 EN

Dans les opérations commerciales de brasserie, l’oxygène constitue l’ennemi ultime de la stabilité des emballages et de la qualité du liquide. Bien que la page principale dédiée à ACE-FILLING couvre le cadre global d’achat, l’ingénierie de disposition et l’intégration de ligne pour nos solutions
Si la maîtrise de l’oxygène dissous est négligée lors de la mise en bouteille, même la bière artisanale la plus raffinée ou la lager standard subira une dégradation rapide des arômes, des goûts altérés (tels que des notes de carton ou de papier dues au trans-2-nonenal) et une formation prématurée de trouble. Comprendre les mécanismes physiques d’entrée d’oxygène et appliquer des normes rigoureuses de contrôle sur votre machine automatique de mise en bouteille de bière est essentiel pour protéger la réputation de votre brasserie et maximiser la durée de conservation en distribution.
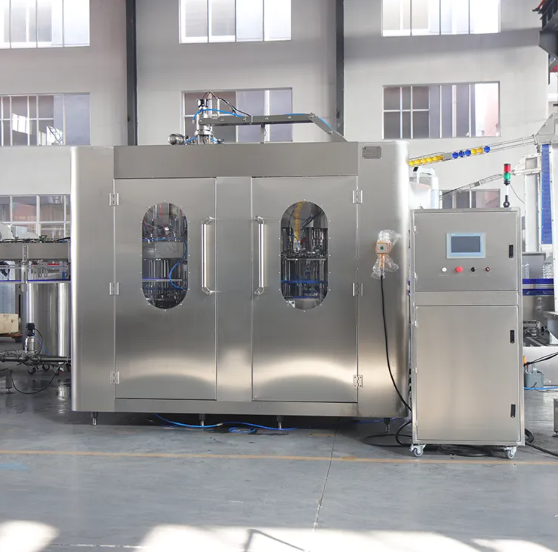
La chimie de la bière vieillie : TPO contre oxygène dissous (DO)
Pour concevoir un machine de remplissage automatique de bouteilles de bière , les ingénieurs doivent distinguer deux paramètres distincts qui constituent l’oxygène total emballé (TPO) :
-
Oxygène dissous (OD) : L’oxygène piégé directement dans la matrice liquide avant et pendant le cycle de remplissage.
-
Oxygène de la tête d’espace (HO) : L’oxygène présent dans l’espace gazeux situé entre la ligne de remplissage et le joint du bouchon couronne.
TPO (oxygène total emballé) = DO (oxygène dissous) + HO (oxygène de la tête d’espace)
Lorsque la bière entre dans une machine automatique de mise en bouteille, son contact avec l’air ambiant augmente rapidement la teneur en oxygène dissous (DO). Une fois bouchonnée, l’oxygène présent dans l’espace de tête se dissout progressivement dans la bière sur plusieurs jours ou semaines. Lors d’une distribution à température ambiante (20 °C à 25 °C), chaque augmentation de 10 ppb de la teneur totale en oxygène (TPO) accélère l’oxydation des lipides, entraînant une perte des arômes frais de houblon, un assombrissement de la couleur de la bière et une instabilité sévère de la mousse. Les normes brassicoles internationales (telles que EBC et ASBC les lignes directrices) exigent que les lignes commerciales de mise en bouteille maintiennent une TPO totale inférieure à 30–50 ppb en sortie. L’atteinte de cet objectif exige des interventions mécaniques ciblées à chaque point de contact avec une vanne mécanique.
Solutions techniques dans les systèmes de remplissage isobariques ACE-FILLING
L’obtention d’un contrôle de pointe de l’oxygène dissous nécessite un système mécanique intégré de dépression et de purge en plusieurs étapes, incorporé dans la vanne de remplissage isobariques. Chez ACE-FILLING , nos ingénieurs spécialisés dans les lignes d’emballage appliquent une procédure stricte de double dépression préalable avant le début du transfert liquide :
-
Alimentation des bouteilles vides : Les bouteilles pénètrent dans la station de remplissage parfaitement alignées.
-
Étape 1 – Pré-évacuation par pompe à vide : Élimine environ 90 % de l’air ambiant présent à l’intérieur du récipient en verre.
-
Étape 2 – Cycle de purge au CO2 : Élimine l’oxygène résiduel à l’aide de dioxyde de carbone stérile.
-
Étape 3 – Évacuation secondaire sous vide : Atteint une pression résiduelle inférieure à 0,1 bar à l’intérieur de la bouteille.
-
Étape 4 – Égalisation de la contre-pression et remplissage en douceur : Égalise la pression avant un remplissage liquide fluide et laminaire.
-
Étape 5 – Projection à jet d’eau chaude à haute pression (Fobbing) : Génère une mousse contrôlée juste avant le bouchonnage afin d’éliminer l’air présent dans le col du flacon.
1. Procédure double de pré-évacuation sous vide
Une simple aspiration sous vide laisse jusqu’à 10 % d’air résiduel à l’intérieur du récipient en verre. Un machine de remplissage automatique de bouteilles de bière équipement doté d’une double pré-évacuation aspire d’abord le vide jusqu’à 0,15 bar, rince la bouteille avec du CO2 stérile, puis effectue une seconde aspiration jusqu’à 0,08 bar. Ce procédé à double cycle élimine plus de 99 % de l’oxygène ambiant présent dans la bouteille vide, avant que la bière n’entre en contact avec la paroi en verre.
2. Excitation par eau chaude à haute pression (fobbing)
Le contrôle de l’oxygène dans l’espace gaz situé dans le col de la bouteille est aussi essentiel que le contrôle de l’oxygène dissous dans la masse liquide. Juste avant que la bouteille n’entre dans la tourelle de bouchonnage, un jet automatisé d’eau chaude à haute pression (80 °C, 6 à 8 bar) injecte une minuscule goutte dans le col de la bouteille. Cela déclenche un dégazage rapide et contrôlé (« fobbing »), qui chasse tous les gaz ambiants hors du col et remplit l’espace gaz uniquement de mousse de CO2 juste avant la pose du bouchon métallique.
Matrice comparative des performances de contrôle de l’oxygène
Le tableau ci-dessous décrit la manière dont différentes technologies de remplissage gèrent l’oxygène total emballé (TPO) et le contrôle de l’oxygène dissous sur une ligne standard
| Technologie et méthode | Niveau de vide préalable à l’évacuation | Traitement de l’espace libre | Contribution moyenne au TPO | Stabilité attendue de la durée de conservation |
| Remplissage gravitaire atmosphérique standard | Aucun | Aucun | Supérieur à 250 ppb | Moins de 30 jours (vieillissement rapide) |
| Contre-pression à simple pré-vidange | -0,8 bar | Rinçage au CO2 à basse pression | 60 à 90 ppb | 3-6 mois |
| Remplissage ACE-FILLING à double pré-vidange + projection d’eau chaude | -0,95 bar (double) | Brossage ultrasonique/à haute pression | Moins de 30 ppb | 12 mois ou plus (qualité export) |
Contrôle qualité, essais et normes usine BRC/FDA
Pour vérifier le contrôle de l’oxygène dissous en temps réel, ACE-FILLING intègre des capteurs optiques en ligne et des protocoles d’essais en laboratoire directement dans la phase de mise en service de la machine automatique de conditionnement de bière :
-
Capteurs à luminescence en ligne : Des capteurs optiques installés à l’intérieur du collecteur de remplissage surveillent en continu le contrôle de l’oxygène dissous sans entrer en contact avec le flux de bière.
-
Analyseurs NDIR à piqûre pour l’oxygène total emballé (TPO) : Le personnel chargé de l’assurance qualité prélève des échantillons de bouteilles bouchonnées directement sur le convoyeur de sortie afin de mesurer l’oxygène total emballé (TPO) à l’aide de la spectroscopie infrarouge non dispersive.
-
Validation du nettoyage sur place (CIP) : Tous les tuyaux sous vide, canaux gazeux et collecteurs liquides sont conformes aux FDA 21 CFR normes de contact alimentaire et BRCGS Matériaux d'emballage protocoles d'hygiène. Des cycles CIP automatisés à l'eau chaude à 85 °C empêchent l'accumulation de biofilms, qui pourraient autrement piéger des microbulles et compromettre le contrôle de l'oxygène dissous lors de longues séries de production.
Étude de cas sur le terrain : une brasserie artisanale réduit son TPO de 70 %
Profil du client
Une brasserie artisanale de taille moyenne en Allemagne a modernisé sa ligne d'emballage afin d'étendre sa distribution régionale à l'export. Son ancien système de remplissage produisait des niveaux inconstants de TPO, en moyenne 110 ppb, provoquant une dégradation notable des arômes après 60 jours dans des chaînes logistiques chaudes.
Solution et résultats
La brasserie a remplacé son ancienne ligne par une ACE-FILLING machine automatique de mise en bouteille de bière à 18 têtes, dotée d'une double pré-vidange et d'un contrôle précis du remplissage (fobbing).
-
Réduction du TPO : L'oxygène total emballé (TPO) est passé de 110 ppb à une moyenne de 24 ppb.
-
Conservation des arômes : Des panels de dégustation à l'aveugle ont confirmé l'absence totale de notes désagréables de carton après 9 mois de stockage à température ambiante.
-
Économies opérationnelles : La consommation de CO2 a été optimisée de 18 % grâce à un réglage précis du temps d'ouverture des vannes et à des boucles de recyclage sous vide étanches.
Résumé et intégration avec votre ligne globale d’emballage
Le contrôle rigoureux de l’oxygène dissous n’est pas simplement un luxe technique : c’est une exigence absolue pour les brasseries modernes qui souhaitent étendre leur distribution et préserver l’intégrité de leurs produits. En choisissant une machine de remplissage automatique de bouteilles de bière machine conçue avec une double évacuation préalable sous vide, des vannes de remplissage isobariques sanitaires et un débordement précis à l’eau chaude, les fabricants de boissons peuvent garantir des niveaux faibles d’oxygène total emballé (TPO) lot après lot.
Pour une vision plus large de la conception complète de l’agencement d’usine, de la synchronisation des convoyeurs et du choix des équipements auxiliaires (tels que les lave-bouteilles et les pasteurisateurs flash), découvrez notre vitrine principale de






 Actualités chaudes








