 EN

ในกระบวนการผลิตเบียร์เชิงพาณิชย์ ออกซิเจนคือศัตรูตัวฉกาจต่อความเสถียรของผลิตภัณฑ์หลังบรรจุภัณฑ์และคุณภาพของของเหลว แม้ว่าหน้าเว็บหลักของ ACE-FILLING จะครอบคลุมกรอบการจัดซื้อโดยรวม วิศวกรรมการจัดผังพื้นที่ และการผสานรวมสายการผลิตสำหรับโซลูชันของเราทั้งหมด
หากไม่ควบคุมปริมาณออกซิเจนที่ละลายอยู่ในระหว่างการบรรจุขวด แม้เบียร์คราฟต์คุณภาพสูงสุดหรือเลเกอร์มาตรฐานก็จะเสื่อมรสอย่างรวดเร็ว เกิดกลิ่นและรสชาติผิดปกติ (เช่น กลิ่นกระดาษแข็งหรือกระดาษหนังสือจากสารทรานส์-2-โนเนนาล) และเกิดความขุ่นก่อนกำหนด การเข้าใจกลไกทางกายภาพของการรั่วไหลของออกซิเจนและการนำหลักเกณฑ์การควบคุมที่เข้มงวดไปใช้กับเครื่องบรรจุเบียร์อัตโนมัติของคุณจึงมีความสำคัญยิ่งต่อการรักษาชื่อเสียงของโรงเบียร์คุณและยืดอายุการเก็บรักษาสำหรับการจัดจำหน่าย
ปฏิกิริยาเคมีที่ทำให้เบียร์เสื่อมคุณภาพ: TPO เทียบกับ DO (ออกซิเจนที่ละลาย)
เพื่อออกแบบระบบ เครื่องบรรจุขวดเบียร์อัตโนมัติ วิศวกรจำเป็นต้องแยกแยะพารามิเตอร์สองประการที่แตกต่างกัน ซึ่งประกอบกันเป็นปริมาณออกซิเจนรวมที่บรรจุ (TPO)
-
ออกซิเจนที่ละลายในน้ำ (DO): ออกซิเจนที่ถูกกักไว้โดยตรงภายในมวลของเหลวก่อนและระหว่างรอบการบรรจุ
-
ออกซิเจนในบริเวณช่องว่างเหนือผิวของเหลว (Headspace Oxygen: HO) ออกซิเจนที่อยู่ในช่องว่างก๊าซระหว่างระดับของเหลวที่บรรจุกับขอบของฝาปิดแบบคราวน์แคป
TPO (ปริมาณออกซิเจนรวมที่บรรจุ) = DO (ออกซิเจนที่ละลาย) + HO (ออกซิเจนในบริเวณช่องว่างเหนือผิวของเหลว)
เมื่อเบียร์เข้าสู่เครื่องบรรจุขวดเบียร์แบบอัตโนมัติ การสัมผัสกับอากาศภายนอกจะทำให้ปริมาณออกซิเจนที่ละลาย (DO) เพิ่มขึ้นอย่างรวดเร็ว หลังจากปิดฝาแล้ว ออกซิเจนในช่องว่างเหนือผิวของเบียร์ (headspace oxygen) จะค่อยๆ ละลายลงในเบียร์เป็นระยะเวลาหลายวันถึงหลายสัปดาห์ ภายใต้สภาวะการจัดจำหน่ายที่อุณหภูมิห้อง (20°ซ. ถึง 25°ซ.) การเพิ่มขึ้นของปริมาณออกซิเจนรวม (TPO) ทุกๆ 10 พีพีบี จะเร่งปฏิกิริยาออกซิเดชันของไขมัน ส่งผลให้กลิ่นหอมสดใหม่จากฮ็อปเสื่อมสภาพ สีเบียร์เข้มขึ้น และความเสถียรของฟองลดลงอย่างรุนแรง มาตรฐานการผลิตเบียร์ระดับนานาชาติ (เช่น EBC และ ASBC แนวทางปฏิบัติ) กำหนดให้สายการบรรจุขวดเชิงพาณิชย์ต้องควบคุมค่า TPO รวมให้อยู่ต่ำกว่า 30–50 พีพีบี ที่จุดส่งออก ซึ่งการบรรลุเป้าหมายนี้จำเป็นต้องใช้มาตรการทางกลที่แม่นยำ ณ จุดที่วาล์วกลไกทุกตัวสัมผัสกับผลิตภัณฑ์
วิธีแก้ปัญหาเชิงเทคนิคในระบบบรรจุแบบไอโซ-บารอมิเตอริก ACE-FILLING
การควบคุมปริมาณออกซิเจนที่ละลายให้ได้มาตรฐานระดับโลก จำเป็นต้องใช้ระบบการสุญญากาศและล้างด้วยก๊าซแบบหลายขั้นตอน ซึ่งผสานเข้ากับวาล์วบรรจุแบบไอโซ-บารอมิเตอริกอย่างแนบเนียน ที่ ACE-FILLING วิศวกรสายการบรรจุภัณฑ์ของเราดำเนินการระบบที่เรียกว่า 'การสุญญากาศล่วงหน้าสองรอบ' อย่างเคร่งครัด ก่อนเริ่มการถ่ายเทของเหลว:
-
การป้อนขวดเปล่า: ขวดเข้าสู่สถานีการบรรจุอย่างสะอาดและเรียงตัวอย่างเป็นระเบียบ
-
ขั้นตอนที่ 1 — การดูดสุญญากาศล่วงหน้าด้วยปั๊มสุญญากาศ กำจัดอากาศแวดล้อมภายในภาชนะแก้วออกประมาณ 90%
-
ขั้นตอนที่ 2 — การล้างด้วยก๊าซคาร์บอนไดออกไซด์ ล้างออกซิเจนที่เหลืออยู่ออกด้วยก๊าซคาร์บอนไดออกไซด์ที่ผ่านการฆ่าเชื้อแล้ว
-
ขั้นตอนที่ 3 — การดูดสุญญากาศครั้งที่สอง ทำให้ความดันตกค้างภายในขวดต่ำกว่า 0.1 บาร์
-
ขั้นตอนที่ 4 — การปรับสมดุลความดันแบบสวนทางและการบรรจุอย่างนุ่มนวล ปรับสมดุลความดันก่อนการบรรจุของเหลวอย่างราบรื่นด้วยการไหลแบบชั้น
-
ขั้นตอนที่ 5 — การฉีดด้วยเจ็ตของน้ำร้อนภายใต้ความดันสูง (Fobbing) สร้างฟองอย่างควบคุมได้ทันทีก่อนขั้นตอนการปิดฝา เพื่อขับไล่อากาศออกจากส่วนคอขวด
1. กระบวนสุญญากาศล่วงหน้าแบบสองรอบ
การดูดสุญญากาศเพียงครั้งเดียวจะทิ้งอากาศค้างอยู่ภายในภาชนะแก้วได้สูงสุดถึงร้อยละ 10 ซึ่งเครื่องจักรที่ เครื่องบรรจุขวดเบียร์อัตโนมัติ ติดตั้งระบบสุญญากาศล่วงหน้าแบบสองรอบนี้ จะเริ่มดูดสุญญากาศรอบแรกจนถึงระดับ 0.15 บาร์ จากนั้นพ่นก๊าซ CO2 ที่ผ่านการฆ่าเชื้อเข้าไปในขวด และดูดสุญญากาศรอบที่สองจนถึงระดับ 0.08 บาร์ กระบวนการแบบสองรอบนี้สามารถกำจัดออกซิเจนจากบรรยากาศได้มากกว่าร้อยละ 99 ออกจากขวดว่างเปล่า ก่อนที่เบียร์จะสัมผัสผนังแก้วแม้แต่น้อย
2. การกระตุ้นด้วยน้ำร้อนความดันสูง (การเกิดฟองที่คอขวด)
การควบคุมปริมาณออกซิเจนในบริเวณช่องว่างอากาศเหนือของเหลว (headspace) ที่คอขวด มีความสำคัญไม่แพ้การควบคุมออกซิเจนที่ละลายอยู่ในตัวของเหลวเอง ทันทีก่อนที่ขวดจะเข้าสู่แท่นปิดฝา เครื่องจักรจะฉีดละอองน้ำร้อนความดันสูง (อุณหภูมิ 80°C ความดัน 6–8 บาร์) จำนวนเล็กน้อยเข้าไปยังคอขวด ซึ่งจะกระตุ้นให้เกิดฟองขึ้นอย่างรวดเร็วและควบคุมได้ (เรียกว่า "fobbing") ทำให้ก๊าซแวดล้อมทั้งหมดถูกขับออกจากคอขวด และเติมเต็มช่องว่างอากาศด้วยฟอง CO2 บริสุทธิ์ทันทีก่อนที่ฝาจุกจะถูกกดปิด
ตารางเปรียบเทียบประสิทธิภาพการควบคุมออกซิเจน
ตารางด้านล่างแสดงวิธีที่เทคโนโลยีการบรรจุแต่ละแบบจัดการกับปริมาณออกซิเจนรวมที่บรรจุ (TPO) และการควบคุมออกซิเจนที่ละลาย ตลอดทั้งสายการบรรจุขวดเบียร์แบบมาตรฐาน
| เทคโนโลยีและวิธีการ | ระดับสุญญากาศก่อนการดูดอากาศออก | การรักษาพื้นที่ว่างเหนือผิวของเหลว (Headspace Treatment) | ค่าเฉลี่ยของการเพิ่ม TPO | ความเสถียรของอายุการเก็บรักษาที่คาดไว้ |
| การบรรจุแบบแรงโน้มถ่วงภายใต้บรรยากาศปกติ | ไม่มี | ไม่มี | มากกว่า 250 พาร์ตส์ ต่อ พันล้าน | น้อยกว่า 30 วัน (เสื่อมคุณภาพอย่างรวดเร็ว) |
| การลดแรงดันก่อนบรรจุแบบครั้งเดียวพร้อมแรงดันย้อนกลับ | -0.8 บาร์ | การล้างด้วยก๊าซ CO2 ความดันต่ำ | 60–90 พีพีบี | 3-6 เดือน |
| ระบบ ACE-FILLING การลดแรงดันก่อนบรรจุสองขั้นตอนร่วมกับการฉีดน้ำร้อนแบบเจ็ต | -0.95 บาร์ (แบบคู่) | การทำความสะอาดด้วยคลื่นอัลตราโซนิก/แรงดันสูง | น้อยกว่า 30 พีพีบี | 12 เดือนขึ้นไป (คุณภาพสำหรับส่งออก) |
การควบคุมคุณภาพ การทดสอบ และมาตรฐานโรงงานตามข้อกำหนด BRC/ FDA
เพื่อยืนยันการควบคุมปริมาณออกซิเจนที่ละลายแบบเรียลไทม์ ACE-FILLING ผสานระบบเซ็นเซอร์ออปติคัลแบบติดตั้งถาวรและขั้นตอนการทดสอบในห้องปฏิบัติการเข้ากับขั้นตอนการเดินเครื่องจริงของเครื่องบรรจุเบียร์อัตโนมัติ:
-
เซ็นเซอร์เรืองแสงแบบติดตั้งถาวร: เซ็นเซอร์ออปติคัลที่ติดตั้งภายในชุดหัวจ่ายจะตรวจสอบการควบคุมปริมาณออกซิเจนที่ละลายอย่างต่อเนื่อง โดยไม่สัมผัสกับกระแสเบียร์
-
เครื่องวิเคราะห์ TPO แบบเจาะทะลุใช้เทคนิค NDIR: เจ้าหน้าที่ประกันคุณภาพเก็บตัวอย่างขวดที่ปิดฝาแล้วโดยตรงจากสายพานลำเลียงด้านปลายทาง เพื่อวัดปริมาณออกซิเจนรวมที่บรรจุ (TPO) โดยใช้เทคนิคสเปกโตรสโกปีอินฟราเรดแบบไม่กระจาย (Non-Dispersive Infrared)
-
การตรวจสอบความถูกต้องของระบบทำความสะอาดแบบไม่ต้องถอดชิ้นส่วน (CIP): ท่อสุญญากาศ ช่องทางก๊าซ และชุดหัวจ่ายของเหลวทั้งหมดสอดคล้องตาม FDA 21 CFR มาตรฐานการสัมผัสกับอาหาร และ BRCGS Packaging Materials มาตรการด้านสุขอนามัย วงจรล้างแบบอัตโนมัติด้วยน้ำร้อนที่อุณหภูมิ 85 องศาเซลเซียส (CIP) ช่วยป้องกันไม่ให้เกิดฟิล์มชีวภาพสะสม ซึ่งอาจกักเก็บฟองอากาศจิ๋วและส่งผลต่อการควบคุมปริมาณออกซิเจนที่ละลายอยู่ในระหว่างการผลิตต่อเนื่องเป็นเวลานาน
กรณีศึกษาภาคสนาม: โรงเบียร์คราฟต์ลดค่า TPO ลง 70%
โปรไฟล์ลูกค้า
โรงเบียร์คราฟต์ขนาดกลางแห่งหนึ่งในเยอรมนีได้อัปเกรดสายบรรจุภัณฑ์เพื่อขยายการจัดจำหน่ายไปยังตลาดต่างประเทศในภูมิภาค ระบบที่ใช้บรรจุขวดเดิมให้ค่า TPO ไม่สม่ำเสมอ โดยเฉลี่ยอยู่ที่ 110 พีพีบี ส่งผลให้รสชาติเสื่อมลงอย่างชัดเจนหลังเก็บรักษาเป็นเวลา 60 วันในช่องทางโลจิสติกส์ที่มีอุณหภูมิสูง
แนวทางแก้ไขและผลลัพธ์
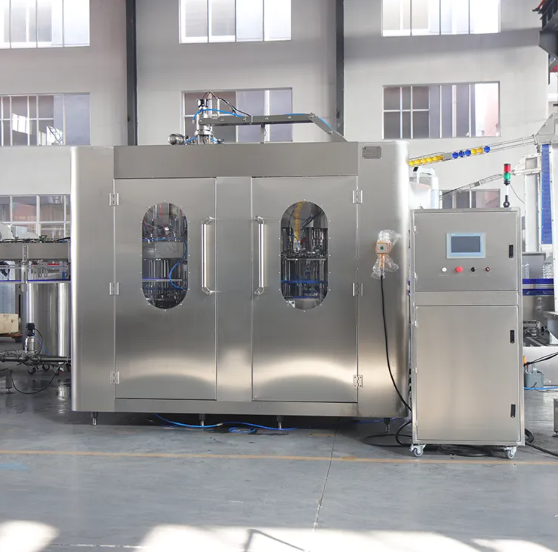
โรงเบียร์แห่งนี้แทนที่สายการผลิตเดิมด้วย ACE-FILLING เครื่องบรรจุเบียร์ลงขวดอัตโนมัติแบบ 18 หัว พร้อมระบบสุญญากาศล่วงหน้าสองขั้นตอนและการควบคุมระดับโฟม (fobbing) อย่างแม่นยำ
-
การลดค่า TPO: ค่าออกซิเจนรวมที่บรรจุ (TPO) ลดลงจาก 110 พีพีบี เป็นค่าเฉลี่ย 24 พีพีบี
-
การคงรสชาติ: คณะกรรมการชิมแบบไม่รู้แหล่งที่มา (blind tasting panels) ยืนยันว่าไม่พบกลิ่นหรือรสชาติผิดปกติแบบกระดาษแข็ง (cardboard off-notes) หลังเก็บรักษาแบบไม่ควบคุมอุณหภูมิเป็นเวลา 9 เดือน
-
การประหยัดด้านการดำเนินงาน: การใช้ก๊าซ CO2 ประหยัดลง 18% เนื่องจากการควบคุมจังหวะวาล์วอย่างแม่นยำและระบบหมุนเวียนสุญญากาศแบบปิดสนิท
สรุปและการผสานรวมกับสายการบรรจุภัณฑ์โดยรวมของท่าน
การควบคุมปริมาณออกซิเจนที่ละลายอย่างเข้มงวดไม่ใช่เพียงความหรูหราเชิงเทคนิคเท่านั้น—แต่เป็นข้อกำหนดที่จำเป็นอย่างยิ่งสำหรับโรงเบียร์สมัยใหม่ที่มุ่งหมายจะขยายการจัดจำหน่ายและรักษาคุณภาพผลิตภัณฑ์ให้คงที่ เครื่องบรรจุขวดเบียร์อัตโนมัติ เครื่องบรรจุเครื่องดื่มที่ออกแบบมาเป็นพิเศษด้วยระบบสุญญากาศสองขั้นตอนก่อนการบรรจุ วาล์วบรรจุแบบ isobarometric ที่ผ่านการรับรองมาตรฐานสุขอนามัย และระบบกำจัดฟองด้วยน้ำร้อนที่มีความแม่นยำสูง ช่วยให้ผู้ผลิตเครื่องดื่มสามารถรักษาระดับออกซิเจนรวมหลังบรรจุ (TPO) ให้อยู่ในระดับต่ำได้อย่างสม่ำเสมอทุกชุดการผลิต
สำหรับภาพรวมที่กว้างขึ้นเกี่ยวกับการออกแบบผังโรงงานโดยรวม การประสานงานระบบลำเลียง และการเลือกอุปกรณ์เสริม (เช่น เครื่องล้างขวดและเครื่องพาสเจอไรซ์แบบแฟลช) โปรดสำรวจหน้าแสดงสินค้าหลักของเราเกี่ยวกับ






 ข่าวร้อนแรง








