 EN

Კომერციული ბრინჯაოს წარმოებლების მოპერაციებში ჟანგბადი არის შეფუთვის სტაბილურობისა და თხევადი სითხის ხარისხის უმთავრესი მტერი. მიუხედავად იმისა, რომ ძირითადი სვეტის გვერდი ACE-FILLING მოიცავს სრულ მაკრო შეძენის ჩარჩოს, განლაგების ინჟინერიას და ხაზის ინტეგრაციას ჩვენს
Თუ ბოთლებში ჩასხმის დროს გახსნილი ჟანგბადის კონტროლი გამოვარდება, უკეთესი ხელოვნური პივო ან სტანდარტული ლაგერი ცუდავს სწრაფად: გემო იცვლება, ჩნდება უცხო გემო (მაგალითად, ტრანს-2-ნონენალის გამო ქაღალდის ან საყურების მსგავსი გემო) და ძალზე ადრე წარმოიქმნება შეფერხებულობა. ჟანგბადის შეღებავი მექანიკური მექანიზმების გაგება და თქვენს ავტომატურ პივოს ბოთლებში ჩასასხმელ მანქანაზე მკაცრი კონტროლის სტანდარტების გამოყენება საჭიროებს თქვენი პივოს საწარმოს ბრენდის რეპუტაციის დაცვას და განაწილების შესანახად მაქსიმალური ვადის გაზრდას.
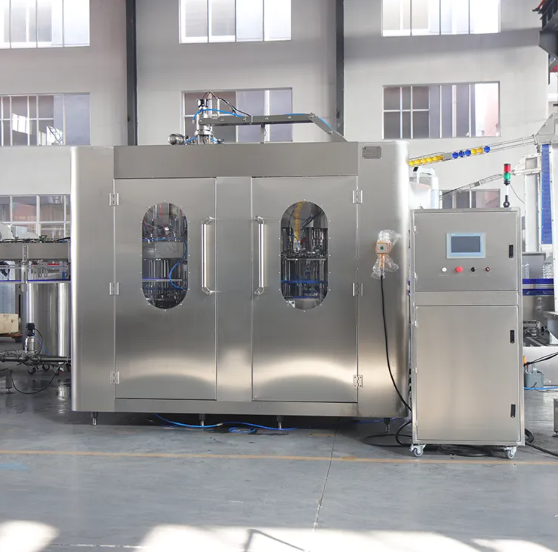
Ძველი პივოს ქიმია: სრული შეფუთული ჟანგბადი (TPO) წინააღმდეგ გახსნილი ჟანგბადის (DO)
Ეფექტური ავტომატური ბირთვის შესაფუთავი მანქანა შემუშავებისთვის, ინჟინრებმა ორი განსხვავებული პარამეტრის გამოყოფა უნდა შეასრულონ, რომლებიც სრული შეფუთული ჟანგბადის (TPO) შემადგენლობას ქმნის:
-
Გახსნილი ჟანგბადი (DO): Ჟანგბადი, რომელიც სითხის მატრიცაში პირდაპირ ჩაიხარჯება სავსების ციკლის წინასა და დროს.
-
Თავის სივრცეში ჟანგბადი (HO): Ჟანგბადი, რომელიც სავსების ხაზსა და კრონკაპის დახურვას შორის არსებულ აირის სივრცეში მდებარეობს.
TPO (სრული შეფუთული ჟანგბადი) = DO (გახსნილი ჟანგბადი) + HO (თავის სივრცეში ჟანგბადი)
Როდესაც პივო შედის ავტომატურ პივოს ბოთლებში ყოფნის მანქანაში, გარემოს ჰაერთან კონტაქტი სწრაფად ამაღლებს DO-ს. როდესაც ბოთლები დახურულია, თავის ნაკრებში მყოფი ჟანგბადი დაიშლება პივოში დღეების და კვირების განმავლობაში. საშუალო ტემპერატურის (20°C–25°C) განაწილების პირობებში ყოველი 10 ppb-ით გაზრდილი TPO აჩქარებს ლიპიდების ოქსიდაციას, რაც იწვევს ცხელი ხოფის არომატების დაკარგვას, პივოს ფერის გამუქებას და ძლიერ სიცხელის არ მომხმარებლობას. საერთაშორისო პივოს მომზადების სტანდარტები (მაგალითად, EBC და ASBC მითითებები) მოითხოვენ, რომ კომერციული ბოთლებში ყოფნის ხაზები გამოტანის დროს სრული TPO 30–50 ppb-ზე ნაკლები იყოს. ამ მიზნის მისაღწევად საჭიროებულია სამექანიკო შემოწმების საშუალებები ყველა მექანიკური სარეგულაციო ვალვის კონტაქტის წერტილში.
Ტექნიკური ამოხსნები ACE-FILLING ისობარომეტრიულ სისტემებში
Მსოფლიოს კლასის გახსნილი ჟანგბადის კონტროლის მისაღწევად სჭირდება მრავალსტადიური მექანიკური ევაკუაციისა და გაწმენდის სისტემა, რომელიც ინტეგრირებულია ისობარომეტრიულ შევსების ვალვაში. როგორც ACE-FILLING ჩვენს შეფუთვის ხაზზე ინჟინრები ახდენენ საკუთარ მკაცრ დამზადების წინა ევაკუაციის რეჟიმს სითხის გადატანის დაწყებამდე:
-
Ცარიელი ბოთლების შეყვანა: Ბოთლები შედიან სავსების სადგურში სუფთა და მკაცრად გასწორებული.
-
Ეტაპი 1 – ვაკუუმური პომპის წინასწარი გამოცხორცელება: Ამოიღებს მილიონი ჰაერის დაახლოებით 90 % სასავსებლად გამოყენებული მინის კონტეინერის შიგნით.
-
Ეტაპი 2 – CO2-ის გამოძევების ციკლი: Გამოძევებს დარჩენილ O2-ს სტერილური ნახშირორების გაზით.
-
Ეტაპი 3 – მეორე ვაკუუმური გამოცხორცელება: Აღწევს 0,1 ბარ-ზე ნაკლებ ნარჩენ წნევას ბოთლის შიგნით.
-
Ეტაპი 4 – საწინააღმდეგო წნევის გათანაბრება და სულელი სავსება: Გათანაბრებს წნევას სითხის სულელი, ლამინარული ნაკადის წინ.
-
Ეტაპი 5 – მაღალი წნევის ცხელი წყლის სტრუიქი (ფობინგი): Ქონტროლირებული ფომირების შექმნა კრონშტეინის დაყენებამდე ყურასთან არსებული ჰაერის გასაწმენდად.
1. ორმაგი ვაკუუმური წინა-ევაკუაციის პროცედურა
Ერთი ვაკუუმური გასუფთავება სასტუმრო ბოთლში არსებული ჰაერის 10%-მდე ნარჩენს ტოვებს. ეს ავტომატური ბირთვის შესაფუთავი მანქანა ორმაგი წინა-ევაკუაციით აღჭურვილი მოწყობილობა ჯერ ვაკუუმს 0,15 ბარ-მდე ამოიღებს, შემდეგ სტერილური CO₂-ით ბოთლს გამოიყენებს და შემდეგ მეორე ვაკუუმს 0,08 ბარ-მდე ამოიღებს. ეს ორციკლიანი პროცესი ამოიღებს ცარიელი ბოთლიდან 99%-ზე მეტ გარემოს ჟანგბადს ნებისმიერი ლუდის ბოთლის კედლებს შეხებამდე.
2. მაღალი წნევის ცხელი წყლის აღგზნობა (ფობინგი)
Ბოთლის ყურასთან არსებული ჟანგბადის კონტროლი ისევე მნიშვნელოვანია, როგორც სითხის სხეულში გახსნილი ჟანგბადის კონტროლი. ბოთლის კრონშტეინის ტურეტში შესვლამდე დაახლოებით 80°C ტემპერატურის და 6–8 ბარ წნევის ავტომატური ცხელი წყლის სტრუია ბოთლის ყურაში მცირე წვეთს შეაგონებს. ეს იწვევს სწრაფ და კონტროლირებულ ფომირებას („ფობინგს“), რომელიც ყურასთან არსებულ გარემოს ყველა აირს გამოაძევებს და კრონშტეინის დაყენებამდე ყურასთან არსებულ სივრცეს სუფთა CO₂-ის ფომით ავსებს.
Ჟანგბადის კონტროლის შედარების მატრიცა
Ქვემოთ მოცემული ცხრილი აჩვენებს, თუ როგორ აკონტროლებენ სხვადასხვა სავსების ტექნოლოგიები სრულ შეფუთულ ჟანგბადს (TPO) და გახსნილ ჟანგბადს სტანდარტული
| Ტექნოლოგია და მეთოდი | Წინასწარი ვაკუუმირების დონე | Სივრცის მკურნალობა | Საშუალო TPO-ს წვლილი | Მოსალოდნელი შენახვის ხანგრძლივობის სტაბილობა |
| Სტანდარტული ატმოსფერული გრავიტაციული სავსება | Არ არსებობს | Არ არსებობს | 250 ppb-ზე მეტი | 30 დღეზე ნაკლები (სწრაფი გამოძუხება) |
| Ერთჯერადი წინასწარი ვაკუუმირება და წინააღმდეგო წნევა | -0,8 ბარი | Დაბალწნევიანი CO₂ გატარება | 60–90 პპბ | 3-6 თვე |
| ACE-FILLING ორმაგი წინასწარი ვაკუუმირება + ცხელი წყლის სტრუიქი | -0,95 ბარი (ორმაგი) | Ულტრაბგერითი/მაღალწნევიანი ფობინგი | 30 პპბ-ზე ნაკლები | 12+ თვე (ექსპორტის ხარისხი) |
Ხარისხის კონტროლი, ტესტირება და BRC/FDA საწარმოს სტანდარტები
Გახსნილი ჟანგბადის კონტროლის რეალურ დროში დასტურების მისაღებად, ACE-FILLING შეიყვანება ხაზზე მოთავსებული ოპტიკური სენსორები და ლაბორატორიული ტესტირების პროტოკოლები პირდაპირ ავტომატური პივის ბოთლებში ყოფნის მანქანის ჩართვის ეტაპზე:
-
Ხაზზე მოთავსებული ლუმინესცენტური სენსორები: Ფილერის მანიფოლდში მოთავსებული ოპტიკური სენსორები უწყვეტად აკონტროლებენ გახსნილი ჟანგბადის დონეს, არ შეეხების პივის ნაკადას.
-
Ჩაჭრილი NDIR TPO ანალიზატორები: Ხარისხის უზრუნველყოფის პერსონალი აღებს ნიმუშებს დახურული ბოთლებიდან გამოსასვლელ კონვეიერზე და იზომებს სრულ შეფუთულ ჟანგბადს (TPO) არადისპერსიული ინფრაწითელი სპექტროსკოპიის გამოყენებით.
-
Სუფთა ადგილებში დასამუშავებლად (CIP) ვალიდაცია: Ყველა ვაკუუმური მილი, აირის არხები და სითხის მანიფოლდები ემორჩილება FDA 21 CFR საკვების კონტაქტის სტანდარტებს და BRCGS ამბალაჟის მასალები ჰიგიენური პროტოკოლები. ავტომატური 85°C ცხელი წყლის CIP ციკლები თავიდან არიდებს ბიოფილმის დაგროვებას, რომელიც სხვა შემთხვევაში შეიძლება მიკრობუშკებს დაიჭიროს და გახანგრძლივებული წარმოების დროს გახსნილი ჟანგბადის კონტროლს შეარღილოს.
Ველური შემთხვევის შესწავლა: ხელოვნური პივარძლის წარმოება შეამცირა TPO-ს 70%-ით
Კლიენტის პროფილი
Გერმანიაში მდებარე საშუალო ზომის ხელოვნური პივარძლის წარმოება გააფართოვა რეგიონალური ექსპორტის განაწილება. მათი არსებული ძველი სავსების სისტემა წარმოებდა არასტაბილურ TPO დონეებს, რომელთა საშუალო მაჩვენებელი იყო 110 ppb, რაც თბილი ლოგისტიკური არხებში 60 დღის შემდეგ შემჩნევადი გემოს დაკარგვას იწვევდა.
Ამოხსნა და შედეგები
Წარმოებამ თავისი ძველი ხაზი შეცვალა ACE-FILLING 18 სათავეს მქონე ავტომატური პივის ბოთლებში სვლის მანქანით, რომელსაც გააჩნია ორმაგი წინასწარი ევაკუაცია და სიზუსტით რეგულირებადი ფობინგის კონტროლი.
-
TPO-ს შემცირება: Სულ შეფუთული ჟანგბადი (TPO) შემცირდა 110 ppb-დან საშუალოდ 24 ppb-მდე.
-
Გემოს შენარჩუნება: Როგორც დამტკიცდა საყურადღებო გეურბის პანელებმა, 9 თვის განმავლობაში გარემოს ტემპერატურაზე შენახვის შემდეგ არ დაფიქსირდა კარტონის უკმარისობის გამოწვეული გეურბის დამახინჯება.
-
Ექსპლუატაციური დაზოგვები: CO₂-ის მოხმარება 18%-ით გაუმჯობესდა სწორი კლაპნების დროებრივობის და დახურული ვაკუუმური რეცირკულაციის ციკლების წყალობით.
Შეჯამება და თქვენს სრულ საყურადღებო ხაზზე ინტეგრაცია
Გახსნილი ჟანგბადის მკაცრი კონტროლის შენარჩუნება არ არის მხოლოდ ტექნიკური სიხარული — ეს არის აბსოლუტურად აუცილებელი მოთხოვნა თანამედროვე სასავანე საწარმოებისთვის, რომლებიც მიზანად ისახავენ განაწილების მასშტაბის გაზრდას და პროდუქტის მთლიანობის შენარჩუნებას. ამის მისაღწევად, არჩევანი უნდა მოხდეს ავტომატური ბირთვის შესაფუთავი მანქანა იმ მანქანებზე, რომლებიც შეიძლება დამზადდეს ორმაგი ვაკუუმური წინა-ევაკუაციით, სანიტარული ისობარომეტრიული სავსების კლაპნებით და სიზუსტით მოწყობილი ცხელი წყლის ფობინგით, რათა სასმელის წარმოებლებმა ყოველ ბათკეშში დაბალი საერთო შეფუთული ჟანგბადის (TPO) დონე მიიღონ.
Მთლიანი საწარმოს განლაგების დიზაინის, კონვეიერების სინქრონიზაციის და დამხმარე მოწყობილობების (მაგალითად, ბოთლების გასუფთავებლების და ფლეშ პასტერიზატორების) არჩევანის შესახებ მეტი ინფორმაციის მისაღებად გაეცანით ჩვენს ძირითად






 Ახალი სიახლეები








