 EN

Მაღალი გამომუშავების სიჩქარის მიღწევა და მოცულობის სიზუსტის შენარჩუნება თანამედროვე თხევადი სითხის პაკეტირების ოპერაციების ძირეული ინჟინერული მიზანია. მიუხედავად იმისა, რომ სრული მანქანების პორტფოლიო, საწარმოს განლაგების ინჟინერია და ჩვენი ამონაგრძოფების შეძენის მითითები სრული სვეტის გვერდზე ACE-FILLING არის აღნიშნული, ეს სპეციალიზებული სტატია მხოლოდ იმ კონკრეტულ მექანიკურ და ელექტრონულ ქვესისტემებზე აკეთებს აკენტს, რომლებიც სიჩქარის მაღალი
Მუშაობა საშინელი სიჩქარის თევზის მაशინა 200-ზე მეტი ბოთლი წუთში (BPM) მიღწევა მნიშვნელოვნად ამძაფრებს მექანიკურ გამოწვევებს, მათ შორის სითხის გაფანტვა, კონტეინერების გადახრა, თერმული დამუხრუჭების არასტაბილურობა და სერვო გადახრა. ამ შეზღუდვების აღმოფხვრა მოითხოვს ინტეგრირებულ მექანიკურ ინჟინერიას, განვითარებულ მოძრაობის კონტროლს და საერთაშორისო წარმოების სტანდარტების, მაგალითად ISO 9001 და FDA 21 CFR-ის მკაცრ შესრულებას.
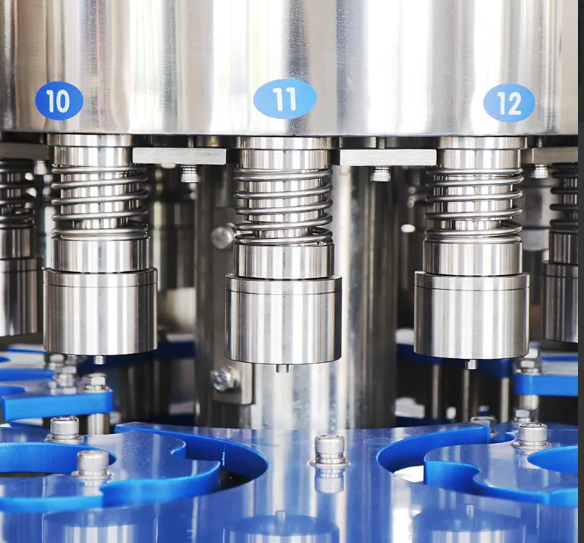
Სერვო მოტორების სინქრონიზაცია და მრავალღერძიანი მოძრაობის კონტროლი
Ტრადიციული მეхანიკური კამერების სისტემები ეყრდნობიან რთულ გერბოებსა და ჯაჭვებს, რომლებიც დროთა განმავლობაში იხარჯებიან, რაც იწვევს უკუხევას და სიჩქარის შეზღუდვებს. თანამედროვე ლიკვიდის შევსებისა და დახურვის მაშინა მეхანიკური დაკავშირება ჩანაცვლდება მრავალღერძიანი სერვო მოძრავი სავსების აღჭურვილობით .
Თითოეული სავსების ნოზლი, კონტეინერების ინდექსირების ვარსკვლავის ბრუნვის მექანიზმი და დახურვის ბრუნვის ტაუერი მართვის მოწყობილობას ახდენს დამოუკიდებელი სიემენსის ან შნაიდერის სერვო მოტორი, რომელიც დაკავშირებულია ცენტრალიზებულ ეთერკეტის მოძრაობის კონტროლერს. ეს ელექტრონული გერბოების სისტემა უზრუნველყოფს სიზუსტის მაღალი დონის სიჩქარის მართვას:
-
Უკუხევის გარეშე სინქრონიზაცია: Სერვო მოტორები მიკროწამდე სიზუსტით არეგულირებენ სიჩქარეს რეალურ დროში, რაც უზრუნველყოფს ბოთლების გადატანის ვარსკვლავის ბრუნვის მექანიზმის სიზუსტით ნოზლის მოძრაობას მეхანიკური ვიბრაციის გარეშე.
-
Პროგრამირებადი აჩქარების პროფილები: S-ფორმის აჩქარების და შემცირების მრუდები თავიდან არიდებენ სითხის გადახრას სწრაფი ინდექსირების დროს, რაც ინარჩუნებს სიზუსტის მაღალი დონის სავსების მოცულობას ნაკლებად ვისკოზური სასმელების შემთხვევაშიც.
-
Პროდუქტის რეცეპტების მყისტრელი შეცვლა: Ოპერატორებს შეუძლიათ ბოთლების სიმაღლისა და სტროკის მოცულობის შეცვლა HMI-ს ტაჩსკრინების საშუალებით 5 წუთზე ნაკლებ დროში, ხელით ინსტრუმენტების გარეშე.
Როტაციული ისო-ბარომეტრული და ფლოუმეტრის ნოზლის ტექნოლოგია
Მექანიკური ვალვის შეკრება არის სიჩქარის მაღალი ბოთლების შევსების ძირითადი შეზღუდვა. ტრადიციული გრავიტაციული ვალვები იწვევენ ტურბულენტობასა და აერაციას მაღალი სიჩქარით მოძრავი სითხის შემთხვევაში. ავტომატური სითხის პაკეტირების ხაზზე ავტომატურ სითხის პაკეტირების ხაზს სიჩქარის მაღალი სისტემები იყენებენ სპეციალიზებულ დოზირების ვალვებს:
-
Მაგ-ფლოუმეტრის დოზირება (ელექტრომაგნიტური ფლოუმეტრები): Იდეალური გამტარი სითხეებისთვის; მაგნიტური ფლოუმეტრები სითხის მოცულობას აზომავენ რეალურ დროში ფიზიკური კონტაქტის ნაკლებობის გამო, რაც არიდებს მექანიკური ვალვის აბრაზიულ მოხმარებას და უზრუნველყოფს ±0,2 %-ის სიზუსტით.
-
Მასის ფლოუმეტრის დოზირება (კორიოლისის სენსორები): Არ არის გამოყენებული არაგამტარი, ზეთის ან სიმკვრივის მაღალი სითხეებისთვის; კორიოლისის სენსორები ავტომატურად კომპენსირებენ სითხის ტემპერატურისა და სიბლანტის ცვალებას.
-
Ქვემოდან შემავალი ნოზლები: Ფორმირების თავიდან აცილების მიზნით სიჩქარის მაღალი რეჟიმში მიწოდების დროს, სერვოკონტროლირებული ჩამოსხმის ნოზლები ჩაიძაბება კონტეინერის ფსკერში და ადიან ერთდროულად სითხის დონის ამაღლებასთან ერთად, რათა ნოზლის ბოლოსა და პროდუქტს შორის მინიმალური მანძილი შეინარჩუნოს.
Სიჩქარის მაღალი რეჟიმის დახურვისა და კეპირების ბრუნვადი ბაშნები
Სითხის შევსების სიჩქარე არის მხოლოდ ნახევარი ამოცანა; კონტეინერის დახურვა უნდა შეესატყოს სითხის მიწოდებას ხაზის დაგროვების გარეშე. საერთოდ ამ მიზნით გამოყენებულია განვითარებული ლიკვიდის შევსებისა და დახურვის მაშინა უწყვეტი მოძრაობის ბრუნვადი კეპირების ბაშნები, რომლებიც სპეციალურად შეიმუშავებულია უმაღლესი სიჩქარისა და ხელახლა გამოყენების სიზუსტის უზრუნველყოფად:
-
Მაგნიტური ჰისტერეზის კეპირების თავები: Მექანიკური ხახუნზე დაფუძნებული კლატჩების ნაცვლად გამოიყენება მუდმივი მოქმედების ტორქი (±0,5 ნმ-ის სიზუსტით), რაც თავიდან აცილებს საკეპირე ძაფების გადახვევას ან კეპირების გამოხვევას სიჩქარით 36 000 კეპირე საათში.
-
Ულტრაბგერითი დახურვის შემოწმება: Ხაზზე დამონტაჟებული სენსორები საფოლიოთი დახურული კონტეინერების დახურვის მტკიცებას ამოწმებს და მყისიერად აღმოაჩენს ნაკვეთებს ან ცუდად გამოყენებულ სითბოს კონვეიერის სიჩქარის შემცირების გარეშე.
-
Პნევმატიკური კეპირების აღება-დადება: Სინქრონიზებული კაპსულების ჩამოშვების სელექტორები უზრუნველყოფს ყველა ბოთლის ყელს კაპსულის ზუსტ დაყენებას მაღალი წრფივი სიჩქარით.
Გამავსებელი და დამხურავი სისტემის სიჩქარის შესაძლებლობები
Ქვემოთ მოცემული შედარების ცხრილი აჩვენებს, თუ როგორ უწყობს ძირევანი ინჟინერიული მოდულები წვდომას ხაზის სიჩქარესა და ექსპლუატაციურ ეფექტურობას თანამედროვე
| Სისტემის მოდული | Სტანდარტული მექანიკური ავსება | Სიჩქარის მაღალი სერვო და სითხის გასავლელი მეტრის სისტემა | Სიჩქარისა და სიზუსტის გავლენა |
| Მოძრაობის არქიტექტურა | Ჯაჭნის მიერ მართვადი კამერის ღერძები | Მრავალღერძიანი EtherCAT სერვო მძრავები | Ხაზის სიჩქარე 40–60 % -ით იზრდება მინიმალური ვიბრაციით |
| Დოზირების მეთოდი | Პისტონი ან მოცულობითი ჭიქები | Ელექტრომაგნიტური / მასური გამომზომველი | Შევსების სიზუსტე ±0,2 %-ის ფარგლებში, მაქსიმუმ 400 ბეტი წუთში |
| Სასხლელის კონტროლი | Ფიქსირებული მეхანიკური დაკლება | Დინამიკური სერვო ჩაძირვადი სასხლელები | Სიცხელის შემცირება 90 %-ით, რაც საშუალებას აძლევს უფრო სწრაფად შევსების ციკლების განხორციელებას |
| Ჩამოწყვეტის თავი | Ხახუნის მეхანიკური კლატჩი | Მაგნიტური ჰისტერეზის ტორქის თავი | Სწრაფი უწყვეტი მოძრაობის დროს დაკარგვა 99%-ით შემცირდება |
Შესაბამობა, საწარმოში ხარისხის ტესტირება და სტანდარტები
Მუშაობა ლიკვიდის შევსებისა და დახურვის მაშინა მაღალი სიჩქარით მუშაობის დროს საჭიროებს მიმზიდველ კონსტრუქციულ მასალებს და მკაცრ სანიტარულ სტანდარტებს, რათა გამოეტანოს მაღალი წარმოებლური ტვირთები:
-
Სანიტარული მასალები: Ყველა პროდუქტის კონტაქტში მყოფი კომპონენტი დამზადებულია 316L ნერგის ფოლადისგან, ხოლო შიგა ზედაპირი პოლირდება Ra ≤ 0,4 µm-ზე ნაკლები ხარისხით, რათა არ წარმოიქმნას ბაქტერიების გამრავლების ადგილები, რაც შეესაბამება FDA 21 CFR ნაკრების ნაკვეთი 177-ს და EHEDG სანიტარულ მითითებს.
-
Ვიბრაციის ანალიზი: Საყრდენი საფუძვლები დამზადებულია მძიმე სექციის მქონე მილაკების ფოლადისგან, რომლებშიც შეყვანილია ხმის შემცირების პოლიმერები, რათა არ წარმოიქმნას ჰარმონიული რეზონანსი მაღალი სარევო სიჩქარით მუშაობის დროს.
-
Დინამიკური ბალანსი: Როტაციული სავსებლის კარუსელები და დახურვის ბაშნები გამოიწვევენ დინამიკურ ბალანსირებას, რათა ISO 1940 სტანდარტის კლასი G2.5-ის მოთხოვნებს დააკმაყოფილონ და უზრუნველყოფონ უწყვეტ მუშაობას 24/7 წარმოების სვლების განმავლობაში.
Რეალური შემთხვევის შესწავლა: რძის ბოთლების წარმოების ხაზის სიჩქარე 50%-ით გაიზარდა
Კლიენტის ფონდი
Სამხრეთ-აღმოსავლეთ აზიაში მდებარე დიდი რძის წარმოების მწარმოებელი უნდა შეეცვალა მოძველებული წრფივი სავსებლის ხაზი. მათი არსებული სისტემა მაქსიმალურად 120 ბოთლს წუთში ავსებდა, ხშირად ხდებოდა სითხის ცხენის გადასხდომა და 250 მლ და 1 ლ ბოთლებს შორის გადასვლის პროცესი 45 წუთს სჭირდებოდა.
Ამოხსნა და შედეგები
Წარმოებელმა შეიტანა ACE-FILLING 24-თავიანი როტაციული ლიკვიდის შევსებისა და დახურვის მაშინა მაგნიტური სითხის გამომთვლელებით და უწყვეტი მოძრაობის დახურვის ბაშნებით აღჭურვილი.
-
Სიჩქარის გაზრდა: 500 მლ ბოთლების წარმოების მოცულობა გაიზარდა 120-დან 240 BPM-მდე სითხის გადასხდომის გარეშე.
-
Გაჩერების დროის შემცირება: Ფორმატის შეცვლის დრო შემცირდა 45 წუთიდან 8 წუთამდე, რაც მოხდა შენახული HMI რეცეპტური პროფილების გამოყენებით.
-
Გადასხდომის კარგვის შემცირება: Გადასხდომისა და ცხელების გამო წარმოების კარგვა შემცირდა 85%-ით, რაც წლიურად მნიშვნელოვნად შეამცირებს მასალების ხარჯს.
Შეჯამება და შემდეგი ნაბიჯები ხაზის განახლების შესახებ
Სანდო სისტემის შექმნა საშინელი სიჩქარის თევზის მაशინა მოითხოვს სინქრონიზებული სერვო მოძრავი სავსების აღჭურვილობით , კონტაქტის გარეშე სითხის მეასრულე დოზირების, დინამიური ჩაძირვის ნოზლების და მაგნიტური კეპინგის ბაშნების ინტეგრაციას. ყველა მექანიკური დეტალის გათვალისწინება უზრუნველყოფს თქვენს ავტომატურ სითხის პაკეტირების ხაზს მაღალი სიმძლავრის შენარჩუნებას სავსების სიზუსტის ან სილიქონის ხარისხის დაკარგვის გარეშე.
Სრული პაკეტირების ავტომატიზაციის, ხაზის განლაგების ოპტიმიზაციის და ბოთლის გაფურჩხების მოდელებისა და ეტიკეტირების სისტემების მსგავსი დამატებითი მოწყობილობების შესასწავლად, მოგვიძანეთ ჩვენს სპეციალიზებულ ვებგვერდზე






 Ახალი სიახლეები








