 EN

Բարձր արտադրողականություն ձեռք բերելը՝ միաժամանակ պահպանելով ծավալային ճշգրտությունը, ժամանակակից հեղուկի փաթեթավորման գործողությունների համար հիմնական ճարտարագիտական նպատակ է: Չնայած ACE-FILLING կայքի համապարփակ սյունակային էջը ներկայացնում է ամբողջ սարքավորումների շարքը, գործարանի տեղադրման ճարտարագիտությունը և մեր
Գործարկելու ժամանակ բարձր արագությամբ հեղուկ լցումի մաքնին մեկ րոպեում 200-ից ավելի շիշ (BPM) արագությամբ աշխատելը ստեղծում է կարևոր մեխանիկական մարտահրավերներ, այդ թվում՝ հեղուկի ցայտասպառում, ամանի թավալում, ջերմային սեռլավորման անհամաչափություն և սերվո-արգելակում: Այս խոչընդոտները վերացնելու համար անհրաժեշտ է ինտեգրված մեխանիկական ճարտարագիտություն, զարգացած շարժման կառավարում և միջազգային արտադրական ստանդարտների՝ այդ թվում ISO 9001 և FDA 21 CFR պահանջների խիստ կատարում:
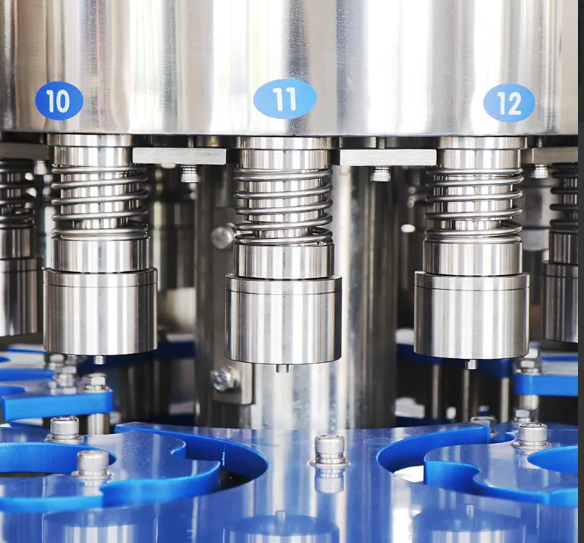
Սերվոմետրի համաժամացում և բազմաառանցք շարժման կառավարում
Ավանդական մեխանիկական կամերային համակարգերը հիմնված են բարդ ատամնավոր փոխանցման մեխանիզմների և շղթաների վրա, որոնք ժամանակի ընթացքում մաշվում են՝ առաջացնելով հետընթաց շարժում և արագության սահմանափակումներ։ Ժամանակակից հեղուկի լցում և փակցումի մաքինա մեխանիկական կապը փոխարինվում է բազմաառանցք սերվոշարժվող լցման սարքավորումներով .
Յուրաքանչյուր լցման սեղանակ, տարայի ինդեքսավորման աստղաձև աղեղնավոր սարք և կնքման բարձրավոր սարք շարժվում են անկախ Siemens կամ Schneider սերվոմետրերի միջոցով, որոնք միացված են կենտրոնացված EtherCAT շարժման կառավարիչին։ Այս էլեկտրոնային փոխանցման համակարգը ապահովում է ճշգրիտ արագության կառավարում.
-
Զրոյական հետընթաց շարժման համաժամացում. Սերվոմետրերը միկրովայրկյանների ընթացքում իրական ժամանակում ճշգրտում են արագությունները՝ ապահովելով, որ շշերի տեղափոխման աստղաձև աղեղնավոր սարքը համաժամացված լինի սեղանակի շարժման հետ՝ առանց մեխանիկական թարթոցների:
-
Ծրագրավորելի արագացման պրոֆիլներ. S-ակնարանային արագացման և դանդաղեցման կորերը կանխում են հեղուկի շարժումը արագ ինդեքսավորման ընթացքում՝ պահպանելով ճշգրիտ լցման մակարդակները նույնիսկ ցածր վիսկոզությամբ ըմպելիքների դեպքում:
-
Անմիջական արտադրանքի բաղադրատոմսերի փոփոխություններ. Օպերատորները կարող են փոխել շիշերի բարձրությունը և հարվածային ծավալը՝ օգտագործելով HMI-ի շոշափման էկրանները 5 րոպեից պակաս ժամանակում՝ առանց ձեռքով գործիքների ճշգրտման:
Ռոտացիոն իզո-բարոմետրիկ և հոսանքաչափի սեղանակային տեխնոլոգիա
Մեխանիկական փականավորման համակարգը բարձր արագությամբ շշալցման գլխավոր խոչընդոտն է: Սովորական գրավիտացիոն փականները բարձր հոսքի արագության դեպքում առաջացնում են հոսանքի խառնվածք և օդակալում: ավտոմատ հեղուկների փաթեթավորման գիծ բարձր արագությամբ համակարգերը օգտագործում են մասնագիտացված չափման փականներ.
-
Մագ-հոսանքաչափի չափման (էլեկտրամագնիսական հոսանքաչափեր). Իդեալական է հաղորդական հեղուկների համար. մագնիսական հոսանքաչափերը իրական ժամանակում չափում են ծավալը՝ առանց ֆիզիկական շփման մասերի, այդպիսով վերացնելով մեխանիկական փականի մաշվածությունը և ապահովելով ±0.2%-ի ճշգրտություն:
-
Զանգվածի հոսանքաչափի չափում (Կորիոլիսի սենսորներ). Անհրաժեշտ է ոչ հաղորդական, յուղերի կամ խիտ հեղուկների համար. Կորիոլիսի սենսորները ինքնաբերաբար հաշվի են առնում հեղուկի ջերմաստիճանի և ծակոտկենության տատանումները:
-
Ներքևից վերև իջնող սեղանակներ. Բարձր արագությամբ լցման ժամանակ փրփուրի առաջացումը կանխելու համար սերվոկառավարվող խորտակվող շիթերը խորտակվում են տարայի հատակին և բարձրանում են միաժամանակ հեղուկի մակարդակի բարձրացման հետ՝ պահպանելով շիթի ծայրի և արտադրանքի միջև նվազագույն հեռավորություն:
Բարձր արագությամբ կնքման և փակածի տուրետներ
Լցման արագությունը միայն հավասարման կեսն է. տարայի կնքումը պետք է համապատասխանի հեղուկի մատակարարմանը՝ առանց գծի մեջ մնացորդներ ստեղծելու: Առաջադեմ հեղուկի լցում և փակցումի մաքինա ներառում է անընդհատ շարժման պտտվող փակածի տուրետներ, որոնք մշակված են չափազանց բարձր արագության և կրկնելիության համար.
-
Մագնիսական հիստերեզիսի փակածի գլխիկներ. Փոխարինում են շփման վրա հիմնված մեխանիկական սայլակներին՝ կիրառելով հաստատուն մոմենտ ±0.5 Նմ-ով, ինչը կանխում է թելի սխալ միացումը կամ թույլ փակածները մինչև 36 000 փակած ժամում:
-
Ուլտրաձայնային կնքման ստուգում. Գծային սենսորները ստուգում են ֆոյլով կնքված տարաների կնքման ամբողջականությունը՝ անմիջապես հայտնաբերելով փոքր անցքեր կամ սխալ տաքացման կիրառում՝ առանց փոխադրիչի արագությունը замեդելու:
-
Պնևմատիկ փակածի վերցնել-տեղադրել. Սինքրոնացված կափակիչների ընտրիչները ապահովում են, որ յուրաքանչյուր շշի վզիկ ճշգրիտ կերպով միանա կափակիչին՝ բարձր գծային արագության դեպքում:
Բարձր արագությամբ լցման և կնքման հատկությունների մատրից
Ստորև բերված համեմատական աղյուսակը մանրամասնորեն նկարագրում է, թե ինչպես են հիմնարար ինժեներական մոդուլները նպաստում գծի արագությանը և շահագործման արդյունավետությանը ժամանակակից
| Համակարգի մոդուլ | Ստանդարտ մեխանիկական լցում | Բարձր արագությամբ սերվո-շարժիչների և հոսքի չափիչների համակարգ | Արագության և ճշգրտության ազդեցություն |
| Շարժման ճարտարապետություն | Շղթայով շարժվող կամարավոր առանցքներ | Բազմաառանցքային EtherCAT սերվո-շարժիչներ | Գծի արագությունը մեծանում է 40–60 %-ով՝ նվազագույն թարթումներով |
| Դոզավորման մեթոդ | Փիստոնային կամ ծավալային բաժակներ | Էլեկտրամագնիսային / զանգվածային հոսքի չափիչ | Լցման ճշգրտությունը ±0,2 %-ի սահմաններում՝ մինչև 400 ԲՊՄ |
| Սեղանակի կառավարում | Ամրացված մեխանիկական կաթիլային լցում | Դինամիկ սերվո սուզվող սեղանակներ | Պենայի առաջացումը նվազում է 90 %-ով՝ հնարավորություն տալով ավելի արագ լցման ցիկլեր |
| Գաղափարի գլխ | Շփման մեխանիկական միացում | Մագնիսային հիստերեզիսի պտտման գլուխ | Արագ շարունակական շարժման ընթացքում մերժումների թիվը նվազում է 99%-ով |
Համապատասխանություն, գործարանային որակի փորձարկում և ստանդարտներ
Գործարկելու ժամանակ հեղուկի լցում և փակցումի մաքինա բարձր արագությամբ աշխատանքը պահանջում է ամուր կառուցվածքային նյութեր և խիստ սանիտարական ստանդարտներ՝ համապատասխանելու բարձր արտադրական բեռնվածությանը.
-
Սանիտարական նյութեր. Բոլոր արտադրանքի հետ շփվող մասերը մեքենայացված են 316L չժանգոտվող պողպատից, իսկ ներքին մակերեսի պատրաստումը գերազանցում է Ra ≤ 0.4 µm-ը՝ բակտերիաների կուտակման վայրերը վերացնելու համար, ինչը համապատասխանում է FDA 21 CFR մաս 177-ի և EHEDG-ի սանիտարական ուղեցույցներին.
-
Վիբրացիայի վերլուծություն. Շրջանակի հիմքերը պատրաստված են հաստ պատյանավոր չժանգոտվող պողպատից և լցված են ձայնամեղմացնող պոլիմերներով՝ բարձր RPM-ների դեպքում հարմոնիկ ռեզոնանսի կանխման համար.
-
Դինամիկ հավասարակշռում. Շրջանաձև լցման կարուսելները և կնքման աշտարակները ենթարկվում են դինամիկ հավասարակշռման ISO 1940 ստանդարտի G2.5 դասի պահանջների՝ ապահովելու համար անխափան աշխատանք 24/7 արտադրական շիֆտերի ընթացքում:
Իրական աշխարհի դեպքի ուսումնասիրություն. Կաթնային արտադրանքների բութլերը մեծացրել է գծի արագությունը 50%-ով
Հաճախորդի Фонդ
Հարավարևելյան Ասիայում գտնվող մեծ թարմ կաթի արտադրողը ստիպված էր փոխարինել իր հնացած գծային լցման գիծը: Նրանց գոյություն ունեցող համակարգը սահմանափակվում էր 120 շիշ րոպեում, հաճախ առաջացնում էր փրփուրի վազք, իսկ 250 մլ-ի և 1 լ-ի շշերի ձևաչափերի միջև անցումը ձեռքով կատարելու համար անհրաժեշտ էր 45 րոպե:
Լուծում և արդյունքներ
Արտադրողը միավորեց ACE-FILLING 24 գլխավոր շրջանաձև հեղուկի լցում և փակցումի մաքինա համակարգ, որը սարքավորված էր մագնիսական հոսքի չափիչներով և անընդհատ շարժման կնքման աշտարակներով:
-
Արագության մեծացում. Արտադրանքի ելքը 500 մլ-ի շշերի համար աճեց 120-ից մինչև 240 շիշ րոպեում՝ առանց հեղուկի ցայտարարության:
-
Դադարի ժամանակի նվազեցում. Ձևաչափի փոխարկման ժամանակը նվազել է 45 րոպեից մինչև 8 րոպե՝ օգտագործելով պահված HMI բաղադրատոմսերի պրոֆիլներ:
-
Թափված արտադրանքի նվազեցում. Ավելցուկային լցումի և փրփուրացման պատճառով արտադրանքի կորուստը նվազել է 85%-ով, ինչը տարեկան մեծ նյութական խնայողություններ է ապահովում:
Ամփոփում և հաջորդ քայլեր գծի մոդերնիզացման համար.
Հուսալի բարձր արագությամբ հեղուկ լցումի մաքնին ստեղծելու համար անհրաժեշտ է համակարգավորված սերվոշարժվող լցման սարքավորումներով , անշպրտային հոսանքաչափ դոզավորում, դինամիկ ընկնող շիթեր և մագնիսային կափարիչների աշտարակներ ինտեգրել: ավտոմատ հեղուկների փաթեթավորման գիծ յուրաքանչյուր մեխանիկական մանրամասնության վրա աշխատելը երաշխավորում է, որ ձեր
Պահպանում է բարձր արտադրողականություն՝ առանց լցման ճշգրտության կամ կնիքի որակի վտանգի ենթարկելու: Պատկերավոր փաթեթավորման ավտոմատացման, գծի դասավորության օպտիմալացման և շշերի կառուցման մեքենաների, պիտակավորման համակարգերի նման համալրող սարքավորումների մասին ավելի մանրամասն իմանալու համար այցելեք մեր նվիրված






 Թեժ նորություններ








