 EN

Ինչպես են ժամանակակից PET շշերի լցման մեքենաները աջակցում թեթև շշերի փաթեթավորման միտումներին
Պարզապես շշի դիզայնի նախագիծ չէ թեթև PET տարաների օգտագործումը: Երբ ռեզինը հեռացվում է շշի մարմնից, հիմքից կամ ուսից, տարան կորցնում է իր կառուցվածքային ամրությունը՝ շարժվելու ընթացքում լվացման, լցման, փակման և դուրսբերման փուլերում: Դա փոխում է գնորդների գնահատման մոտեցումը լիովին ավտոմատ շիշ լցնող մեքենաներ . Օգտակար հարցը պարզապես այն չէ, թե արդյոք գծը կարող է լցնել թեթև շուշը մեկ անգամ. Հարցը այն է, թե արդյոք ամբողջ գործընթացը կարող է համապատասխան արագությամբ և ճշգրտությամբ ուղղորդել, լցնել, փակել և տեղափոխել այդ շշը՝ նախատեսված արտադրական պայմաններում:
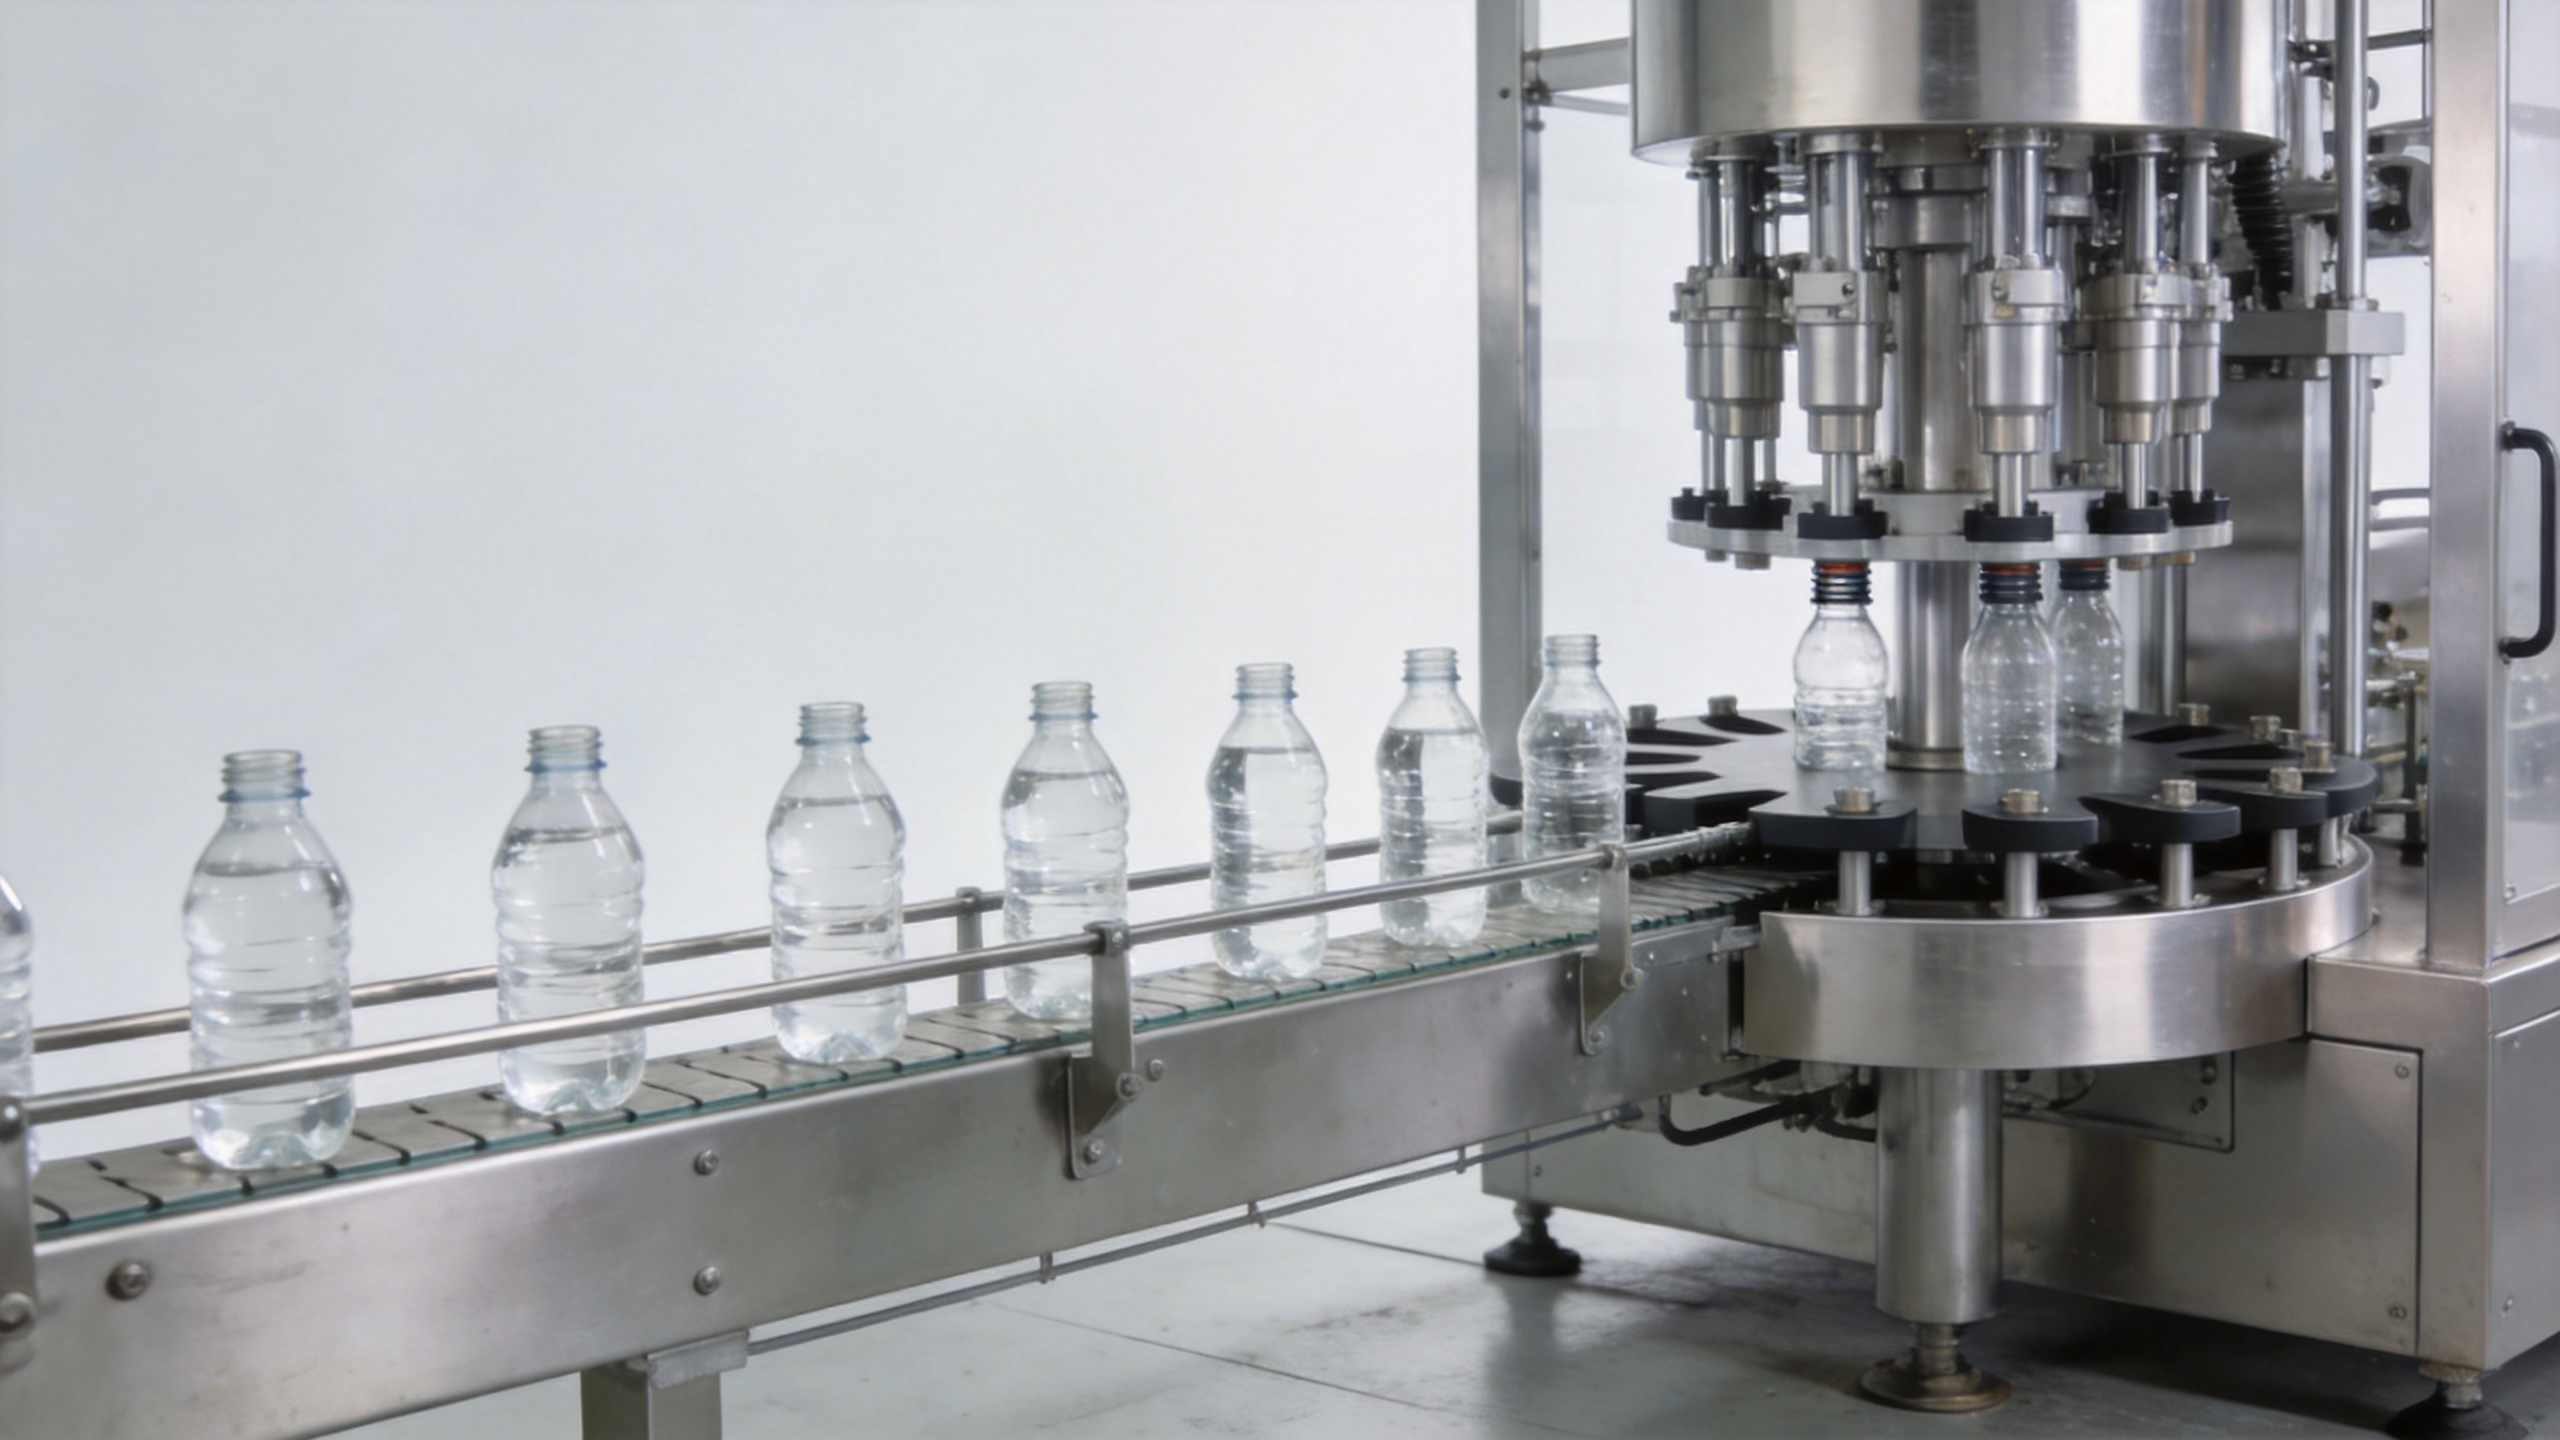
Տարա-մեքենա միջերեսների տեսանկյունից թեթևացման գնահատումը պետք է իրականացվի շշի և մեքենայի միջև գտնվող բոլոր կապերի վրա: Ա պԵՏ բուտիկների լցման մաքինա մեքենան կարող է աջակցել այս միտումին, երբ նրա շշերի կառավարման համակարգը, լցման մեթոդը, վերահսկման համակարգը և հետագա փոխանցման մեխանիզմը սահմանված են որպես մեկ ինտեգրված համակարգ: Սա թույլ է տալիս թիմերին պահպանել արտադրանքի որակը և գծի կայունությունը՝ առանց մեկ արագության թվային ցուցանիշը համարելու համատեղելիության միակ ապացույց:
Ինչու է թեթև PET-ը փոխում լցման գծի վերաբերյալ քննարկումները
Ավելի թեթև շշը հաճախ ավելի ճկուն է մարմնի մեջ և ավելի զգայուն կողային բեռնվածության, վակուումային էֆեկտների և անհավասար սպասարկման նկատմամբ: Օրական արտադրության ընթացքում շշի գծագրում այն փոփոխությունը, որը թվում է փոքր, կարող է ազդել տեղափոխման ժամանակի, աստղաձև անվայի շփման, ուղեցույցի ռելսերի ճնշման և փակածի կիրառման վրա: Այդ պատճառով ամբողջովին ավտոմատացված շշերի լցման մեքենաները պետք է մշակեն շշը նախատեսված կերպով՝ մուտքից մինչև ելք, այլ ոչ թե պարզապես վաճառել նախատեսված ծավալ:
Առաջին ինժեներական հարցը սովորաբար հեղուկի և տարայի համադրումն է, այնուհետև՝ նպատակային արտադրությունը: Ջրի նման արտադրանքները, գազավորված ըմպելիքները, տաք լցման արտադրանքները և ծանր հեղուկները կարող են շատ տարբեր պահանջներ առաջադրել PET տարայի նկատմամբ: Մեկ արտադրանքի և ջերմաստիճանի պրոֆիլի համար կայուն շշը կարող է պահանջել այլ լցման մոտեցում մյուսի համար: Դա հենց այն պատճառն է, որ գծի վերանայումը պետք է միաժամանակ հաշվի առնի նախնական ձևավորված շշի և վերջնական շշի դիզայնը, շշի վզի վերջավորությունը, լցման ջերմաստիճանը, գլխավոր տարածքի պահանջը, փակածը և լցման հետևանքում սպասարկումը:
Չորս եղանակ, որոնց միջոցով լիակատար ավտոմատ շշերի լցման մեքենաները օգնում են պաշտպանել թեթև շշերը
1. Վերահսկվող շշերի տեղափոխումը սահմանափակում է ավելցուկային կողային բեռնավորումը
Ժամանակակից լիակատար ավտոմատ շշերի լցման մեքենաները կարող են օգտագործել շշի ձևին հատուկ ուղեցույցներ, շշի վզի բռնման սարքեր, միջանկյալ տարածություններ սահմանող մասեր և տեղափոխման ժամանակային կարգավորում՝ թեթև շշերը ապահովելու համար տեղաշարժի ընթացքում: Նպատակը չէ յուրաքանչյուր շշը խիստ սեղմել: Փոխարենը, գծի առաջադրանքն է յուրաքանչյուր շշը ամրապնդել այնպես, որ պահպանվի դրա դիրքը՝ խուսափելով շշի ճկուն կողային մակերեսի ձևափոխման համար վտանգավոր շփումից, սեղմումից կամ հարվածներից:
Համար պԵՏ բուտիկների լցման մաքինա այդ դեպքում հատկապես օգեստավոր է վերանայել մուտքի հատվածը, լվացիչի տեղափոխման հատվածը, լցման պտտվող սարքը, փակածի տեղափոխման հատվածը և ելքի հատվածը՝ որպես միմյանց հետ կապված կետեր: Միայն լցման սարքի կայունությունը չի կարող ուղղել թեքված վիճակում մուտք գործած կամ չափից շատ կողային ճնշումի տակ փակածի սարքից դուրս եկած շշը: Երբ անհրաժեշտ են փոխարինման մասեր, դրանց շփման մակերեսները և ճշգրտման տիրույթը պետք է ստուգվեն հաստատված շշի գծագրի հիման վրա՝ ոչ թե ըստ նոմինալ տրամագծի ընտրել:
2. Լցման եղանակը կարող է համապատասխանեցվել շշի կոշտությանը և ապրանքի վարքագծին
Ամբողջությամբ ավտոմատացված շշերի լցման մեքենաները կարող են օգտագործել գրավիտացիոն, վակուումային, հոսքի չափիչ, փիստոնային կամ այլ լցման սկզբունքներ՝ կախված հեղուկից և գործընթացից: Համապատասխան եղանակը կախված է ապրանքի բնութագրերից և փաթեթավորման պայմաններից: Թեթև PET շշերի դեպքում համապատասխան վերանայումը վերաբերում է նրան, թե ինչպես է ընտրված եղանակը վերահսկում ապրանքի մուտքը, լցման մակարդակը, փրփուրացումը և ճնշման փոփոխությունները՝ առանց ստեղծելու տարայի մշակման խնդիր:
Օրինակ, կոշտ տարայի համար լավ աշխատող արագ լցման պրոֆիլը կարող է պահանջել վավերացում, երբ թեթև շշը ունի ճկուն հիմք կամ ուս: Խմբերը պետք է ստուգեն սեղանակի դիրքի, շշի աջակցման, օդափոխման և իրական ապրանքի վարքագծի միջև առնչությունը: Ավելի ճշգրիտ ասած՝ արագությունը որոշման միայն մեկ մասն է. շշը պետք է վերահսկվի հեղուկի մուտքի կետում և անմիջապես դրանից հետո:
3. Սերվոշարժիչների և սենսորների համակարգավորումը բարելավում է կրկնվող մշակումը
Ավտոմատացումը օգնում է թեթևացման հասկացությունը վերածել կրկնվող գործընթացի: Կոորդինացված շարժիչները, շշի առկայության զգայունությունը, վերահսկվող ինդեքսավորումը և լցման մակարդակի հետադարձ կապը կարող են օգնել ամբողջովին ավտոմատացված շշերի լցման մեքենաներին պահպանել ավելի համասեռ հաջորդականություն, երբ արտադրությունը նորմալ ռեժիմով է աշխատում: Այս հնարավորությունները չեն վերացնում մեխանիկական կարգավորման անհրաժեշտությունը, սակայն դրանք հեշտացնում են կրկնվող շահագործման պատուհանի սահմանումն ու ստուգումը:
Գնահատման ընթացքում հարցրեք, թե ինչպես է սարքավորումը արձագանքում բացակայող շշին, շշին, որը դուրս է դիրքից, լցման մակարդակի շեղմանը կամ ստորին հատվածի սարքավորումներից առաջացած խցանմանը: Օգտակար պատասխանը նկարագրում է հայտնաբերման կետը, մեքենայի արձագանքը և վերագործարկման ընթացակարգը: Այն չպետք է հիմնված լինի անհիմն խոստումների վրա, որ յուրաքանչյուր թեթև շուշը կարող է աշխատել ցանկացած արագությամբ:
4. Փակածները և ստորին հատվածի միջերեսները ավարտում են կայունության պլանը
Լցման կլապանը թեթև շշի արդյունավետության միայն մեկ մասն է: Կափարիչի կիրառումը կարող է ստեղծել պտտման մոմենտ և ուղղահայաց բեռ, իսկ տաք արտադրանքը, ներքին ճնշումը կամ կոնվեյերի վրա շշերի կուտակումը կարող են բացահայտել լցման հետևանքով առաջացած թույլ կետերը: Այդ պատճառով փաթեթավորման գծի ինժեներները լցնող սարքի հետ միասին ուսումնասիրում են շշի վզի վերջավորությունը և կափարիչների համակարգը: Նույն սկզբունքը տարածվում է օդային կոնվեյերների, կուտակման սեղանների, պիտակավորիչների և տուփերի մեջ տեղավորման սարքերի միջերեսների վրա:
Այս պատճառով շշի փորձարկումը պետք է շարունակվի լցման գոտուց դուրս: Դիտեք շշի դիրքը կափարիչների տեղադրումից հետո, սովորական կանգերի և վերսկսումների ընթացքում, ինչպես նաև ստորին սարքավորումների մեջ անցման ժամանակ: Մեկ սարքի սպեցիֆիկացիայից անցում դեպի գծի միջերեսի վերլուծությունը հաճախ ամենաօգտակար փոփոխությունն է, երբ թիրախը թեթև պոլիէթիլենտերեֆտալատի (PET) փաթեթավորումն է:
Սարքավորումների ընտրությունից առաջ գործնական վավերացման ստուգման ցուցակ
Նախքան պետ բութիլի լցման մեքենայի կոնֆիգուրացիայի վերջնականացումը՝ ստեղծեք գրավոր փորձարկման պլան: Դա տալիս է փաթեթավորման, որակի և շահագործման թիմերին ընդհանուր հիմք այն որոշելու համար, թե արդյոք բութիլը և սարքավորումները համատեղելի են:
- Սահանակային բութիլի սահմանումը. հաստատեք նյութի մակարդակը, բութիլի զանգվածը, քուղի վերջավորությունը, չափսերը, հիմքի երկրաչափությունը և թույլատրված չափսային շեղումները:
- Ապրանքի և գործընթացի սահմանումը. շառավիղը, գազավորվածությունը կամ փրփրացման վարքագիծը (երբ այն համապատասխանում է), լցման ջերմաստիճանը, նպատակային լցման մակարդակը և սանիտարական պահանջները գրանցեք:
- Յուրաքանչյուր փոխանցման քարտեզագրումը. փաստաթղթավորեք բութիլի շփումն ու աջակցությունը՝ սկսած մուտքից մինչև լցումը, փակումը, դուրսբերումը և ստորին հոսքի տրանսպորտային ժապավենները:
- Կատարեք ներկայացուցչային փորձարկումներ. ներառեք սովորական արտադրությունը, պլանավորված կանգերը, վերսկսումները և թույլատրված բութիլների բավարար տիրույթը:
- Ընդունման ապացույցների սահմանումը. համաձայնվել օպերատորների կողմից ստուգվող բաղադրիչների վերաբերյալ, օրինակ՝ շշի կայունությունը, լցման համասեռությունը, փակածի տեղադրումը, հեղուկի արտահոսքը, մաշվածությունը և տեղափոխման վարքագիծը։
Սննդի և ըմպելիքների թիմերը պետք է նաև վերանայեն իրենց շուկայի համար գործարկվող ստվարաթղթի և սննդի հետ շփման պահանջները։ Միացյալ Նահանգներում PET-ի սննդի հետ շփման կիրառումները կարող են ներառել 21 CFR 177.1630, սակայն համապատասխան համապատասխանության գնահատումը կախված է կոնկրետ ռեզինից, արտադրանքից, օգտագործման պայմաններից և հաճախորդի պահանջներից։ սարքավորումների ընտրությունը չի փոխարինում այդ նյութական և կարգավորող վերանայմանը։
Ինչպես նշել ամբողջովին 자ուտոմատ շշերի լցման մեքենաները թեթևացման նախագծի համար
Սկսեք պահանջների փաթեթով, ոչ թե կատալոգների համեմատությամբ: Տրամադրեք սարքավորումների մատակարարին հաստատված շշի տվյալները, արտադրանքի պայմանները, նպատակային արտադրողականությունը, փակման մանրամասները և պլանավորված ստորին հոսքի դասավորությունը: Այնուհետև խնդրեք մատակարարին բացատրել կոնֆիգուրացիայի սահմանները՝ որ շշի շփման կետերն են ճշգրտվող, ինչ ձևավորման մասեր են անհրաժեշտ, ինչպես է լցնողը աջակցում շշին, և որ պայմաններն են պետք ապացուցել փորձարկման ընթացքում:
Օգտակար է նաև առանձնացնել հաստատված հնարավորությունները այն տարրերից, որոնք դեռ պահանջում են փորձարկում: Մատակարարը կարող է քննարկել շշի դիրքավորման և նպատակային արտադրողականության վավերացման հարցերը, սակայն վերջնական արդյունքը պետք է կապված լինի սահմանված շշի և արտադրանքի հետ: Այս ապացույցների վրա հիմնված մոտեցումը խուսափում է ընդհանուր նշանակության մեքենայի նկարագրությունը մեկնաբանելուց որպես նոր՝ թեթևացված ձևավորման երաշխիք:
Եզրակացություն՝ թեթևացումը հաջողվում է, երբ գիծը նախագծված է շշի շուրջ:
Ժամանակակից ամբողջությամբ ավտոմատացված շշերի լցման մեքենաները աջակցում են թեթև շշերի փաթեթավորման միտումներին՝ ապահովելով վերահսկվող մշակում, հեղուկի լցման գործընթացին համապատասխանեցված ռեժիմ, համակարգված ավտոմատացում և ավելի լավ ինտեգրում կափարիչների և հետագա սարքավորումների հետ: Ամենաուժեղ նախագծերը չեն սկսվում առավելագույն արագության մասին հայտարարությամբ: Դրանք սկսվում են հեղուկի, շշի, փականի և տեխնոլոգիական գծի ինտերֆեյսների համապատասխանեցմամբ, այնուհետև ներկայացնում են այդ կոնֆիգուրացիայի ապացույցները ներկայացուցչային փորձարկումների միջոցով:
ՊԵՏ շշերի լցման մեքենա գնելու համար գնորդների հաջորդ քայլն է թեթև շշի գծագրի և շահագործման պայմանների վերափոխումը ստուգման ստուգարկման ցանկի: Սա նախագծի թիմին տալիս է ավելի պարզ հիմք սարքավորումների գործընկերոջ հետ քննարկելու համար կոնֆիգուրացիան, փորձարկումները և ընդունման չափանիշները:






 Թեժ նորություններ








