 EN

Как современные машины для розлива напитков в PET-бутылки поддерживают тенденцию к ультралёгкой упаковке
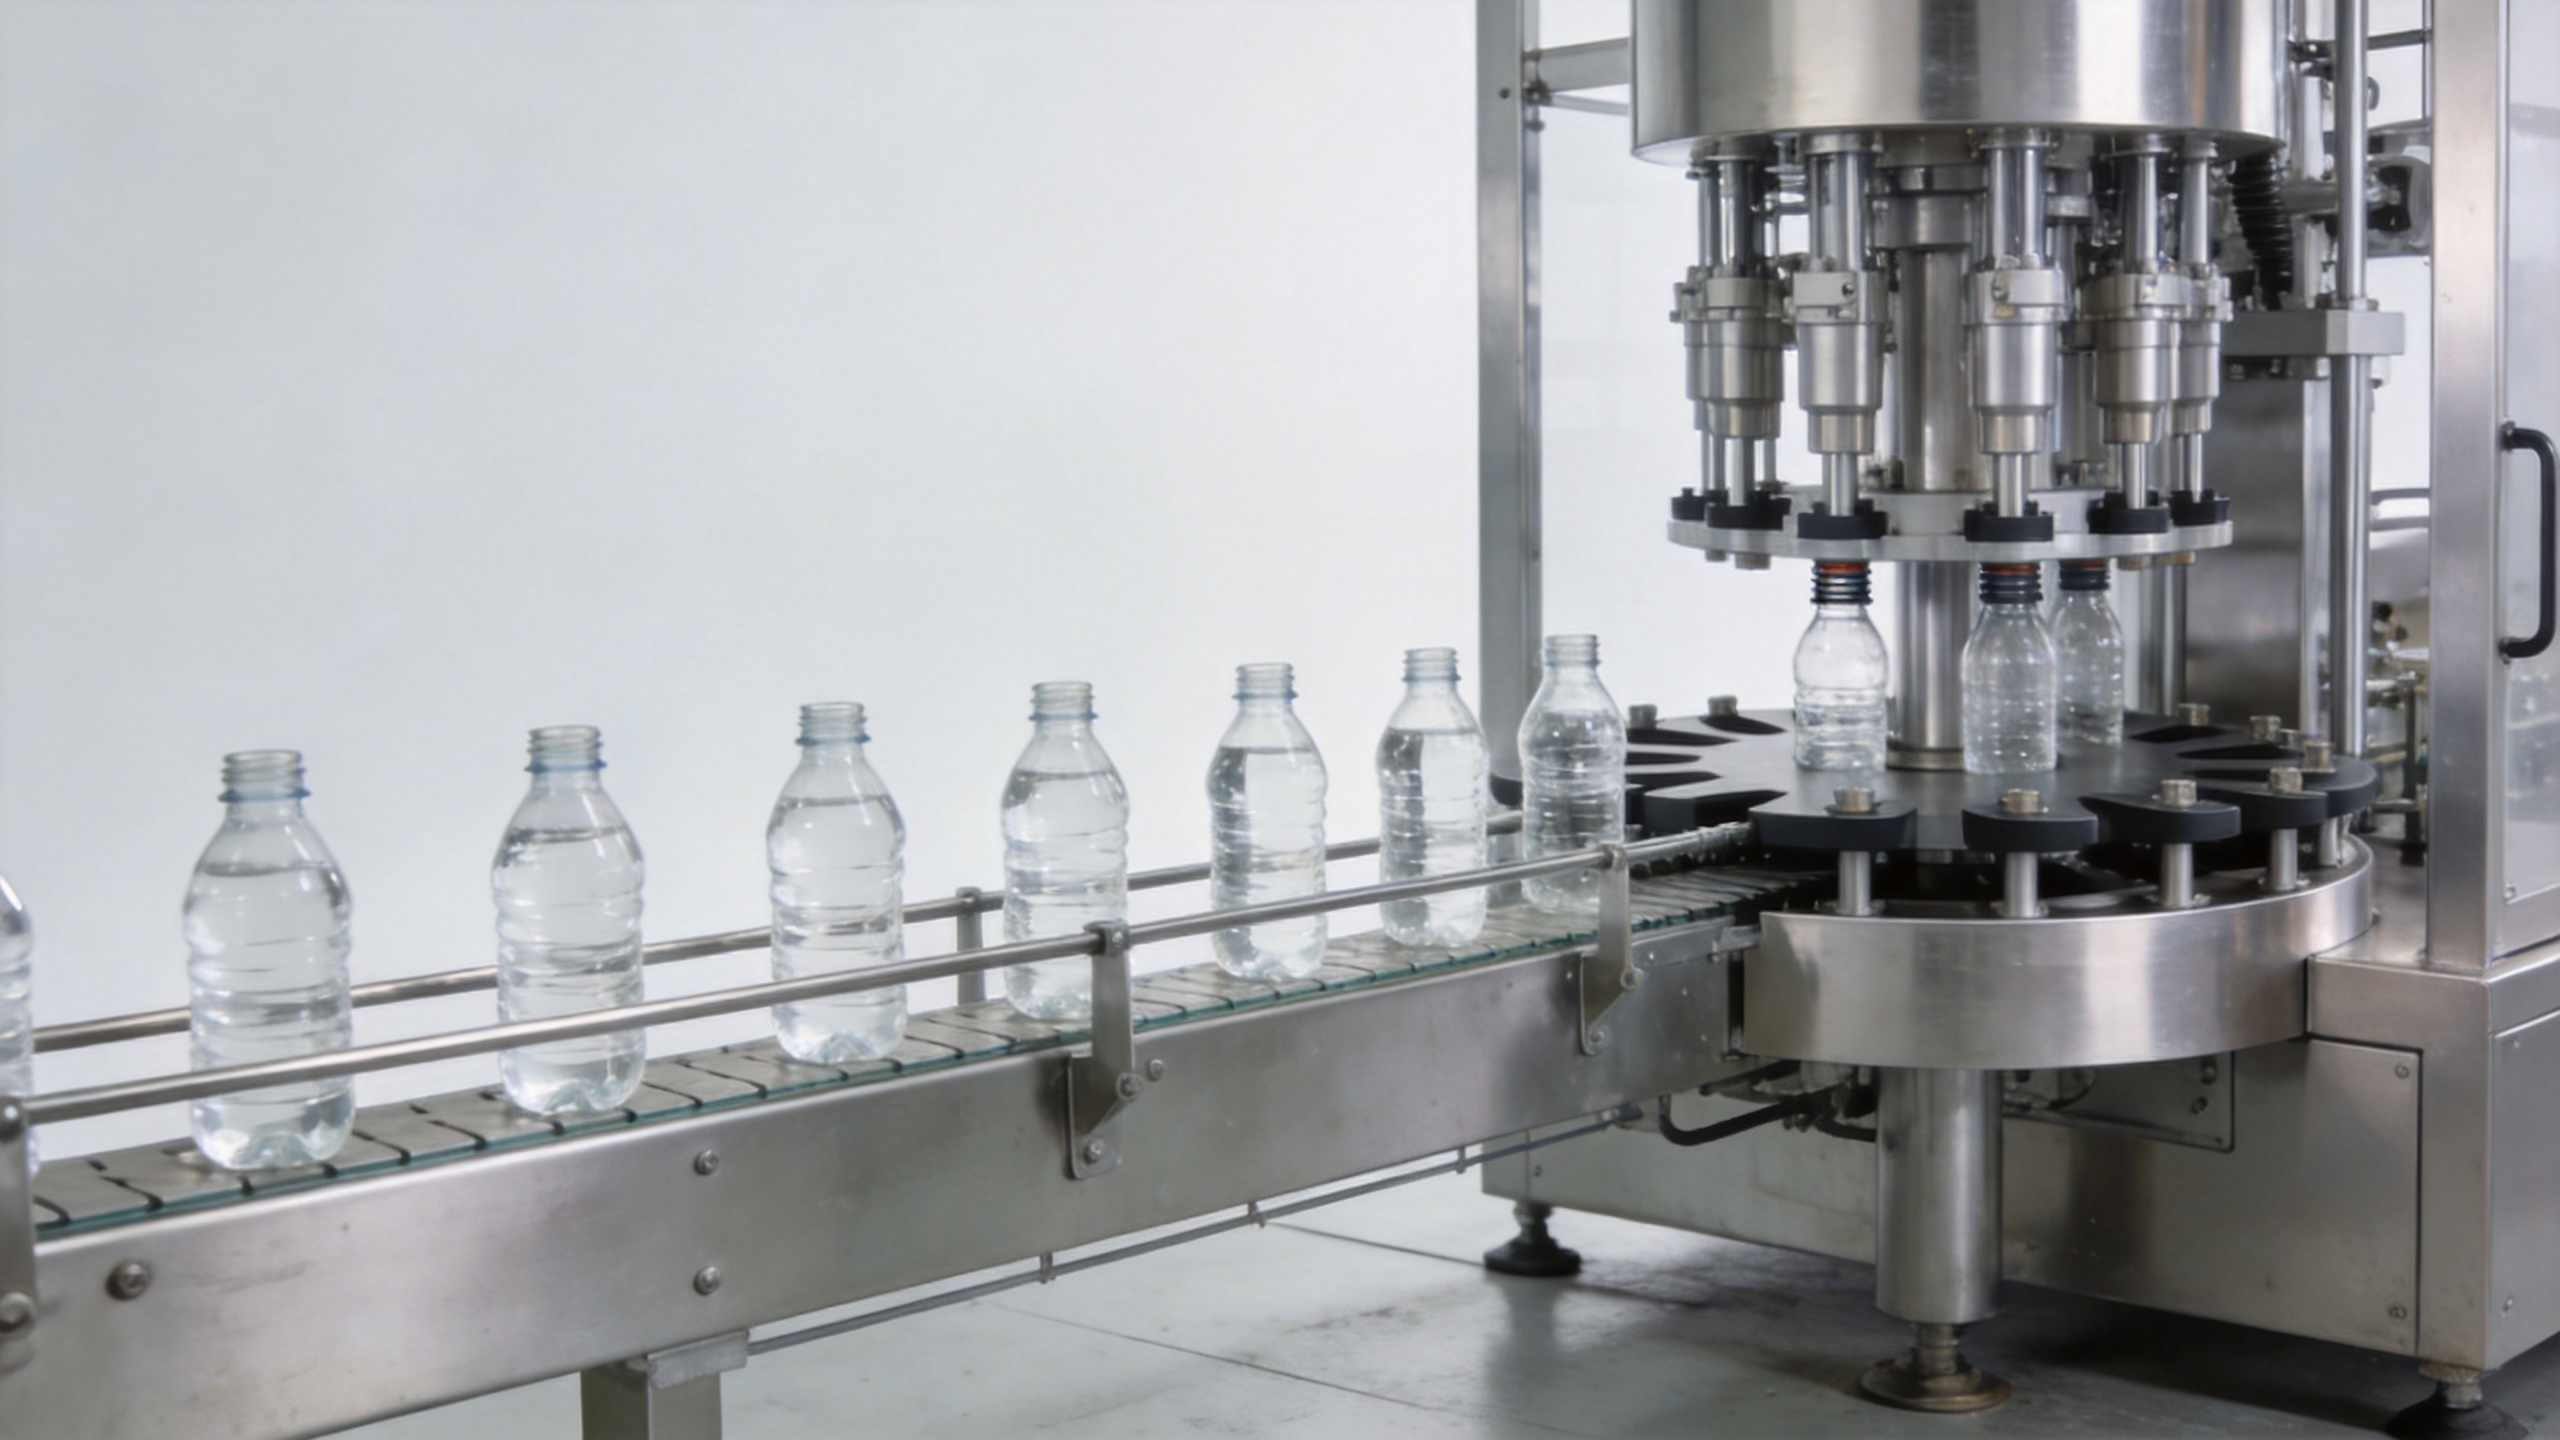
Лёгкая упаковка из ПЭТ — это не просто проект проектирования бутылки. Как только смола удаляется из корпуса, дна или плечевой части, ёмкость теряет часть конструкционного запаса прочности при перемещении через стадии ополаскивания, розлива, закупорки и выгрузки. Это меняет подход покупателей к оценке полностью автоматические машины для заполнения бутылок . Полезный вопрос заключается не только в том, способна ли линия однократно заполнить более лёгкую бутылку, а в том, может ли весь процесс последовательно направлять, наполнять, герметизировать и передавать такую бутылку в заданных условиях производства.
С инженерной точки зрения линии упаковки облегчение следует оценивать по взаимодействию между бутылкой и машиной. машина для розлива в ПЭТ-бутылки машина может поддерживать эту тенденцию, если её система обращения с бутылками, метод розлива, система управления и передача продукции на последующие участки спроектированы как единая система. Это позволяет командам обеспечивать качество продукции и стабильность работы линии, не принимая единственную цифру скорости за доказательство совместимости.
Почему облегчение ПЭТ-бутылок меняет дискуссию о линиях розлива
Более лёгкая бутылка зачастую обладает большей гибкостью корпуса и повышенной чувствительностью к боковым нагрузкам, вакуумным эффектам и неравномерной опоре. В повседневном производстве даже незначительное изменение на чертеже бутылки может повлиять на синхронизацию транспортировки, контакт с звёздочкой, давление направляющих рельсов и навинчивание крышки. Поэтому полностью автоматические машины для розлива в бутылки должны целенаправленно управлять бутылкой от подачи до выгрузки, а не просто дозировать заранее заданный объём.
Первый инженерный вопрос обычно касается сочетания жидкости и ёмкости, а затем — требуемой производительности. Продукты, похожие на воду, газированные напитки, продукты горячего розлива и вязкие жидкости предъявляют к ПЭТ-контейнеру совершенно разные требования. Бутылка, устойчивая при розливе одного продукта и при определённом температурном профиле, может потребовать иного подхода к розливу другого продукта. Именно поэтому при анализе линии следует совместно рассматривать заготовку и конструкцию бутылки, тип горлышка, температуру розлива, требуемый объём надповерхностного пространства, крышку и последующую обработку после розлива.
Четыре способа, как полностью автоматические машины для розлива в бутылки помогают защитить более лёгкие бутылки
1. Контролируемая транспортировка бутылок ограничивает ненужную боковую нагрузку
Современные полностью автоматические машины для розлива в бутылки могут использовать направляющие, специально разработанные под формат бутылок, захваты за горлышко, компоненты для поддержания расстояния между бутылками и точную настройку времени передачи, чтобы обеспечить надёжную поддержку лёгких бутылок во время перемещения. Цель состоит не в том, чтобы плотно зажимать каждую бутылку. Вместо этого линия должна удерживать каждую бутылку достаточно прочно, чтобы сохранить её ориентацию, избегая при этом трения, сдавливания или ударов, которые могут деформировать гибкую боковую стенку.
Для машина для розлива в ПЭТ-бутылки , особенно полезно проанализировать участки подачи, передачи в ополаскиватель, поворотный стол розливочного блока, передачи в закупорочный блок и выгрузки как взаимосвязанные точки. Только стабильный розливочный блок не способен исправить ситуацию, когда бутылка поступает на линию наклонённой или покидает закупорочный блок под чрезмерным боковым давлением. При необходимости замены компонентов их контактные поверхности и диапазон регулировки следует проверять по утверждённому чертежу бутылки, а не выбирать исключительно по номинальному диаметру.
2. Метод наполнения можно подобрать с учётом жёсткости бутылки и поведения продукта
Полностью автоматические машины для наполнения бутылок могут использовать принципы наполнения под действием силы тяжести, вакуума, по объёму (с помощью расходомера), поршневой или другие принципы — в зависимости от типа жидкости и технологического процесса. Выбор подходящего метода зависит от характеристик продукта и условий упаковки. Для лёгких бутылок из ПЭТТ ключевым аспектом проверки является то, как выбранный метод обеспечивает контроль входа продукта, уровня наполнения, пенообразования и изменений давления без возникновения проблем при обращении с ёмкостью.
Например, быстрый профиль наполнения, хорошо работающий для жёсткой тары, может потребовать дополнительной валидации при использовании более лёгкой бутылки с гибким дном или плечевой частью. Специалисты должны проверить взаимосвязь между положением насадки, опорой бутылки, системой вентиляции и реальным поведением продукта. Более точно: скорость — лишь один из параметров при принятии решения; бутылка должна оставаться под контролем в точке входа жидкости и непосредственно после неё.
3. Согласованная работа сервоприводов и датчиков обеспечивает воспроизводимое обращение с бутылками
Автоматизация помогает превратить концепцию облегчения в повторяемый процесс. Согласованные приводы, датчики наличия бутылок, управляемая индексация и обратная связь по уровню наполнения позволяют полностью автоматическим машинам для розлива в бутылки поддерживать более стабильную последовательность при нормальном ходе производства. Эти функции не устраняют необходимость механической настройки, однако упрощают установку и проверку повторяемого рабочего диапазона.
Во время оценки задайте вопрос, как оборудование реагирует на отсутствие бутылки, смещение бутылки относительно заданного положения, отклонение уровня наполнения или затор на участке оборудования ниже по потоку. Полезный ответ должен описывать точку обнаружения, реакцию машины и процедуру сброса. Он не должен основываться на недоказанном утверждении, что любая облегчённая бутылка будет работать на любой скорости.
4. Укупорка и интерфейсы с оборудованием ниже по потоку завершают план обеспечения стабильности
Клапан наполнения — лишь одна из составляющих производительности лёгких бутылок. Нанесение крышки может создавать крутящий момент и вертикальную нагрузку, а тёплая продукция, внутреннее давление или скопление на конвейере могут выявить слабые места после наполнения. Поэтому инженеры упаковочной линии оценивают как отделку горлышка бутылки, так и систему закрытия совместно с филлером. То же самое относится к воздушным конвейерам, столам накопления, этикетировочным машинам и интерфейсам укладки в короба.
По этой причине испытание бутылок должно продолжаться за пределами зоны наполнения. Следует наблюдать за положением бутылок после навинчивания крышек, при обычных остановках и запусках, а также при переходе в оборудование последующих стадий. Переход от спецификации отдельной машины к анализу взаимодействия на линии зачастую оказывается наиболее полезным шагом при использовании облегчённой упаковки.
Практический чек-лист для валидации перед выбором оборудования
Перед окончательным определением конфигурации машины для розлива в ПЭТ-бутылки составьте письменный план испытаний. Он обеспечивает командам по упаковке, качеству и эксплуатации общую основу для оценки совместимости бутылок и оборудования.
- Определите бутылку: подтвердите марку материала, массу бутылки, тип горлышка, габаритные размеры, геометрию дна и допустимые отклонения размеров.
- Определите продукт и процесс: зарегистрируйте вязкость, поведение при карбонизации или пенообразовании (если применимо), температуру розлива, целевой уровень наполнения и требования к санитарной обработке.
- Проанализируйте каждый этап передачи: задокументируйте контакт бутылок и их поддержку на всех участках — от подачи до розлива, закупорки, выгрузки и конвейеров последующих операций.
- Проведите репрезентативные испытания: включите обычное производство, запланированные остановки, повторный запуск и разумный диапазон утверждённых вариаций бутылок.
- Установите критерии приёмки: договориться о том, какие параметры будут проверять операторы: устойчивость бутылок, однородность наполнения, правильность навинчивания крышек, наличие утечек, потёртостей и поведение при транспортировке.
Команды, отвечающие за продукты питания и напитки, также должны изучить применимые требования к упаковке и материалам, контактирующим с пищевыми продуктами, в своём регионе. В Соединённых Штатах применение ПЭТ для контакта с пищевыми продуктами может регулироваться положением 21 CFR 177.1630, однако соответствующая оценка соответствия зависит от конкретного типа смолы, продукта, условий эксплуатации и требований заказчика. Выбор оборудования не заменяет оценку материалов и регуляторную экспертизу.
Как задать технические требования к полностью автоматическим машинам для розлива в бутылки в рамках проекта по облегчению упаковки
Начните с пакета требований, а не с сравнения каталогов. Предоставьте поставщику оборудования утверждённые данные о бутылке, условия продукта, целевую производительность, детали крышки и планируемую компоновку последующих участков линии. Затем попросите поставщика пояснить границы конфигурации: какие контакты с бутылкой регулируются, какие форматные детали необходимы, как дозатор поддерживает бутылку и какие условия должны быть подтверждены в ходе испытания.
Также полезно разделить подтверждённые возможности от пунктов, требующих дополнительных испытаний. Поставщик может обсудить позиционирование бутылок и проверку целевой производительности, однако окончательный результат должен быть привязан к конкретной бутылке и продукту. Такой подход, основанный на доказательствах, исключает трактовку описания универсальной машины как гарантии её пригодности для нового облегчённого формата.
Вывод: облегчение достигает успеха, когда линия проектируется вокруг бутылки
Современные полностью автоматические машины для розлива в бутылки поддерживают тенденцию к облегчённой упаковке бутылок, обеспечивая контролируемую обработку, заполнение, согласованное с технологическим процессом, координированную автоматизацию и лучшую интеграцию с оборудованием для навинчивания крышек и последующих операций. Самые успешные проекты начинаются не с заявления о максимальной скорости. Они начинаются с согласования характеристик жидкости, бутылки, крышки и интерфейсов линии, а затем подтверждения выбранной конфигурации с помощью репрезентативных испытаний.
Для покупателей, оценивающих машину для розлива в PET-бутылки, следующим шагом является преобразование чертежа облегчённой бутылки и условий эксплуатации в контрольный перечень для верификации. Это даёт команде проекта более чёткую основу для обсуждения конфигурации, испытаний и критериев приёмки с партнёром по оборудованию.






 Свежие новости








