 EN

Miten nykyaikaiset PET-pullojen täyttökoneet tukevat kevytpullojen pakkaustrendejä
Kevyt PET-pakkaus ei ole pelkästään pullojen suunnitteluprojekti. Kun harmaaainesosaa poistetaan pullossa rungosta, pohjasta tai hartialta, säiliöllä on vähemmän rakenteellista varaa, kun se liikkuu pesun, täytön, korkkauksen ja poiston läpi. Tämä muuttaa sitä, miten ostajien tulisi arvioida täysin automaattiset pulloinkytöntekijät . Hyödyllinen kysymys ei ole pelkästään, pystyykö linja täyttämään kevyempiä pulloja kerran; kysymys on, pystyykö koko prosessi ohjaamaan, täyttämään, sulkeemaan ja siirtämään pulloja johdonmukaisesti tarkoitetuissa tuotanto-olosuhteissa.
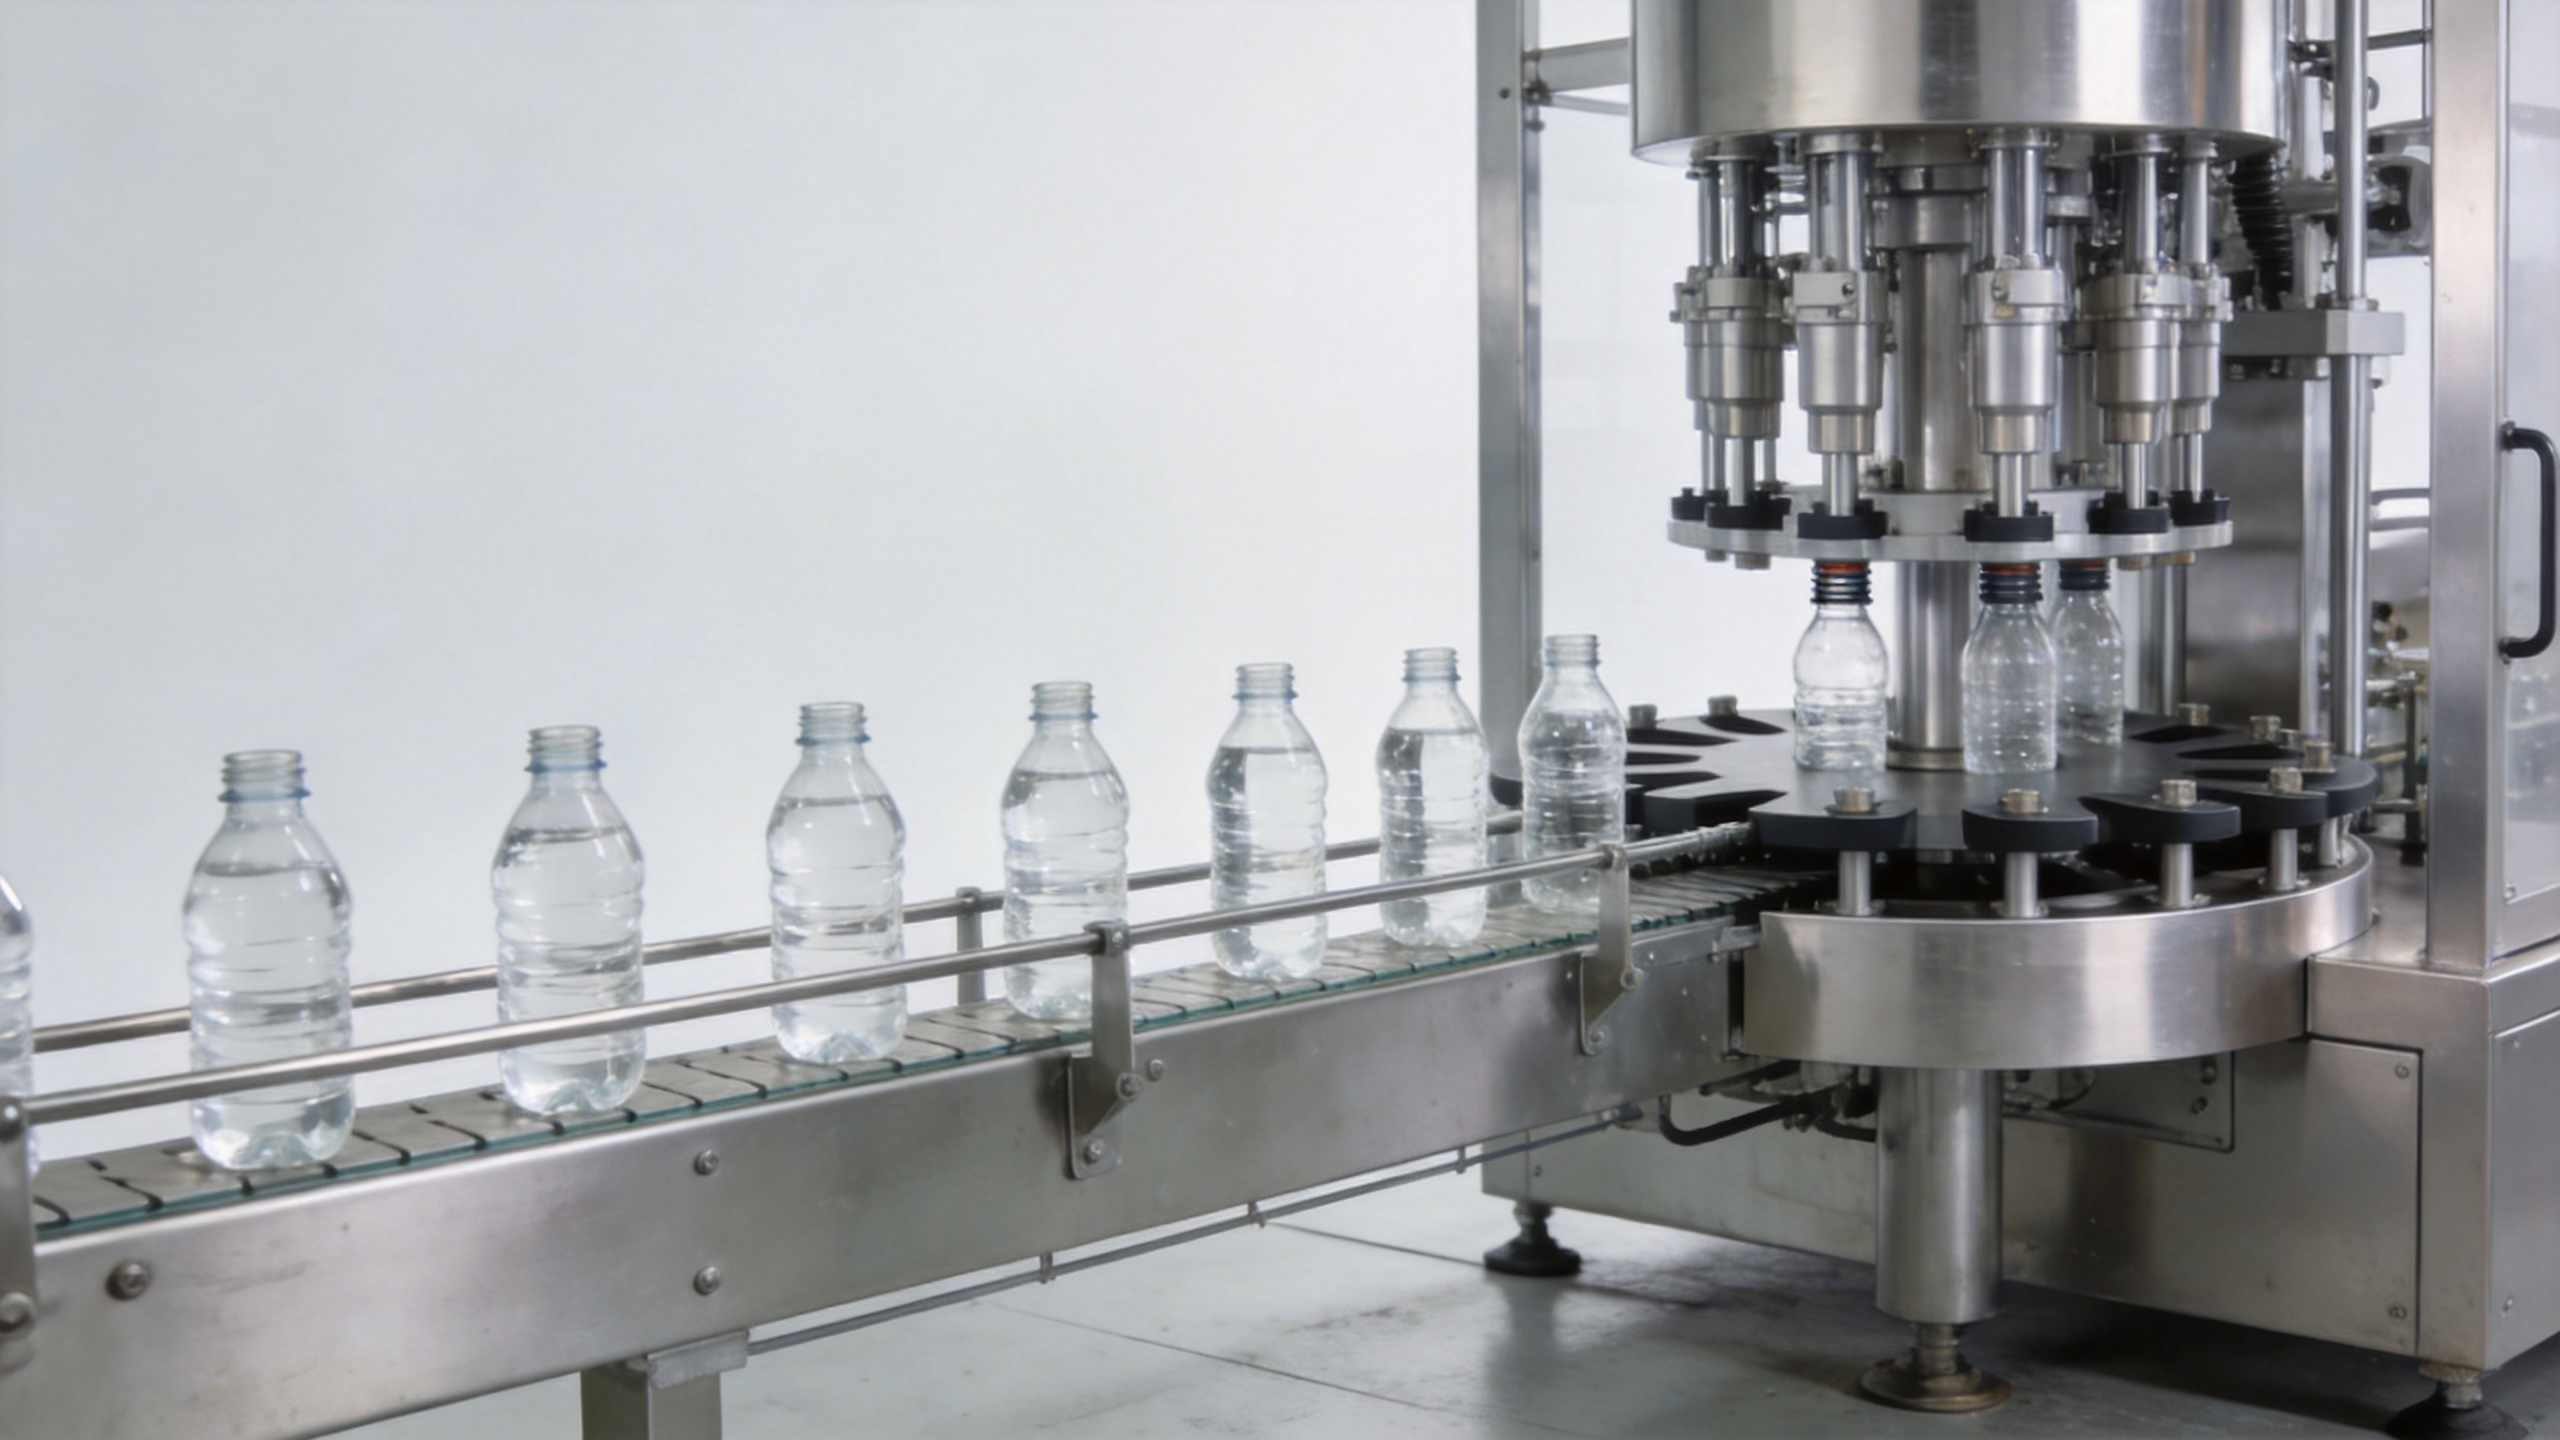
Pakkauslinjan insinöörintä näkökulmasta keventäminen tulisi arvioida pullojen ja koneiden välisissä rajapinnoissa. pet-pullon täytöntekokone kone voi tukea tätä trendiä, kun sen pullojen käsittely, täyttömenetelmä, ohjausjärjestelmä ja alapuolinen siirto on määritelty yhtenä kokonaisuutena. Tämä mahdollistaa tiimien tuotteen laadun ja linjan vakauden turvaamisen ilman, että yksittäistä nopeuslukua käytetään yksinäisenä todisteena yhteensopivuudesta.
Miksi kevennetty PET muuttaa täyttölinjan keskustelua
Keveämpi pullo on usein joustavampi rungossa ja herkempi sivukuormille, tyhjiövaikutuksille ja epätasaiselle tuenlaitteelle. Arkipäiväisessä tuotannossa pieneltä näyttävä muutos pullopiirroksessa voi vaikuttaa siirtotarkkuuteen, tähtipyörän kosketukseen, ohjausraudojen paineeseen ja korkkaukseen. Täysautomaattisten pullojen täyttökoneiden on siksi hallittava pulloa tarkoituksellisesti sisääntulosta poistoon asti, eikä niiden tehtävänä ole ainoastaan annostella ennalta määritettyä tilavuutta.
Ensimmäinen tekninen kysymys on yleensä nesteen ja säiliön yhdistelmä, sitten tavoiteltu tuotantoteho. Vedenkaltaiset tuotteet, hiilattomat juomat, kuumatäytettävät tuotteet ja viskoosit nesteet voivat asettaa erilaisia vaatimuksia PET-säiliölle. Pullo, joka on vakaa yhdelle tuotteelle ja lämpötilaprofiilille, saattaa vaatia toisen tuotteen ja lämpötilaprofiilin kohdalla erilaista täyttömenetelmää. Siksi linjatarkastelussa on otettava huomioon yhdessä esipullo ja pullo suunnittelu, kauluksen pääty, täyttölämpötila, ilmatilan vaatimus, suljin ja täytön jälkeinen käsittely.
Neljä tapaa, joilla täysautomaattiset pullojen täyttökoneet auttavat suojaamaan kevyempiä pulloja
1. Hallittu pullojen kuljetus rajoittaa tarpeetonta sivusuuntaista kuormitusta
Nykyiset täysautomaattiset pullojen täyttökoneet voivat käyttää pulloformaatin mukaisia ohjaimia, kauluksen käsittelyä, etäisyyskomponentteja ja siirtotarkkuutta pitääkseen kevyet pulloja tuettuina liikkeen aikana. Tavoitteena ei ole puristaa jokaista pulloa tiukasti. Sen sijaan linjan tulee pitää jokaista pulloa riittävän turvallisesti säilyttääkseen sen asennon ilman kitkaa, puristusta tai törmäyksiä, jotka voivat vääntää joustavaa sivuseinää.
Taloudelliselle pet-pullon täytöntekokone , erityisen hyödyllistä on tarkastella saapumisaluetta, pesukoneen siirtoa, täyttökarusellia, korkkikoneen siirtoa ja poistumisaluetta yhteydessä toisiinsa. Yksinään vakaa täyttökone ei voi korjata pulloa, joka saapuu vinossa tai joka lähtee korkkikoneesta liiallisella sivusuuntaisella paineella. Kun vaihto-osia vaaditaan, niiden kosketuspintoja ja säätöaluetta tulee tarkistaa hyväksytyn pullopiirroksen perusteella eikä niitä valita pelkästään nimellis halkaisijan perusteella.
2. Täyttömenetelmä voidaan sovittaa pullojen jäykkyyteen ja tuotteen käyttäytymiseen
Täysautomaattiset pullojen täyttökoneet voivat käyttää nesteen ja prosessin mukaan painovoimaa, tyhjiötä, virtausmittaria, männän tai muita täyttöperiaatteita. Soviva menetelmä riippuu tuotteen ominaisuuksista ja pakkausolosuhteista. Keveiden PET-pullojen osalta keskeinen tarkastelukohta on, miten valittu menetelmä hallitsee tuotteen tulon, täyttötason, kohonnan ja painemuutokset ilman että syntyy säiliön käsittelyyn liittyviä ongelmia.
Esimerkiksi nopea täyttöprofiili, joka toimii hyvin jäykälle säiliölle, vaatii validointia, kun kevyempi pullo on joustava pohjansa tai hartiansa osalta. Tiimit tulisi varmistaa suihkun sijainnin, pullon tukipinnan, ilmanpoiston ja itse tuotteen käyttäytymisen välinen suhde. Tarkemmin sanottuna nopeus on vain yksi päätöksen tekijä; pullo on pysyttävä hallinnassa juuri siinä kohdassa, johon neste tulee, sekä sen välittömästi jälkeen.
3. Servomoottorien ja anturien koordinointi parantaa toistettavaa käsittelyä
Automaatio auttaa kevytputkistokonseptia toistettavaksi prosessiksi. Koordinoitujen ajoputkien, pullokäytön tunnistuksen, ohjatun indeksoinnin ja täyttötason takaisinkytkennän avulla täysautomaattiset pullojen täyttökoneet voivat pitää järjestystä yhtenäisemmin normaalissa tuotannossa. Nämä ominaisuudet eivät poista mekaanisen asennuksen tarvetta, mutta ne tekevät toistettavan käyttöikkunan määrittämisestä ja varmistamisesta helpompaa.
Arvioinnin aikana kysy, miten laite reagoi puuttuvaan pulloon, väärässä paikassa olevaan pulloon, täyttötason poikkeamaan tai alapuolella olevan laitteen aiheuttamaan tukkioon. Hyvä vastaus kuvaa havaintopisteen, koneen reaktion ja nollausmenettelyn. Se ei saa perustua tukelemattomaan lupaukseen siitä, että kaikki kevytpullosta valmistetut pullot toimisivat millä tahansa nopeudella.
4. Kapppaus ja alapuoliset liitännät täydentävät vakaus-suunnitelmaa
Täyttöventtiili on vain yksi kevytpullojen suorituskyvyn osa-alue. Kanttien kiinnitys voi aiheuttaa vääntömomenttia ja pystysuuntaista kuormaa, kun taas lämmin tuote, sisäinen paine tai kuljetinpuhallinperässä tapahtuva kertyminen voivat paljastaa heikkoja kohtia täytön jälkeen. Pakkauslinjan insinöörit tarkastelevatkin siksi pullon kaulan pinnan laadun ja sulkuosan yhdessä täyttölaitteen kanssa. Sama periaate pätee ilmakuljettimeen, kertymistauluihin, etikettikoneisiin ja kassipakkauskoneiden liitännäisiin.
Tästä syystä pullokoekäynti tulisi seurata astiakkaa täyttöalueen ulkopuolelle. Havainnoi pullon asentoa kanttimisen jälkeen, normaalien pysähtymisten ja uudelleenkäynnistysten aikana sekä siirtymässä alapuoliseen laitteistoon. Siirtyminen yksittäisen koneen määrittelystä linjan liitännäistarkasteluun on usein hyödyllin pienin muutos, kun tavoitteena on kevytpakkaus.
Käytännöllinen validointitarkistusluettelo ennen laitteiston valintaa
Ennen pet-pullojen täyttökoneen lopullisen konfiguraation vahvistamista tulee laatia kirjallinen testisuunnitelma. Se tarjoaa pakkaus-, laatu- ja toimintatiimitelle yhteisen perustan päätettäessä, ovatko pullo ja laitteisto yhteensopivia.
- Määritä pullo: vahvista materiaalin laatuasteikko, pullon paino, kauluksen pääty, mitat, pohjan geometria ja sallittu mittavaihtelu.
- Määritä tuote ja prosessi: kirjaa viskositeetti, hiilattavuus tai kuplautumiskäyttäytyminen, jos soveltuu, täyttölämpötila, tavoiteltu täyttötaso ja desinfiointivaatimukset.
- Kartoita kaikki siirrot: dokumentoi pullojen kosketus ja tuki sisäänvirtauksesta täyttöön, kapppaamiseen, poistoon ja alapuolisiin kuljetinkoneisiin asti.
- Suorita edustavia kokeita: sisällytä normaali tuotanto, suunnitellut pysähdykset, käynnistykset uudelleen ja kohtalaisen laaja valikoima hyväksyttyjä pullomuunnelmia.
- Määritä hyväksyntäperusteet: sopia siitä, mitä operaattorit tarkistavat, esimerkiksi pullojen vakaus, täyttöjohdonmukaisuus, korkkien kiinnitys, vuodot, naarmut ja siirtokäyttäytyminen.
Elintarvike- ja juomatiimien tulisi myös tarkistaa markkinoilleen soveltuvat pakkaus- ja elintarvikkeisiin tarkoitetun materiaalin vaatimukset. Yhdysvalloissa PET-materiaalin käyttö elintarvikkeisiin liittyvissä sovelluksissa voi liittyä säännösten 21 CFR 177.1630 mukaisiin vaatimuksiin, mutta kyseinen vaatimustenmukaisuusarviointi riippuu erityisesti käytetystä resiinistä, tuotteesta, käyttöolosuhteista ja asiakkaan vaatimuksista. Laitteiden valinta ei korvaa materiaalin ja sääntelyyn liittyvää arviointia.
Kuinka määritellä täysautomaattiset pullojen täyttökoneet kevytputkistusprojektiin
Aloita vaatimuspaketista, älä katalogiverrosta. Anna pullojen toimittajalle hyväksytyt pullojen tiedot, tuotteen ominaisuudet, tavoiteltu tuotantoteho, sulkuosien tiedot ja suunniteltu jälkikäsittelyjärjestelmä. Pyydä sitten toimittajaa selittämään konfiguraation rajat: mitkä pullojen kosketuspisteet ovat säädettävissä, mitkä muutospalat tarvitaan, miten täyttölaite tukee pulloa ja mitkä ehdot on todistettava kokeellisesti.
On myös hyödyllistä erottaa vahvistettu kyky niistä kohteista, jotka edellyttävät vielä testausta. Toimittaja saattaa pystyä keskustelemaan pullojen sijoittelusta ja tavoitellun tuotantotehon validoinnista, mutta lopullinen tulos on sidottava määriteltyyn pulloon ja tuotteeseen. Tämä todisteiden perusteella tehtävä lähestymistapa estää yleiskäyttöisen koneen kuvausta tulkinnasta takuuna uudelle kevytpullopohjalle.
Johtopäätös: kevytpullopohja onnistuu, kun linja on suunniteltu pulloa varten
Modernit täysautomaattiset pullojen täyttökoneet tukevat kevytpullojen pakkaustrendiä tarjoamalla hallittua käsittelyä, prosessin mukaan sovitettua täyttöä, koordinoitua automaatiota ja parempaa integraatiota kapppaus- ja alapuolisen laitteiston kanssa. Vahvimmat hankkeet eivät ala väitteenä maksiminopeudesta. Ne alkavat sovittamalla nesteen, pullon, sulkkimen ja linjan liitännät toisiinsa ja todentamalla konfiguraation edustavilla kokeiluilla.
Ostajille, jotka arvioivat PET-pullojen täyttökonetta, seuraava askel on muuntaa kevytpullojen piirros ja käyttöolosuhteet varmistuslistaksi. Tämä antaa hanketalle selkeämmän perustan keskustelulle konfiguraatiosta, kokeiluista ja hyväksyntäkriteereistä laitekumppanin kanssa.






 Uusimmat uutiset








