 EN

Müasir PET şüşə doldurma maşınları yüngül şüşə qablaşdırma meyllərini necə dəstəkləyir
Yüngül PET qablaşdırma sadəcə bir şüşə dizaynı layihəsi deyil. Rezinin gövdə, dib və ya çiyin hissəsindən çıxarılması ilə qabın strukturlu marjası azalır və bu da onun yuyulma, doldurma, qapaqlanma və çıxarılma mərhələlərindən keçməsini çətinləşdirir. Bu, alıcıların qiymətləndirmə üsullarını dəyişdirir. بوتولوق دولدورما ماشینلاری faydalı sual yalnız xəttin yüngül şüşəni bir dəfə doldura bilib-bilməməsi deyil; əslində tam prosesin istənilən istehsal şəraitində həmin şüşəni sabit şəkildə idarə etmək, doldurmaq, bağlamaq və ötürmək qabiliyyəti nəzərdə tutulur.
Qablaşdırma xətti mühəndisliyi baxımından yüngülləşdirmə şüşə ilə maşın arasındakı kəsişmə nöqtələri üzrə qiymətləndirilməlidir. Bir pet butaqlı qaba doludurucu maşın xətt, şüşənin idarə edilməsi, doldurma üsulu, idarəetmə sistemi və aşağı axında ötürülməsi bir sistem kimi təyin edildikdə bu tendensiyaya dəstək verə bilər. Bu, komandaların məhsul keyfiyyətini və xətt sabitliyini qorumağa imkan verir və eyni zamanda tək bir sürət göstəricisini uyğunluq sübutu kimi qəbul etmədən bunu əldə edirlər.
Niyə yüngül PET doldurma xəttində danışıqı dəyişdirir
Daha yüngül şüşə çox vaxt bədəndə daha çox elastik olur və yan yüklərə, vakuum təsirlərinə və bərabərsiz dəstəyə daha həssas olur. Gündəlik istehsalda şüşənin sxemində kiçik görünən bir dəyişiklik ötürülmə müddətini, ulduzli çarxla təması, istiqamətləndirici raylar üzərindəki təzyiqi və qapağın qoyulmasını təsir edə bilər. Buna görə də tam avtomatik şüşə doldurma maşınları şüşəni yalnız əvvəlcədən təyin edilmiş həcmi paylamaq deyil, daxiletmədən çıxarılmaya qədər xüsusi nəzarət altında saxlamalıdır.
İlk mühəndislik sualı adətən maye və qablaşdırma kombinasiyasıdır, sonra isə hədəf çıxış göstəricisi. Su kimi məhsullar, karbonatlı içkilər, isti doldurma üçün nəzərdə tutulmuş məhsullar və qatı mayelər PET qablar üçün çox fərqli tələblər qoya bilər. Bir məhsul və temperatur profili üçün sabit olan şüşə başqa bir məhsul üçün fərqli doldurma yanaşması tələb edə bilər. Buna görə də xəttin təhlili zamanı önformanın və şüşənin dizaynı, boynun sonluğu, doldurma temperaturu, baş boşluğu tələbi, qapaq və doldurulmadan sonrakı emal birlikdə nəzərdə tutulmalıdır.
Dördüncü yol: Tam avtomatik şüşə doldurma maşınları yüngül şüşələri qorumağa kömək edir
1. Nəzarət olunan şüşə daşınması, lazım olmayan yan yüklənməni məhdudlaşdırır
Müasir tam avtomatik şüşə doldurma maşınları, yüngül şüşələrin hərəkət zamanı dəstəklənməsini təmin etmək üçün şüşə formatına xas istiqamətləndiricilər, boynun tutulması, aralıq komponentləri və ötürülmə vaxtlamasından istifadə edə bilər. Məqsəd hər bir şüşəni sıxmaq deyil. Bunun əvəzinə, xətt hər bir şüşəni oriyentasiyasını qoruyacaq qədər möhkəm tutmalıdır, lakin sürtünmə, sıxılma və ya elastik yan divarı deformasiyaya uğrata biləcək zərbələrdən çəkinməlidir.
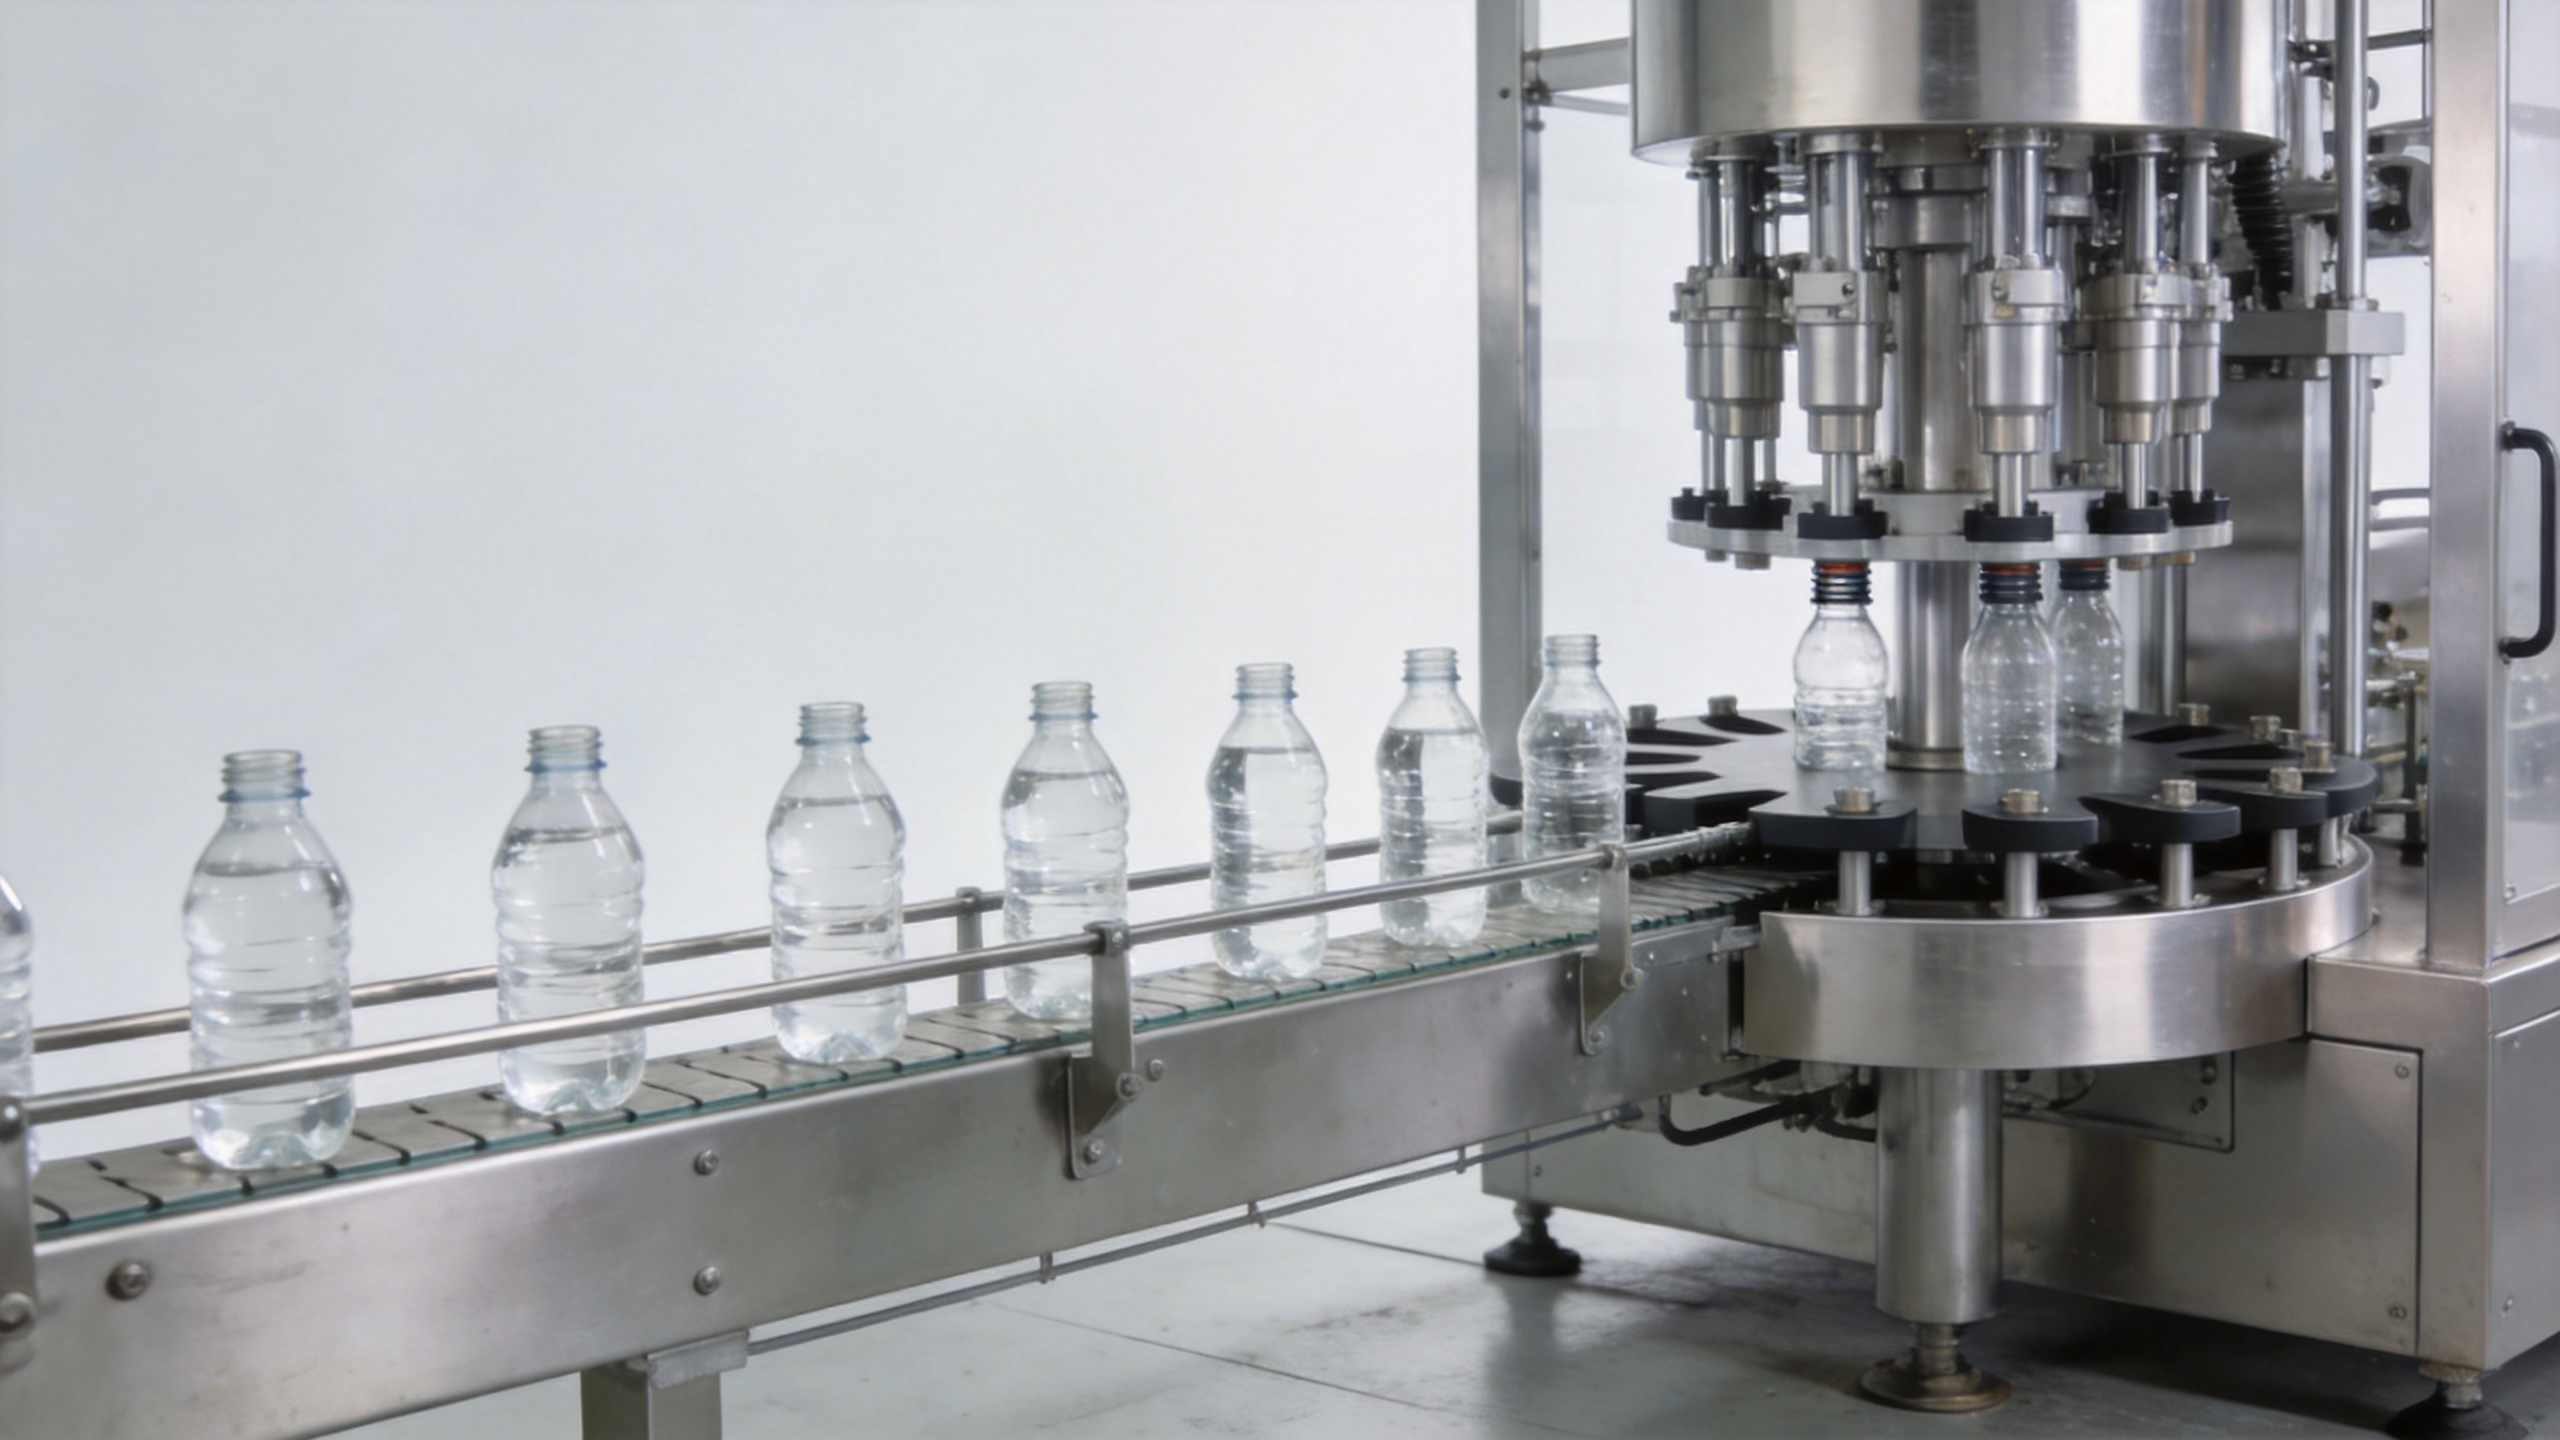
بو pet butaqlı qaba doludurucu maşın , xüsusilə daxil olan hissə, yuyucu ötürücüsü, doldurucu karuseli, qapaqlayıcı ötürücüsü və çıxış kimi bağlı nöqtələri nəzərdən keçirmək faydalıdır. Yalnız sabit doldurucu, meyl edərək gələn və ya çox güclü yan təzyiq altında qapaqlayıcıdan çıxan şüşəni düzəldə bilməz. Dəyişdirilən hissələr tələb olunduqda, onların təmas səthləri və tənzimləmə diapazonu yalnız nominal diametrə əsaslanaraq deyil, təsdiqlənmiş şüşə çəkilişinə uyğun yoxlanılmalıdır.
2. Doldurma üsulu şüşənin sərtliyinə və məhsulun davranışına uyğunlaşdırıla bilər
Tam avtomatik şüşə doldurma maşınları maye və prosesdən asılı olaraq çəkili, vakuum, axın ölçüsünə əsaslanan, piston və ya başqa doldurma prinsiplərindən istifadə edə bilər. Uyğun üsul məhsulun xarakteristikalarından və qablaşdırma şəraitindən asılıdır. Yüngül PET üçün müvafiq qiymətləndirmə seçilmiş üsulun məhsulun daxil olmasını, doldurma səviyyəsini, köpüklənməni və təzyiq dəyişikliklərini kontrollu şəkildə idarə etməsidir ki, qabın idarə edilməsi ilə bağlı problemlər yaranmasın.
Məsələn, bərk qab üçün yaxşı işləyən sürətli doldurma profili yüngül şüşənin elastik oturacağı və ya çiyin hissəsi olduqda doğrulanmalıdı. Komandalar quyruq mövqeyi, şüşənin dayaqlanması, havanın çıxarılması və faktiki məhsul davranışının bir-biri ilə əlaqəsini yoxlamalıdır. Daha dəqiq desək, sürət yalnız qərarın bir hissəsidir; mayenin daxil olduğu nöqtədə və dərhal bundan sonra şüşə tamamilə idarə olunmalıdır.
3. Servo və sensorların koordinasiyası təkrarlanan emalı yaxşılaşdırır
Avtomatlashdırma yüngül strukturlu konsepsiyasını təkrarlanan prosesə çevirməyə kömək edir. Koordinasiyalı sürücülər, şüşənin mövcudluğunu aşkarlayan sensorlar, nəzarət olunan indeksləşdirmə və doldurma səviyyəsi haqqında geri əlaqə sistemləri tam avtomatik şüşə doldurma maşınlarının istehsal normal getdikdə daha sabit ardıcıllıq qorumaqda kömək edə bilər. Bu imkanlar mexaniki quraşdırmanın lazım olmasını aradan qaldırmır, lakin təkrarlanan iş rejimi pəncərəsini yaratmağı və doğrulamağı asanlaşdırır.
Qiymətləndirmə zamanı avadanlığın boş şüşə, düzgün yerləşdirilməmiş şüşə, doldurma səviyyəsində sapma və ya aşağı axında yerləşən avadanlıqdan qaynaqlanan sıxışma hallarına necə reaksiya verdiyini soruşun. Faidəli cavab aşkarlama nöqtəsini, maşının reaksiyasını və sıfırlama prosedurunu izah etməlidir. Hər bir yüngül şüşənin istənilən sürətdə işləyəcəyinə dair əsaslandırılmamış vədilərə əsaslanmamalıdır.
4. Qapaq qoyulması və aşağı axında yerləşən interfeyslər sabitlik planını tamamlayır
Doldurma klapanı yüngül şüşələrin performansının yalnız bir hissəsidir. Qapağın qoyulması buraxma və şaquli yük tətbiq edə bilər, isti məhsul, daxili təzyiq və ya konveyer yığılması isə doldurmadan sonra zəif yerləri açıqlaya bilər. Buna görə də paketləmə xətti mühəndisləri doldurucu ilə yanaşı boynun sonluğunu və qapanma sistemini də araşdırır. Eyni prinsip havada daşınan sistemlərə, yığılma cədvəllərinə, etiketləyicilərə və qutuya yerləşdirmə interfeyslərinə də aiddir.
Bu səbəbdən şüşə sınağı konteyneri doldurma zonasından kənara çıxarıb müşahidə etməlidir. Qapağın qoyulmasından sonra şüşənin mövqeyini, normal dayanışlar və yenidən başlamalar zamanı və aşağı axın avadanlığına keçid zamanı izləyin. Yüngül plastik qablaşdırma hədəfi olduqda tək maşın spesifikasiyasından xətt interfeysi yoxlamasına keçid ən faydalı dəyişiklik olur.
Avadanlıq seçilməzdən əvvəl praktik doğrulama yoxlama siyahısı
Pet şüşə doldurma maşını üçün konfiqurasiyanı yekunlaşdırmaqdan əvvəl yazılı sınaq planı hazırlayın. Bu, qablaşdırma, keyfiyyət və əməliyyat komandalarına şüşənin və avadanlığın uyğun olub-olmadığına qərar verərkən ortaq əsas verir.
- Şüşəni təyin edin: materialın markasını, şüşənin çəkisini, boynunun sonluğunu, ölçülərini, oturacağın həndəsəsini və icazə verilən ölçüsüz dəyişiklikləri təsdiqləyin.
- Məhsulu və prosesi təyin edin: relevant olduqda özlülüyü, karbonlaşdırma və ya köpüklənmə davranışını, doldurma temperaturunu, hədəf doldurma səviyyəsini və sanitariya tələblərini qeyd edin.
- Hər bir ötürülməni xəritəyə salın: şüşə ilə təmas və dəstəyin girişdən başlayaraq doldurmaya, qapaqlanmaya, çıxışa və aşağı axın konveyerlərinə qədər bütün mərhələlərini sənədləşdirin.
- Nümayəndə sınaqları keçirin: normal istehsalı, planlaşdırılmış dayanmaları, yenidən başlatmaları və təsdiqlənmiş şüşə dəyişikliklərinin məqsədəuyğun diapazonunu daxil edin.
- Qəbul sübutlarını müəyyənləşdirin: işçilərin şüşə sabitliyi, doldurma bərabərliyi, qapaq tətbiqi, sızıntılar, sürtünmə və ötürülmə davranış kimi nöqtələri yoxlayacağını müəyyənləşdirmək.
Qida və içki komandaları həmçinin öz bazarları üçün müvafiq qablaşdırma və qida ilə təmasda olan tələbləri nəzərdən keçirməlidirlər. Amerika Birləşmiş Ştatlarında PET qida ilə təmasda olan tətbiqlər 21 CFR 177.1630-i əhatə edə bilər, lakin müvafiq uyğunluq qiymətləndirməsi xüsusi rezin, məhsul, istifadə şəraiti və müştəri tələblərindən asılıdır. Avadanlıq seçimi bu material və tənzimləmə yoxlamasını əvəz etmir.
Yüngülləşdirmə layihəsi üçün tam avtomatik şüşə doldurma maşınlarını necə spesifikasiya etmək
Tələblər paketi ilə başlayın, kataloq müqayisəsi ilə deyil. Avadanlıq təchizatçısına təsdiqlənmiş şüşə məlumatlarını, məhsul şəraitini, hədəf çıxışı, qapaq detallarını və planlaşdırılan aşağı axın layihəsini verin. Sonra təchizatçıdan konfiqurasiya sərhədlərini izah etməsini xahiş edin: hansı şüşə kontaktları tənzimlənə bilər, hansı format hissələri lazımdır, doldurucunun şüşəni necə dəstəklədiyi və hansı şərtlərin sınaqda sübut edilməsi tələb olunduğu.
Həmçinin təsdiqlənmiş qabiliyyəti hələ də sınaq tələb edən mövzulardan ayırmaq faydalıdır. Təchizatçı şüşənin yerləşdirilməsi və hədəf buraxılımı doğrulaması haqqında danışa bilər, lakin son nəticə müəyyən bir şüşə və məhsula əsaslanmalıdır. Bu sübuta əsaslanan yanaşma ümumi təyinatlı maşın təsvirini yeni yüngül format üçün zəmanət kimi qəbul etməkdən çəkinməyə kömək edir.
Nəticə: xətt şüşə ətrafında dizayn edildikdə yüngülləşdirmə uğurlu olur
Müasir tam avtomatik şüşə doldurma maşınları, nəzarət olunan emalı, prosesə uyğun doldurmanı, koordinasiyalı avtomatlaşdırmanı və qapaqlama ilə aşağı axın avadanlıqları ilə daha yaxşı inteqrasiyanı təmin edərək yüngül şüşə qablaşdırma meyllərini dəstəkləyir. Ən güclü layihələr maksimum sürət haqqında iddia ilə başlamır. Onlar maye, şüşə, qapaq və xətt interfeyslərini uyğunlaşdırmaqla başlayır, sonra konfiqurasiyanı nümayəndəlik edən sınaqlarla sübut edirlər.
PET şüşə doldurma maşını qiymətləndirən alıcılara növbəti addım yüngül şüşə çəkilişi və istismar şəraitini doğrulama yoxlama siyahısına çevirməkdir. Bu, layihə komandasına konfiqurasiya, sınaqlar və qəbul meyarları ilə avadanlıq tərəfdaşının müzakirəsi üçün daha aydın əsas verir.






 Son xəbərlər








