 EN

چگونه دستگاههای مدرن پرکنندهٔ بطریهای PET به روند بستهبندی سبکوزن کمک میکنند؟
بستهبندی سبکوزن پِت تنها یک پروژهٔ طراحی بطری نیست. هنگامی که رزین از بدنه، تهبطری یا شانهٔ بطری حذف میشود، ظرف حاشیهٔ ساختاری کمتری دارد در حالی که از مراحل شستشو، پرکردن، دربگذاری و تخلیه عبور میکند. این امر نحوهٔ ارزیابی خریداران را تغییر میدهد. دستگاههای پرکن خودکار کامل برای شیشهها سوالی مفید این نیست که آیا یک خط میتواند یک بطری سبکوزن را تنها یکبار پر کند؛ بلکه این است که آیا کل فرآیند میتواند بهطور پیوسته و تحت شرایط تولیدی مورد نظر، بطری را هدایت کند، پر کند، درب بگذارد و انتقال دهد.
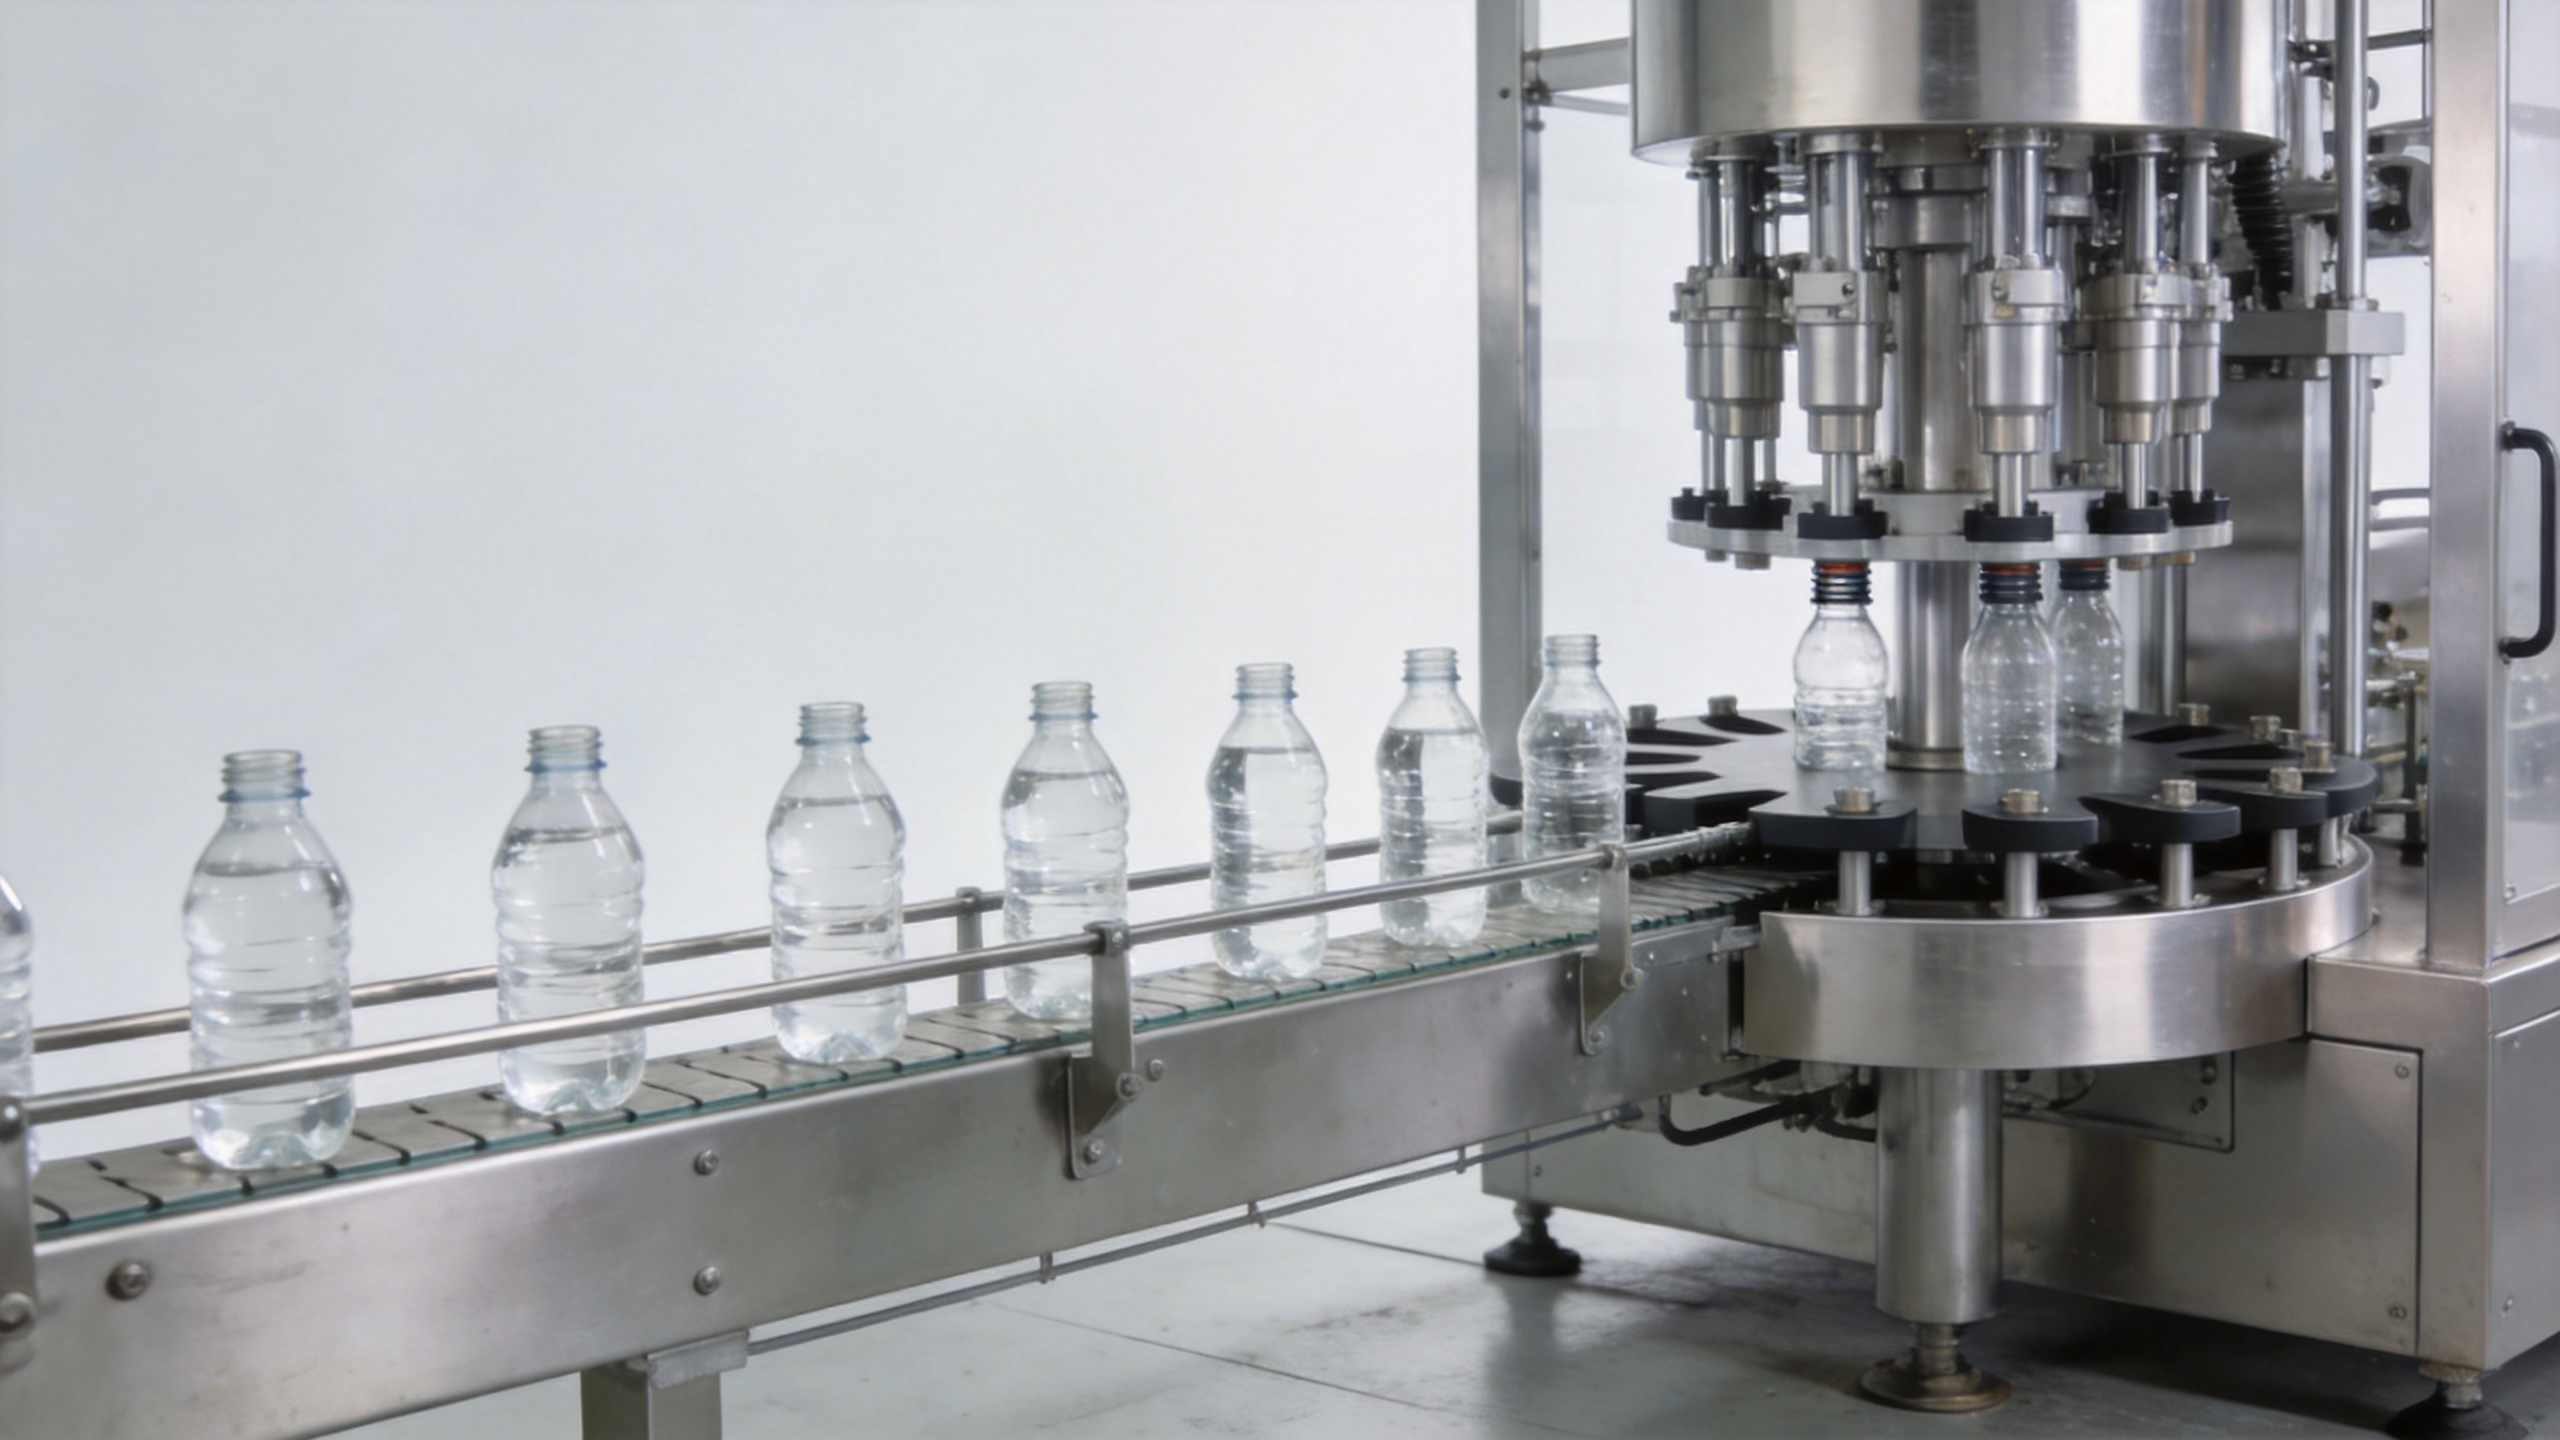
از دیدگاه مهندسی خط بستهبندی، کاهش وزن بطری باید در تمام نقاط تعامل بین بطری و دستگاه ارزیابی شود. یک ماشین پر کردن شیشه پت میتواند این روند را پشتیبانی کند زمانی که سیستمهای مدیریت بطری، روش پرکردن، کنترلها و انتقال به بخشهای پاییندست بهعنوان یک سیستم یکپارچه مشخص شده باشند. این امکان را به تیمها میدهد تا کیفیت محصول و پایداری خط را حفظ کنند بدون آنکه یک عدد منفرد سرعت را بهعنوان اثباتی از سازگاری در نظر بگیرند.
چرا کاهش وزن بطریهای پِت گفتوگوی خط پرکننده را تغییر میدهد
شیشهای سبکتر اغلب در بدنه انعطافپذیرتر و نسبت به بارهای جانبی، اثرات خلأ و تکیهگاههای نامتعادل حساستر است. در تولید روزانه، تغییری که در طرح شیشه بیاهمیت به نظر میرسد ممکن است بر زمان انتقال، تماس چرخستارهای، فشار ریلهای راهنما و نحوه قرار دادن درب تأثیر بگذارد. بنابراین، دستگاههای پرکن خودکار کامل باید شیشه را از ورودی تا خروجی بهصورت عمدی مدیریت کنند، نه اینکه صرفاً حجمی از پیش تعیینشده را تخلیه نمایند.
اولین پرسش مهندسی معمولاً ترکیب مایع و ظرف است، سپس ظرفیت هدف. محصولات شبیه آب، نوشابهها، محصولات پرکنی گرم و مایعات ویسکوز میتوانند نیازهای بسیار متفاوتی از ظرف PET ایجاد کنند. شیشهای که برای یک محصول و پروفیل دمایی خاص پایدار است، ممکن است برای محصول دیگری یا پروفیل دمایی متفاوت رویکرد پرکنی متفاوتی را نیاز داشته باشد. این دلیل آن است که بررسی خط تولید باید طراحی پیشفرم و شیشه، نوع گلوی ظرف، دمای پرکنی، نیاز به فضای بالای مایع، درب و نحوهی پساز پرکنی را بهصورت همزمان در نظر بگیرد.
چهار روش که دستگاههای پرکن خودکار کامل شیشهها به حفاظت از شیشههای سبکوزن کمک میکنند
۱. انتقال کنترلشدهٔ شیشهها محدودیتهای بارگذاری جانبی غیرضروری را کاهش میدهد
دستگاههای پرکن خودکار کامل مدرن میتوانند از راهنمایهای ویژهٔ فرمت شیشه، دستهبندی گردن شیشه، اجزای تنظیم فاصله و زمانبندی انتقال برای نگهداری شیشههای سبکوزن در طول حرکت استفاده کنند. هدف این نیست که هر شیشه را بهطور محکم در بین دو صفحه قرار دهیم. بلکه خط تولید باید هر شیشه را بهاندازهای محکم نگه دارد که جهتگیری آن حفظ شود، بدون اینکه باعث سایش، فشار یا برخوردی شود که دیوارهٔ انعطافپذیر شیشه را تغییر شکل دهد.
برای ماشین پر کردن شیشه پت در اینجا، بررسی نقاط اتصالی مانند ورودی شیشهها، انتقال به دستگاه شستشو، چرخندهٔ پرکن، انتقال به دستگاه درببستن و خروجی بسیار مفید است. یک پرکن پایدار بهتنهایی نمیتواند شیشهای را که با انحراف وارد میشود یا با فشار جانبی بیش از حد از دستگاه درببستن خارج میشود، اصلاح کند. هنگامی که قطعات تعویضی مورد نیاز هستند، سطوح تماس و محدودهٔ تنظیمشان باید در مقابل نقشهٔ تأییدشدهٔ شیشه بررسی شوند، نه اینکه فقط بر اساس قطر اسمی انتخاب شوند.
۲. روش پرکردن میتواند با سفتی بطری و رفتار محصول هماهنگ شود
دستگاههای پرکن خودکار بطری ممکن است از اصول پرکردن گرانشی، خلأ، مترجریان، پیستون یا سایر اصول بسته به نوع مایع و فرآیند استفاده کنند. انتخاب روش مناسب به ویژگیهای محصول و شرایط بستهبندی بستگی دارد. برای بطریهای سبک PET، بررسی مربوطه این است که چگونه روش انتخابشده ورود محصول، سطح پرکردن، کفزدن و تغییرات فشار را کنترل میکند بدون اینکه مشکلی در دستکاری ظرف ایجاد شود.
برای نمونه، پروفایل پرکردن سریعی که برای ظرف سفت مناسب عمل میکند، ممکن است هنگامی که بطری سبکتر دارای پایه یا شانهای انعطافپذیر باشد، نیاز به اعتبارسنجی داشته باشد. تیمها باید رابطه بین موقعیت نازل، تکیهگاه بطری، تهویه و رفتار واقعی محصول را تأیید کنند. دقیقتر بیان شود، سرعت تنها یکی از عوامل تصمیمگیری است؛ بطری باید در نقطه ورود مایع و بلافاصله پس از آن کاملاً تحت کنترل باقی بماند.
۳. هماهنگی سرووموتور و سنسور، کنترل قابل تکرار ظروف را بهبود میبخشد
اتوماسیون به تبدیل مفهوم سبکسازی به یک فرآیند قابل تکرار کمک میکند. درایوهای هماهنگشده، تشخیص حضور بطری، اندیسگیری کنترلشده و بازخورد سطح پر شدن میتوانند به دستگاههای پرکن خودکار بطری کمک کنند تا در شرایط عادی تولید، توالیای یکنواختتر را حفظ کنند. این قابلیتها نیاز به تنظیمات مکانیکی را از بین نمیبرند، اما برقراری و تأیید پنجرهٔ عملیاتی قابل تکرار را آسانتر میسازند.
در طول ارزیابی، از تأمینکننده بپرسید که تجهیزات چگونه در واکنش به موارد زیر عمل میکنند: عدم وجود بطری، بطری خارج از موقعیت، انحراف در سطح پر شدن یا توقف ناشی از تجهیزات پاییندست. پاسخ مفید باید نقطهٔ تشخیص، واکنش دستگاه و روش بازنشانی را توصیف کند. این پاسخ نباید بر اساس قولی غیرمستند استوار باشد که هر بطری سبکوزن در هر سرعتی قابل اجرا خواهد بود.
۴. پوششگذاری و رابطهای پاییندست، برنامهٔ پایداری را تکمیل میکنند.
شیر پرکن تنها یکی از اجزای عملکرد بطریهای سبکوزن است. نصب درب میتواند گشتاور و بار عمودی ایجاد کند، در حالی که محصول گرم، فشار داخلی یا انباشتگی روی نوار نقاله ممکن است پس از پر شدن نقاط ضعف را آشکار سازد. بنابراین، مهندسان خط بستهبندی علاوه بر دستگاه پرکن، به بررسی قسمت گردن بطری و سیستم درب نیز میپردازند. همین اصل برای نوارهای هوایی، میزهای انباشتگی، برچسبزنها و رابطهای بستهبندی در جعبه نیز صادق است.
به همین دلیل، آزمون بطری باید فراتر از منطقه پرکن انجام شود. وضعیت بطری را پس از دربگذاری، در طول توقفها و راهاندازیهای عادی و همچنین در نقطه انتقال به تجهیزات پاییندستی مشاهده کنید. انتقال از مشخصات تکدستگاهی به بازبینی رابط خط، اغلب مفیدترین تغییر است زمانی که هدف بستهبندی سبکوزن باشد.
فهرست بازرسی عملی برای اعتبارسنجی پیش از انتخاب تجهیزات
پیش از نهاییسازی پیکربندی دستگاه پرکننده بطریهای پت، یک طرح آزمون کتبی تهیه کنید. این طرح پایهای مشترک برای تصمیمگیری تیمهای بستهبندی، کیفیت و عملیات درباره سازگاری بطری و تجهیزات فراهم میکند.
- تعریف بطری: درجه مواد، وزن بطری، پایانبندی گردن بطری، ابعاد، هندسه پایه و تغییرات مجاز ابعادی را تأیید کنید.
- تعریف محصول و فرآیند: ویسکوزیته، رفتار کربناسیون یا کفزدن (در صورت ارتباط)، دمای پرکردن، سطح هدف پرکردن و الزامات بهداشتی را ثبت کنید.
- نقشهبرداری از تمام نقاط انتقال: تماس و حمایت بطری از مرحله ورود تا پرکردن، دربگذاری، تخلیه و نوارهای انتقالی پاییندست را مستند کنید.
- اجرای آزمونهای نماینده: شامل تولید عادی، توقفهای برنامهریزیشده، راهاندازیهای مجدد و دامنه معقولی از تغییرات مجاز بطری است.
- تعیین شواهد پذیرش: بر روی اینکه عملیاتگران چه مواردی را بررسی خواهند کرد توافق شود، مانند پایداری بطری، یکنواختی پرکردن، نحوه قرارگیری درب، نشتی، خراشیدگی و رفتار انتقال.
تیمهای مواد غذایی و نوشیدنی نیز باید الزامات مربوط به بستهبندی و تماس با مواد غذایی را برای بازار خود بررسی کنند. در ایالات متحده، کاربردهای تماس مواد غذایی با PET ممکن است شامل بخش ۲۱ CFR ۱۷۷٫۱۶۳۰ باشد، اما ارزیابی مربوط به انطباق به رزین خاص، محصول، شرایط استفاده و نیازهای مشتری بستگی دارد. انتخاب تجهیزات جایگزینی برای این بررسی مواد و نظارتی نیست.
چگونه ماشینهای پرکنندهٔ بطری کاملاً خودکار را برای پروژهای در زمینهٔ سبکسازی مشخص کنیم
با بستهای از نیازمندیها شروع کنید، نه با مقایسهای از فهرست محصولات. دادههای تأییدشدهی شیشه، شرایط محصول، ظرفیت خروجی مورد نظر، جزئیات درببندی و چیدمان پیشبینیشدهی خط تولید را به تأمینکنندهی تجهیزات ارائه دهید. سپس از تأمینکننده بخواهید مرزهای پیکربندی را توضیح دهد: کدام تماسهای شیشه قابل تنظیم هستند، چه قطعات قالبی لازم است، چگونه پرکننده شیشه را نگه میدارد و کدام شرایط باید در آزمایشی اثبات شوند.
همچنین مفید است که تواناییهای تأییدشده را از مواردی که هنوز نیاز به آزمایش دارند جدا کنید. ممکن است تأمینکننده بتواند دربارهی صحت موقعیتیابی شیشه و ظرفیت خروجی مورد نظر صحبت کند، اما نتیجهی نهایی باید به شیشه و محصولی مشخص متصل باشد. این رویکرد مبتنی بر شواهد، جلوی تبدیل توصیف یک ماشین عمومی به تضمینی برای یک قالب سبکوزن جدید را میگیرد.
نتیجهگیری: سبکسازی موفق میشود وقتی خط تولید حول شیشه طراحی شده باشد.
دستگاههای مدرن پرکنی خودکار بطری، روند بستهبندی سبکوزن بطریها را با ارائهٔ کنترل دقیق در دستکاری بطری، پرکردنی متناسب با فرآیند، اتوماسیون هماهنگ و یکپارچهسازی بهتر با تجهیزات درببستن و تجهیزات پاییندستی پشتیبانی میکنند. قویترین پروژهها نه با ادعایی دربارهٔ بیشترین سرعت آغاز میشوند، بلکه با تطبیق مایع، بطری، درب و رابطهای خط تولید آغاز میشوند و سپس پیکربندی انتخابشده را با آزمایشهای نماینده اثبات میکنند.
برای خریدارانی که دستگاه پرکنی بطری PET را ارزیابی میکنند، مرحلهٔ بعدی تبدیل طرح بطری سبکوزن و شرایط عملیاتی به یک فهرست بازرسی تأیید است. این کار به تیم پروژه امکان میدهد تا بر اساس اساسیتری با شریک تجهیزاتی دربارهٔ پیکربندی، آزمایشها و معیارهای پذیرش گفتوگو کند.






 اخبار داغ








