 EN

كيف تدعم آلات تعبئة زجاجات الـPET الحديثة اتجاهات التغليف الخفيف الوزن؟
التغليف الخفيف الوزن من البولي إيثيلين تيريفثاليت ليس مجرد مشروع لتصميم الزجاجة. فبمجرد إزالة الراتنج من جسم الزجاجة أو قاعها أو كتفها، تقل الهامش البنائية للحاوية أثناء انتقالها عبر مراحل الشطف والتعبئة والسدّ ونقلها إلى الخارج. وهذا يغيّر الطريقة التي ينبغي أن يقيّم بها المشترون الأداء. آلات تعبئة الزجاجات الأوتوماتيكية بالكامل وسؤالٌ مفيدٌ لا يقتصر على ما إذا كانت الخطوط قادرةً على تعبئة زجاجة أخف وزنًا مرة واحدة فقط، بل يتعلّق بما إذا كان الإجراء الكامل قادرًا على توجيه الزجاجة وتعبئتها وإغلاقها ونقلها باستمرار وبشكل موثوق في ظل ظروف الإنتاج المُقررة.
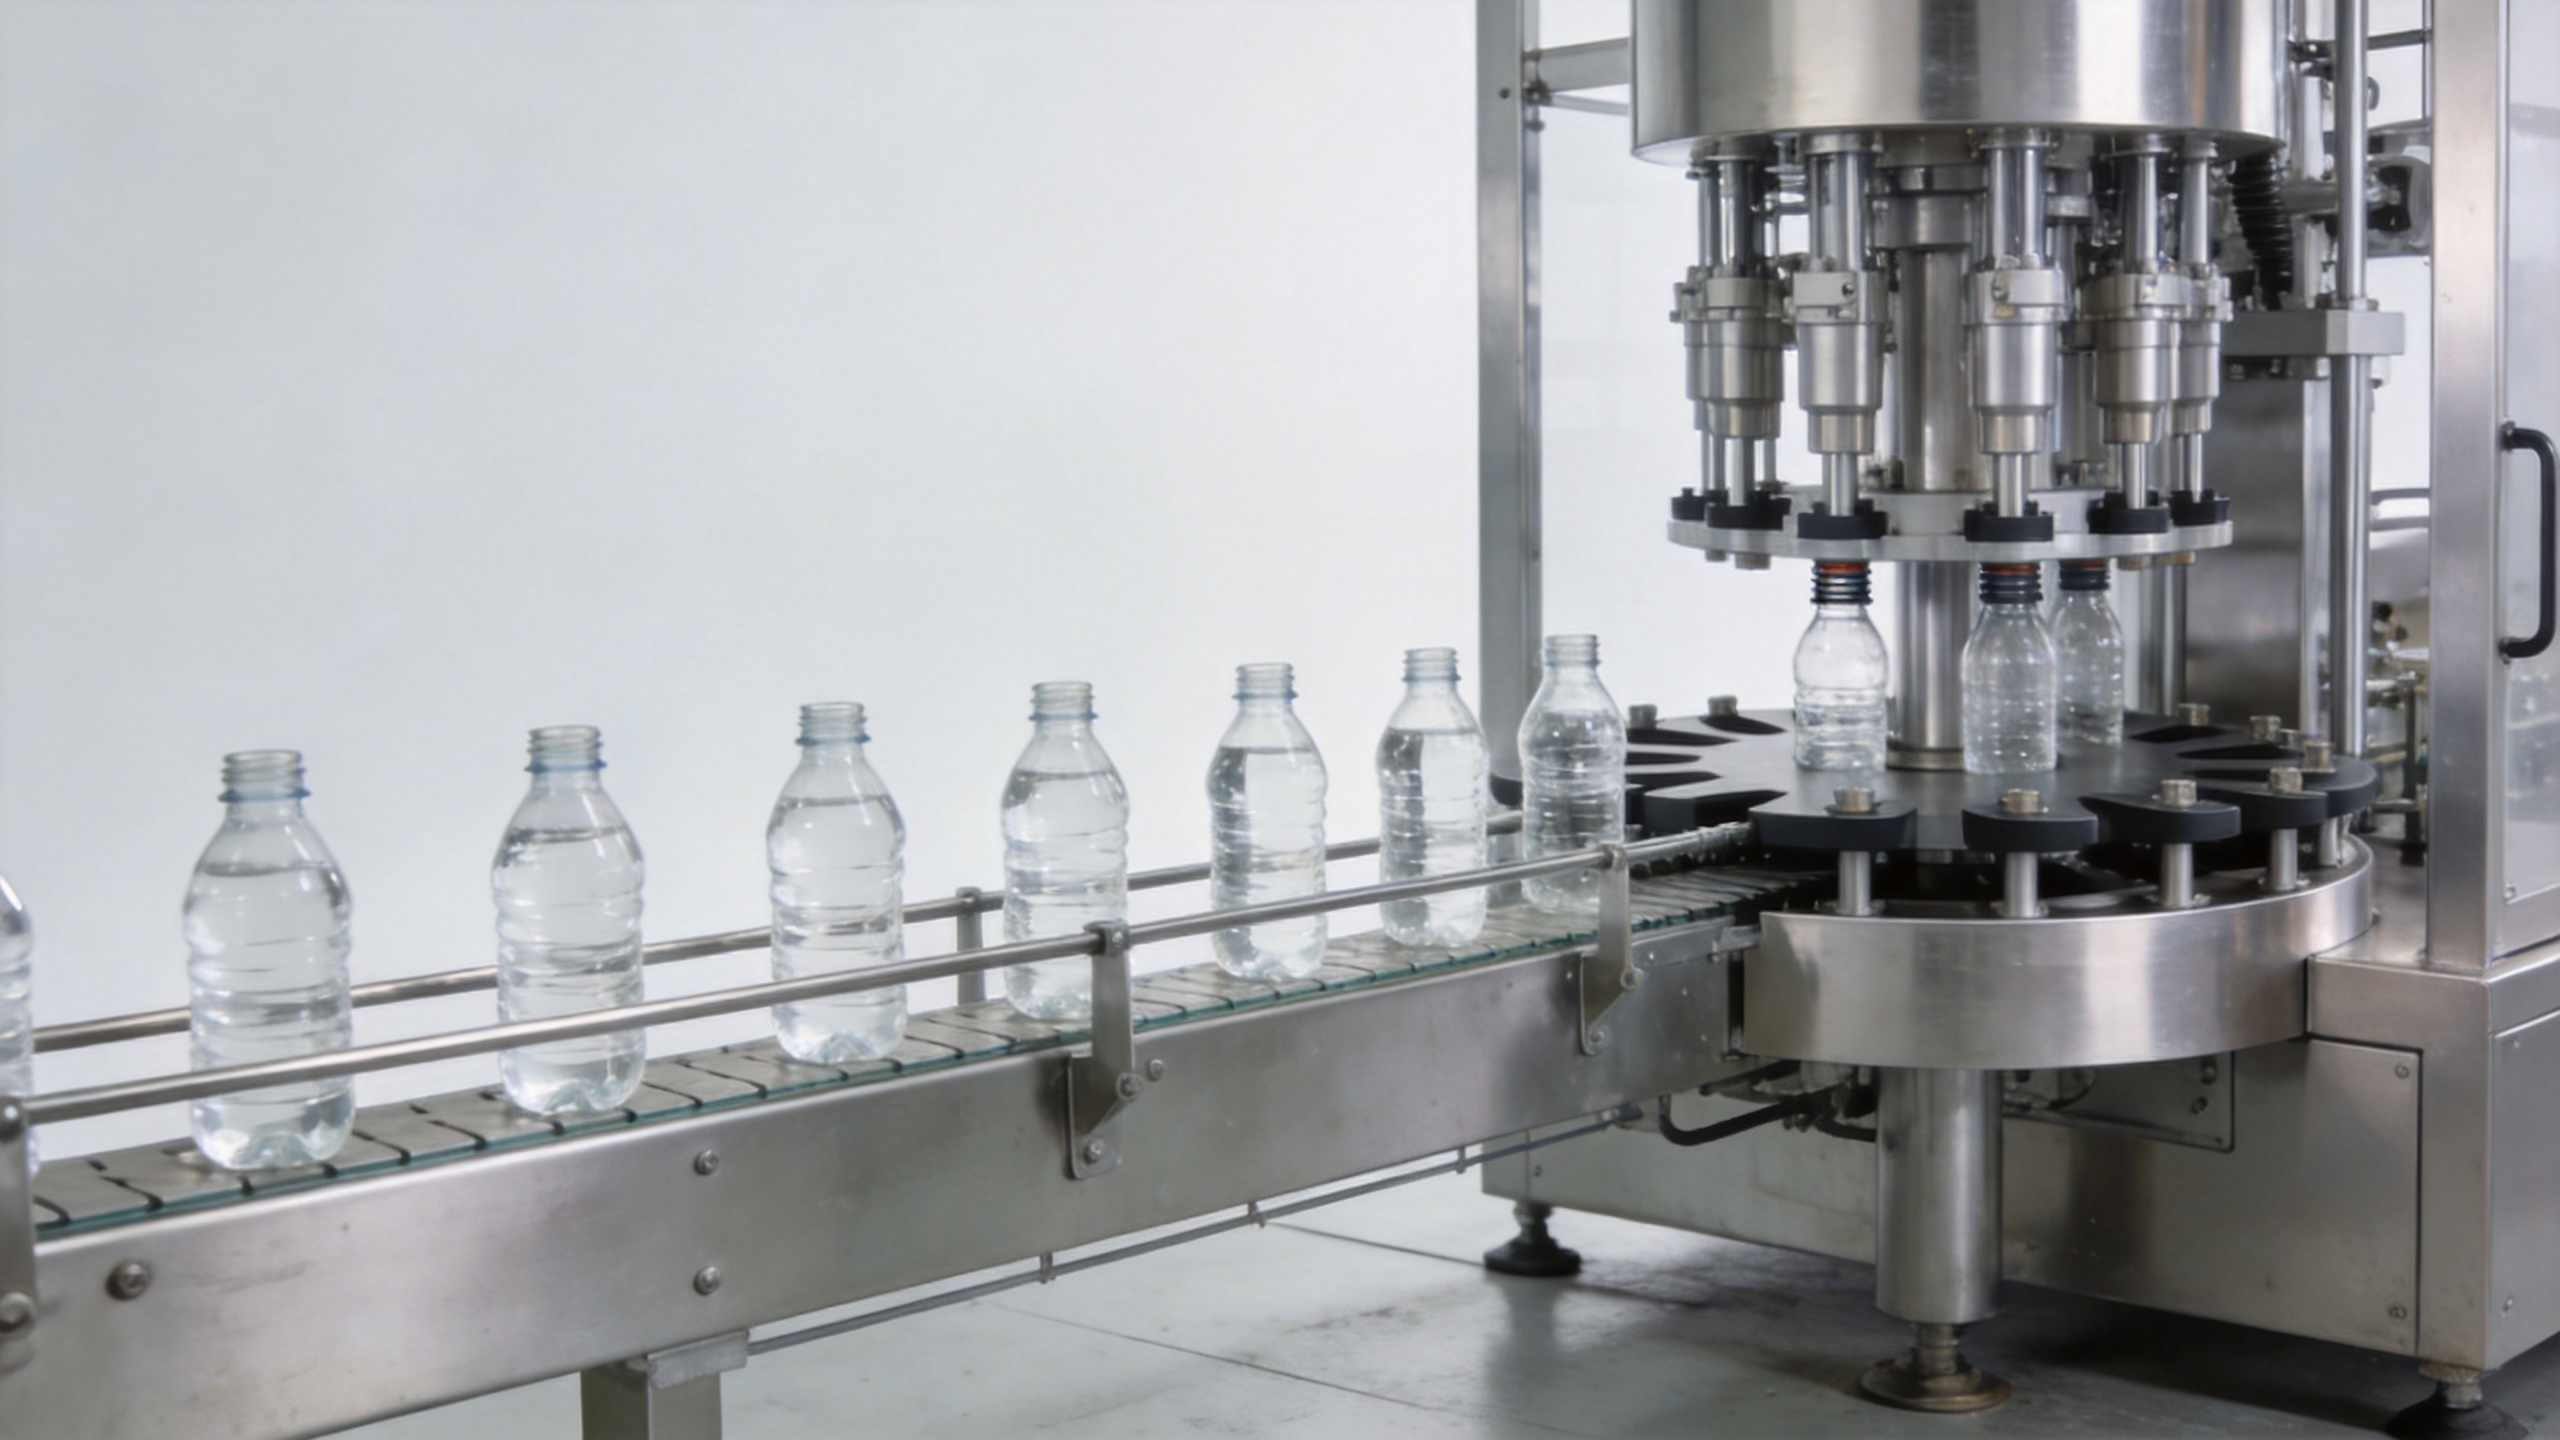
من منظور هندسة خطوط التغليف، ينبغي تقييم خفض الوزن عبر واجهات التفاعل بين الزجاجة والماكينة. ماكينة تعبئة زجاجات PET يمكن لخط التعبئة دعم هذه الاتجاهات عندما تُصمَّم أنظمة معالجة الزجاجات وأسلوب التعبئة ووحدات التحكم وعملية التسليم اللاحقة كنظامٍ متكاملٍ واحد. وهذا يمكّن الفرق من حماية جودة المنتج واستقرار الخط دون اعتبار رقم سرعة وحيد دليلًا كافيًا على التوافق.
لماذا يُغيّر البولي إيثيلين تيريفثاليت ذي الوزن الخفيف طبيعة الحوار حول خطوط التعبئة
الزجاجة الأخف وزنًا تكون عادةً أكثر مرونة في هيكلها وأكثر حساسيةً للأحمال الجانبية وتأثيرات الفراغ والدعم غير المتساوي. وفي الإنتاج اليومي، قد تؤثر تغييراتٌ تبدو طفيفةً في رسم الزجاجة على توقيت النقل، وتلامس العجلة النجمية، وضغط السكك التوجيهية، وتطبيق الغطاء. ولذلك، يجب أن تُدار الزجاجة بإحكامٍ من دخولها إلى الماكينة حتى خروجها منها في ماكينات التعبئة الآلية الكاملة، وليس فقط قياس حجم محدد مسبقًا.
عادةً ما يكون أول سؤال هندسي هو مزيج السائل والحاوية، ثم المخرج المستهدف. فمنتجات تشبه الماء، والمشروبات الغازية، والمنتجات التي تُملأ وهي ساخنة، والسوائل اللزجة تفرض متطلباتٍ مختلفة جدًّا على حاوية الـ PET. فقد تكون الزجاجة مستقرةً مع منتجٍ وملف حراريٍّ معينَين، لكنها قد تتطلب نهج تعبئة مختلفًا مع منتجٍ آخر. ولذلك، ينبغي أن يأخذ استعراض الخط بعين الاعتبار تصميم القارورة والقالب الأولي، ونهاية العنق، ودرجة حرارة التعبئة، ومتطلبات المساحة فوق السائل، والغطاء، ومعالجة ما بعد التعبئة كعناصر مترابطة.
أربع طرق تساعد بها آلات تعبئة الزجاجات الأوتوماتيكية الكاملة في حماية الزجاجات الخفيفة
١. نقل الزجاجات المتحكم فيه يحد من التحميل الجانبي غير الضروري
يمكن للآلات الحديثة لتعبئة الزجاجات الأوتوماتيكية الكاملة أن تستخدم أدلة مُصمَّمة خصيصًا لشكل الزجاجة، والتعامل مع عنق الزجاجة، ومكونات ضبط المسافات، وتوقيت النقل للحفاظ على دعم الزجاجات الخفيفة أثناء الحركة. والهدف ليس شد كل زجاجة بإحكام شديد، بل إن الخط يجب أن يثبت كل زجاجة بثبات كافٍ للحفاظ على وضعها دون احتكاك أو عصر أو اصطدام قد يُشوِّه جدارها الجانبي المرن.
وبالنسبة لـ ماكينة تعبئة زجاجات PET ومن المفيد جدًّا عندئذٍ مراجعة نقاط الإدخال، ونقل الزجاجات إلى غسالة الزجاجات، والدوران في محطة التعبئة، ونقل الزجاجات إلى غطاء التغليف، وإخراج الزجاجات باعتبارها نقاطًا متصلة. فاستقرار محطة التعبئة وحدها لا يمكنه تصحيح وضع زجاجة تصل مائلة أو تخرج من غطاء التغليف تحت ضغط جانبي مفرط. وعند الحاجة إلى أجزاء تغيير، فيجب فحص أسطح التلامس الخاصة بها ومدى ضبطها مقابل الرسم الهندسي المعتمد للزجاجة بدلًا من اختيارها فقط استنادًا إلى القطر الاسمي.
٢. يمكن مطابقة طريقة التعبئة مع صلابة الزجاجة وسلوك المنتج
قد تستخدم آلات تعبئة الزجاجات بالكامل تلقائيًّا مبادئ تعبئة تعتمد على الجاذبية أو الفراغ أو عداد التدفق أو المكبس أو غيرها، وذلك حسب نوع السائل والعملية. ويعتمد الاختيار الأمثل لهذه الطريقة على خصائص المنتج وظروف التغليف. أما بالنسبة للزجاجات الخفيفة المصنوعة من مادة البولي إيثيلين تيريفثاليت (PET)، فإن المراجعة ذات الصلة تتركّز في كيفية تحكُّم الطريقة المختارة في دخول المنتج إلى الزجاجة ومستوى التعبئة والرغوة والتغيرات في الضغط، دون أن تُحدث مشكلات في التعامل مع العبوة.
فعلى سبيل المثال، قد تكون ملفّة التعبئة السريعة فعّالة جدًّا مع العبوة الصلبة، لكنها تتطلّب التحقق منها عند استخدام زجاجة أخف وزنًا ذات قاعدة أو كتف مرنَيْن. وينبغي على الفرق التأكّد من العلاقة بين موقع الفوهة ودعم الزجاجة وعملية التهوية وسلوك المنتج الفعلي. وبصورة أدق، لا يشكّل السرعةُ عنصرًا وحيدًا في اتخاذ القرار؛ بل يجب أن تظل الزجاجة تحت السيطرة عند النقطة التي يدخل فيها السائل إليها وفي اللحظات التالية مباشرةً.
٣. يحسّن تنسيق المحركات المؤازرة وأجهزة الاستشعار دقة التحكم في عمليات المناولة وتكرارها
تساعد الأتمتة في تحويل مفهوم تقليل الوزن إلى عملية قابلة للتكرار. ويمكن أن تساعد المحركات المنسقة، وحساسات اكتشاف وجود الزجاجة، والتحريك المُنظَّم بدقة، والتغذية الراجعة لمستوى التعبئة، في الحفاظ على تسلسل أكثر اتساقاً في آلات التعبئة الآلية الكاملة أثناء التشغيل الطبيعي للإنتاج. ولا تلغي هذه الإمكانيات الحاجة إلى الضبط الميكانيكي، لكنها تُسهِّل إنشاء نافذة تشغيل قابلة للتكرار والتحقق منها.
أثناء التقييم، اسأل عن طريقة استجابة المعدات لغياب الزجاجة، أو لوجود زجاجة في وضع غير صحيح، أو لانحراف في مستوى التعبئة، أو لحدوث ازدحام ناتج عن معدات لاحقة في خط الإنتاج. ويجب أن تكون الإجابة المفيدة واضحة في وصف نقطة الكشف، واستجابة الماكينة، وإجراء إعادة التعيين. ولا ينبغي أن تعتمد على وعود غير مدعومة بأن كل زجاجة خفيفة الوزن ستُدار بكفاءة عند أي سرعة.
٤. يُكمِل غلق الغطاء والواجهات اللاحقة خطة الاستقرار.
صمام التعبئة ليس سوى جزءٍ واحدٍ من أداء الزجاجات الخفيفة الوزن. ويمكن أن تُحدث عملية تركيب الغطاء عزمَ دورانٍ وحملاً عموديًّا، بينما قد تكشف المنتجات الدافئة أو الضغط الداخلي أو تراكم الزجاجات على الناقل عن نقاط الضعف بعد التعبئة. ولذلك، يفحص مهندسو خط التعبئة طبقة عنق الزجاجة ونظام الإغلاق جنبًا إلى جنب مع جهاز التعبئة. وينطبق المبدأ نفسه على نواقل الهواء، ومنصات التراكم، وماكينات وضع الملصقات، وواجهات تعبئة الصناديق.
ولهذا السبب، ينبغي أن تمتد تجربة الزجاجة ما وراء منطقة التعبئة. ويراعى مراقبة وضع الزجاجة بعد تركيب الغطاء، أثناء التوقفات والإعادة التشغيل العادية، وكذلك عند الانتقال إلى المعدات اللاحقة. وغالبًا ما يكون التحوُّل من مواصفات آلة واحدة إلى مراجعة واجهات الخط هو التحوُّل الأكثر فائدة عندما يكون الهدف هو التعبئة الخفيفة الوزن.
قائمة تحقق عملية قبل اختيار المعدات
قبل الانتهاء من تكوين آلة تعبئة زجاجات الحيوانات الأليفة، أعد خطة اختبار مكتوبة. وتُوفِّر هذه الخطة أساسًا مشتركًا لفرق التغليف والجودة والتشغيل لتقرير ما إذا كانت الزجاجة والمعدات متوافقتين أم لا.
- حدِّد الزجاجة: أكِّد درجة المادة ووزن الزجاجة ونهاية العنق والأبعاد وهندسة القاعدة والتغير المسموح به في الأبعاد.
- حدِّد المنتج والعملية: سجِّل اللزوجة وسلوك الكربنة أو الرغوة عند الاقتضاء ودرجة حرارة التعبئة ومستوى التعبئة المستهدف ومتطلبات التعقيم.
- خاطب كل نقطة انتقال: وثِّق ملامسة الزجاجة ودعمها من دخولها حتى مرحلة التعبئة ثم الغلق ثم الإخراج ثم الناقلات اللاحقة.
- أجرِ تجارب تمثيلية: وشمل ذلك التشغيل الطبيعي والإيقافات المخطَّط لها وإعادة التشغيل ومجموعة معقولة من التغيرات المسموحة في الزجاجات.
- عيِّن أدلة القبول: الاتفاق على ما سيقوم المشغلون بفحصه، مثل استقرار الزجاجة، واتساق مستوى التعبئة، وتثبيت الغطاء، والتسريبات، والخدوش، وسلوك النقل.
كما ينبغي على فرق الأغذية والمشروبات مراجعة متطلبات التغليف والتلامس مع الأغذية المعمول بها في سوقها. وفي الولايات المتحدة، قد تتضمن تطبيقات البولي إيثيلين تيريفثاليت (PET) المتصلة بالأغذية البندَ ٢١ من التعليمات الاتحادية للوائح الفيدرالية (CFR) ١٧٧.١٦٣٠، لكن تقييم الامتثال ذي الصلة يعتمد على نوع الراتنج المحدد، والمنتج، وظروف الاستخدام، ومتطلبات العميل. ولا يُعوِّض اختيار المعدات عن مراجعة المواد واللوائح التنظيمية.
كيفية تحديد آلات تعبئة الزجاجات الآلية بالكامل لمشروع خفض الوزن
ابدأ بحزمة متطلبات، وليس مقارنة كتالوج. قدِّم إلى مورد المعدات بيانات الزجاجة المعتمدة، وظروف المنتج، والإنتاج المستهدف، وتفاصيل الغطاء، والتخطيط المخطط له للمرحلة التالية. ثم اطلب من المورد شرح حدود التكوين: أي أجزاء التلامس مع الزجاجة قابلة للتعديل، وما الأجزاء الخاصة بالتنسيق المطلوبة، وكيف تدعم ماكينة التعبئة الزجاجة، وأي الظروف التي يجب إثباتها في الاختبار.
ومن المفيد أيضًا التمييز بين القدرات المؤكدة والعناصر التي لا تزال تتطلب اختبارًا. فقد يكون بمقدور المورد مناقشة تحديد موقع الزجاجة والتحقق من الإنتاج المستهدف، لكن النتيجة النهائية يجب أن ترتبط بزجاجة ومنتج محددين. ويمنع هذا النهج القائم على الأدلة اعتبار الوصف العام لماكينةٍ ما ضمانةً لتنسيق جديد خفيف الوزن.
الخلاصة: ينجح تخفيف الوزن عندما يتم تصميم الخط حول الزجاجة
تدعم آلات تعبئة الزجاجات الحديثة بالكامل أوتوماتيكيًّا اتجاهات تغليف الزجاجات الخفيفة من خلال توفير معالجة خاضعة للرقابة، وتعبئة مُطابَقة لعملية الإنتاج، وأتمتة منسَّقة، وتكامل أفضل مع معدات التغطية والمعدات اللاحقة. ولا تبدأ أقوى المشاريع بادعاءٍ حول أقصى سرعة ممكنة. بل تبدأ بتطابق السائل ونوع الزجاجة والغطاء وواجهات الخط، ثم إثبات صحة التكوين عبر تجارب تمثيلية.
أما بالنسبة للمشترين الذين يقيِّمون آلة تعبئة زجاجات بيتي، فإن الخطوة التالية هي تحويل الرسم الهندسي للزجاجة الخفيفة وظروف التشغيل إلى قائمة تحقُّق تُستخدَم للتحقق من المواصفات. وهذا يوفِّر لفريق المشروع أساسًا أوضح لمناقشة التكوين والتجارب ومعايير القبول مع شريك المعدات.






 أخبار عاجلة








