 EN

Tööstuslikus puhastusõllevalmistamises on hapnik pakendatud toote stabiilsuse ja vedeliku kvaliteedi suurim vaenlane. Kuigi ACE-FILLING käsitleb täielikku makroostumise raamistikku, paigaldusinseneritööd ja liini integreerimist meie
Kui pudelitesse täitmise ajal ei jälgita lahustunud hapniku kontrolli, siis isegi kõige parem käsitöö õlu või tavaline lager muutub kiiresti maitsekaotuse ohvriks, tekivad ebameeldivad maitse- ja lõhunoted (näiteks pappkarbist või paberi lõhn trans-2-nonenaalist) ning tekib varajane hägusus. Arusaam hapniku mehaanilistest sissetungimise mehhanismidest ja range kontrollistandardite rakendamine teie automaatses õlupudelitesse täitmise masinas on oluline teie õlutööstuse brändi maine kaitseks ja levitamise säilitusaegu maksimeerimiseks.
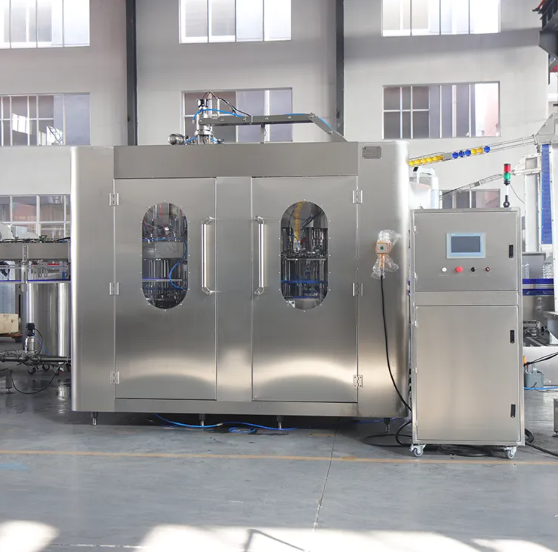
Vananeva õlu keemia: TPO vs. lahustunud hapnik (DO)
Et kujundada tõhus automaatne õllepudelite täitmise masin , peavad insenerid eristama kahte erinevat parameetrit, mis moodustavad kokku kogu pakitud hapniku (TPO):
-
Lahustunud hapnik (DO): Hapnik, mis on enne ja täitmistsükli ajal otseselt vedeliku maatriksis kinni peetud.
-
Peaosas olev hapnik (HO): Hapnik, mis asub gaasiruumis täitmise joone ja korkkate vahel.
TPO (kogu pakitud hapnik) = DO (lahustunud hapnik) + HO (peaosas olev hapnik)
Kui õlu siseneb automaatsesse õlupudelitesse täitmisseadmesse, suureneb lahustunud hapniku (DO) tase kiiresti õhuga kokkupuutumise tõttu. Kui pudelid on korkitud, lahustub peapiirkonna hapnik aeglaselt õlusse päevade ja nädalate jooksul. Toote levitamisel toatemperatuuril (20 °C kuni 25 °C) kiirendab iga 10 ppb TPO-taseme tõus lipiidide oksüdatsiooni, mis põhjustab värskete humala aromaatide kadumise, õlu värvuse tumenemise ja tugeva mähuga stabiilsuse kaotuse. Rahvusvahelised õlutööstusstandardid (nt EBC ja ASBC juhisdokumendid) nõuavad, et kaubanduslikud pudelitesse täitmisseadmed säilitaksid väljundis kogu TPO taseme alla 30–50 ppb. Selle eesmärgi saavutamiseks on vajalikud sihipäraseid tehnilisi sekkumisi igas mehaanilises ventiilipunkts.
Tehnilised lahendused ACE-FILLING-i isobaarilistes täitmisseadmetes
Maailmatasemel lahustunud hapniku kontrolli saavutamiseks on vajalik mitmest etapist koosnev mehaaniline vaakumimis- ja puhastussüsteem, mis on integreeritud isobaarilisse täitmiseventiili. ACE-FILLING , rakendavad meie pakendusliini insenerid enne vedeliku ülekanne algust range kahekordse eelvaakumimise protseduuri:
-
Tühjade pudelite sissetoomine: Pudelid sisenevad täitmisjaama puhtalt joondatuna.
-
Etapp 1 – Vaakumipumba eelvaakumdamine: Eemaldab umbes 90% õhust klaasist anumas.
-
Etapp 2 – CO2 puhastusetsükkel: Läbiloputab järelejäänud hapniku steriilse süsinikdioksiidiga.
-
Etapp 3 – Teisene vaakumieealne vaakumdamine: Saavutab pudelis vähem kui 0,1 bar-i jääk rõhku.
-
Etapp 4 – Kontrarõhu võrdlustamine ja kergelt täitmine: Võrdleb rõhku enne sujuvat, laminarset vedeliku täitmist.
-
Etapp 5 – Kõrgsurve soojavee purskamine (fobbing): Loodab kontrollitud kummardamise õhukäigu tühjendamiseks enne korkimist.
1. Kahekordne vaakumitöötlus enne täitmist
Ühekordne vaakumitöötlus jätab klaasist anumas kuni 10% õhku tagasi. automaatne õllepudelite täitmise masin seadmel, millel on kahekordne eelvaakumitöötlus, viiakse esmalt vaakum 0,15 barani, puhastatakse pudel steriilse süsinikdioksiidiga ja seejärel viiakse teine vaakum 0,08 barani. See kahefaasiline protsess eemaldab tühja pudeli õhust üle 99% keskkonnaõhku enne seda, kui õlu puudutab klaasist seinu.
2. Kõrgsurvega kuumavee stimulatsioon (fobbing)
Kontrollida õhukogust pudeli suus on sama oluline kui lahustunud hapniku kontroll vedelas osas. Just enne seda, kui pudel siseneb korkimistorni, süüdatakse automaatselt kõrgsurvega kuumaveepisar (80 °C juures 6–8 bar) pudeli suus. See põhjustab kiiret, kontrollitud kummardamist („fobbing“), mis ajab kogu keskkonnaõhu suust välja ja täidab peapiirkonna puhta CO2-kummardusega täpselt enne korkimist.
Oksüüni kontrolli tulemuslikkuse võrdlusmaatriks
Alljärgnevas tabelis on kirjeldatud, kuidas erinevad täitmistehnoloogiad toimetavad kokku pakitud oksüüni (TPO) ja lahustunud oksüüni kontrolli standardse
| Tehnoloogia ja meetod | Eelvaakumitehnika vaakumitase | Peapiirkonna töötlemine | Keskmine TPO-täitus | Ootatav säilitusstabiilsus |
| Standardne atmosfäärne gravitatsioonil põhinev täitmine | Puudu | Puudu | Üle 250 ppb | Vähem kui 30 päeva (kiire kõvastumine) |
| Üksik eelvaakumise loendurvõimalus rõhu all | -0,8 bar | Madalrõhuline CO2-puhastus | 60–90 ppb | 3–6 kuud |
| ACE-FILLING kahekordne eelvaakumine + kuumavee purskamine | -0,95 bar (kahekordne) | Ultraheli/kõrgsurve puhastus | Vähem kui 30 ppb | 12+ kuud (eksportkvaliteet) |
Kvaliteedikontroll, testimine ja BRC/FDA tehase standardid
Et kontrollida lahustunud hapniku reguleerimist reaalajas, ACE-FILLING integreerib inline optilised andurid ja laboratoorsete testide protokollid otse automaatse õllepudelituse masina seadistamisfaasi:
-
Inline-luminesentsandurid: Optilised andurid, mis on paigaldatud täitmise kollektorisse, jälgivad pidevalt lahustunud hapniku reguleerimist ilma õllevoogu puudutamata.
-
Punktsisendvõimalusega NDIR TPO-analüsaatorid: Kvaliteedikindlustuse personal proovib korgutud pudelid otse väljumiskonveijalt, et mõõta kogu pakitud hapnikku (TPO) kasutades mittedispeersioonilist infrapunaspektroskoopiat.
-
Puhastus-ja-desinfitseerimissüsteemi (CIP) kehtivuskinnitus: Kõik vaakumtorud, gaasikanalid ja vedelikukollektorid vastavad FDA 21 CFR toote kokkupuute standarditele ja BRCGS pakendmaterjalid hügieeniprotokollid. Automaatsed 85 °C kuumavee CIP-tsüklid takistavad biofilmide kogunemist, mis muul juhul võiksid kinni püüda mikropruukide ja häirida lahustunud hapniku kontrolli pikema tootmisjada ajal.
Väljuuring: käsitsi pruulitud õllebränd vähendas TPO-d 70%
Kliendi profiil
Sakamaa keskmise suurusega käsitsi pruulitud õllebränd täiendas oma pakendusliini, et laiendada piirkondlikku ekspordijaotust. Nende olemasolev vananenud täitmisseadme TPO-tase oli ebakindel ja keskmiselt 110 ppb, mis põhjustas märgatavat maitsekaotust pärast 60 päeva soojas logistikakanalis.
Lahendus ja tulemused
Bränd asendas oma vananenud liini ACE-FILLING 18-pealise automaatse õllepudelitamismasinaga, millel on kahekordne eelvaakumdamine ja täpselt reguleeritav fobbingukontroll.
-
TPO vähenemine: Kogu pakendatud hapnik (TPO) langes 110 ppb-lt keskmiselt 24 ppb-ni.
-
Maitse säilitamine: Pimekatsed kinnitasid, et 9 kuu pärast toatemperatuuril hoitud tootel ei olnud ühtegi kartulikarbi maitset.
-
Tootmisefektiivsuse parandus: CO2-tarbimine optimeeriti 18% võrra täpselt reguleeritava ventiili ajastuse ja hermeetiliste vaakumitõmbega ringlussevõtusüsteemide tõttu.
Kokkuvõte ja teie kogu pakendusliini integreerimine
Täpne lahustunud hapniku kontroll ei ole vaid tehniline luksus – see on absoluutne nõue kaasaegsetele õlletehastele, kes soovivad laiendada jaotusvõrku ning säilitada toote kvaliteeti. Valides automaatne õllepudelite täitmise masin kahefaasiline vaakumieelvaakumiga, sanitaarse isobaaromeetrilise täitmiseventiilide ja kõrgtäpsusega kuuma veega kummistamisega konstrueeritud seadme, saavad jookide tootjad tagada iga partii kohta madala kogu pakendatud hapniku (TPO) taseme.
Täieliku tehase paigutuse kavandamise, konveierite sünkroonimise ja abiseadmete valiku (nt pudelitepesumasinad ja läikiva pastöriseerimise seadmed) ülevaatamiseks tutvuge meie põhiline






 Uued uudised








