 EN

Millised seadmed kuuluvad täielikku võtmevalmis vee pudelitesse täitmise tehase lahendusse
Valmislahendusega vee pudelitesse täitmise tehase puhul ei piisa lihtsalt täitja ja korkija paigaldamisest. See on koordineeritud tootmissüsteem, mis võtab heakskiidetud lähtevee läbi töötlemise, täitmise, kontrolli ja pakendamise, enne kui pudelid on valmis saadetavaks. Pakendusjoone insenerite vaatenurgast ei ole praktiline küsimus „Mis masin tuleb esimesena?“, vaid pigem „Millised liideseid peavad kokku töötama nõutava pudeli formaadi ja väljundiga?“. Selle eristuse abil saavad ostjad hinnata veepudelite tootmisliini seadmete süsteemi kui ühtset tervikut, mitte eraldi seadmete kogumit.
Lõplik konfiguratsioon sõltub lähtevee kvaliteedist, pudeli materjalist ja suurusest, mittesüsihappega või süsihappega toote liigist, sihtkiirusest, kohalikest eeskirjadest ja automaatika tasemest. Kompaktne vesipakendamise tõrast võib ühendada funktsioone väikese ruumala piires, samas kui kõrgema väljundiga projekt võib kasutada eraldiseisvaid mooduleid.
Alustage protsessikaardiga, mitte masinateloendiga
Enne valikut veepudelite tootmisliini seadmete , määrake tee sisenevast veest paletile paigutatud tootenini: allikas, puhastus, puhastatud vee ladustamine, pudelite ettevalmistamine, pesemine, täitmine, korkimine, kontroll, märgistamine, pakendamine ja saatmine. Kasulikud teenused, juhtimissüsteemid, hügieen ja kvaliteedikontroll hõlmavad kogu seda teed. Täpsemalt on võimsus ainult üks osa nõutavatest tingimustest; sageli määravad vee keemia ja mahutite tingimused esmalt puhastusprotsessi ja täitja konstruktsiooni.
Ameerika Ühendriikide turu näiteks kehtib 21 CFR osa 129, mis rakendab puhta tootmise heade tavade kriteeriume pudelisse valatud joogiveele ning nõuab, et täitmine, korkimine, hermeetiline sulgemine ja pakendamine takistaksid saastumist. Kohalikud eeskirjad ja klientide standardid nõuavad siiski projektispetsiifilist läbivaatust.
1. Toorvee sissetoomise ja puhastusseadmete komplekt
Ülemine osa muudab veet sobivaks soovitud toote valmistamiseks ja kaitseb allapoole asuvaid seadmeid. Tüüpiline veepudelite tootmisliini seadmete sellel alal hõlmab:
- Toorvee reservuaar ja ülekannepuhkid vee vastuvõtmiseks ja stabiilse voolu tagamiseks.
- Mitmekihiline või liivapuhastus suspenseeritud tahkete ainete vähendamiseks, kui allikatingimused seda nõuavad.
- Aktiivsöe filtratsioon maitse, lõhna või jääkloori eemaldamisel on see osa töötlemise eesmärgist.
- Veepehmendaja või doosimisseadmed kui kareduse või kivitumise kontroll mõjutab töötlemise ja puhastusfunktsiooni.
- Pööratud osmoosi süsteem kui veeanalüüs ja toote spetsifikatsioon nõuavad membraanitöötlemist.
- UV-sterilisaator ja/või osoonisüsteem kui kehtestatud töötlemismeetod kasutab neid kontrollimeetodeid.
- Täpsusfiltrid ja töödeldud vee paak pakkuda lõplikku kaitset ja vähendada täitmisekohas paigaldatava täitematerjali mõju.
Need moodulid ei ole igaühe jaoks automaatselt nõutavad vesipakendamise tõrast . Kogukondlikud, kevad- ja kaevuallikad võivad nõuda erinevat töötlemist ja järelvalvet. Enne protsessi lõpetamist tuleb kinnitada siseneva veeproovi analüüs, valmisvee spetsifikatsioon ja puhastusplaan. Kui desinfitseerimisvahendina valitakse osoon või muu desinfitseerimisvahend, tuleb selle kontaktaja, jääkide halduse, materjalide ja ohutuskontrollide projekteerimine teha koos tootmisliiniga.
2. Pudelite tarned, õhutöötlus ja pesemine
Kui vesi on valmis, peavad mahutid jõudma täitmisekohale puhtalt ja ühtlaselt. PET-pakendite puhul võib komplektne lahendus hõlmata pudelite sorteerijat või õhukonveiorit eelvalmistatud pudelite jaoks. Sisemise pudelite tootmise korral võib lisanduda eelvalmistatud pudelite (preformide) toimetamine, puhumismasin, kõrgsurveõhk, jahutusseade ja konveiorid – see muudab nii paigaldusala kui ka kasutatavate ressursside vajadust.
Pudelitõukaja kasutatakse tavaliselt koos täitmisplokiga. Tähelepanu vajavad pudelite juhitud, vahetusosad, kaela käsitlus ja konveierite üleminekud: isegi õigesti spetsifitseeritud täitja võib kaotada tootlikkust, kui pudelid kallutuvad, kriimustuvad või moodustavad järjekorra.
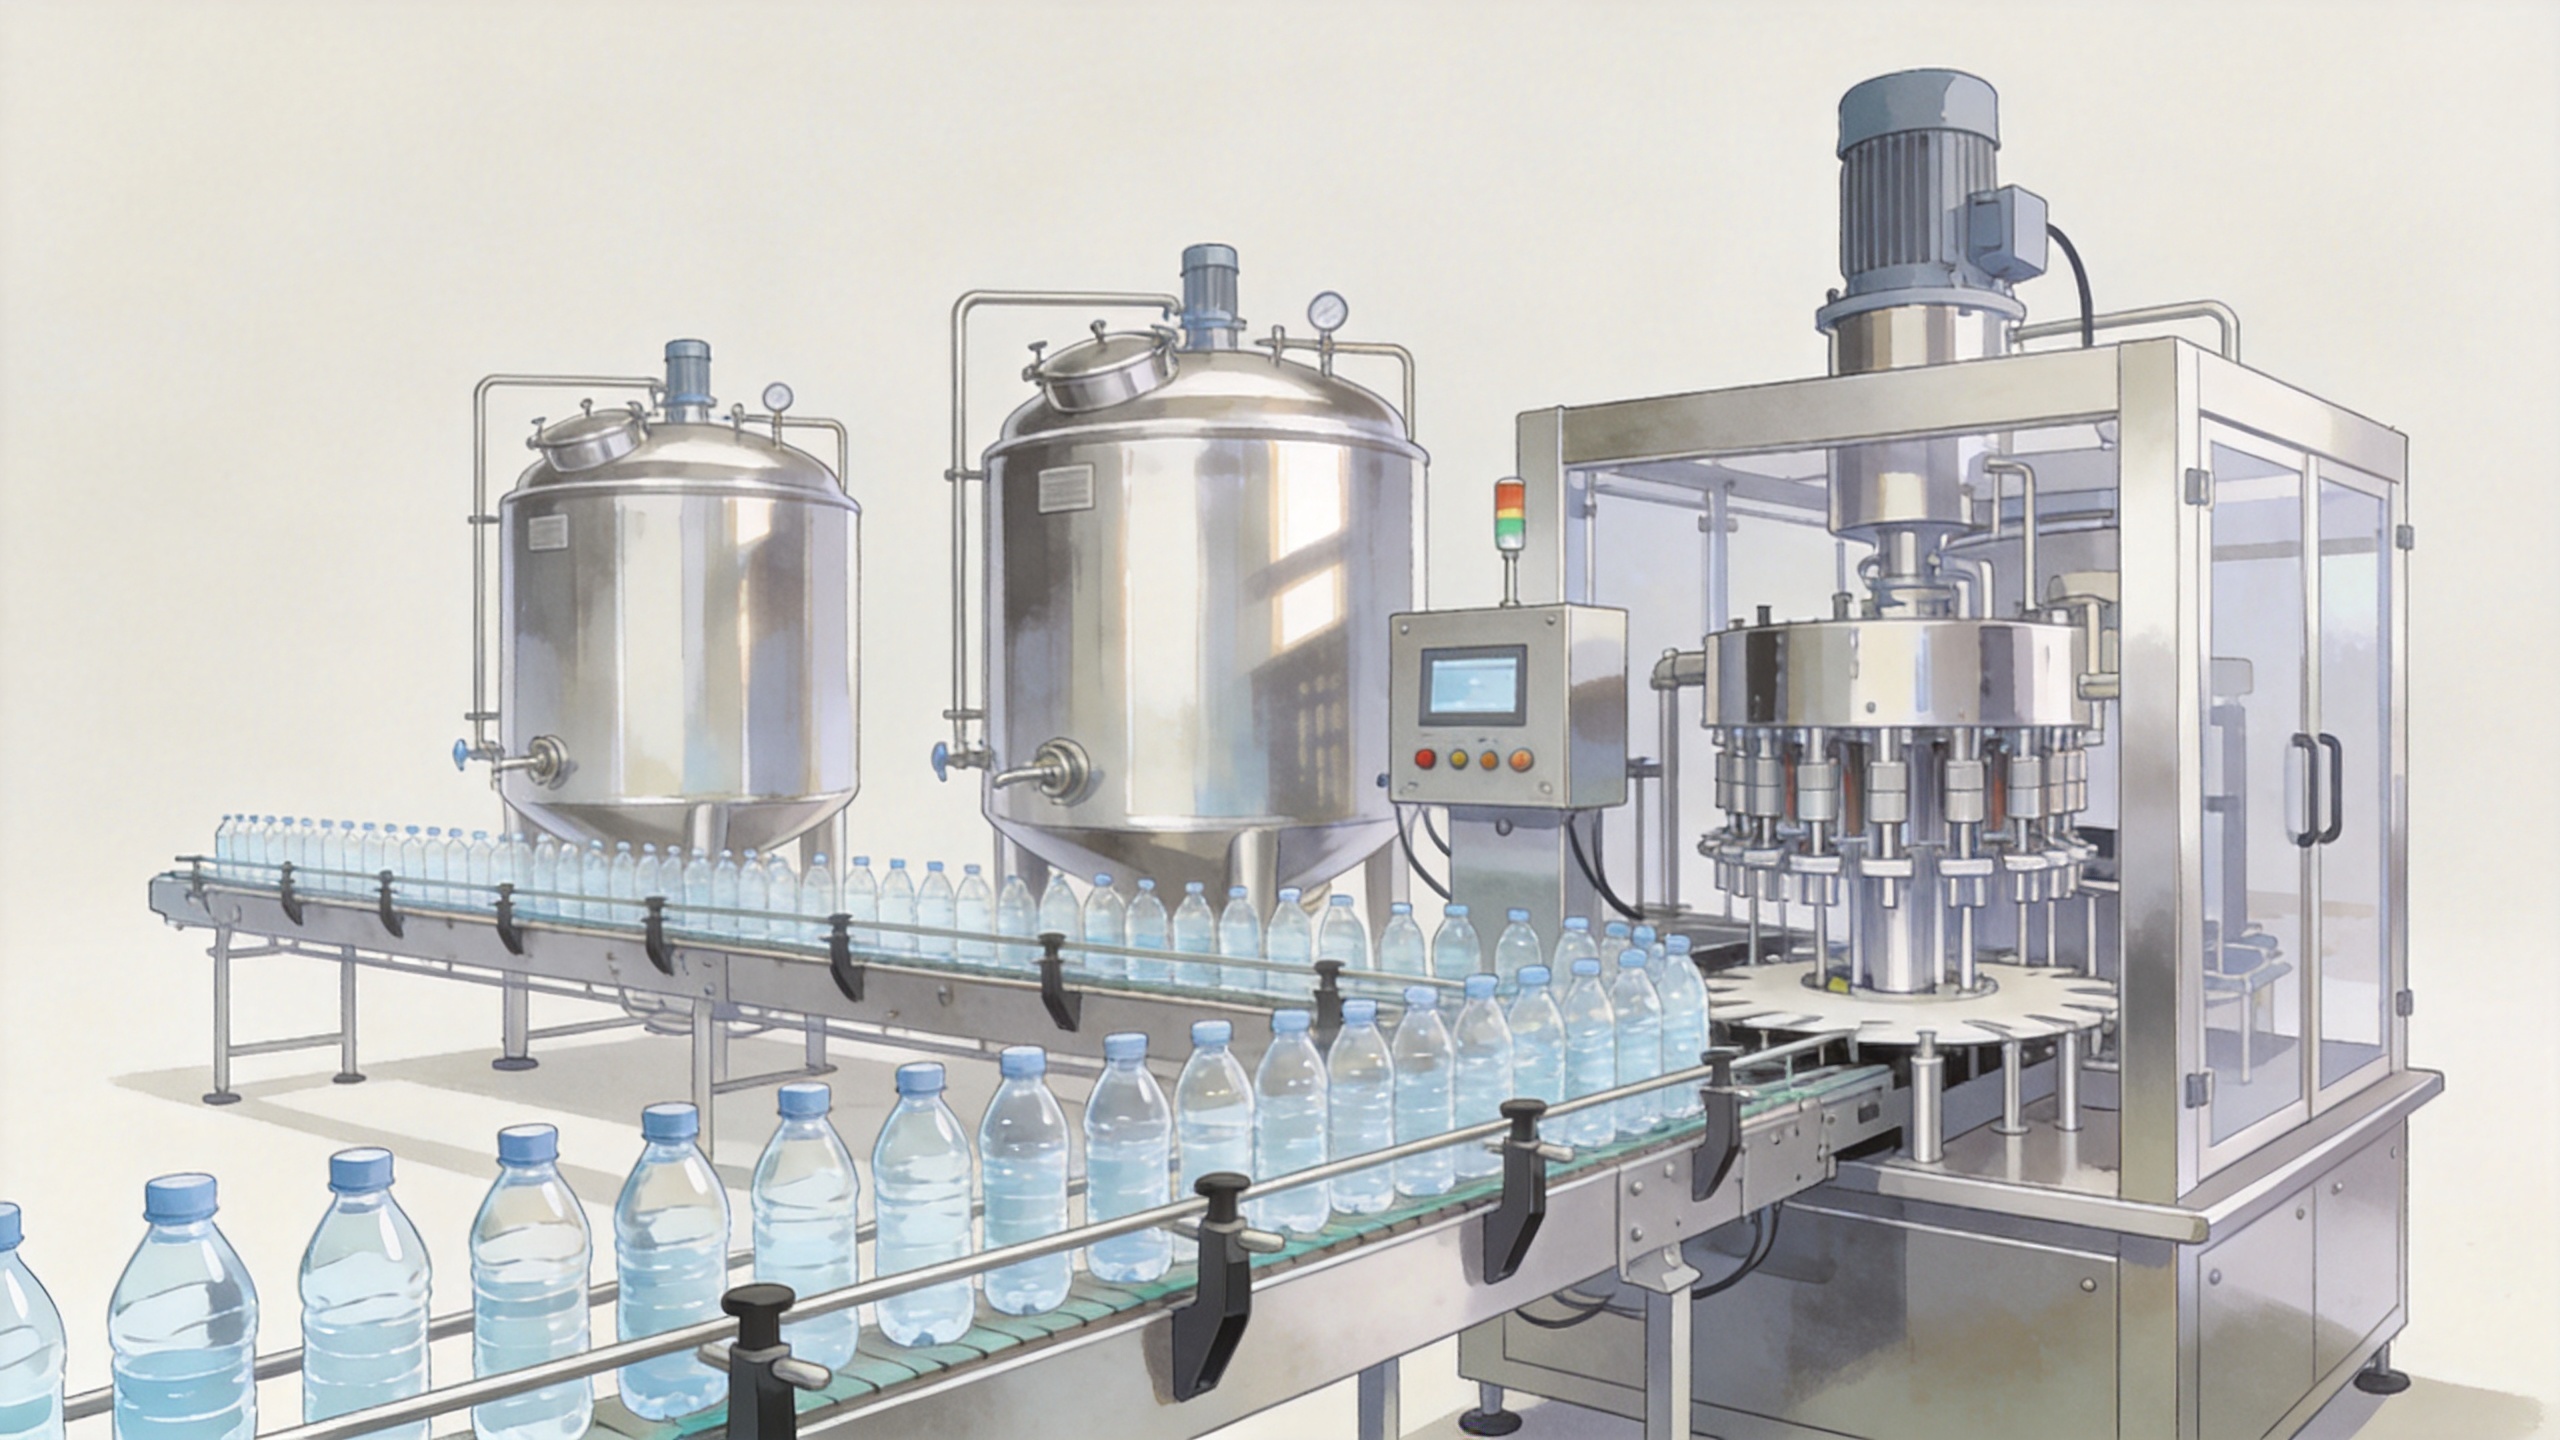
3. Puhastamine, täitmine ja korkimine ühes monoblokis
Keskne masin enamikus veepudelite tootmisliini seadmete pakendites on puhastamise-täitmise-korkimise monoblokk, mida nimetatakse sageli 3-in-1-plokiks. See ühendab kolm hügieeniliselt seotud tegevust ühte kontrollitud sektsiooni:
- Pühkamine valmistab pudelid ette enne toote kokkupuudet.
- Täitmine mõõdab vee koguse soovitud tasemeni meetodiga, mis sobib tootele ja tootmisetingimustele.
- Kaldend paigaldab ja pingutab korki, samal ajal reguleerides korkide sisestamist ja käsitlust.
Täitja valik peaks järgima toodet ja pudelit, mitte üldist kiirust. Puhastatud vesi, süsivesinikuga karboniseeritud vesi, kuumtäitmise tooted ja suurformaadilised mahutid teevad erinevaid nõudeid. Kinnitage väljund pudeli suuruse, täitmistaseme tolerantsi, kaanetüübi, kokkupuutepindade, vajadusel CIP-lahenduse ja deklareeritud töötingimuste järgi. Küsige, kuidas joon käitub käivitusel, peatamise ja taaskäivitamise ajal ning vahetamisel – mitte ainult maksimaalsel kiirusel.
4. Kaanete käsitlemine, kontroll ja kvaliteedikontrollid
Täielikult vesipakendamise tõrast nõuab rohkem kui lihtsalt kaanetorret. Kaanetõstur või -sorteerija toob kaaned masinasse, samas kui andurid ja kontrollipunktid aitavad tuvastada probleeme enne, kui need jõuavad pakkimisjooneni. Projekti sõltuvalt võib kontrollipakend sisaldada puuduvat pudelit/puuduvat täitmist, puuduvat kaanet, kaane olemasolu kontrolli, täitmistaseme kontrolli, õhukindluse testi, pudelite tagasilükkamist, kuupäeva koodi verifitseerimist või visioonikontrolli.
Kvaliteedikontrolli seadmed peavad vastama tehase riskihindamisele ja sihtturul kehtivatele eeskirjadele. Ameerika Ühendriikides, nagu on näidatud 21 CFR osas 129, analüüsitakse esindavaid pudelites veekatsete proove kogu koliformide suhtes vähemalt üks kord nädalas igas päevas toodetud vee tüübi kohta. Selle ulatusse kuuluvad proovivõtukohad, registrid ja tagasilükatud toodete käsitsemine – mitte ainult nähtavad masinad.
5. Märgistamine, koodimine ja sekundaarne pakkimine
Pärast sulgemiskontrolli veepudelite tootmisliini seadmete liigub tavaliselt edasi esitlus- ja logistikafunktsioonide suunas. Lõppjoone pakend võib sisaldada:
- Pudeli ja sildi materjalile sobivaid rõhukinnitusega, ümbris- või kuumkleepuvate sildistusseadmeid.
- Partii-, kuupäeva- või jälgitavusinfo trükkimiseks kasutatakse inkjet-, laser- või soojusülekandega koodimisseadmeid.
- Kogumiskonveiereid, mis takistavad lühikest alljooksu peatumist automaatselt täitmismasinat peatamast.
- Soojuskontraktseeruva kilega kaubapakkija, laudpakkuja, kartonipakkuja või kastipakkuja valitud jaemüügi konfiguratsiooni alusel.
- Kaalumõõtja, vajaduse korral metallituvastaja, kastikooder, paletiseerija, venituspaberiga mähkija ja paletite transportöör automaatselt töötava saatmispiirkonna loomiseks.
Pakendite valik peaks algama tegeliku pakendimustriga, kile või kartonispetsifikatsiooniga, paletimustriga ja ladu käsitsemismeetodiga. Usaldusväärne täitmise protsess ei takista ümbertegemist, kui sildid kortsuvad, taldrikud on ebastabiilsed või paletil olev koormus ei vasta transporditingimustele.
6. Transportöörid, abitehnika, juhtimissüsteemid ja hügieenitoetus
Transportöörid on komplektse süsteemi ühendav kude. Nad ühendavad töötlemis-, täitmise-, märgistamis- ja pakendusfaase ning tagavad piisava kogunemisvõimaluse tavapäraste kõikumiste kompenseerimiseks. Ulatus peaks ka sisaldama rõhutud õhku, vett, ärkamist, elektrijaotust, ventilatsiooni, CIP- või hügieenatoiminguid (kui neid vajatakse) ning ohutuskaitset. Juhtpaneelid, muutuva kiirusega mootorid, PLC/HMI-ekraanid, lukustussüsteemid ja joone olekut näitavad signaalid koordineerivad seadmeid ja lihtsustavad veade avastamist.
Täispõhjapõhise projekteerimise vaatenurgast on kogu joone liideseid tähtsam kui eraldatud parameetrid. Kontrollige kõrgusi, toote- ja kasulikuühendusi, juhtimisega seotud kokkuleppeid, tagasilükkamisvoolu ja puhastusjuurdepääsu. Tehases ja objektil toimuva vastuvõtu plaanid peavad testima pudelite voolu, täitmist, korkimist, kontrolli, märgistamist ja pakkimist koos ette nähtud vormingutes.
Mida peaks komplektne tarnija ulatus sisaldama?
Usaldusväärne komplektne pakkumus veepudelite tootmisliini seadmete peab oma piirid selgelt välja tooma. Selles tuleb märkida kaasatud moodulid, projekteerimise eeldused, võimsuse alus, pudelite ja korkide vormingud, kasulike ressursside tarbimise eeldused, elektristandardid, paigutus, vahetuspargid, seadistamise ülesanded, operaatrite koolitus, dokumentatsioon, varuosade soovitused ja välgutatud ülesanded. Samuti tuleb selgitada, kus ostja peab tagama ehitustööd, veeallika, laboratoorset tuge, lubad ja kolmanda osapoole vastavusteenused.
Ära käsitle iga üksust kohustuslikuna. Sisemine õhupuhumise tehnoloogia, automaatselt paletiseeriv seade või laialdane inspektsioon sobivad mõne veepudelite tootmisettevõtte projektile, kuid mitte kõigile. Vali lahendus, mis vastab kinnitatud spetsifikatsioonile ja mille puhul on selge valideerimisrada.
Ostja lõplik kontrollnimekiri
- Kinnita veekorra andmed ja valmistoote veespetsifikatsioon.
- Kinnita pudeli, suuava, kaanega, sildi ja pakendiformaadi joonised.
- Määra nõutav tootmismaht pudelite suuruse järgi ning defineeri sellele tuginev tootmisgraafik.
- Kaardi vee töötlemise, hügieenilise täitmise, inspektsiooni ja pakendamise piirpinnad.
- Üle vaata kasutatavad abiteenused, kanalisatsioon, puhastusjuurdepääs, ohutus ja kohalikud vastavusnõuded.
- Palu integreeritud paigaldusplaan, vastuvõtu kriteeriumid, käivitamise plaan ja koolitusala.
Lühidalt öeldes täielik veepudelite tootmisliini seadmete hõlmab täielikku teed lähtevee töötlemisest kuni paletile valmis pakenditeni ning ka kontrolli- ja valideerimistegevusi, mis muudavad selle tee usaldusväärseks. Alustage veega, mahutiga ja väljundnõuetega; seejärel konfigureerige iga moodul nende andmete põhjal. See lähenemisviis annab kasutusväärsema veepaagutusseadme kui eraldatud masinatel põhinev valik, mille puhul arvestatakse ainult pealkirjas mainitud kiirust.






 Uued uudised








