
Å etablere streng etterlevelse av internasjonale hygieniske rammeverk er avgjørende for enhver bryggeri som ønsker å beskytte produktets holdbarhet og smaksintegritet. Å forstå hvilke internasjonale saneringskrav for ølbottelpakkeutstyr regulerer væskekontaktmaskineri lar bryggeriingeniører velge fyllingsutstyr som eliminerer kontaminering fra vill gjær, Lactobacillus og Pediococcus. Siden øl inneholder fermenterbare sukkerarter, lav pH og alkohol, fører selv mikroskopisk mikrobiell oppbevaring inni dynamiske ventiler til grumsete utseende, uønskede smaker og gjenfermentering i emballasjen.
Å konstruere en fullt overholdende fyllingsmonoblock krever integrering av flere globale sanitære direktiver i maskinens arkitektur. Å følge anerkjente sanitære standarder for ølfyllingsutstyr garanterer at legeringer i kontakt med væsker, dynamiske gummidemper, indre overflatepoleringer og automatiserte CIP-løkker fungerer pålitelig under aggressive rengjøringsforhold. Internasjonale rammeverk som EHEDG (European Hygienic Engineering & Design Group), 3-A Sanitary Standards, FDA 21 CFR 177 og ISO 22000 fastsetter strukturelle krav som forhindrer biofilmdannelse. Utstyr produsert av ACE-FILLING integrerer disse grunnleggende retningslinjene direkte i fysisk utstyrsdesign, noe som sikrer pålitelig EHEDG-sanering for ølbottling protokoller og robust hygienisk etterlevelse ved ølbottling i hurtigpakkingsanlegg.
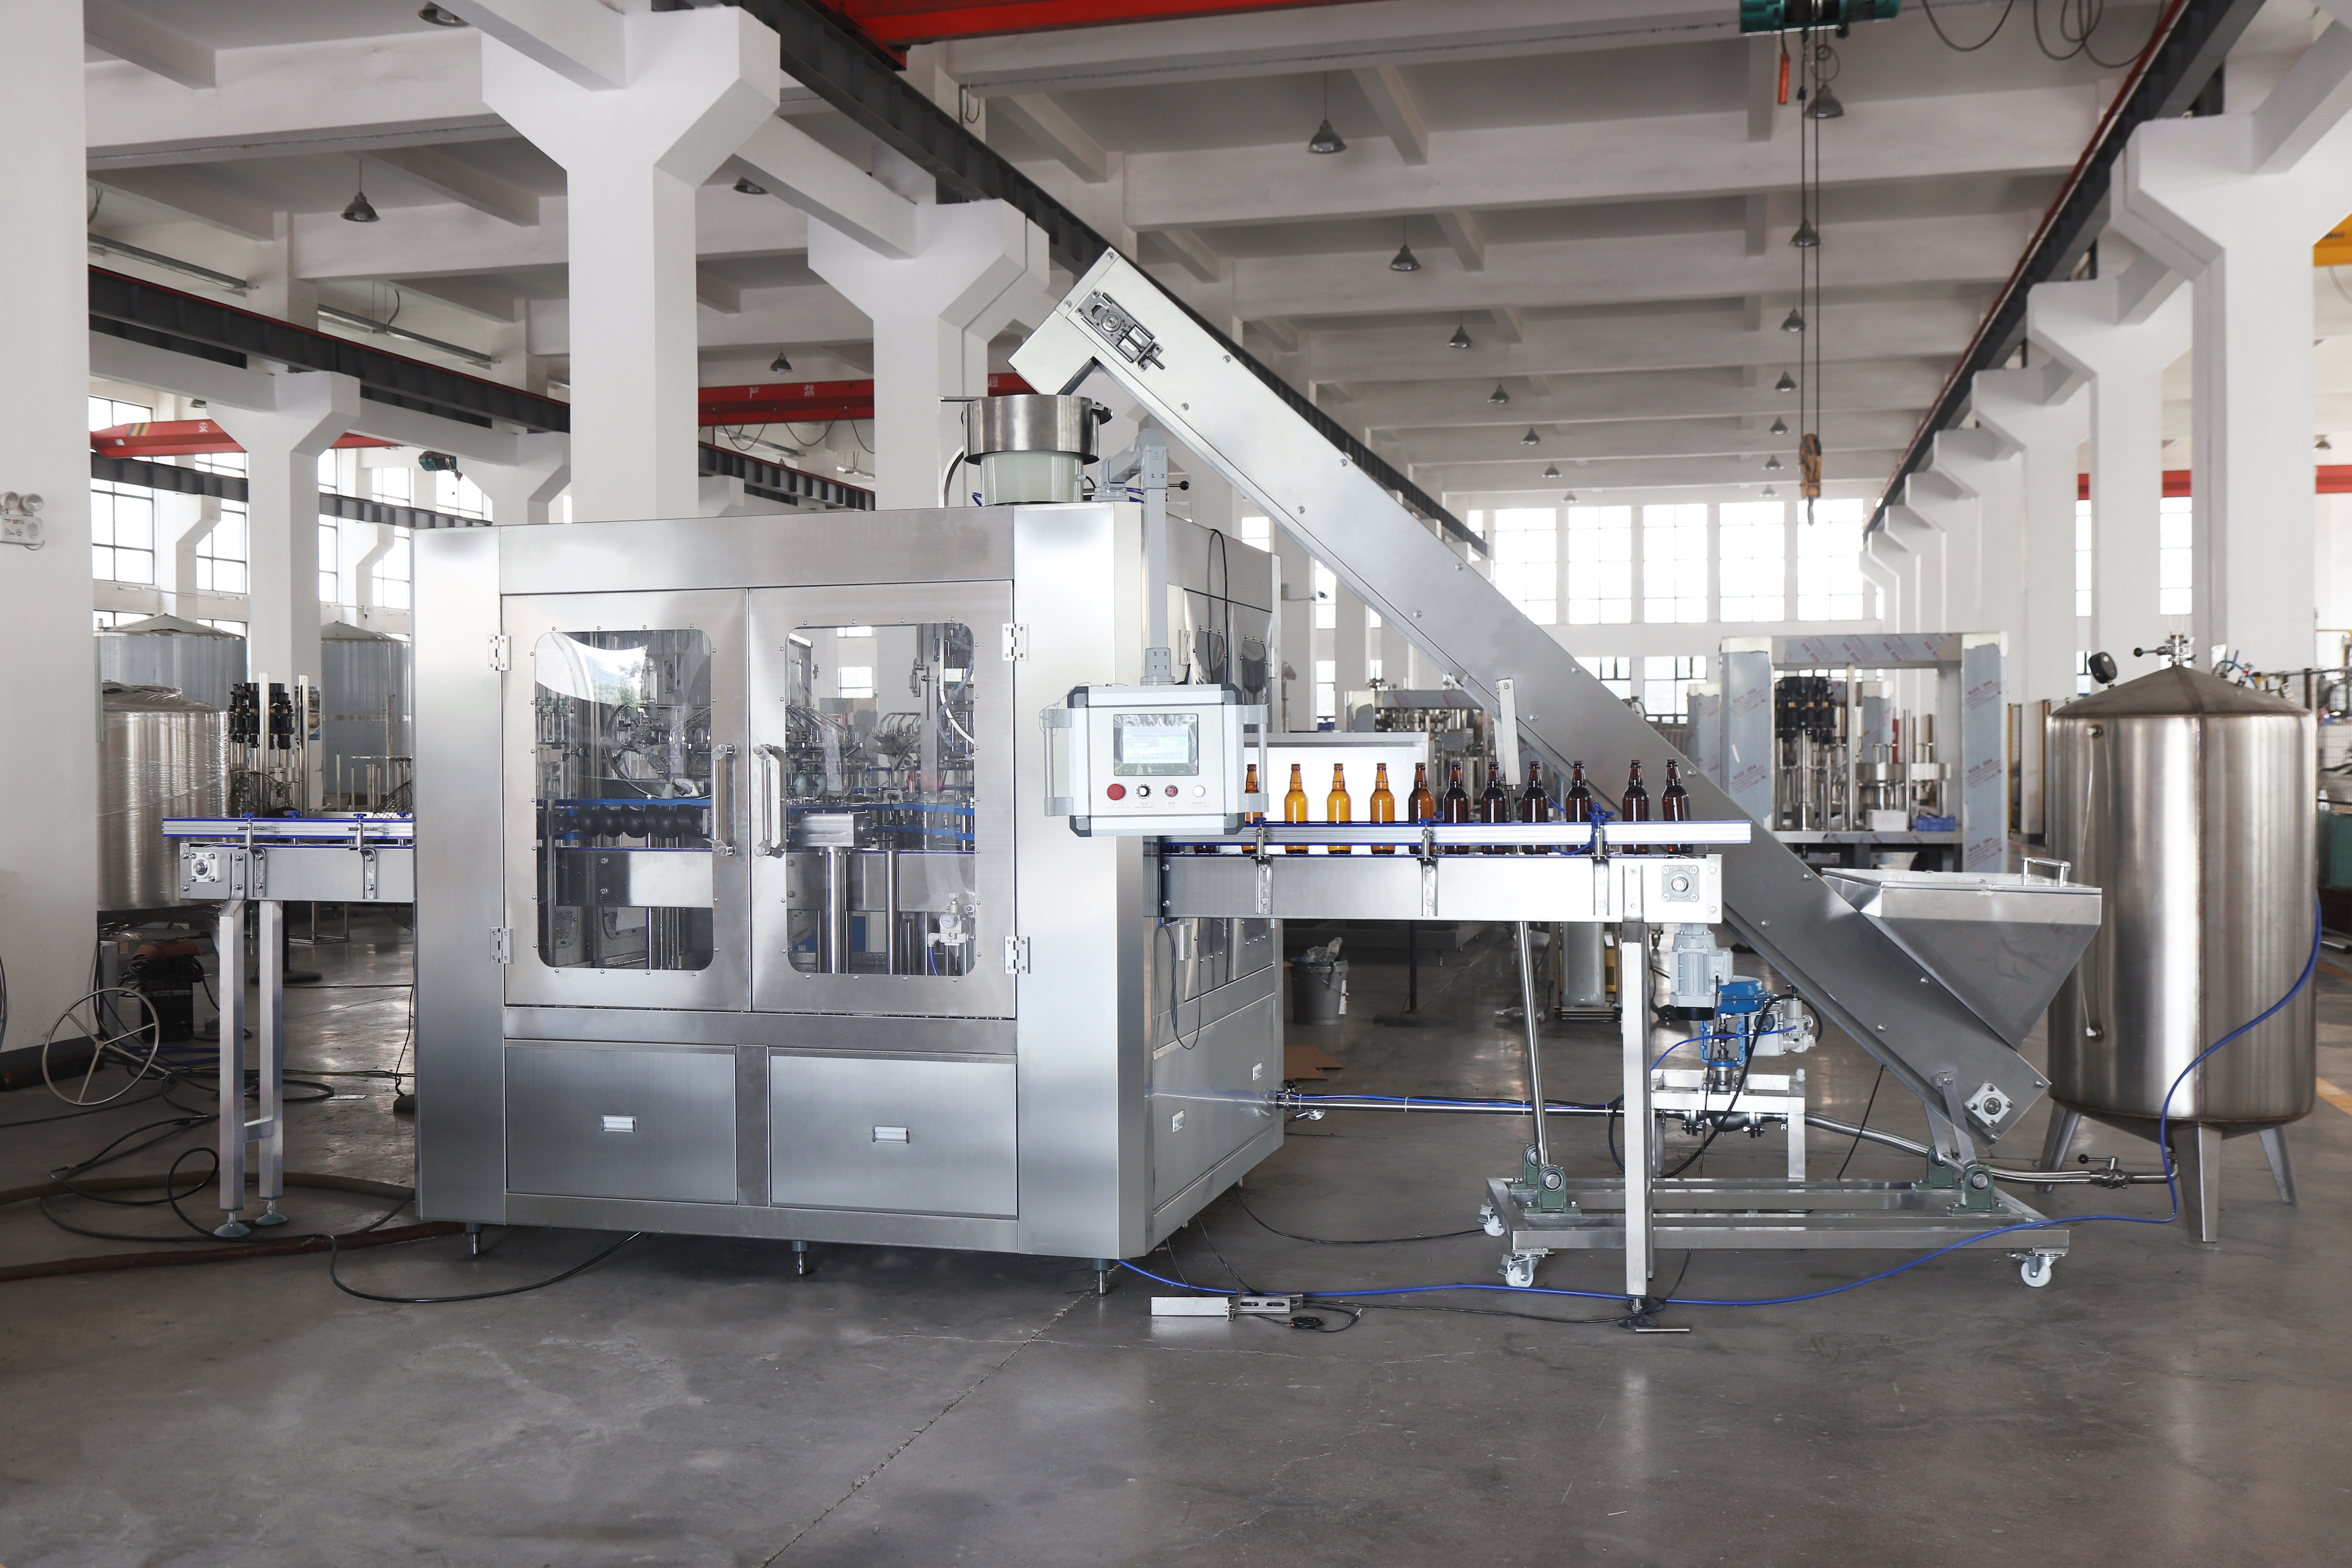
Internasjonale reguleringsmyndigheter publiserer detaljerte tekniske spesifikasjoner for konstruksjon av væskepakkmaskineri. Hver standard omfatter ulike aspekter av maskinkonstruksjon, fra metallurgi til validering av automatisert rengjøring.
EHEDG-retningslinjer (dokument 8, 13 og 20): Pålegge selvutløsende avløpsstruktur, glatte indre radiuser og ventildesign uten døde ender for å sikre fullstendig rengjøring i stedet (CIP) med væske gjennom alle indre kanaler.
FDA tittel 21 CFR 177: Krever at alle dynamiske gummisealer, pakninger og syntetiske membraner bruker matvaregodkjente polymerer (som EPDM, PTFE og FKM) som tåler termisk nedbrytning og kjemisk utvasking under kaustiske vasker ved 85 grader Celsius.
3-A sanitaire standarder (klasse 78-00): Angir fysiske krav til sprayrenseutstyr, væskeoppsamlingskar og pumper med positiv forskyvning, og pålegger høy-presisjonsgrenser for overflategrovhetsnivå i alle metallkontaktsoner.
ISO 22000 og HACCP-protokoller: Krever omfattende farreanalyse og kritisk kontrollpunktsporing for mattrygghetsstyring, og sikrer verifiserbar logging av CIP-temperatur, -trykk og -strøm under kommersiell drift.
Følgende samsvarsmatrise beskriver hvordan primære hygieniske standarder styrer viktige mekaniske delsystemer i moderne fyllingsmaskiner:
| Reguleringsstandard | Mål-delsystem | Obligatorisk ingeniørspecifikasjon | Virkningsområde for rengjøringskrav til ølflaskefyllemaskiner |
|---|---|---|---|
| EHEDG-veiledning dokument 8 | Indre væskebolge og ventiler | Selvavløpende overflater med indre radius > 6 mm | Eliminerer væskeoppbevaringslommer, noe som forbedrer EHEDG-sanering for ølbottling effektivitet |
| FDA 21 CFR 177.2600 | Dynamiske tetninger og O-ringar | Ikke-toksisk, ikke-absorberende EPDM/PTFE-polymere | Forhindrer kjemisk utvasking og tetningserosjon under sanitære standarder for ølfyllingsutstyr |
| 3-A-sanitærstandard 78-00 | Rustfritt stål i kontakt med produkt | Mekanisk og elektropolert Ra ≤ 0,4 mikrometer | Minimerer bakterievedherding og biofilmvekst for å oppfylle hygienisk etterlevelse ved ølbottling |
| ISO 2852 / DIN 11851 | Sanitære rørforbindelser | Hygieniske Tri-Clamp-forbindelser uten døde rom | Eliminerer gjengerørsprekker som kan skjule ville gjær og bakterier |
Som oppfyller strenge saneringskrav for ølbottelpakkeutstyr krever valg av nøyaktige materialer og bruk av overflatbehandlinger av høy kvalitet på alle områder som kommer i kontakt med væske. Standard industriell rustfritt stål-legeringer har mikroskopiske pitter og sveområder der mikrobielle sporer kan samle seg, noe som gjør dem motstandsdyktige mot vanlige desinfiseringsstrømmer.
For å oppfylle strenge sanitære standarder for ølfyllingsutstyr , er kontaktkomponenter – som den sentrale ølbollen, gassmanifoldene og fyllingsventilkroppene – fremstilt utelukkende i AISI 316L rustfritt stål. Ikke-kontakt strukturelle rammer bruker AISI 304 rustfritt stål med skrånende, selvavløpende profiler for å unngå stående vann etter rengjøring.
Videre gjennomgår kanaler i kontakt med væske en flertrinns mekanisk polering, etterfulgt av elektropolering, for å oppnå en ekstremt glatt overflate med en gjennomsnittlig ruhet (Ra) på mindre enn eller lik 0,4 mikrometer. Elektropolering fjerner jerninklusjoner fra overflaten og danner et passivt, kromrikt oksidlag som motstår lokal pittingkorrosjon forårsaket av sure desinfiseringsmidler og varm desinfiseringsdamp. EHEDG-sanering for ølbottling retningslinjene oppfylles gjennom år med kontinuerlig drift.
Å stole på manuell demontering for rutinemessig rengjøring fører til menneskelige feil og øker nedetiden for produksjonslinjen. Avanserte hygienisk etterlevelse ved ølbottling krever automatiserte rengjøringsprosesser uten demontering (CIP) og steriliseringsprosesser uten demontering (SIP), som kan utføre flertrinns desinfiseringsprogrammer uten å måtte demontere væskedistribusjonsledninger.
Automatiserte pneumatisk styrede CIP-falske kopper: Pneumatiske aktuatorer senker automatisk rustfrie stål-sirkulasjonskopper over fyllingsventilens dysa, og danner en lukket væskekrets som sirkulerer desinfiserende kjemikalier gjennom alle dynamiske ventilseter.
Flertrinns kjemisk sirkulasjon: Automatiserte PLC-rutiner utfører sekvensielle vasker, inkludert varm kaustisk vask ved 80 grader Celsius (1,5 % til 2,0 % NaOH) for fjerning av organisk forurensning, etterfulgt av en syrvask (pereddikksyre eller fosforsyre) for nøytralisering av mineralavleiring.
Turbulent skurhastighet: Elektromagnetiske strømningsmålere bekrefter at CIP-vaskeløsningen opprettholder en minimumshastighet på 1,5 til 2,0 meter per sekund gjennom alle ventilmannleder, og gir en fysisk mekanisk skurvirkning mot indre vegger.
SIP-termisk sterilisering: Dampkompatible fyllingsmonoblocker tåler mettet inline-damp ved 121 grader Celsius i 30 minutter, og oppnår 100 prosent mikrobiologisk destruksjon i alle fyllingskretser.
Å integrere disse automatiserte rengjøringsløkkene sikrer at hver emballasjepart er i samsvar med globale saneringskrav for ølbottelpakkeutstyr samtidig som driftseffektiviteten beskyttes.
For å bekrefte at emballasjemaskiner er i samsvar med globale sanitære standarder for ølfyllingsutstyr , underkaster ACE-FILLING hvert flaskefyllingssystem streng testing av fabrikkakseptans før utlevering og hygienisk validering.
Test av fluorescerende riboflavinspraydekning: Teknikere påfører en fluorescerende riboflavinvæske på de indre overflatene som kommer i kontakt med væske og utfører en automatisk CIP-syklus for å bekrefte 100 % fjerning av sporavleiring under ultrafiolett lys.
Måling av overflategrovhetsprofil: Digitale måleinstrumenter for overflategrovhetsmåling inspiserer sveisede skålvegger, ventilstenger og rørforbindelser for å bekrefte at Ra-verdiene ligger under 0,4 mikrometer.
Hydrostatisk test av karets og ventilenes trykk: Produktlagringskar og væskefordelere gjennomgår 4 timers hydrostatiske trykktester ved 1,5 ganger driftstrykket for å bekrefte sveiseintegritet og null tetthetslekkasje.
Mikrobiologisk svabprøvetaking og CIP-validering: Etter desinfisering tas svabprøver fra dynamiske ventilseter, gassreturror og kappemuffe, som inkuberes for å bekrefte null kolonidannende enheter (CFU) for villgjær, Lactobacillus og Pediococcus.
Bryggeridirektører, kvalitetssikringsledere og emballasjeteknikere som søker etter overholdende, høytytende flaskefyllingsløsninger kan gjennomgå fullstendige tekniske spesifikasjoner og modulære maskinkonfigurasjoner på den offisielle
 Siste nytt
2026-11-20
2026-11-20
2026-11-20
2026-11-20
2026-11-19
2026-11-19
 EN














