
Tiukien kansainvälisten hygieniastandardien noudattaminen on välttämätöntä kaikille panimoille, jotka haluavat suojella tuotteensa säilyvyyttä ja makuominaisuuksia. Ymmärtäminen, mitkä kansainväliset olutpullotuslaitteiston hygieniavaatimukset säätelevät nestettä koskettavia koneita, mahdollistaa panimotekniikkojen valita täyttölaitteet, jotka estävät villien hiivojen, Lactobacillus- ja Pediococcus-bakteerien saastumisen. Koska oluet sisältävät käytettäviä sokeriaineita, alhaista pH-arvoa ja alkoholia, jopa mikroskooppinen mikrobien pesäpaikka dynaamisissa venttiileissä aiheuttaa pilvisyyttä, virheellisiä makuaikoja ja pakkausten uudelleenfermentoitumista.
Täysin vaatimustenmukaisen täyttömonoblogin suunnittelu vaatii useiden kansainvälisten hygieniadirektiivien integrointia laitteen arkkitehtuuriin. Tunnettujen oluttäyttölaitteiden hygieniastandardien takuuttaa, että nesteeseen altistuvat seokset, liikkuvat kumitiivisteet, sisäpintojen kiillotukset ja automatisoidut CIP-silmukat toimivat luotettavasti vaativissa pesuolosuhteissa. Kansainväliset kehykset, kuten EHEDG (European Hygienic Engineering & Design Group), 3-A Sanitary Standards, FDA 21 CFR 177 ja ISO 22000, määrittelevät rakenteellisia parametrejä, jotka estävät biofilmien muodostumisen. ACE-FILLING:n valmistamassa laitteistossa nämä perusohjeet on otettu suoraan fyysisen laitteiston suunnitteluun, mikä varmistaa luotettavan EHEDG-oluttöntä desinfiointia protokollat ja vankat panimopakkauslaitosten hygieenistä noudattamista korkean nopeuden pakkauslaitoksissa.
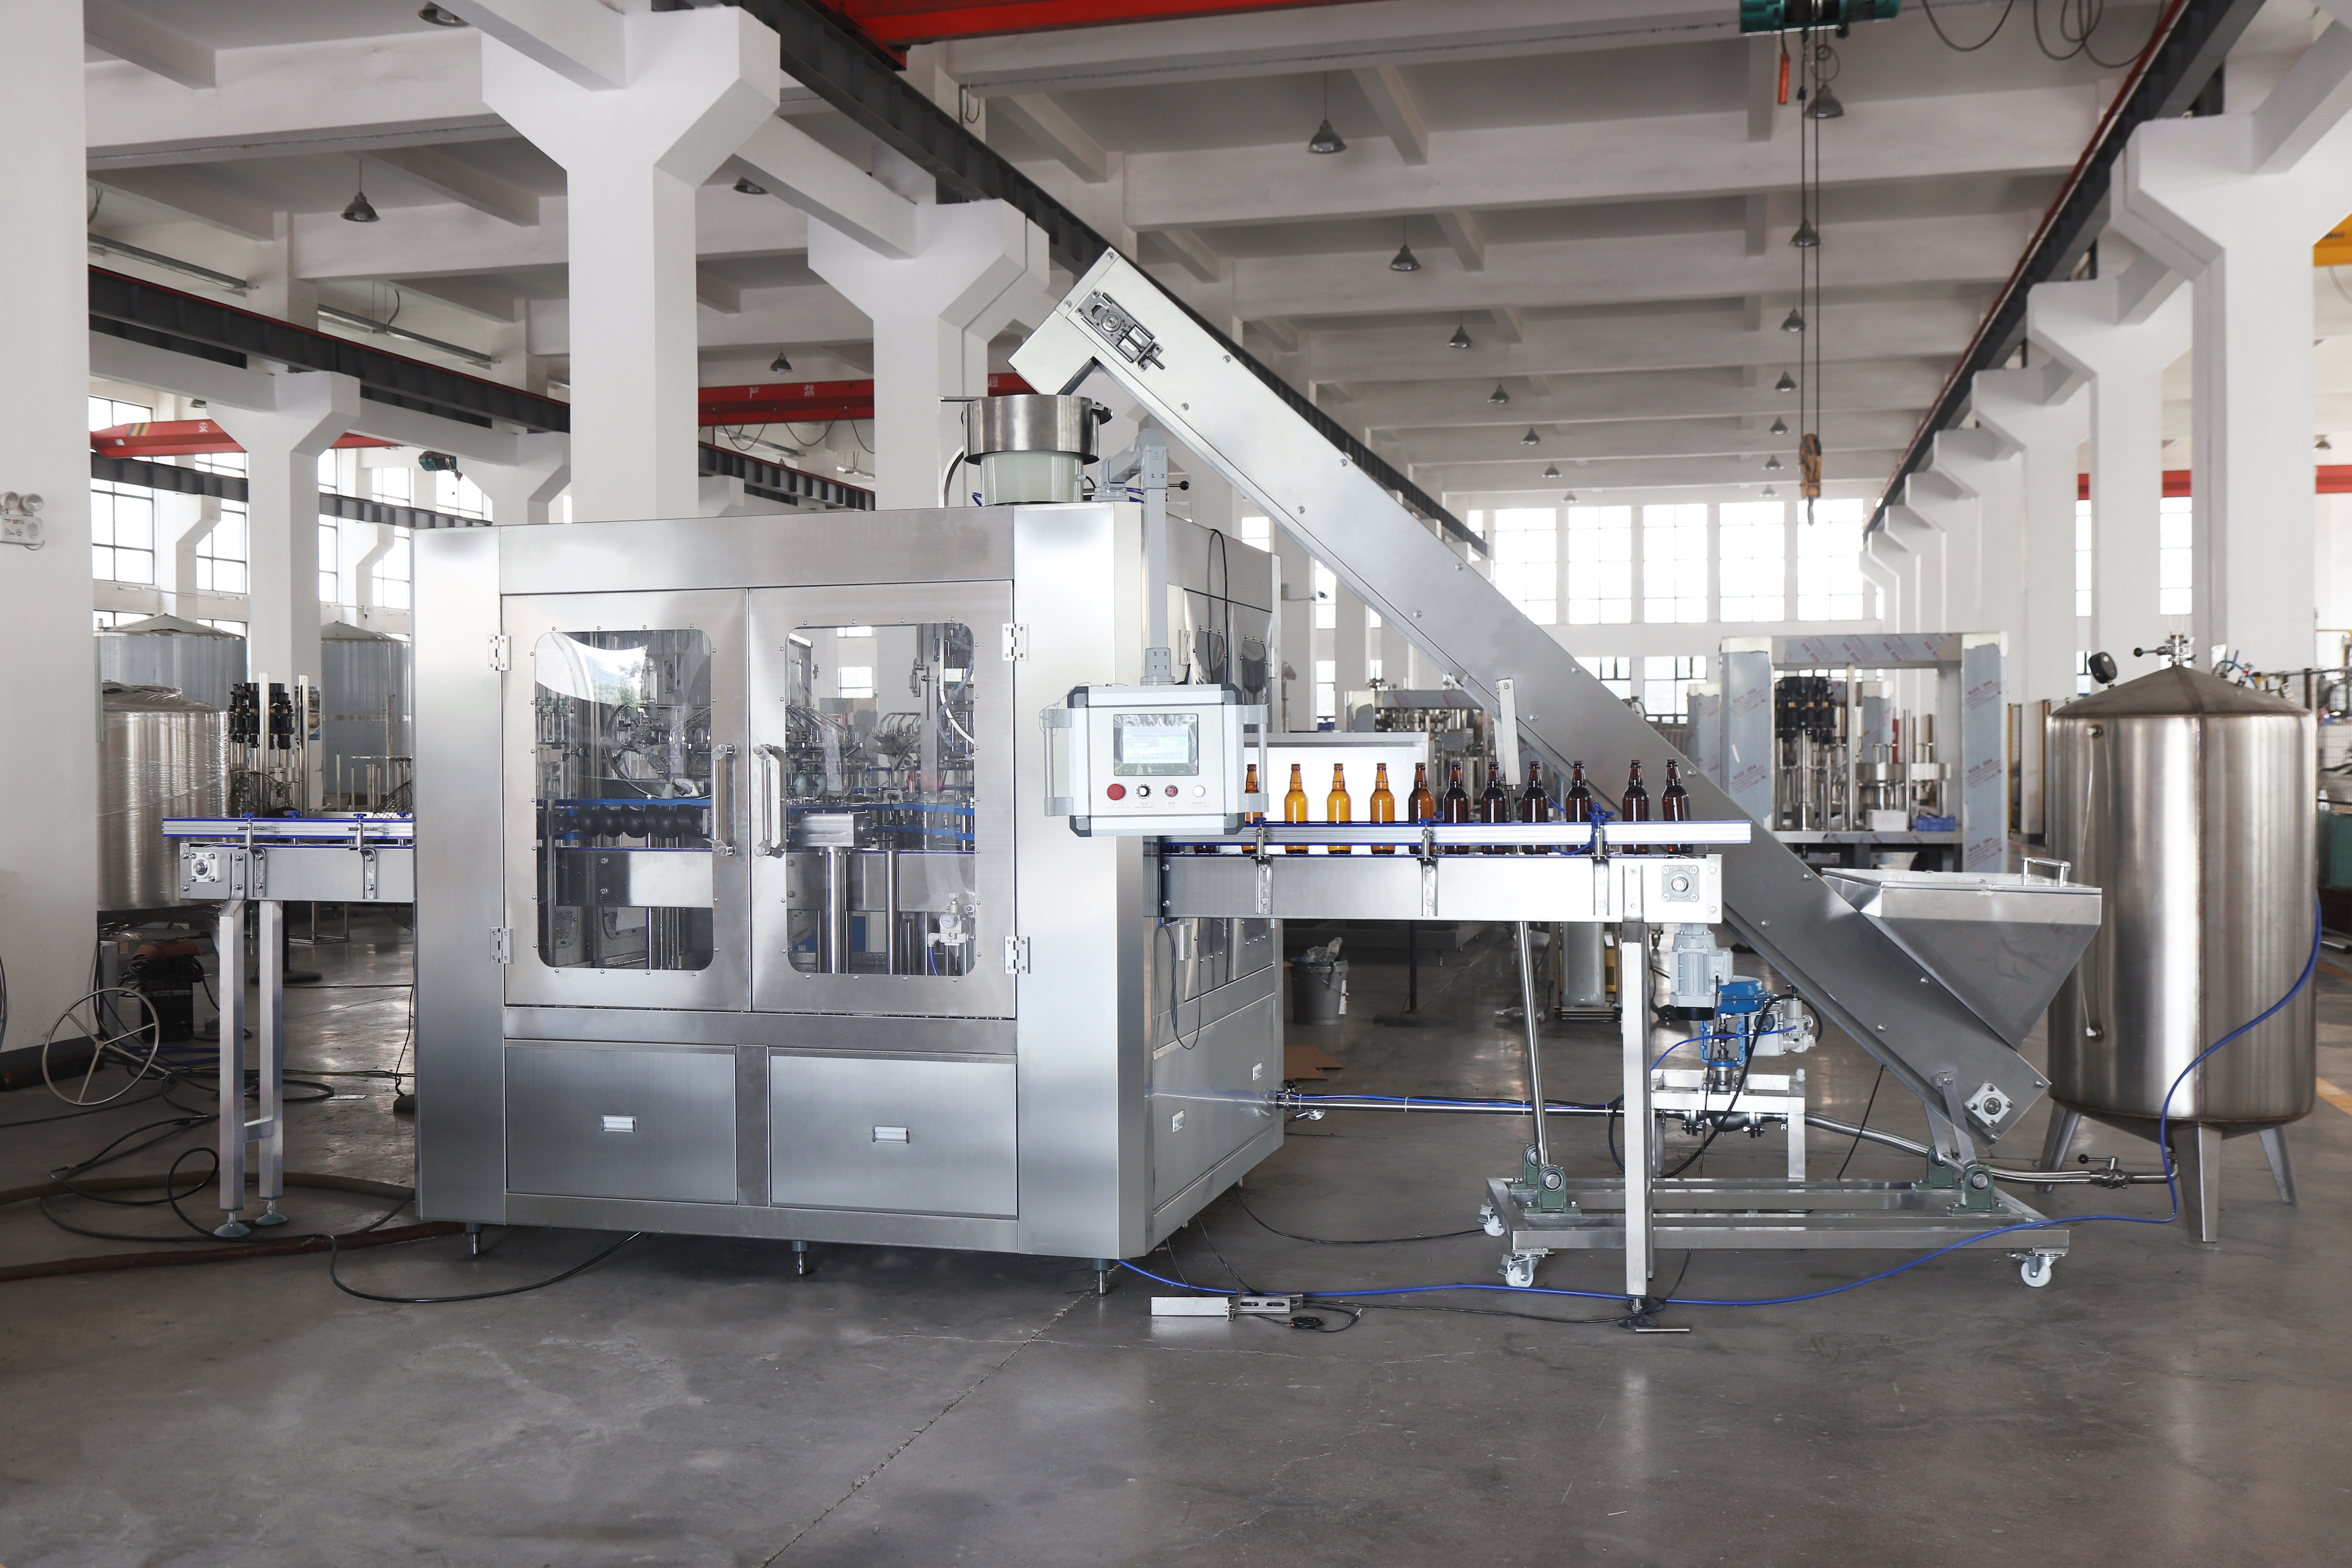
Kansainväliset säätelyelimet julkaisevat yksityiskohtaisia teknisiä spesifikaatioita nestepakkauskoneiden rakentamisesta. Jokainen standardi käsittelee eri näkökulmia koneiden tekniikasta, aina materiaalien metallurgiasta automatisoitujen pesuvalintojen validointiin asti.
EHEDG-ohjeet (asiakirjat 8, 13 ja 20): Vaaditaan itsepuhdistuvaa rakenteellista geometriaa, sileitä sisäisiä säteitä ja nollakuolleiden kulmien venttiilirakenteita varmistaakseen täydellisen Clean-in-Place (CIP) -nesteen puhdistusvaikutuksen kaikkien sisäisten kanavien läpi.
FDA:n määräys 21 CFR 177: Määrää, että kaikkien liikkuvien kumitiivistimien, tiivistepintojen ja synteettisten kalvojen on käytettävä elintarvikkeisiin soveltuvia polymeerejä (kuten EPDM-, PTFE- ja FKM-materiaaleja), jotka kestävät lämpöhäviöitä ja kemiallista liukenemista 85 asteen kuumissa emäksisissä pesuissa.
3-A-saniteettistandardit (luokka 78-00): Määrittelevät fyysiset vaatimukset suihkupuhdistuslaitteille, nestevaratiloihin ja positiivisen siirtovoiman pumppuihin sekä asettavat tarkat pinnankarheusrajat kaikille metallikosketuspintojen alueille.
ISO 22000 ja HACCP-protokollat: Vaativat kattavan vaarananalyysin ja kriittisten hallintapisteiden (Hazard Analysis Critical Control Point) seurannan elintarviketurvallisuuden hallinnassa, mikä takaa todennettavat CIP-lämpötila-, paine- ja virtausarvot kaupallisissa toiminnoissa.
Seuraava vaatimusmatriisi kuvaa, miten ensisijaiset hygieniastandardit ohjaavat keskeisiä mekaanisia alajärjestelmiä nykyaikaisessa täyttökoneistossa:
| Säädösten mukaisuus | Kohdealajärjestelmä | Pakollinen tekninen eritelmä | Vaikutus olutpulloituslaitteiden siisteysohjeisiin |
|---|---|---|---|
| EHEDG-ohjeasiakirja 8 | Sisäinen nestekupu ja venttiilit | Itse tyhjentyvät pinnat, joiden sisäinen säde on yli 6 mm | Poistaa nesteen kertymiskohtia, parantaen EHEDG-oluttöntä desinfiointia tehokkuus |
| FDA 21 CFR 177.2600 | Dynaamiset tiivisteet ja O-renkaat | Myrkyttömät, ei-imuuniset EPDM/PTFE-muovit | Estää kemikaalien liukenemisen ja tiivisteen kuluminen oluttäyttölaitteiden hygieniastandardien |
| 3-A-saniteettinen standardi 78-00 | Ruuviset osat ovat ruostumatonta terästä | Mekaaninen ja elektropoloidun pinnan karheus (Ra) ≤ 0,4 mikrometriä | Vähentää bakteerien tarttumista ja biofilmien muodostumista täyttääkseen panimopakkauslaitosten hygieenistä noudattamista |
| ISO 2852 / DIN 11851 | Saniteettiset putkiyhdistimet | Ei-kuolleita-kulmia hygieniset Tri-Clamp-liitokset | Poistaa kierreputkien halkeamat, joissa kasvavat villit hiivat ja bakteerit |
Täyttäen tiukat olutpullotuslaitteiston hygieniavaatimukset vaatii tarkkojen materiaalien valintaa ja korkealaatuisten pinnankäsittelyjen käyttöä kaikissa nesteen kosketuspintojen alueissa. Standardit teollisuudessa käytetyt ruostumattoman teräksen seokset sisältävät mikroskooppisia koverroksia ja hitsausliitoksia, joihin mikrobisporat voivat tarttua ja joita tavallisilla desinfiointihuuhtelulla ei saada tehokkaasti poistettua.
Täyttääkseen tiukat oluttäyttölaitteiden hygieniastandardien , kosketusosat—kuten keskitetty olutmalja, kaasumanifoldit ja täyttöventtiilien rungot—valmistetaan yksinomaan AISI 316L -ruostumattomasta teräksestä. Koskemattomat rakenteelliset kehykset valmistetaan AISI 304 -ruostumattomasta teräksestä kaltevilla, itsepuhdistuvilla profiileilla estääkseen pesuveden kertymisen.
Lisäksi nesteen kanssa kosketuksissa olevat kanavat käsitellään monivaiheisella mekaanisella hiomalla ja sen jälkeen elektropolttamalla saavuttaakseen erinomaisen sileän pinnan, jonka karheuskeskiarvo (Ra) on enintään 0,4 mikrometriä. Elektropolttaminen poistaa pinnasta rautaepäpuhtaukset ja muodostaa passiivisen, kromipitoisen oksidikerroksen, joka kestää paikallisesti esiintyvää pistekorroosiota, jota aiheuttavat happamat desinfiointiaineet ja kuuma desinfiointihöyry. Noudattamalla näitä metallurgisia parametrejä varmistetaan, että EHEDG-oluttöntä desinfiointia ohjeet täyttyvät vuosien ajan jatkuvan käytön aikana.
Manuaalinen laitteen purkaminen rutinitarkastusten yhteydessä lisää ihmisen tekemien virheiden riskiä ja pidentää tuotantolinjan pysäytysaikaa. Edistyneet panimopakkauslaitosten hygieenistä noudattamista vaativat automatisoituja pesu- ja sterilointijärjestelmiä paikallaan (CIP ja SIP), jotka pystyvät suorittamaan monivaiheisia desinfiointireseptejä ilman, että nestejakelujohtoja tarvitsee purkaa.
Automatisoidut pneumaattiset CIP-valecupit: Pneumaattiset toimilaitteet laskevat ruostumattomasta teräksestä valmistetut kierrätyscupit automaattisesti täyttöventtiilien suihkujen päälle, muodostaen suljetun nestepiirin, jossa desinfiointikemikaalit kiertävät kaikkien liikkuvien venttiilien istuimien läpi.
Monitasoinen kemikaalien kiertäminen: Automaattiset PLC-ohjelmat suorittavat peräkkäisiä pesuoperaatioita, mukaan lukien 80 asteen kuumaa lipeää (1,5–2,0 % NaOH) orgaanisten lika-aineiden poistamiseksi, jonka jälkeen seuraa happopesu (esimerkiksi etikkahappo tai fosforihappo) mineraalikalkin neutraloimiseksi.
Turbulentti pesunopeus: Sähkömagneettiset virtausmittarit varmistavat, että CIP-pesuneste säilyttää vähintään 1,5–2,0 metrin sekunnissa olevan nestevirtauksen kaikkien venttiiliryhmien läpi, mikä aiheuttaa fyysistä mekaanista pesuvaikutusta sisäseinämiin.
Lämpösterilointi höyryllä (SIP): Höyrykyvyttömät täyttömonoblokkit kestävät 121 asteen kyllästettyä höyryä 30 minuutin ajan, mikä saavuttaa 100 prosentin mikrobiologisen tuhoutumisen kaikissa täyttöpiireissä.
Näiden automatisoitujen puhdistussilmukoiden integroiminen varmistaa, että jokainen pakkauserä täyttää kansainväliset olutpullotuslaitteiston hygieniavaatimukset samalla kun toiminnallista tehokkuutta suojataan.
Pakkauskoneiden noudattamisen varmistamiseksi kansainvälisiä oluttäyttölaitteiden hygieniastandardien , ACE-FILLING testaa jokaisen pullointijärjestelmän tiukasti ennen toimitusta tehtaalla ja suorittaa siitä hygieniavalmistuksen.
Fluoresoivan riboflaavin suihkutustestaus: Teknikot peittävät nesteen kosketuspinnat sisällä fluoresoivalla riboflaavin liuoksella ja suorittavat automatisoidun CIP-kierron, jolla varmistetaan 100 prosentin poisto jäljistä ultravioletin valossa.
Pinnan karheuden profilometriaudit: Digitaaliset pinnan karheuden mittarit tarkistavat sisäisten kuppikkojen hitsausliitokset, venttiilien varret ja putkiliitokset varmistaakseen, että Ra-arvot pysyvät alle 0,4 mikrometrin.
Hydrostaattinen kuoren ja venttiilin painekoe: Tuotteen säilytysastiat ja nestemäiset jakajat testataan 4 tunnin ajan hydrostaattisella painekokeella, jossa käytetään 1,5-kertaista työpaina-arvoa, jotta voidaan varmistaa hitsausliitosten eheys ja tiukkuus sekä nollatasoinen tiivisteiden vuotaminen.
Mikrobiologinen napautusnäyte- ja CIP-vahvistustesti: Desinfiointiprosessin jälkeen otettavat napautusnäytteet dynaamisista venttiilinistuimista, kaasun palautusputkista ja korkkikoneiden kiinnityskamppeista inkuboidaan, jotta voidaan varmistaa nollatasoinen koloniomuodostavien yksiköiden (CFU) esiintyminen villihiivassa, Lactobacillus-bakteereissa ja Pediococcus-bakteereissa.
Panimojen johtajat, laadunvarmistuksen päälliköt ja pakkaustekniikan insinöörit, jotka etsivät vaatimustenmukaisia ja korkean suorituskyvyn omaavia pullointiratkaisuja, voivat tarkastella täydellisiä teknisiä eritelmiä ja modulaarisia koneiden konfiguraatioita virallisesta
 Uusimmat uutiset
2026-11-20
2026-11-20
2026-11-20
2026-11-20
2026-11-19
2026-11-19
 EN














