
Установление строгого соответствия международным гигиеническим нормам имеет решающее значение для любого пивоваренного завода, стремящегося обеспечить стабильность срока хранения продукции и сохранность её вкусовых характеристик. Понимание того, какие международные санитарные требования к оборудованию для розлива пива регулируют машины, контактирующие с жидкостью, позволяет инженерам пивоварен выбирать розливочные машины, исключающие загрязнение дикими дрожжами, Lactobacillus и Pediococcus. Поскольку пиво содержит ферментируемые сахара, обладает низким pH и содержит спирт, даже микроскопические участки скопления микроорганизмов внутри подвижных клапанов вызывают помутнение, посторонние привкусы и повторное брожение в упаковке.
Проектирование полностью соответствующего нормам моноблока для розлива требует интеграции нескольких глобальных санитарных директив в архитектуру машины. Соблюдение признанных санитарных стандартов для розливочных машин для пива гарантирует надёжную работу сплавов, контактирующих с жидкостями, динамических резиновых уплотнений, полировки внутренних поверхностей и автоматизированных циклов CIP в агрессивных условиях мойки. Международные нормативные рамки, такие как EHEDG (Европейская группа по гигиеническому проектированию и инженерии), стандарты 3-A Sanitary Standards, требования FDA 21 CFR 177 и ISO 22000, определяют конструктивные параметры, предотвращающие образование биоплёнок. Оборудование, выпускаемое компанией ACE-FILLING, напрямую интегрирует эти ключевые руководящие принципы в физический дизайн оборудования, обеспечивая надёжную Санитарию при розливе пива по EHEDG протоколы и высокую устойчивость гигиенического соответствия при розливе пива на пивоваренных заводах на высокоскоростных упаковочных предприятиях.
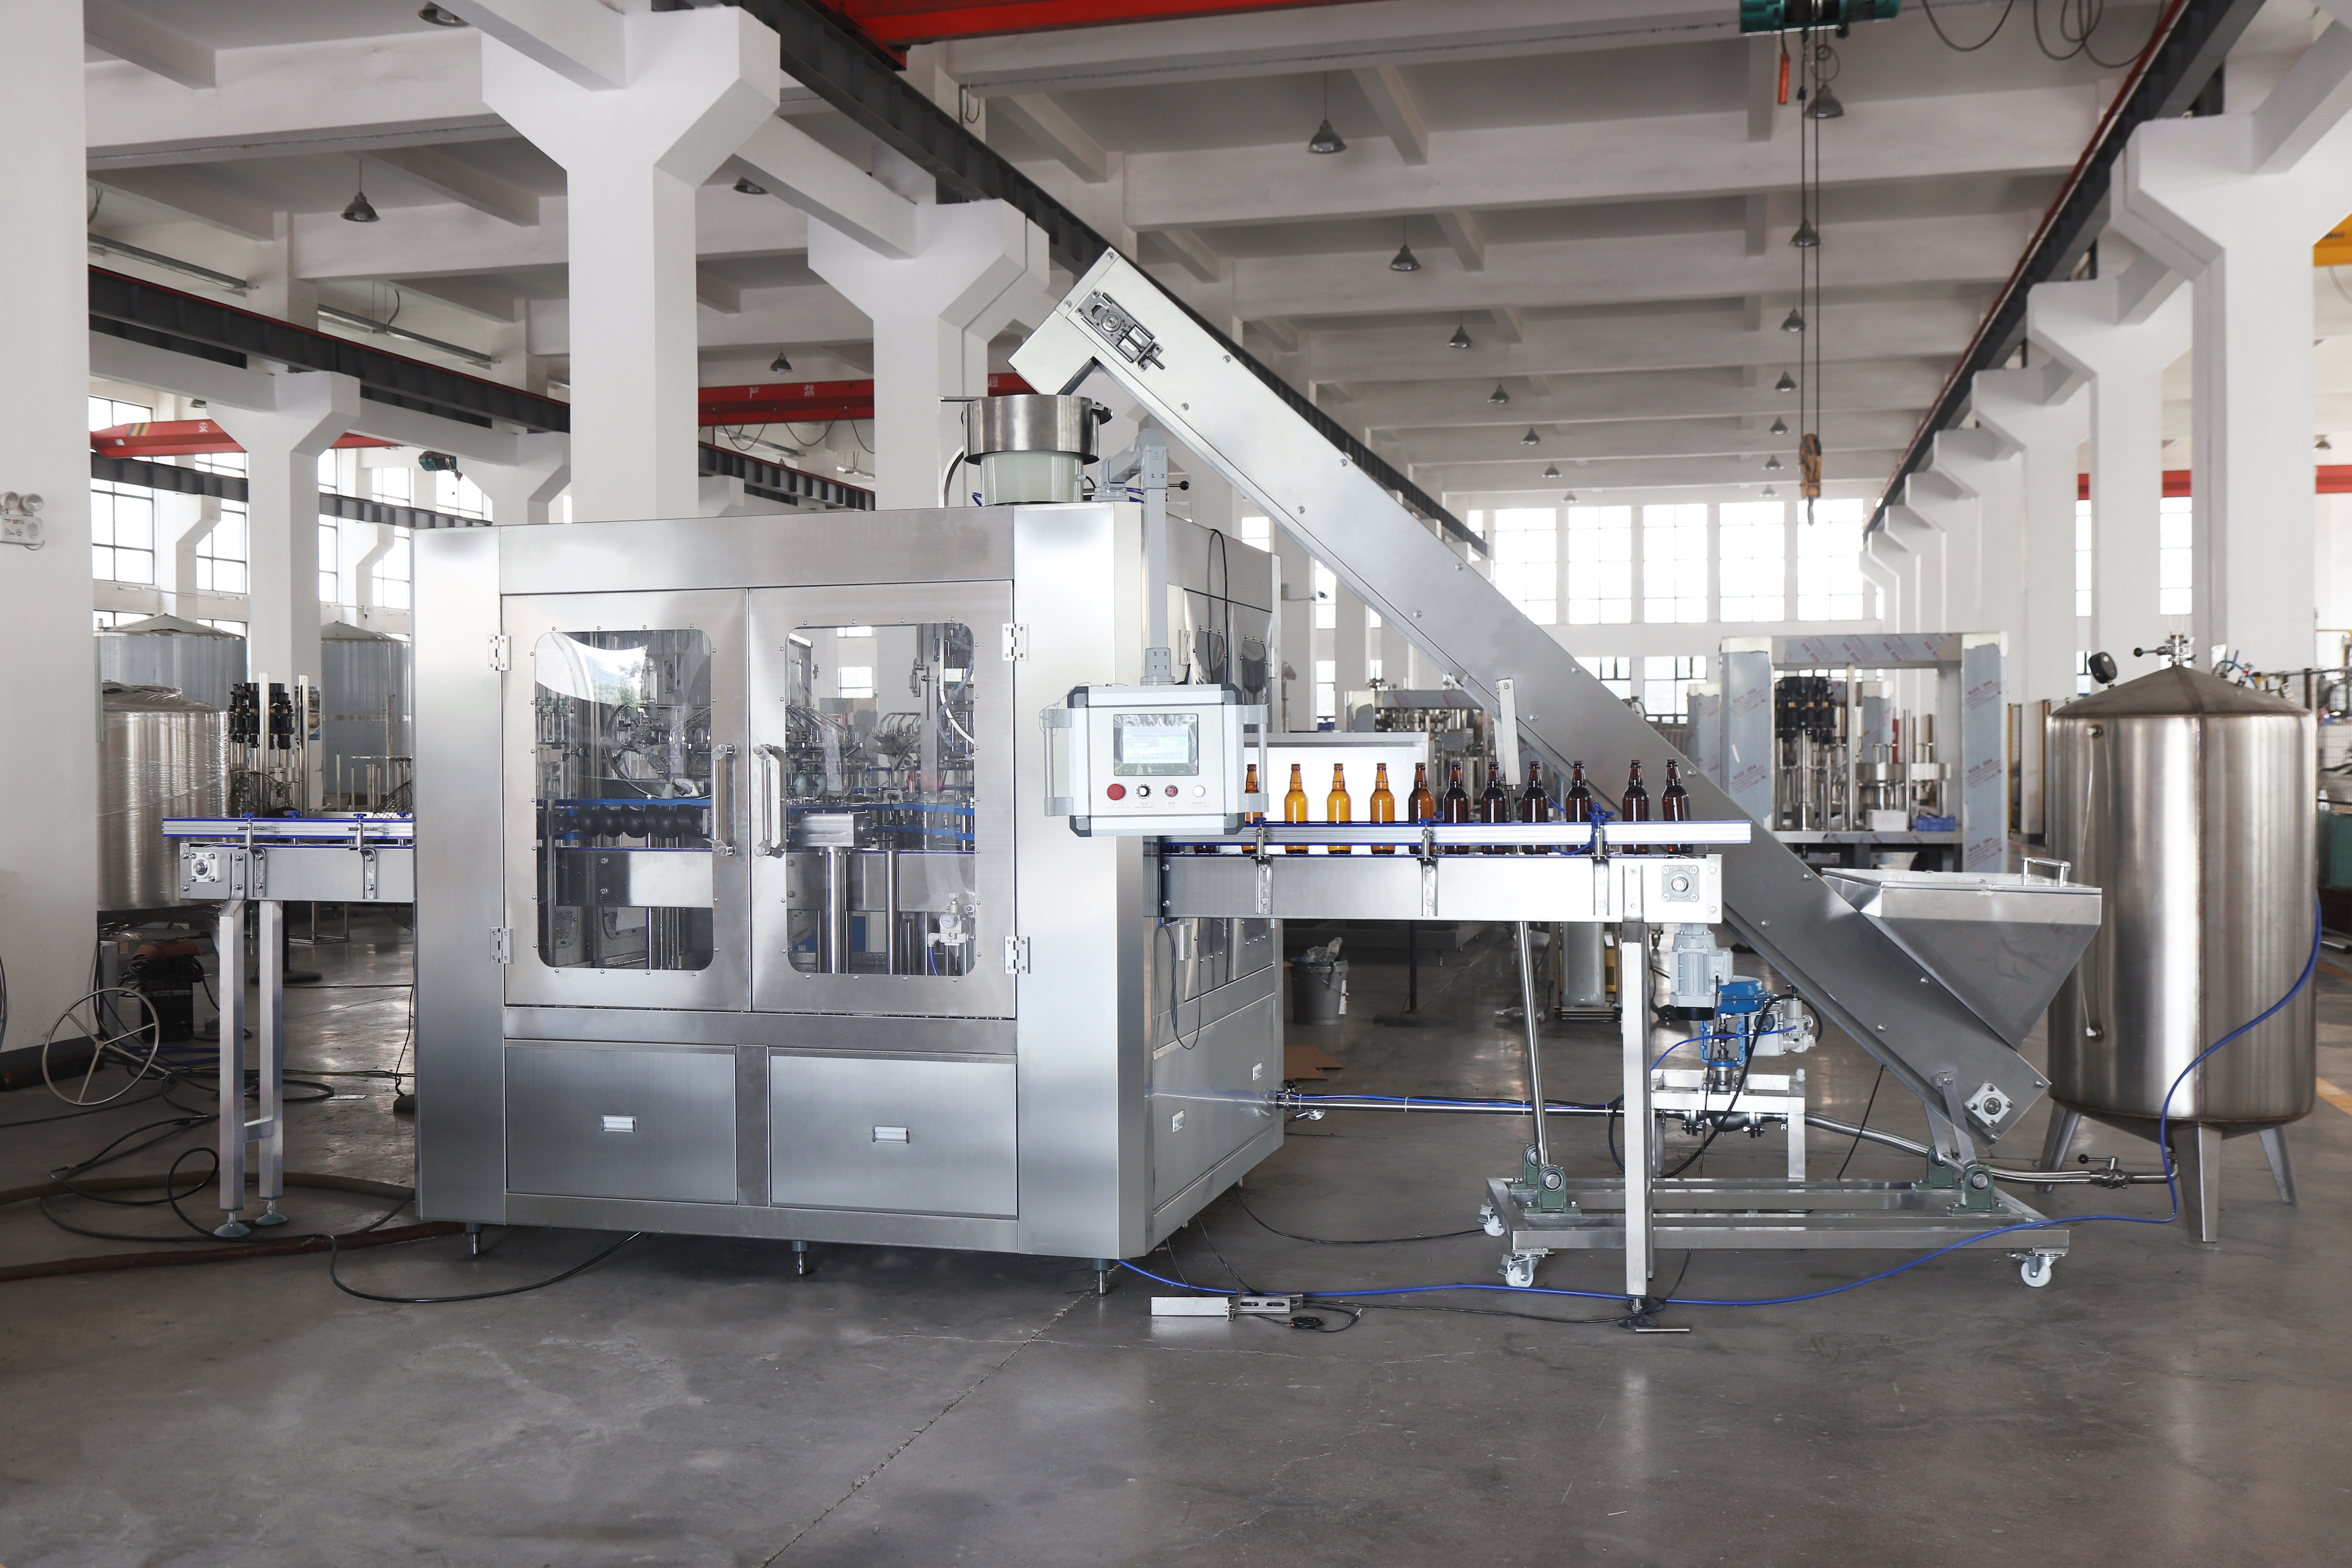
Международные регулирующие органы публикуют подробные технические спецификации, касающиеся конструкции машин для розлива жидкостей. Каждый стандарт охватывает отдельные аспекты инженерного проектирования машин — от металлургии материалов до валидации автоматизированных процессов мойки.
Руководящие принципы EHEDG (документы 8, 13 и 20): Обеспечить самотечную конструктивную геометрию, плавные внутренние радиусы и клапаны без «мёртвых зон», чтобы гарантировать полное промывание всех внутренних каналов в режиме Clean-in-Place (CIP).
FDA, раздел 21 CFR 177: Предписывает использовать для динамических резиновых уплотнений, прокладок и синтетических диафрагм пищевые полимеры (например, EPDM, PTFE и FKM), устойчивые к термическому разложению и вымыванию химических веществ при щелочных промывках при температуре 85 градусов Цельсия.
санитарные стандарты 3-A (класс 78-00): Устанавливают физические требования к устройствам распылительной очистки, ёмкостям для хранения жидкости и насосам объёмного типа, а также строго регламентируют предельные значения шероховатости поверхности во всех зонах контакта с металлом.
Протоколы ISO 22000 и HACCP: Требуют проведения всестороннего анализа опасностей и критических контрольных точек (HACCP) в системе управления безопасностью пищевой продукции, обеспечивая подтверждаемую регистрацию температуры, давления и расхода при промывке в режиме CIP в ходе коммерческой эксплуатации.
В следующей матрице соответствия подробно описано, как основные гигиенические стандарты регулируют ключевые механические подсистемы в современном розливочном оборудовании:
| Регуляторный стандарт | Целевая подсистема | Обязательная инженерная спецификация | Влияние на требования к санитарии оборудования для розлива пива |
|---|---|---|---|
| Руководство EHEDG Doc 8 | Внутренняя жидкостная чаша и клапаны | Поверхности с самотечным стоком и внутренним радиусом более 6 мм | Устраняет карманы задержки жидкости, повышая Санитарию при розливе пива по EHEDG эффективность |
| FDA 21 CFR 177.2600 | Динамические уплотнения и уплотнительные кольца | Нетоксичные, непоглощающие полимеры EPDM/PTFE | Предотвращает выщелачивание химических веществ и эрозию уплотнений при санитарных стандартов для розливочных машин для пива |
| санитарный стандарт 3-A 78-00 | Контактные детали из нержавеющей стали | Механическая и электрохимическая полировка, шероховатость Ra ≤ 0,4 мкм | Снижает адгезию бактерий и рост биоплёнки для соответствия требованиям гигиенического соответствия при розливе пива на пивоваренных заводах |
| ISO 2852 / DIN 11851 | Санитарные трубные муфты | Гигиеничные соединения Tri-Clamp без мёртвых зон | Устраняет резьбовые трубные щели, в которых могут размножаться дикие дрожжи и бактерии |
Соответствующий строгим санитарные требования к оборудованию для розлива пива требует выбора точных материалов и применения высококачественных поверхностных покрытий на всех зонах, контактирующих с жидкостью. Стандартные промышленные сплавы нержавеющей стали имеют микроскопические ямки и сварные швы, в которых задерживаются споры микроорганизмов и которые устойчивы к стандартным дезинфицирующим промывкам.
Для соблюдения строгих санитарных стандартов для розливочных машин для пива , компоненты, контактирующие с продуктом — такие как центральная чаша для пива, газовые коллекторы и корпуса клапанов наполнения — изготавливаются исключительно из нержавеющей стали марки AISI 316L. Неконтактные конструкционные рамы выполнены из нержавеющей стали марки AISI 304 с наклонными профилями, обеспечивающими самотёк и предотвращающими скопление моющей воды.
Кроме того, каналы, контактирующие с жидкостью, подвергаются многоступенчатой механической полировке с последующей электрохимической полировкой для достижения ультра-гладкой поверхности с параметром шероховатости (Ra) не более 0,4 микрометра. Электрохимическая полировка удаляет поверхностные включения железа, формируя пассивный оксидный слой, обогащённый хромом, который обеспечивает стойкость к локальной питтинговой коррозии, вызываемой кислыми моющими средствами и горячим паром для стерилизации. Санитарию при розливе пива по EHEDG данные руководящие принципы соблюдаются на протяжении многих лет непрерывной эксплуатации.
Полагаться на ручную разборку оборудования для регулярной санитарной обработки приводит к человеческим ошибкам и увеличивает простои линии. Современные гигиенического соответствия при розливе пива на пивоваренных заводах требуют применения автоматизированных систем очистки на месте (CIP) и стерилизации на месте (SIP), способных выполнять многоступенчатые санитарные циклы без демонтажа трубопроводов для транспортировки жидкостей.
Автоматизированные пневматические имитаторы чашек для CIP: Пневматические приводы автоматически опускают циркуляционные стаканы из нержавеющей стали над соплами клапанов наполнения, образуя замкнутый контур для циркуляции дезинфицирующих химических веществ через все подвижные седла клапанов.
Многоступенчатая циркуляция химических реагентов: Автоматизированные программы ПЛК выполняют последовательную мойку, включая горячий щелочной раствор при температуре 80 градусов Цельсия (1,5–2,0 % NaOH) для удаления органических загрязнений, за которой следует кислотная промывка (пероксиуксусная или фосфорная кислота) для нейтрализации минеральных отложений.
Турбулентная скорость очищающего потока: Электромагнитные расходомеры подтверждают, что моющий раствор CIP поддерживает минимальную скорость потока 1,5–2,0 метра в секунду во всех коллекторах клапанов, обеспечивая механическое очищающее воздействие на внутренние стенки.
Термическая стерилизация паром (SIP): Блоки розлива, устойчивые к воздействию пара, выдерживают насыщенный встроенный пар при температуре 121 градус Цельсия в течение 30 минут, обеспечивая полное уничтожение микроорганизмов во всех контурах розлива.
Интеграция этих автоматизированных циклов очистки гарантирует, что каждая партия упаковки соответствует международным санитарные требования к оборудованию для розлива пива при одновременном сохранении эксплуатационной эффективности.
Для подтверждения соответствия упаковочного оборудования международным санитарных стандартов для розливочных машин для пива , ACE-FILLING подвергает каждую розливную систему строгим предотгрузочным заводским испытаниям приёмо-сдаточных испытаниям и гигиенической валидации.
Тестирование равномерности распыления флуоресцентного раствора рибофлавина: Техники наносят флуоресцентный раствор рибофлавина на внутренние поверхности, контактирующие с жидкостью, и выполняют автоматический цикл CIP, проверяя полное удаление следовых остатков под ультрафиолетовым светом.
Аудит шероховатости поверхности профилометром: Цифровые измерители шероховатости поверхности проверяют сварные швы внутренней чаши, штоки клапанов и трубопроводные фитинги, чтобы подтвердить, что значения параметра Ra остаются ниже 0,4 мкм.
Гидростатические испытания корпуса и клапанов на давление: Чашки для хранения продукции и коллекторы жидкости подвергаются гидростатическому испытанию давлением в течение 4 часов при давлении, превышающем рабочее в 1,5 раза, чтобы подтвердить целостность сварных швов и отсутствие утечек через уплотнения.
Микробиологическое тестирование методом тампонирования и валидация CIP: После санитизации берутся образцы тампонирования с динамических седел клапанов, трубок рециркуляции газа и зажимов для установки крышек; образцы инкубируются для подтверждения отсутствия колониеобразующих единиц (CFU) диких дрожжей, Lactobacillus и Pediococcus.
Директора пивоварен, менеджеры по обеспечению качества и инженеры по упаковке, ищущие соответствующие нормативным требованиям и высокопроизводительные решения для розлива в бутылки, могут ознакомиться с полными техническими спецификациями и модульными конфигурациями оборудования на официальном
 Горячие новости
2026-11-20
2026-11-20
2026-11-20
2026-11-20
2026-11-19
2026-11-19
 EN














