
Ustalenie ścisłego przestrzegania międzynarodowych ram higienicznych jest kluczowe dla każdej browarni, która chce zapewnić stabilność trwałości produktu i zachować jego oryginalny smak. Zrozumienie międzynarodowych wymagań dotyczących higieny sprzętu do butelkowania piwa dotyczących maszyn kontaktujących się z cieczami pozwala inżynierom browarni na dobór napełniaczy eliminujących zanieczyszczenia dzikimi drożdżami, Lactobacillus oraz Pediococcus. Ponieważ piwo zawiera cukry fermentowalne, ma niskie pH oraz alkohol, nawet mikroskopijne ogniska mikrobiologiczne w ruchomych zaworach powodują mętność, niepożądane smaki oraz ponowną fermentację w opakowaniu.
Zaprojektowanie w pełni zgodnego monobloku napełniającego wymaga integracji wielu międzynarodowych wytycznych sanitarnych w architekturze maszyny. Przestrzeganie uznanych norm sanitarnych napełniaczy do piwa gwarantuje, że stopy metalowe w kontakcie z cieczami, dynamiczne uszczelki gumowe, wykończenia powierzchni wewnętrznych oraz zautomatyzowane obwody CIP działają niezawodnie w warunkach intensywnego mycia pod ciśnieniem. Międzynarodowe ramy regulacyjne, takie jak EHEDG (European Hygienic Engineering & Design Group), standardy sanitarne 3-A, przepisy FDA 21 CFR 177 oraz norma ISO 22000, określają parametry konstrukcyjne zapobiegające powstawaniu biofilmów. Sprzęt produkowany przez ACE-FILLING wdraża te kluczowe wytyczne bezpośrednio w projektowaniu fizycznego sprzętu, zapewniając niezawodność Sanitarność napełniania piwa według wytycznych EHEDG protokoły oraz odporność higienicznej zgodności napełniania browarniczego w zakładach pakowania o wysokiej wydajności.
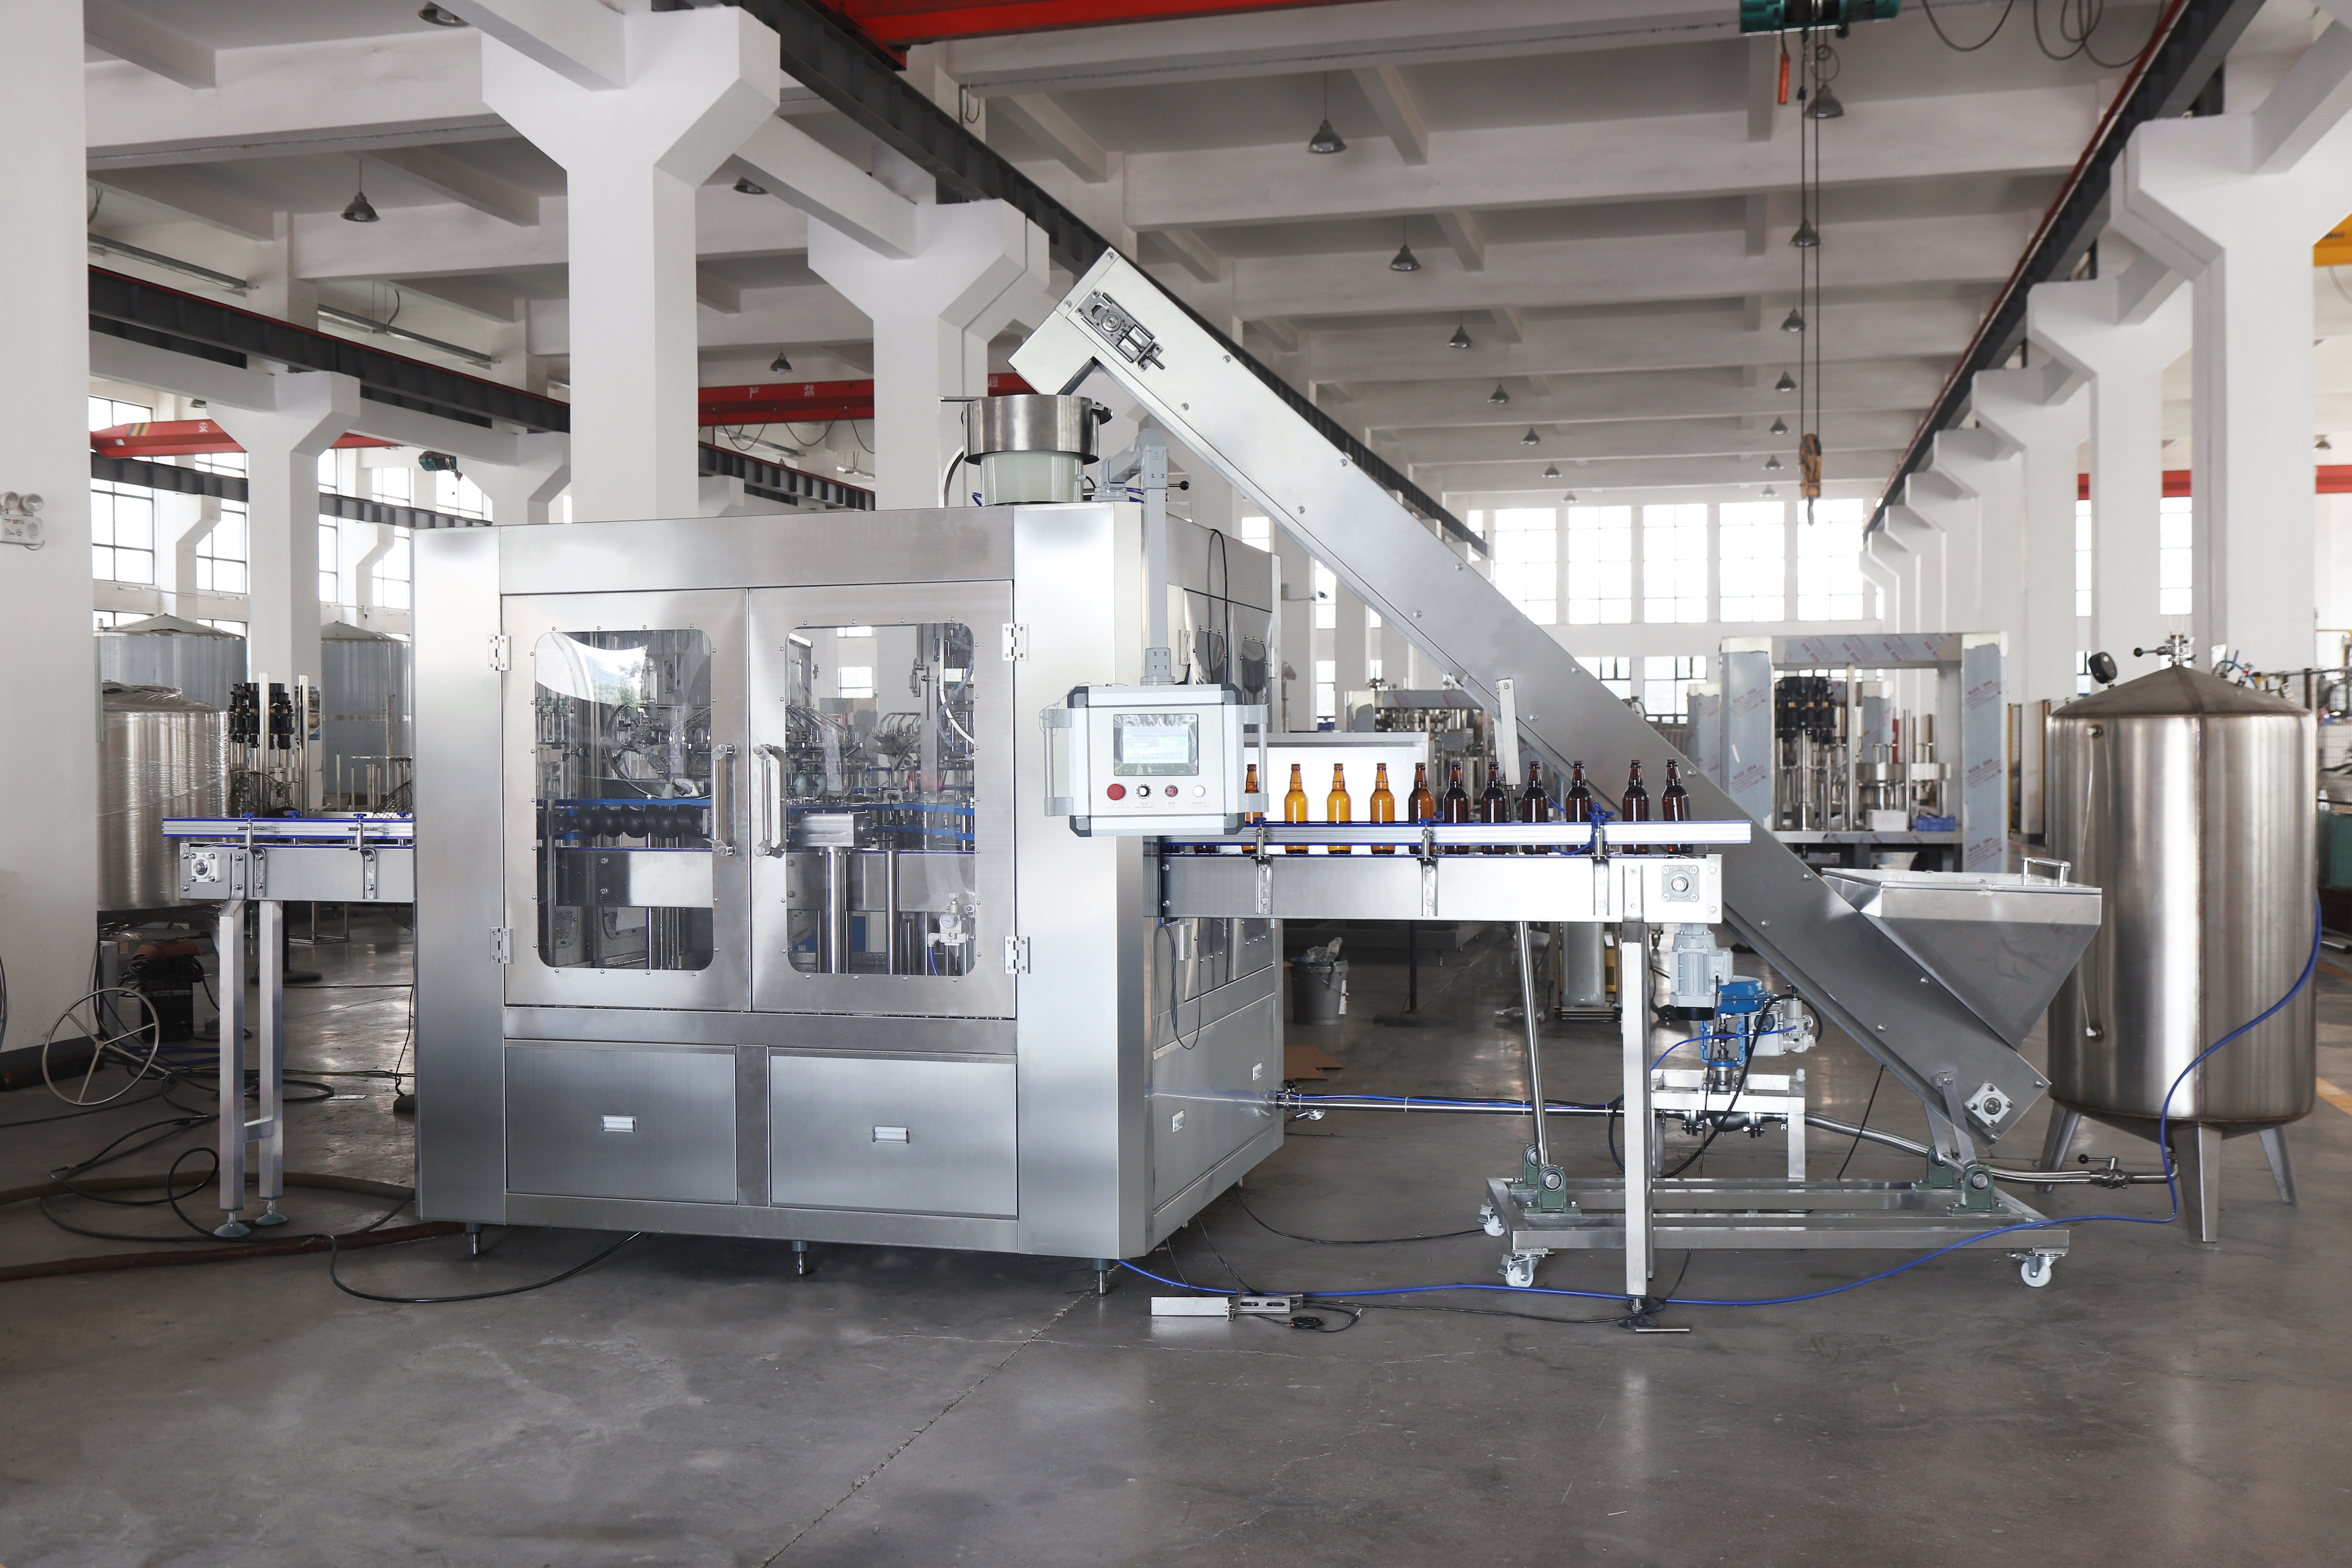
Międzynarodowe organy regulacyjne publikują szczegółowe specyfikacje techniczne dotyczące konstrukcji maszyn do pakowania cieczy. Każda z tych norm dotyczy innych aspektów inżynierii maszyn – od metalurgii materiałów po walidację zautomatyzowanego mycia pod ciśnieniem.
Wytyczne EHEDG (Dokumenty 8, 13 i 20): Wymaga się zastosowania konstrukcji zapewniającej samoczynne odprowadzanie cieczy, gładkich promieni wewnętrznych oraz zaworów bez martwych przestrzeni, aby zagwarantować pełną czystość w miejscu (CIP) poprzez przepływ płuczący we wszystkich kanałach wewnętrznych.
Rozdział 21 CFR 177 wydania FDA: Zakazuje stosowania dynamicznych uszczelek gumowych, uszczelek pierścieniowych oraz syntetycznych membran z polimerów nieodpowiednich do kontaktu z żywnością; wymaga użycia polimerów przeznaczonych do celów spożywczych (np. EPDM, PTFE i FKM), odpornych na degradację termiczną i wyciąganie chemiczne podczas mycia roztworami ługowymi w temperaturze 85 stopni Celsjusza.
standardy sanitarne 3-A (klasa 78-00): Określają kryteria fizyczne dla urządzeń do czyszczenia strumieniowego, pojemników do przechowywania cieczy oraz pomp przepływowych o stałej objętości, nakładając ścisłe ograniczenia dotyczące chropowatości powierzchni w strefach metalowych stykających się z produktami.
Protokoły ISO 22000 i HACCP: Wymagają kompleksowej analizy zagrożeń i punktów krytycznych kontroli (HACCP) w ramach zarządzania bezpieczeństwem żywności, zapewniając weryfikowalne rejestrowanie temperatury, ciśnienia i przepływu podczas czyszczenia w miejscu (CIP) w warunkach komercyjnej eksploatacji.
Poniższa macierz zgodności szczegółowo opisuje, w jaki sposób podstawowe normy higieniczne regulują kluczowe podsystemy mechaniczne w nowoczesnych maszynach do napełniania:
| Standard regulacyjny | Docelowy podsystem | Obowiązkowa specyfikacja inżynierska | Wpływ na wymagania sanitarne sprzętu do butelkowania piwa |
|---|---|---|---|
| Dokument wytyczny EHEDG nr 8 | Wewnętrzna miska cieczy i zawory | Powierzchnie samoopływowe z wewnętrznym promieniem > 6 mm | Eliminuje kieszenie zatrzymujące ciecz, poprawiając Sanitarność napełniania piwa według wytycznych EHEDG sprawność |
| FDA 21 CFR 177.2600 | Uszczelki dynamiczne i pierścienie O | Niebezpieczne, niepochłaniające polimery EPDM/PTFE | Zapobiega wyciąganiu chemicznemu i erozji uszczelek pod norm sanitarnych napełniaczy do piwa |
| standard sanitarny 3-A nr 78-00 | Części stykające się ze stali nierdzewnej | Mechaniczne i elektropolerowane, chropowatość Ra ≤ 0,4 mikrometra | Minimalizuje przyczepianie bakterii i wzrost biofilmu, aby spełnić wymagania higienicznej zgodności napełniania browarniczego |
| ISO 2852 / DIN 11851 | Sanitarne połączenia rur | Higieniczne połączenia typu Tri-Clamp bez martwych przestrzeni | Eliminuje szczeliny w gwintowanych połączeniach rur, które mogą stanowić siedlisko dzikich drożdży i bakterii |
Spełniający rygorystyczne wymagań dotyczących higieny sprzętu do butelkowania piwa wymaga dobór precyzyjnych materiałów oraz zastosowania powłok wysokiej klasy na wszystkich strefach kontaktu z cieczami. Standardowe przemysłowe stopy stali nierdzewnej charakteryzują się mikroskopijnymi wgnieceniami i szwami spawalniczymi, w których gromadzą się zarodniki mikroorganizmów, odpornych na standardowe płukania dezynfekcyjne.
Aby spełnić surowe norm sanitarnych napełniaczy do piwa , elementy kontaktujące się z produktem — takie jak centralna miska piwna, kolektory gazowe oraz korpusy zaworów napełniających — wykonane są wyłącznie ze stali nierdzewnej AISI 316L. Konstrukcyjne ramy niekontaktowe wykonywane są ze stali nierdzewnej AISI 304 z nachylonymi, samoopływającymi profilami zapobiegającymi gromadzeniu się wody myjącej.
Ponadto kanały kontaktujące się z cieczami poddawane są wieloetapowemu szlifowaniu mechanicznemu, a następnie elektropolerowaniu, aby osiągnąć nadzwyczaj gładką powierzchnię o średniej chropowatości (Ra) równej lub mniejszej niż 0,4 mikrometra. Elektropolerowanie usuwa powierzchniowe wtrącenia żelaza, tworząc bierną warstwę tlenku bogatą w chrom, która zapobiega lokalnemu korozji punktowej wywołanej kwasowymi środkami dezynfekcyjnymi oraz gorącą parą dezynfekcyjną. Sanitarność napełniania piwa według wytycznych EHEDG wytyczne są spełniane przez lata ciągłej eksploatacji.
Zależność od demontażu ręcznego w celu rutynowego czyszczenia wprowadza błędy ludzkie i wydłuża czas postoju linii produkcyjnej. Zaawansowane higienicznej zgodności napełniania browarniczego wymagają zautomatyzowanych systemów czyszczenia na miejscu (CIP) i sterylizacji na miejscu (SIP), zdolnych do wykonywania wieloetapowych procedur dezynfekcji bez konieczności rozłączania przewodów dystrybucji cieczy.
Zautomatyzowane pneumatyczne fałszywe kubki CIP: Siłowniki pneumatyczne automatycznie opuszczają stalowe kubki do obiegu ponownego nad dyszami zaworów napełniających, tworząc zamkniętą pętlę przepływu cieczy, która cyrkuluje środki dezynfekcyjne przez wszystkie ruchome siedziska zaworów.
Wieloetapowa cyrkulacja środków chemicznych: Zautomatyzowane procedury PLC wykonują kolejne etapy mycia, w tym gorącą ługową myjkę w temperaturze 80 stopni Celsjusza (1,5–2,0 % NaOH) do usuwania zanieczyszczeń organicznych, a następnie płukanie kwasem (kwas peroctowy lub kwas fosforowy) w celu zobojętnienia osadów mineralnych.
Prędkość turbulencyjnego czyszczenia: Przepływomierze elektromagnetyczne potwierdzają, że roztwór myjący CIP utrzymuje minimalną prędkość przepływu 1,5–2,0 metra na sekundę przez wszystkie kolektory zaworów, zapewniając fizyczne, mechaniczne działanie czyszczące na wewnętrznych ścianach.
Termiczna sterylizacja parą (SIP): Monobloki napełniające odporno na parę wytrzymują 30-minutową sterylizację nasyconą parą liniową w temperaturze 121 stopni Celsjusza, zapewniając stuprocentowe zniszczenie mikroorganizmów we wszystkich obwodach napełniania.
Integracja tych zautomatyzowanych cykli czyszczenia zapewnia, że każda partia opakowań spełnia międzynarodowe wymagań dotyczących higieny sprzętu do butelkowania piwa zarazem chroniąc wydajność operacyjną.
Aby potwierdzić zgodność maszyn do opakowywania z międzynarodowymi norm sanitarnych napełniaczy do piwa , ACE-FILLING poddaje każdy system butelkowania rygorystycznym testom akceptacyjnym w fabryce przed wysyłką oraz walidacji higienicznej.
Test pokrycia fluorescencyjnym roztworem ryboflawiny: Technicy nakładają fluorescencyjny roztwór ryboflawiny na wewnętrzne powierzchnie stykające się z cieczami i przeprowadzają zautomatyzowany cykl CIP, weryfikując całkowite usunięcie śladów pozostałości w świetle ultrafioletowym.
Audyt profilometrem chropowatości powierzchni: Cyfrowe mierniki chropowatości powierzchni sprawdzają spoiny wewnętrzne misy, trzpienie zaworów oraz połączenia rurociągów, aby potwierdzić, że wartości Ra pozostają poniżej 0,4 mikrometra.
Hydrostatyczne testy ciśnieniowe obudowy i zaworów: Miski do przechowywania produktów oraz kolektory cieczy poddawane są czterogodzinnemu testowi ciśnienia hydrostatycznego przy 1,5-krotnym ciśnieniu roboczym w celu zweryfikowania integralności spoin i braku jakichkolwiek przecieków uszczelek.
Weryfikacja mikrobiologiczna za pomocą tamponów oraz walidacja CIP: Po dezynfekcji pobierane są próbki tamponem z dynamicznych siedzisk zaworów, rurek powrotnych gazu oraz uchwytów do zakręcania korek; próbki te są następnie inkubowane w celu potwierdzenia braku jednostek tworzących kolonie (CFU) dziko rosnących drożdży, Lactobacillus oraz Pediococcus.
Dyrektorzy browarów, menedżerowie ds. zapewnienia jakości oraz inżynierowie ds. opakowań poszukujący zgodnych i wysoce wydajnych rozwiązań butelkujących mogą zapoznać się z pełnymi specyfikacjami technicznymi oraz konfiguracjami maszyn modułowych na oficjalnej stronie
 Gorące wiadomości
2026-11-20
2026-11-20
2026-11-20
2026-11-20
2026-11-19
2026-11-19
 EN














