
Встановлення суворої відповідності міжнародним гігієнічним рамкам є обов’язковим для будь-якого пивоварного заводу, який прагне забезпечити стабільність терміну придатності продукту та цілісність смаку. Розуміння того, які міжнародні вимоги до санітарії обладнання для розливу пива регулюють машини, що мають контакт із рідиною, дозволяє інженерам пивоварень вибирати розливні агрегати, які ефективно усувають забруднення дикими дріжджами, Lactobacillus та Pediococcus. Оскільки пиво містить ферментовані цукри, має низьке значення pH та містить алкоголі, навіть мікроскопічні осередки мікроорганізмів у динамічних клапанах призводять до помутніння, сторонніх присмаків та повторного бродіння у пакуванні.
Створення повністю відповідного розливного моноблоку вимагає інтеграції кількох глобальних санітарних директив у конструкцію машини. Дотримання визнаних санітарних стандартів для розливних агрегатів пива гарантує надійну роботу сплавів, що контактують із рідинами, динамічних гумових ущільнень, полірованих внутрішніх поверхонь та автоматизованих циклів CIP у суворих умовах миття під високим тиском. Міжнародні нормативні рамки, зокрема EHEDG (Європейська група з гігієнічного інженерування та проектування), стандарти 3-A Sanitary Standards, FDA 21 CFR 177 та ISO 22000, встановлюють структурні параметри, що запобігають утворенню біоплівок. Обладнання, виготовлене компанією ACE-FILLING, безпосередньо інтегрує ці базові вимоги в фізичний дизайн обладнання, забезпечуючи надійність Санітарію розливу пива за EHEDG протоколи та міцну гігієнічну відповідність розливу пива на підприємствах з високошвидкісної упаковки.
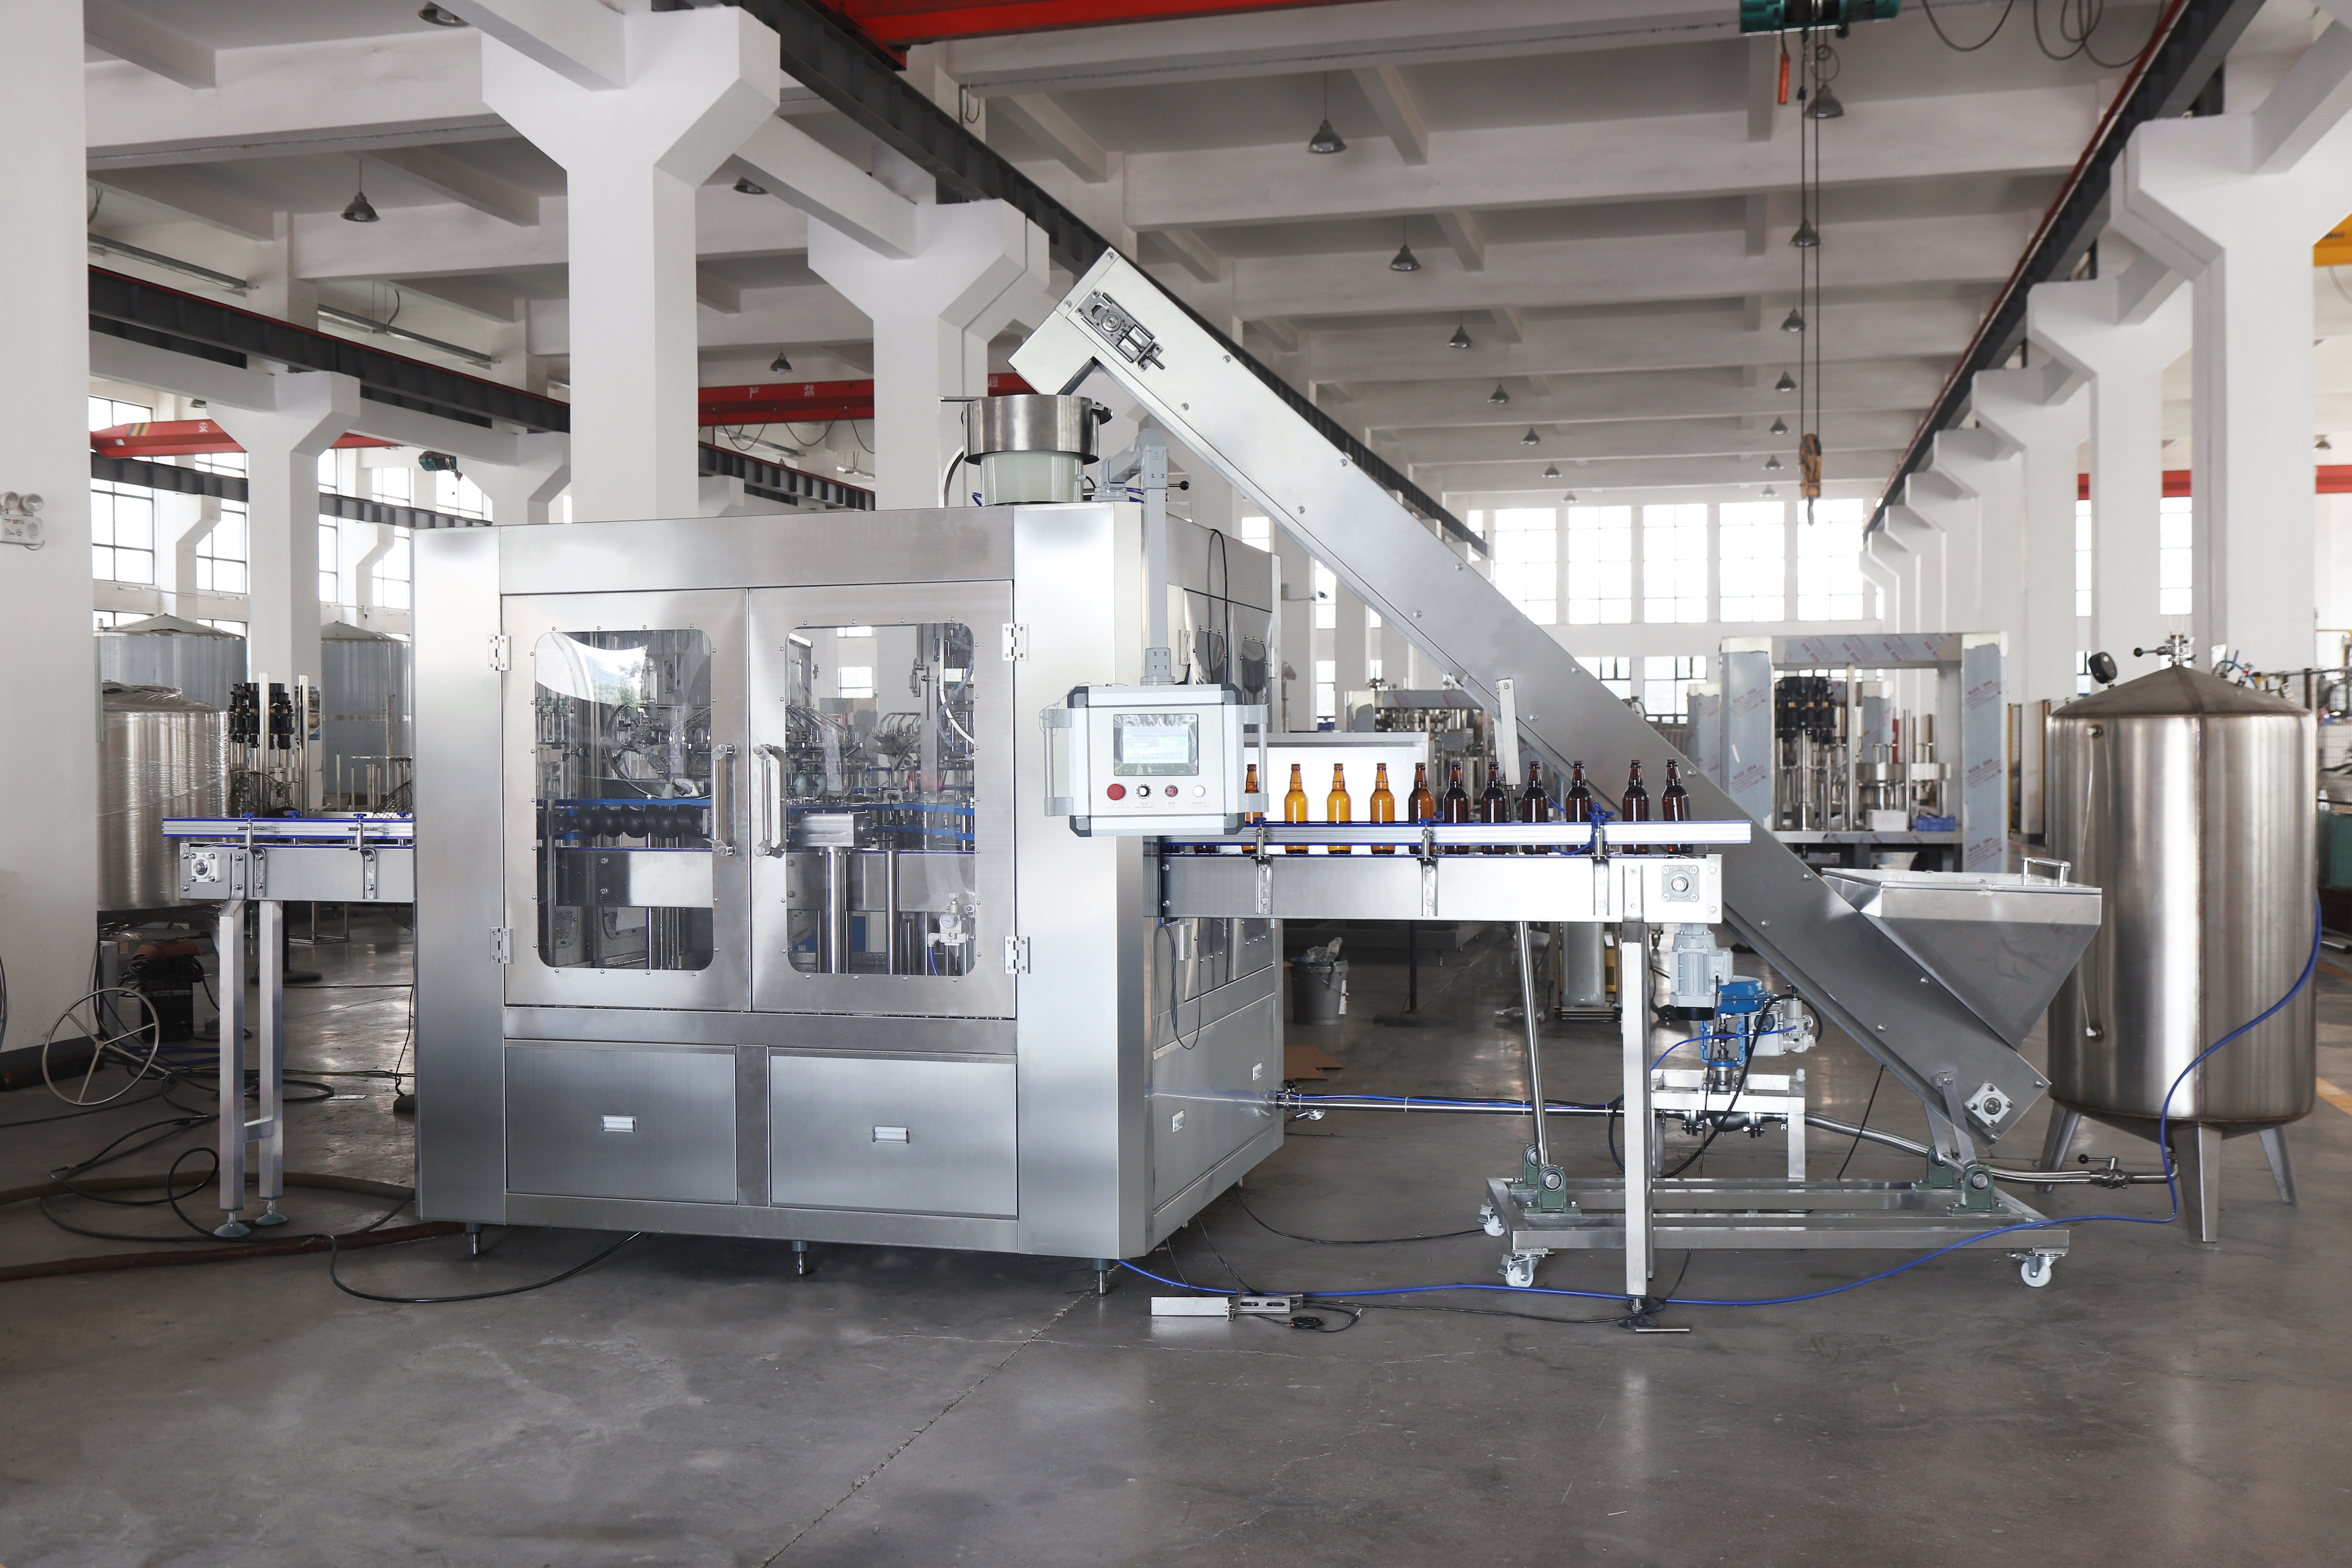
Міжнародні регуляторні органи публікують детальні технічні специфікації щодо конструкції обладнання для рідинного упаковування. Кожен стандарт охоплює окремі аспекти машинобудування — від металургії матеріалів до валідації автоматизованих процесів миття.
Рекомендації EHEDG (документи 8, 13 та 20): Забезпечити самопромивну конструктивну геометрію, плавні внутрішні радіуси та клапани без «мертвих зон», щоб гарантувати повне промивання всіх внутрішніх каналів у режимі Clean-in-Place (CIP).
FDA Title 21 CFR 177: Вимагає, щоб усі динамічні гумові ущільнення, прокладки та синтетичні діафрагми виготовлялися з харчових полімерів (наприклад, EPDM, PTFE та FKM), які стійкі до термічного розкладу й вилуговування хімічних речовин під час лугових промивок при 85 °C.
3-A Sanitary Standards (Class 78-00): Встановлюють фізичні вимоги до пристроїв розпилювального промивання, резервуарів для рідини та насосів об’ємного типу, а також жорстко регламентують граничні значення шорсткості поверхні для всіх металевих контактних зон.
ISO 22000 та HACCP Protocols: Вимагають комплексного аналізу небезпек і критичних контрольних точок (HACCP) у системі управління безпекою харчових продуктів, забезпечуючи верифіковане реєстрування температури, тиску та витрати рідини під час CIP у комерційній експлуатації.
Наступна матриця відповідності детально описує, як основні гігієнічні стандарти регулюють ключові механічні підсистеми сучасного розливного обладнання:
| Регуляторний стандарт | Цільова підсистема | Обов’язкові інженерні специфікації | Вплив на вимоги до санітарії обладнання для розливу пива |
|---|---|---|---|
| Керівництво EHEDG Doc 8 | Внутрішній рідинний барабан та клапани | Поверхні з самостійним стоком і внутрішнім радіусом понад 6 мм | Усуває залишкові кишені рідини, покращуючи Санітарію розливу пива за EHEDG ефективність |
| FDA 21 CFR 177.2600 | Динамічні ущільнення та кільця O-тип | Неотруйні, непоглинальні полімери EPDM/PTFE | Запобігає вимиванню хімічних речовин та ерозії ущільнень під санітарних стандартів для розливних агрегатів пива |
| санітарний стандарт 3-A 78-00 | Частини з нержавіючої сталі, що контактують із продуктом | Механічна та електрополіровка, Ra ≤ 0,4 мікрометра | Мінімізує прилипання бактерій та утворення біоплівок для відповідності гігієнічну відповідність розливу пива |
| ISO 2852 / DIN 11851 | Санітарні трубні муфти | Гігієнічні з’єднання Tri-Clamp без «мертвих зон» | Усуває різьбові трубні щілини, у яких можуть розмножуватися дикі дріжджі та бактерії |
Зустрічаючи суворі вимоги до санітарії обладнання для розливу пива вимоги, потрібно вибирати точні матеріали й застосовувати високоякісні покриття поверхонь у всіх зонах, що контактують із рідиною. Стандартні промислові сплави нержавіючої сталі мають мікроскопічні пори та шви зварювання, де осідають спори мікроорганізмів і які стійкі до стандартних процедур дезінфекції.
Щоб відповідати суворим санітарних стандартів для розливних агрегатів пива , компоненти, що контактують із рідиною — наприклад, центральна чаша для пива, газові колектори та корпуси клапанів наповнення — виготовлені виключно з нержавіючої сталі AISI 316L. Неконтактні конструктивні рами виконані з нержавіючої сталі AISI 304 із похилими, самозливними профілями для запобігання застою мийної води.
Крім того, канали, що контактує з рідиною, піддаються багатоступеневому механічному поліруванню, а потім електрополіруванню, щоб досягти надзвичайно гладкої поверхні з середнім значенням шорсткості (Ra) не більше 0,4 мікрометра. Електрополірування видаляє поверхневі включення заліза й утворює пасивний оксидний шар, багатий хромом, який стійкий до локальної точкової корозії, спричиненої кислими дезинфікуючими засобами та гарячою парою для стерилізації. Санітарію розливу пива за EHEDG вимоги виконуються протягом багатьох років безперервної експлуатації.
Залежність від ручного розбирання обладнання для звичайної санітарної обробки призводить до людських помилок і збільшує простої лінії. Сучасні гігієнічну відповідність розливу пива вимагають автоматизованих систем очищення на місці (CIP) і стерилізації на місці (SIP), здатних виконувати багатоступеневі санітарні рецепти без розбирання ліній розподілу рідини.
Автоматизовані пневматичні фейкові чашки CIP: Пневматичні приводи автоматично опускають циркуляційні чаші з нержавіючої сталі над соплами заповнювальних клапанів, утворюючи замкнений рідинний контур, який циркулює дезінфікуючі хімікати через усі динамічні сідла клапанів.
Багатоступенева циркуляція хімікатів: Автоматизовані програми ПЛК виконують послідовне промивання, у тому числі гарячу лугову обробку при 80 градусах Цельсія (1,5–2,0 % NaOH) для видалення органічних забруднень, а потім кислотне промивання (пероксиоцтова або фосфорна кислота) для нейтралізації мінеральних відкладень.
Турбулентна очищувальна швидкість: Електромагнітні витратоміри підтверджують, що розчин для CIP-промивання підтримує мінімальну швидкість руху рідини 1,5–2,0 метра за секунду через усі колектори клапанів, забезпечуючи фізичну механічну дію очищення на внутрішніх стінках.
Термічна стерилізація парою (SIP): Заповнювальні моноблоки, придатні для роботи з парою, витримують насичену вбудовану пару при 121 градусі Цельсія протягом 30 хвилин, забезпечуючи повне (100 %) знищення мікроорганізмів у всіх заповнювальних контурах.
Інтеграція цих автоматизованих циклів очищення забезпечує, що кожна партія упаковки відповідає глобальним вимоги до санітарії обладнання для розливу пива при одночасному збереженні ефективності роботи.
Щоб підтвердити відповідність обладнання для упаковки глобальним санітарних стандартів для розливних агрегатів пива , ACE-FILLING піддає кожну систему розливу суворим заводським випробуванням прийняття перед відправленням і гігієнічній валідації.
Тестування рівномірності розпилення флуоресцентного рибофлавіну: Техніки наносять флуоресцентний розчин рибофлавіну на внутрішні поверхні, що контактують із рідиною, і запускають автоматичний цикл CIP, щоб підтвердити повне видалення слідових залишків під ультрафіолетовим світлом.
Аудит шорсткості поверхонь за допомогою профілометра: Цифрові вимірювачі шорсткості поверхонь перевіряють зварні шви внутрішньої чаші, штоки клапанів і трубопровідні фітинги, щоб переконатися, що значення Ra залишаються нижче 0,4 мікрометра.
Гідравлічне випробування корпусу та клапанів на тиск: Посудини для зберігання продуктів та рідинні колектори проходять гідравлічне випробування під тиском протягом 4 годин при тиску, що перевищує робочий у 1,5 раза, щоб підтвердити цілісність зварних швів і відсутність будь-якої течі через ущільнення.
Мікробіологічне дослідження методом змахування та валідація CIP: Після санітарної обробки змахувальні зразки, взяті з рухомих сідел клапанів, трубок для повернення газу та затискних патронів для кришок, інкубують для підтвердження відсутності колонієутворюючих одиниць (CFU) дикого дріжджового грибка, Lactobacillus та Pediococcus.
Директори пивоварень, менеджери з забезпечення якості та інженери з упаковки, які шукать відповідні високоефективні рішення для розливу в пляшки, можуть ознайомитися з повними технічними специфікаціями та модульними конфігураціями обладнання на офіційному
 Гарячі новини
2026-11-20
2026-11-20
2026-11-20
2026-11-20
2026-11-19
2026-11-19
 EN














