 EN

Liuenneen hapen säädön termodynaamiset perusteet olutpakkauksessa
Liuenneen hapen pääsyä kaupallisessa olutpakkauksessa on vähennettävä mahdollisimman paljon – tämä on nykyaikaisten panimoiden teknisen laadun viimeinen mittapuu. Sen ymmärtäminen, miten liuenneen hapen määrää voidaan vähentää automaattisia olutpulloituslaitteita käyttäen on ratkaisevan tärkeää hapan tuoksun säilyttämiseksi, kolloidaalisen vakauden ylläpitämiseksi ja maun ennenaikaista vanhenemista estämiseksi. Liuenneen hapen (DO) ja kokonaispakattavan hapen (TPO) vaikutuksesta polyfenolit ja iso-alfa-hapot hapettuvat nopeasti, mikä aiheuttaa kartonkimaisen trans-2-nonenaalin epämiellyttävän maun. Happoaltistumisen hallinta edellyttää tiukkaa insinöörilähestymistapaa pullojen tyhjennysvaiheessa, isobaarisessa siirrossa ja kannustornin vaihtopisteissä.
Kaupallisissa pullollistusoperaatioissa on noudatettava tiukasti kansainvälisiä laatuohjeita, kuten ASBC- ja EBC-standardeja. Nykyaikaiset isobaariset täyttölaitteet ratkaisevat olutpulloituksen TPO-vähentämisongelman toteuttamalla edistyneitä kaasunpoistotekniikoita ennen kuin neste koskettaa pulloa sisältä. Yhdistämällä kaksinkertainen esityhjennysolutus tekniikka poistaa jäljelle jääneen ilman tyhjistä pulloista ja korvaa hapen ruokakelpoisella hiilidioksidilla tai typellä paineen alaisena. ACE-FILLING:n suunnittelemat laitteet sisältävät nämä tarkat pneumaattiset virtausreitit, mikä mahdollistaa luotettavan olutpullojen happipick-up -hallinnan pitkäaikaisen makuominaisuuden säilyttämiseksi ja tuotteen hyllyelinkaaren pidentämiseksi.
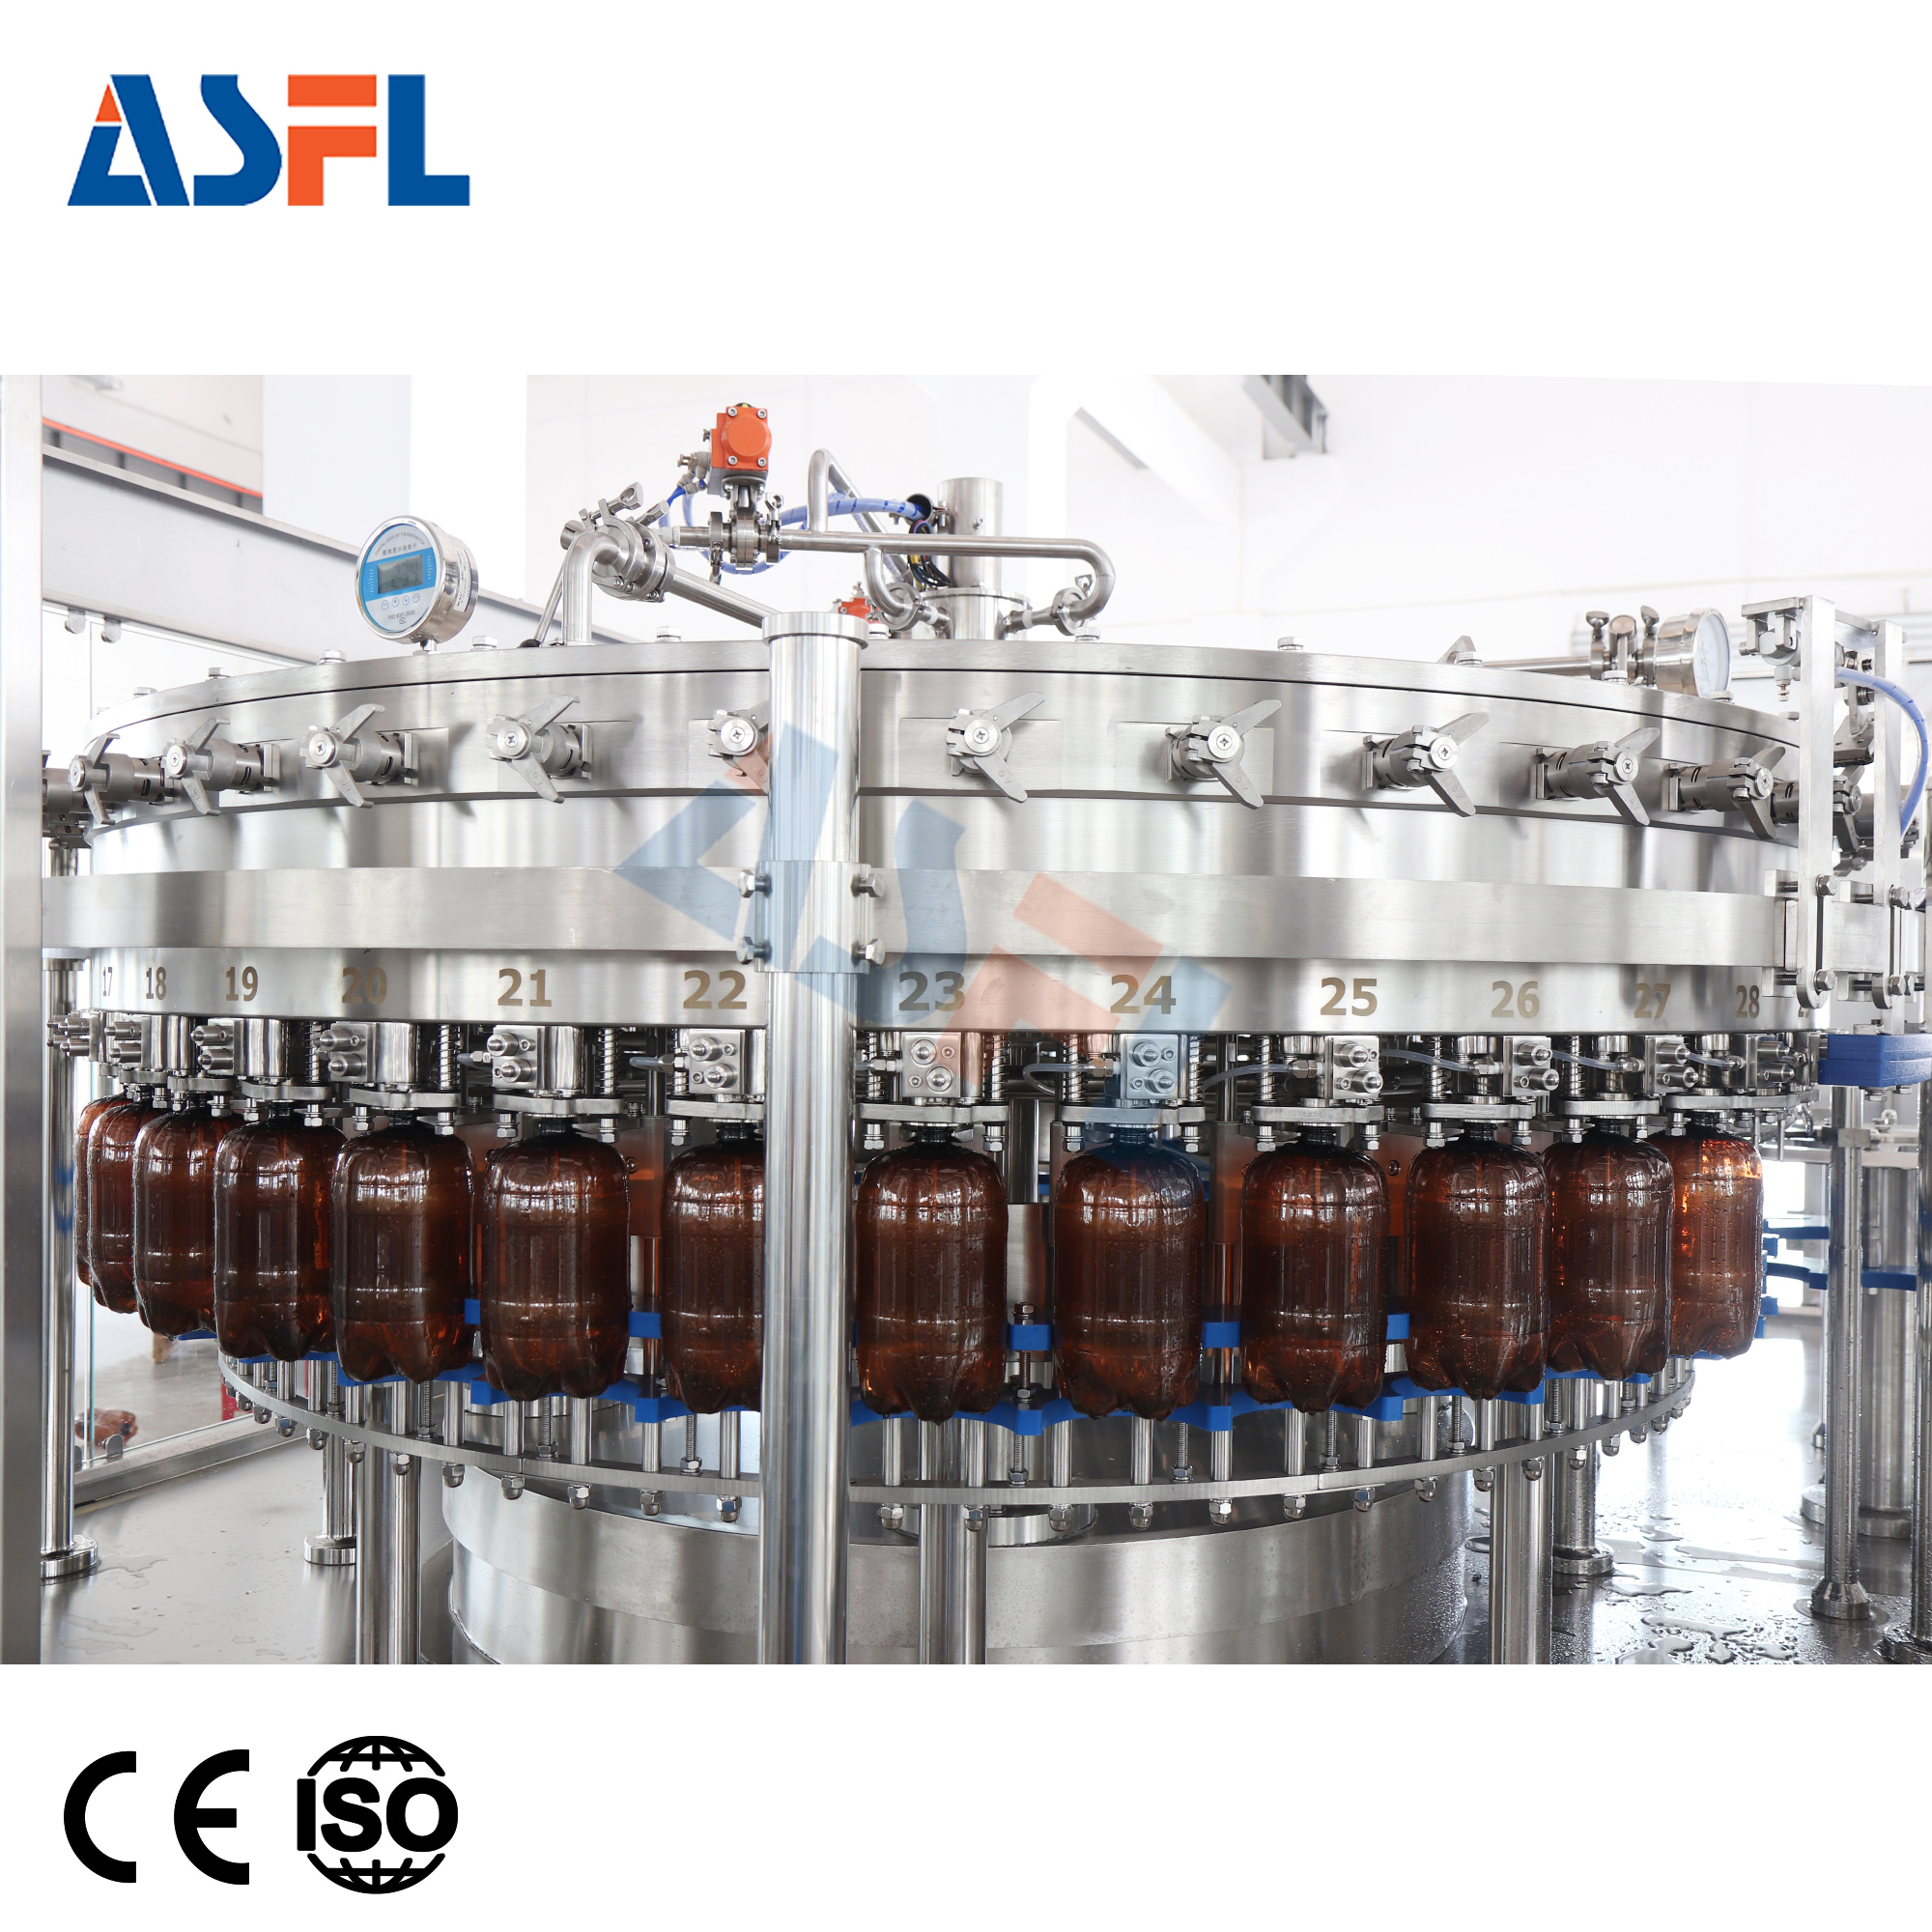
Mekaaninen kaksinkertainen esityhjennys ja CO2-puhdistusdynamiikka
Happipick-upin pääasiallinen lähde täyttöprosessissa on tyhjän pullon sisätila ennen oluen injektointia. Merkittävän olutpulloituksen TPO-vähentämisongelman saavuttamiseksi on poistettava ilmakehän ilma (jossa on noin 21 prosenttia happea) ennen isobaarisen täyttöventtiilin avaumista.
-
Ensimmäinen esiputousvaihe: Korkean tyhjiön nestereunapumppu luo syvän tyhjiön miinus 0,9 barin tasolle pullon sisätilassa, jolloin yli 90 prosenttia ilmakehän ilmasta poistetaan.
-
Välillinen CO2-puhdistus: Korkean puhtauden hiilidioksidikaasu, joka on paineessa 2,0 bar, ruiskutetaan tyhjennettyyn pulloon, jolloin mahdolliset jäljelle jääneet happimolekyylit laajenevat pulon sisäisen pinnan yli.
-
Toinen esityhjennyskierros: Tyhjiöpumppu suorittaa toisen tyhjennyskierroksen miinus 0,9 bar:n paineeseen saakka, jolloin poistetaan jäljelle jääneet sekoittuneet kaasut ja saavutetaan lähes puhtaasta hiilidioksidista koostuva tyhjiötila.
-
Painetasapainotuskaasun käyttö: Elintarvikelaatuisella CO2:lla paineistetaan pullo, jotta sen sisäinen paine tasoittuu yläpuolella olevan olutvarastopulloon, mikä mahdollistaa gravitaatio-perusteisen täytön ideaalisessa kaasutasapainossa.
Seuraava tekninen matriisi kuvaa teknistä kehitystä kaasun poistovaiheiden aikana tukemaan olutpullojen happipick-up -hallinnan :
| Tyhjennys- ja puhdistusvaihe | Järjestelmän toimintatyhjiö / -paine | Jäljellä olevan hapen pitoisuus | Vaikutus oluen pullointiin liittyvän kokonaishappipitoisuuden (TPO) alentamiseen |
| Ilmanpaineen perustaso | 0,0 bar (ympäröivä ilmanpaine) | n. 210 000 ppm (21 % O2) | Ilmavolyymi ennen suoritusta kaksinkertainen esityhjennysolutus |
| Ensimmäinen tyhjiöiminen | –0,88––0,90 bar | n. 21 000 ppm O2 | Poistaa pääasiallisen ilmavolyymin liuenneen hapen määrää voidaan vähentää automaattisia olutpulloituslaitteita käyttäen asettelut |
| Välitasoisen CO2-puhalluksen vaihe | +1,5–+2,0 bar CO2-painetila | n. 2 100 ppm O₂ | Laajentaa pullokaviteetin jäljellä olevia ilmakaasuja |
| Toinen tyhjiöimisvaihe | –0,90 bar –0,92 bar | < 300 ppm O₂ | Saavuttaa erinomaisen ultra-alhaisen jäännöshappipitoisuuden rajan olutpullojen happipick-up -hallinnan |
| Paineen vastainen täyttö | Tasattu olutmaljan paineeseen (+2,2 bar) | < 50 ppb DO:n lisäys | Valmistaa pullon laminaariseen nestetäyttöön ilman hapettumista tai kaasun irtoamista |
Korkeapaineinen kuumavesipuhdistus ja päästötilan ilman poistaminen
Laajat kenttätiedot osoittavat, että merkittävää happipäästöä tapahtuu lyhyen ajanjakson aikana pullon poistuessa täyttöventtiilistä ja ennen sen saapumista korkkauksetorniin. Tämän vuoksi liuenneen hapen määrää voidaan vähentää automaattisia olutpulloituslaitteita käyttäen laitteiston käsittelyyn korkealla nopeudella automatisoidut linjat käyttävät korkeapaineista kuumavesipuhdistusta (fobbing).
Steriiliä, deaeroidun veden mikrovirtaus 80–85 °C lämpötilassa ja 6–10 bar:n paineessa ruiskutetaan suoraan pullon kaulan nestepinnalle juuri ennen korkin asettamista. Tämä kuumavesipulssi aiheuttaa ohjatun vaahtomuodostuksen (fobbing). Nouseva vaahto laajenee ylöspäin ja poistaa kokonaan ilmavuoden pullon päästötilasta.
-
Deaeroidun veden syöttö: Veden, joka syötetään ruiskutuspiippuun, on kuljettava tyhjiöde-aerointimembraanin läpi, jotta liuenneen hapen (DO) pitoisuus pysyy alle 10 osa miljardissa (ppb), mikä säilyttää olutpulloituksen TPO-vähentämisongelman mittaustuloksia.
-
Tarkka ruiskutuspiipun sijoittelu: Laserohjattu mekaaninen kohdistus varmistaa, että kuumavesipisara osuu tarkasti nesteiden keskikohtaan, mikä takaa yhtenäisen vaahtomuodostumisen ilman nesteen vuotamista.
-
Synkronoidut pisarapulssien ajastukset: Korkean nopeuden sähkömagneettiset venttiilit säädövät pisaroiden kestoa dynaamisesti linjan nopeuden suhteessa, estäen riittämättömän vaahtomuodostumisen alhaisilla nopeuksilla tai vaahton ylivuotamisen korkean nopeuden aikana.
-
Välitön korkkien asettaminen: Pisarointiaseman ja korkkikourun välisen siirtomatkan lyhentäminen varmistaa, että korkit asettuvat tiukkaan hiilidioksidia rikastuneen vaahton päälle, vahvistaen olutpullojen happipick-up -hallinnan .
Nestelinjan lämpötilan säätö ja liuenneen hapen seuranta
Tiukkojen lämpötilarajojen noudattaminen olutputkistossa on ratkaisevan tärkeää kaksinkertainen esityhjennysolutus kierrosten puhdasta suorittamista. Kylmä olut säilyttää liuenneen hiilidioksidin huomattavasti tehokkaammin kuin lämmin olut. Jos oluen lämpötila nousee yli 4 celsiusastetta siirrossa valmiin oluen säiliöstä (BBT) täyttökulmaan, liuenneesta hiilidioksidista muodostuu kaasua, mikä aiheuttaa vakavaa nesteiden kiehumista ja pinnan hapettumista.
-
Jäähdytetyt kiertokypärät: Kaksiseinäiset ruostumattomasta teräksestä valmistetut täyttömaljat on varustettu etyleeniglykolijäähdytyksellä, joka pitää oluen säilytyslämpötilan 1–3 asteen celsiusasteikolla.
-
Optiset sisäputkiset DO-anturit: Päänesteputkien sisään asennetut reaaliaikaiset optiset luminesenssihappianturit seuraavat jatkuvasti tulevan juoman DO-tasoja ennen venttiilijakelua.
-
Laminaarinen täyttövarren profiili: Pyörivän virtauksen estävät täyttösuuttimet ohjaavat olutta sileästi lasipullon sisäseinämän pitkin alaspäin, mikä vähentää pinnan häiriintymistä ja tukee pyörivien kuljetuslaitteiden käyttöä. liuenneen hapen määrää voidaan vähentää automaattisia olutpulloituslaitteita käyttäen pyörivät kuljetuslaitteet.
-
Puhtaasta typpikaasusta muodostuva kantokerros: Alhaisen paineen typpikaasun verho kapulakuljetuskanavan yllä estää ilman sekoittumisen pullokapulaan ennen magneettisen kiinnityslaitteen asettamista.
Laadun varmistus ja laboratoriotestausprotokollat
Tarkistetaan, että olutpullojen happipick-up -hallinnan täyttää kansainväliset oluttölkitysstandardit; ACE-FILLING testaa jokaisen oluttölkityslinjan tiukkoja laboratoriotestejä ennen toimitusta.
-
Optiset TPO-mittausaudit: Pistävät mittalaitteet testaavat täytettyjä ja suljettuja pulloja 50 peräkkäisessä asemassa varmistaakseen kokonaispakattua happia (TPO) alle 30 ppb.
-
Tyhjiöpidon vuototesti: Tyhjiöventtiilit testataan 4 tunnin painelaskutestillä varmistaakseen, että dynaamiset PTFE-tiivisteet eivät päästä sisään ympäristöilmaa.
-
Jatkuva 24 tunnin koeajo: Täydelliset täytin- ja korkkaimonoblokkeja testataan jatkuvasti korkealla nopeudella kuivassa ja kosteassa tilassa täydessä tuotantokuormassa varmistaakseen anturien takaisinkytkennän ja suihkujen synkronoinnin.
-
Mikrobiologinen puhdistustarkistus: Automaattisen CIP-jakelumanifoldin tarkistus vahvistaa 100-prosenttisen desinfiointiaineiden poistumisen ja nollamikrobisten näytteiden saamisen desinfiointin jälkeen.
Oluttehtaiden omistajat, tehdasjohtajat ja pakkausinsinöörit, jotka haluavat varmistaa oluen tuoreuden ja optimoida pullointitehokkuutta, voivat tarkastella täydellisiä teknisiä eritelmiä ja laitteisto vaihtoehtoja virallisesta






 Uusimmat uutiset








