 EN

Thermodynamische Grundlagen der gelösten Sauerstoffkontrolle bei der Bierverpackung
Die Minimierung des Sauerstoffeintrags während der kommerziellen Bierabfüllung stellt den höchsten technischen Qualitätsmaßstab für moderne Brauereien dar. Das Verständnis dafür, wie man den Gehalt an gelöstem Sauerstoff senkt, während man eine automatische Bierabfüllanlage verwendet systeme entscheidend ist, um das Hopfenaroma zu bewahren, die kolloidale Stabilität aufrechtzuerhalten und eine vorzeitige Geschmacksalterung zu verhindern. Gelöster Sauerstoff (DO) und gesamter verpackter Sauerstoff (TPO) beschleunigen die Oxidation von Polyphenolen und Iso-Alpha-Säuren und erzeugen dabei unerwünschte Geschmacksnoten nach Karton (trans-2-Nonenal). Die Kontrolle der Sauerstoffexposition erfordert einen strengen ingenieurtechnischen Ansatz entlang der Flaschenvakuumierung, des isobaren Transfers und der Übergänge am Verschlusskopf.
Kommerzielle Abfüllprozesse müssen strikt mit internationalen Qualitätsrichtlinien wie den ASBC- und EBC-Normen übereinstimmen. Moderne isobare Abfüllmaschinen adressieren die Reduzierung des TPO bei der Bierabfüllung durch die Anwendung fortschrittlicher Gasverdrängungstechniken, bevor Flüssigkeit mit der Flascheninnenwand in Kontakt kommt. Die Integration doppelter Vor-evakuierung für Bierabfüllung entfernt Restluft aus den Flaschenhohlräumen und ersetzt den Sauerstoff durch lebensmittelgerechtes Kohlendioxid oder Stickstoffgas unter Druck. Die von ACE-FILLING entwickelte Ausrüstung enthält diese präzisen pneumatischen Strömungspfade und gewährleistet zuverlässige sauerstoffaufnahme-Kontrolle bei Bierflaschen zur Sicherstellung langfristiger Geschmacksintegrität und verlängerter Haltbarkeit des Produkts.
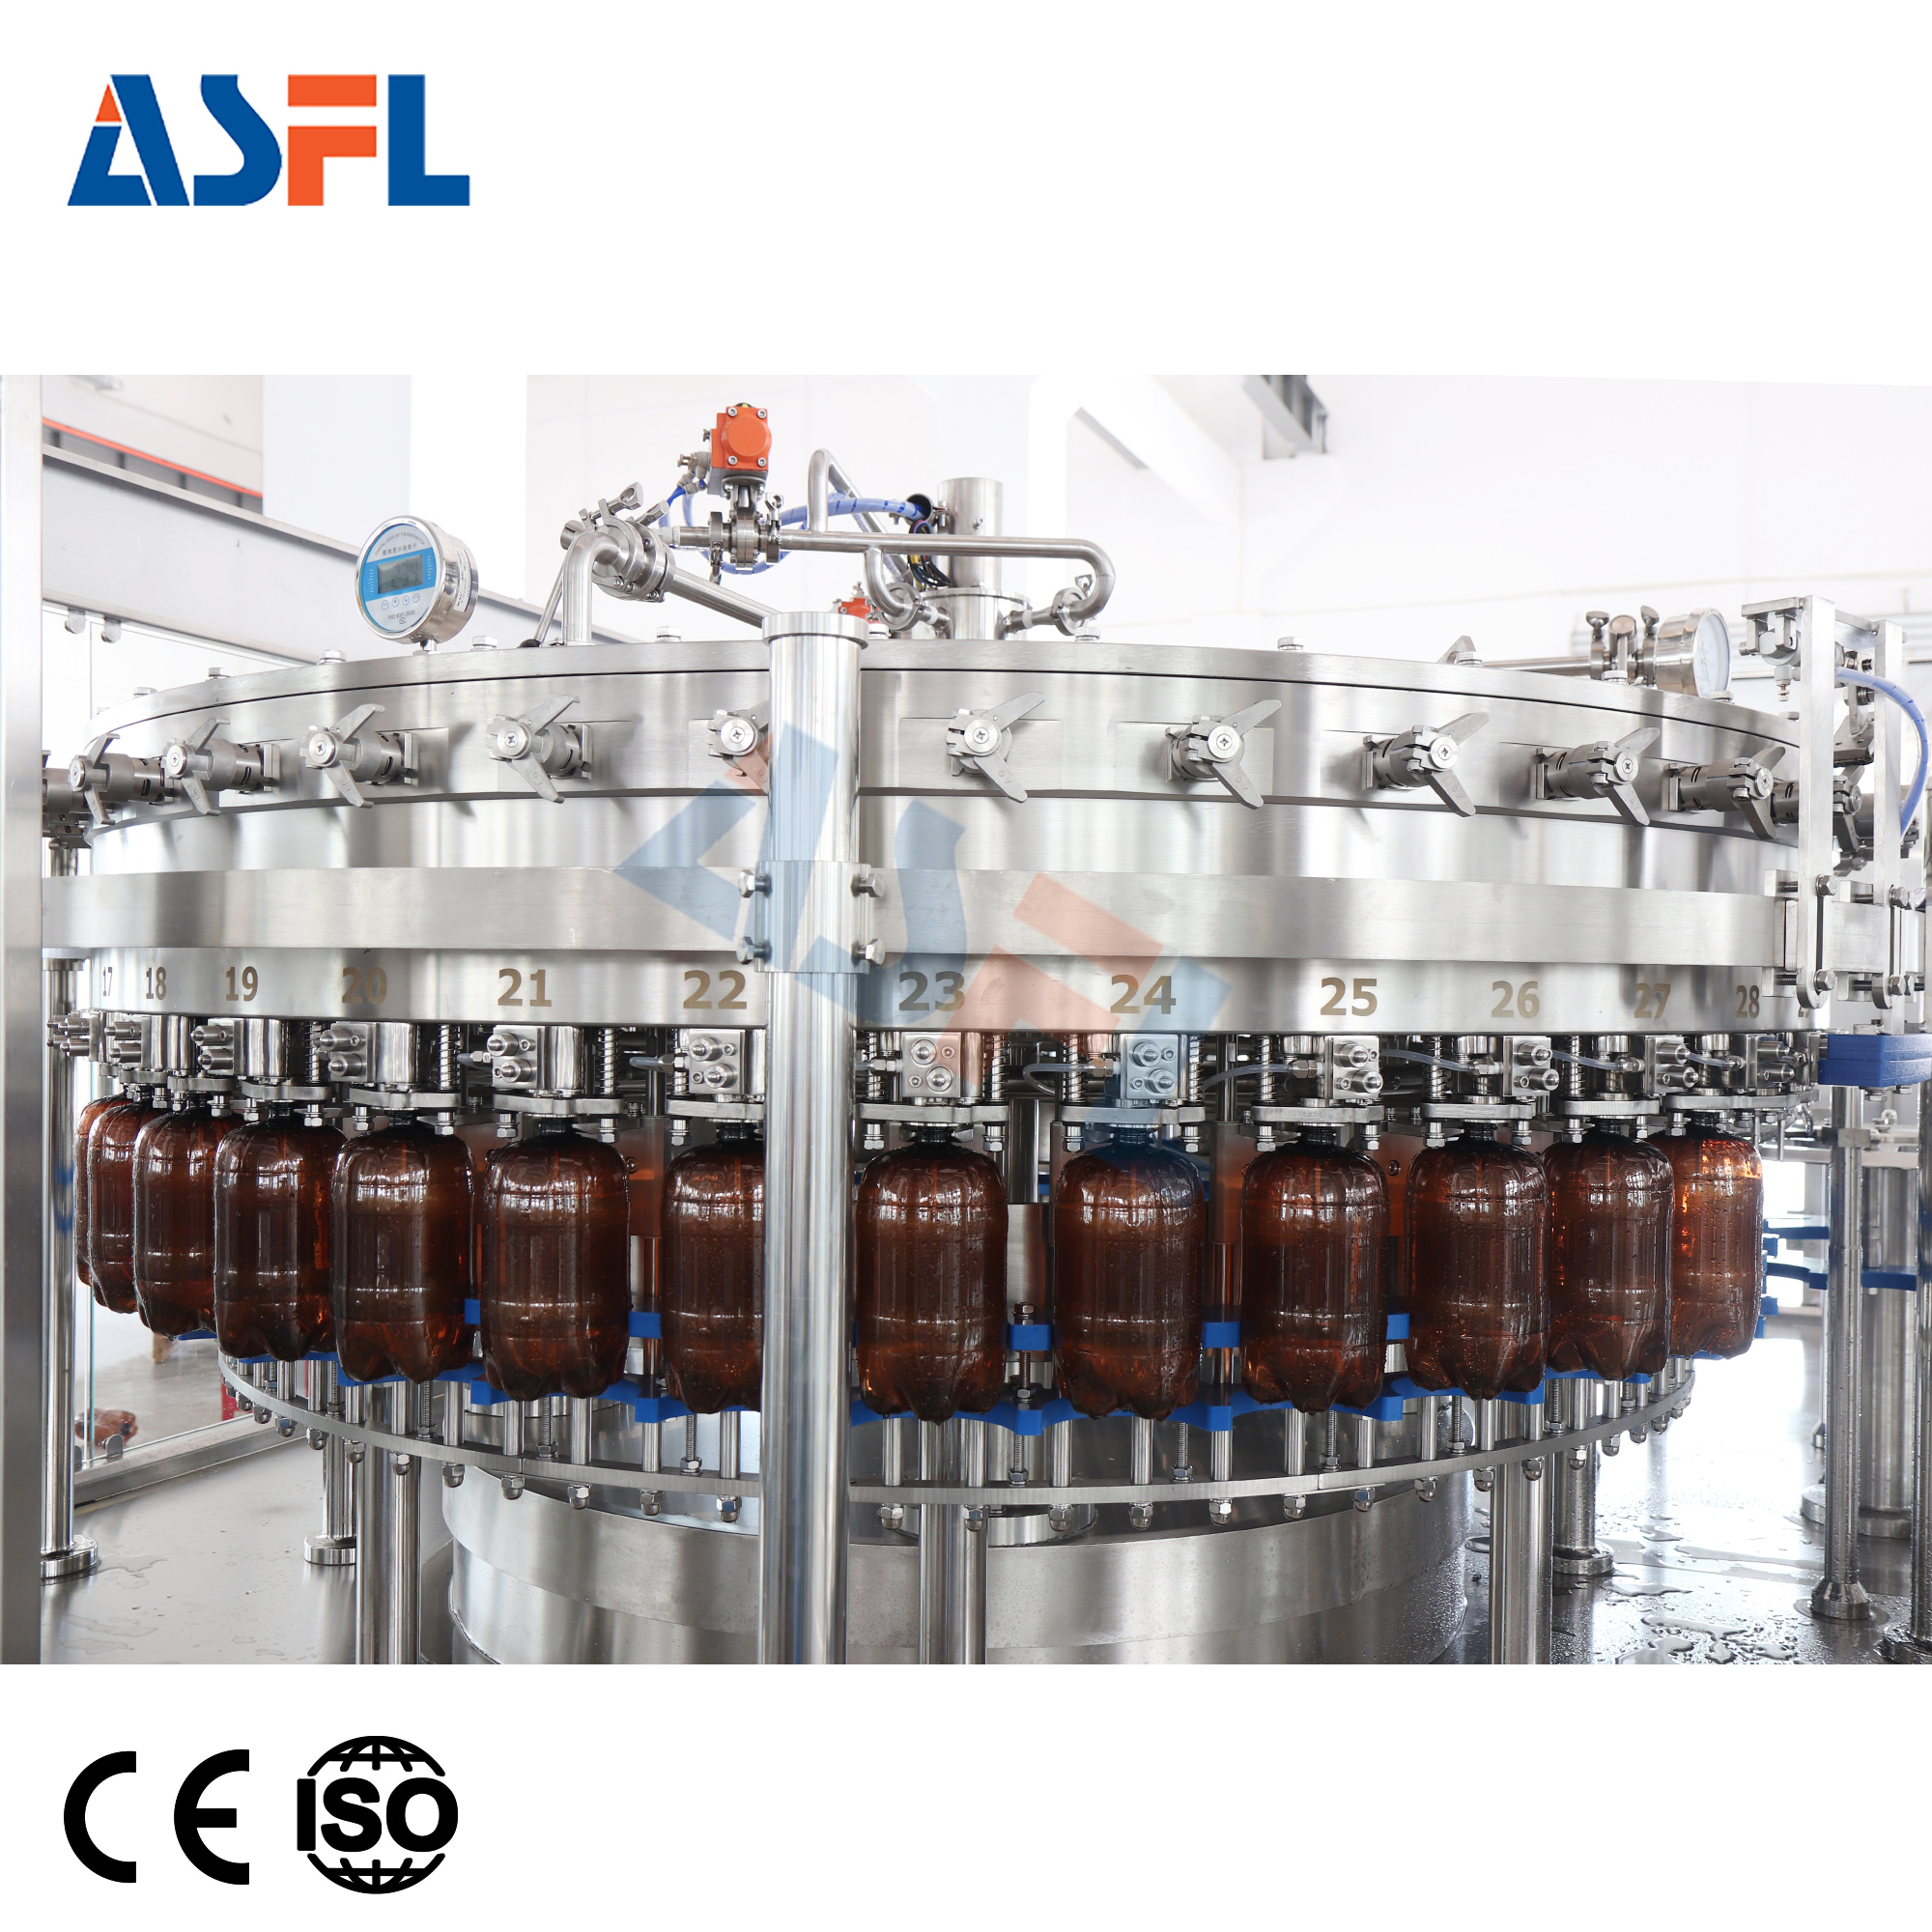
Mechanische doppelte Vor-evakuierung und CO2-Spül-Dynamik
Die Hauptquelle für Sauerstoffaufnahme während des Abfüllvorgangs liegt im leeren Flaschenhohlraum vor dem Einspritzen des Biers. Um eine signifikante die Reduzierung des TPO bei der Bierabfüllung zu erreichen, muss atmosphärische Luft (mit etwa 21 Prozent Sauerstoff) entfernt werden, bevor das isobare Füllventil öffnet.
-
Erste Vor-Evakuationsstufe: Eine Hochvakuum-Flüssigkeitsringpumpe erzeugt ein tiefes Vakuum von bis zu minus 0,9 bar im Flaschenhohlraum und evakuiert über 90 Prozent der umgebenden Luft.
-
Zwischenstufe CO2-Spülung: Hochreines Kohlendioxidgas mit einem Druck von 2,0 bar wird in die evakuierte Flasche injiziert und verdünnt verbleibende Sauerstoffmoleküle über die gesamte innere Wandfläche.
-
Zweiter Vor-Evakuationszyklus: Die Vakuumpumpe führt eine zweite Evakuierung bis auf minus 0,9 bar durch, um Restgase zu entfernen und einen nahezu reinen Kohlendioxid-Vakuumzustand herzustellen.
-
Gegendruck-Gasausgleich: Lebensmittelqualität-CO2 presst die Flasche an, um den Innendruck mit dem Druck der übergeordneten Bierlagerwanne auszugleichen, sodass das Füllen durch Schwerkraft unter idealen Gasgleichgewichtsbedingungen erfolgen kann.
Die folgende technische Matrix beschreibt den technischen Fortschritt über die einzelnen Gasverdrängungsphasen zur Unterstützung von sauerstoffaufnahme-Kontrolle bei Bierflaschen :
| Evakuierungs- und Spülphase | Systembetriebsvakuum / -druck | Verbleibende Sauerstoffkonzentration | Auswirkung auf die TPO-Reduktion beim Bierabfüllen |
| Atmosphärische Ausgangsbasis | 0,0 bar (Umgebungsatmosphäre) | ca. 210.000 ppm (21 % O₂) | Grundluftvolumen vor der Durchführung doppelter Vor-evakuierung für Bierabfüllung |
| Erste Vakuum-Entlüftung | –0,88 bis –0,90 bar | ca. 21.000 ppm O₂ | Entfernt das primäre atmosphärische Luftvolumen, um den Gehalt an gelöstem Sauerstoff senkt, während man eine automatische Bierabfüllanlage verwendet aufbauten |
| Zwischenreinigung mit CO₂ | +1,5 bis +2,0 bar CO₂-Druckbeaufschlagung | ~2.100 ppm O₂ | Verdünnung der verbleibenden atmosphärischen Gase im Flaschenhohlraum |
| Zweite Vakuum-Entlüftung | –0,90 bar bis –0,92 bar | < 300 ppm O₂ | Erreicht eine ultraniedrige Restsauerstoffgrenze für überlegene sauerstoffaufnahme-Kontrolle bei Bierflaschen |
| Gegendruck-Füllung | Angleichen an den Druck der Bierschale (+2,2 bar) | < 50 ppb DO-Beitrag | Bereitet die Flasche für eine laminare Fluidfüllung ohne Oxidation oder Gasaustritt vor |
Hochdruck-Heißwasserstrahlreinigung und Austausch der Kopfraumluft
Umfangreiche Feld-Daten zeigen, dass während des kurzen Zeitintervalls zwischen dem Verlassen der Fülldüse durch die Flasche und ihrem Eintritt in den Verschluss-Turm erhebliche Sauerstoffaufnahme stattfindet. Um den Gehalt an gelöstem Sauerstoff senkt, während man eine automatische Bierabfüllanlage verwendet geräte während des Hochgeschwindigkeitstransports zu reinigen, nutzen automatisierte Anlagen die Hochdruck-Heißwasserstrahlreinigung (Fobbing).
Ein Mikrostrahl sterilen, entgasten Wassers mit einer Temperatur von 80 bis 85 Grad Celsius und einem Druck von 6 bis 10 bar wird unmittelbar vor der Verschlussplatzierung direkt auf die Flüssigkeitsoberfläche im Flaschenhals injiziert. Dieser heiße Wasserimpuls bewirkt eine kontrollierte Schaumbildung (Fobbing). Der aufsteigende Schaum dehnt sich nach oben aus und verdrängt vollständig das atmosphärische Gasvolumen, das im Kopfraum der Flasche eingeschlossen ist.
-
Versorgung mit entgastem Wasser: Das Wasser, das zur Strahldüse geleitet wird, muss durch eine Vakuum-Entgasungs-Membran laufen, um gelösten Sauerstoff (DO) auf unter 10 Teile pro Milliarde (ppb) zu halten und so die Reduzierung des TPO bei der Bierabfüllung kennwerte zu erreichen.
-
Präzise Ausrichtung der Strahldüse: Die lasergeführte mechanische Ausrichtung gewährleistet, dass der heiße Wasserstrahl exakt auf die flüssige Mitte trifft und so eine gleichmäßige Schaumbildung ohne Flüssigkeitsverschüttung sicherstellt.
-
Synchronisierte Strahl-Impuls-Timing: Hochgeschwindigkeits-Magnetventile modulieren die Strahldauer dynamisch in Abhängigkeit von der Fördergeschwindigkeit, um unzureichendes Schaumen bei niedrigen Geschwindigkeiten oder Schaumüberlauf bei Hochgeschwindigkeitsläufen zu verhindern.
-
Unmittelbare Verschlussplatzierung: Die Verkürzung der Transportstrecke zwischen der Dosiereinheit und dem Verschlussfutter stellt sicher, dass die Verschlüsse über dichtem, CO2-reichem Schaum sitzen und diesen verstärken. sauerstoffaufnahme-Kontrolle bei Bierflaschen .
Temperaturkontrolle der Flüssigkeitsleitung und Überwachung des gelösten Sauerstoffs
Die Einhaltung strenger Temperaturgrenzen entlang der gesamten Bierförderleitung ist entscheidend für die saubere Durchführung von doppelter Vor-evakuierung für Bierabfüllung zyklen. Kaltes Bier bindet gelösten Kohlendioxid wesentlich effektiver als warmes Bier. Steigt die Biertemperatur während des Transports vom Bright Beer Tank (BBT) zur Füllschale über 4 Grad Celsius an, tritt gelöster CO2 aus der Lösung aus, was zu starker Flüssigkeitsunruhe und Oberflächenoxidation führt.
-
Gekühlte Umlaufmantel-Jacken: Zweiwandige Füllschalen aus Edelstahl mit Glykol-Kühlungsmanteln halten die Lagertemperatur des Bieres zwischen 1 Grad Celsius und 3 Grad Celsius.
-
Optische Inline-DO-Sensoren: Echtzeit-optische Lumineszenz-Sauerstoffsensoren an den Hauptflüssigkeitszuleitungen überwachen kontinuierlich die DO-Werte der ankommenden Getränke vor der Verteilung durch Ventile.
-
Laminare Füllstangen-Profilierung: Wirbelbrechende Fülldüsen leiten das Bier sanft an der inneren Glaswand entlang nach unten, minimieren die Oberflächenbewegung und unterstützen Versuche zur den Gehalt an gelöstem Sauerstoff senkt, während man eine automatische Bierabfüllanlage verwendet karussells.
-
Reiner-Stickstoff-Verschluss-Schutz: Eine Niedrigdruck-Stickstoff-Gasvorhang über der Verschlussrinne verhindert das Eindringen von Umgebungsluft in die Flaschenverschlüsse vor der Platzierung durch die Magnetfutterplatte.
Qualitätsverifikations- und Laborfreigabeprotokolle
Zu überprüfen, ob sauerstoffaufnahme-Kontrolle bei Bierflaschen erfüllt internationale Braustandards; ACE-FILLING unterzieht jede Bierabfüllanlage strengen Labor-Testprotokollen vor Auslieferung.
-
Optische TPO-Messgeräte-Prüfungen: Durchstechmessgeräte prüfen gefüllte und verschlossene Flaschen an 50 aufeinanderfolgenden Stationen, um gesamte verpackte Sauerstoffwerte unter 30 ppb zu bestätigen.
-
Vakuum-Halte-Lecktest: Evakuierungsventile werden einer vierstündigen Druckabfallprüfung unterzogen, um eine vollständige Vermeidung von Umgebungsluft-Einfluss durch dynamische PTFE-Dichtungen zu bestätigen.
-
Kontinuierlicher 24-Stunden-Probelauf: Komplette Füller- und Verschließer-Monoblocks unterziehen sich kontinuierlichen Hochgeschwindigkeits-Trocken- und Nassprüfungen unter voller Produktionslast, um die Sensor-Rückmeldung und die Düsen-Synchronisation zu bestätigen.
-
Mikrobiologische Reinigungsvalidierung: Die Validierung des automatisierten CIP-Manifolds bestätigt eine hundertprozentige Entfernung aller Desinfektionsmittel sowie null mikrobiologische Abstrichbefunde nach der Desinfektion.
Brauereibesitzer, Anlagenleiter und Verpackungsingenieure, die die Frische des Bieres schützen und die Abfülleffizienz optimieren möchten, können die vollständigen technischen Spezifikationen und Geräteoptionen auf der offiziellen






 Aktuelle Nachrichten








