 EN

Fundamentele termodinamice ale controlului oxigenului dizolvat în ambalarea berii
Minimizarea pătrunderii oxigenului în timpul ambalării comerciale a berii reprezintă standardul final de calitate tehnică pentru berăriile moderne. Înțelegerea modului de reducere a nivelului de oxigen dizolvat în timpul utilizării mașinilor automate de sticlare a berii este esențială pentru conservarea aroma de hamei, menținerea stabilității coloidale și prevenirea alterării premature a gustului. Oxigenul dizolvat (DO) și oxigenul total ambalat (TPO) declanșează o oxidare rapidă a polifenolilor și a izo-alfa-acizilor, producând gusturi nedorite de tip „carton”, cauzate de trans-2-nonenal. Controlul expunerii la oxigen necesită o abordare inginerescă riguroasă, care acoperă evacuarea sticlelor, transferul izobaric și tranzițiile la turela de închidere.
Operațiunile comerciale de sticlare necesită alinierea strictă la ghidurile internaționale de calitate, cum ar fi standardele ASBC și EBC. Echipamentele moderne de umplere izobarică abordează reducerea TPO în sticlarea berii prin implementarea unor tehnici avansate de deplasare a gazelor înainte ca lichidul să atingă interiorul sticlei. Integrarea umplerii cu bere cu dublă pre-evacuare elimină aerul ambiental rezidual din cavitatea sticlei, înlocuind oxigenul cu dioxid de carbon sau azot de calitate alimentară, sub presiune. Echipamentele proiectate de ACE-FILLING integrează aceste trasee pneumatice precise, asigurând un control fiabil al absorbției de oxigen în sticla de bere pentru a garanta integritatea pe termen lung a aromei și o durată extinsă de valabilitate a produsului.
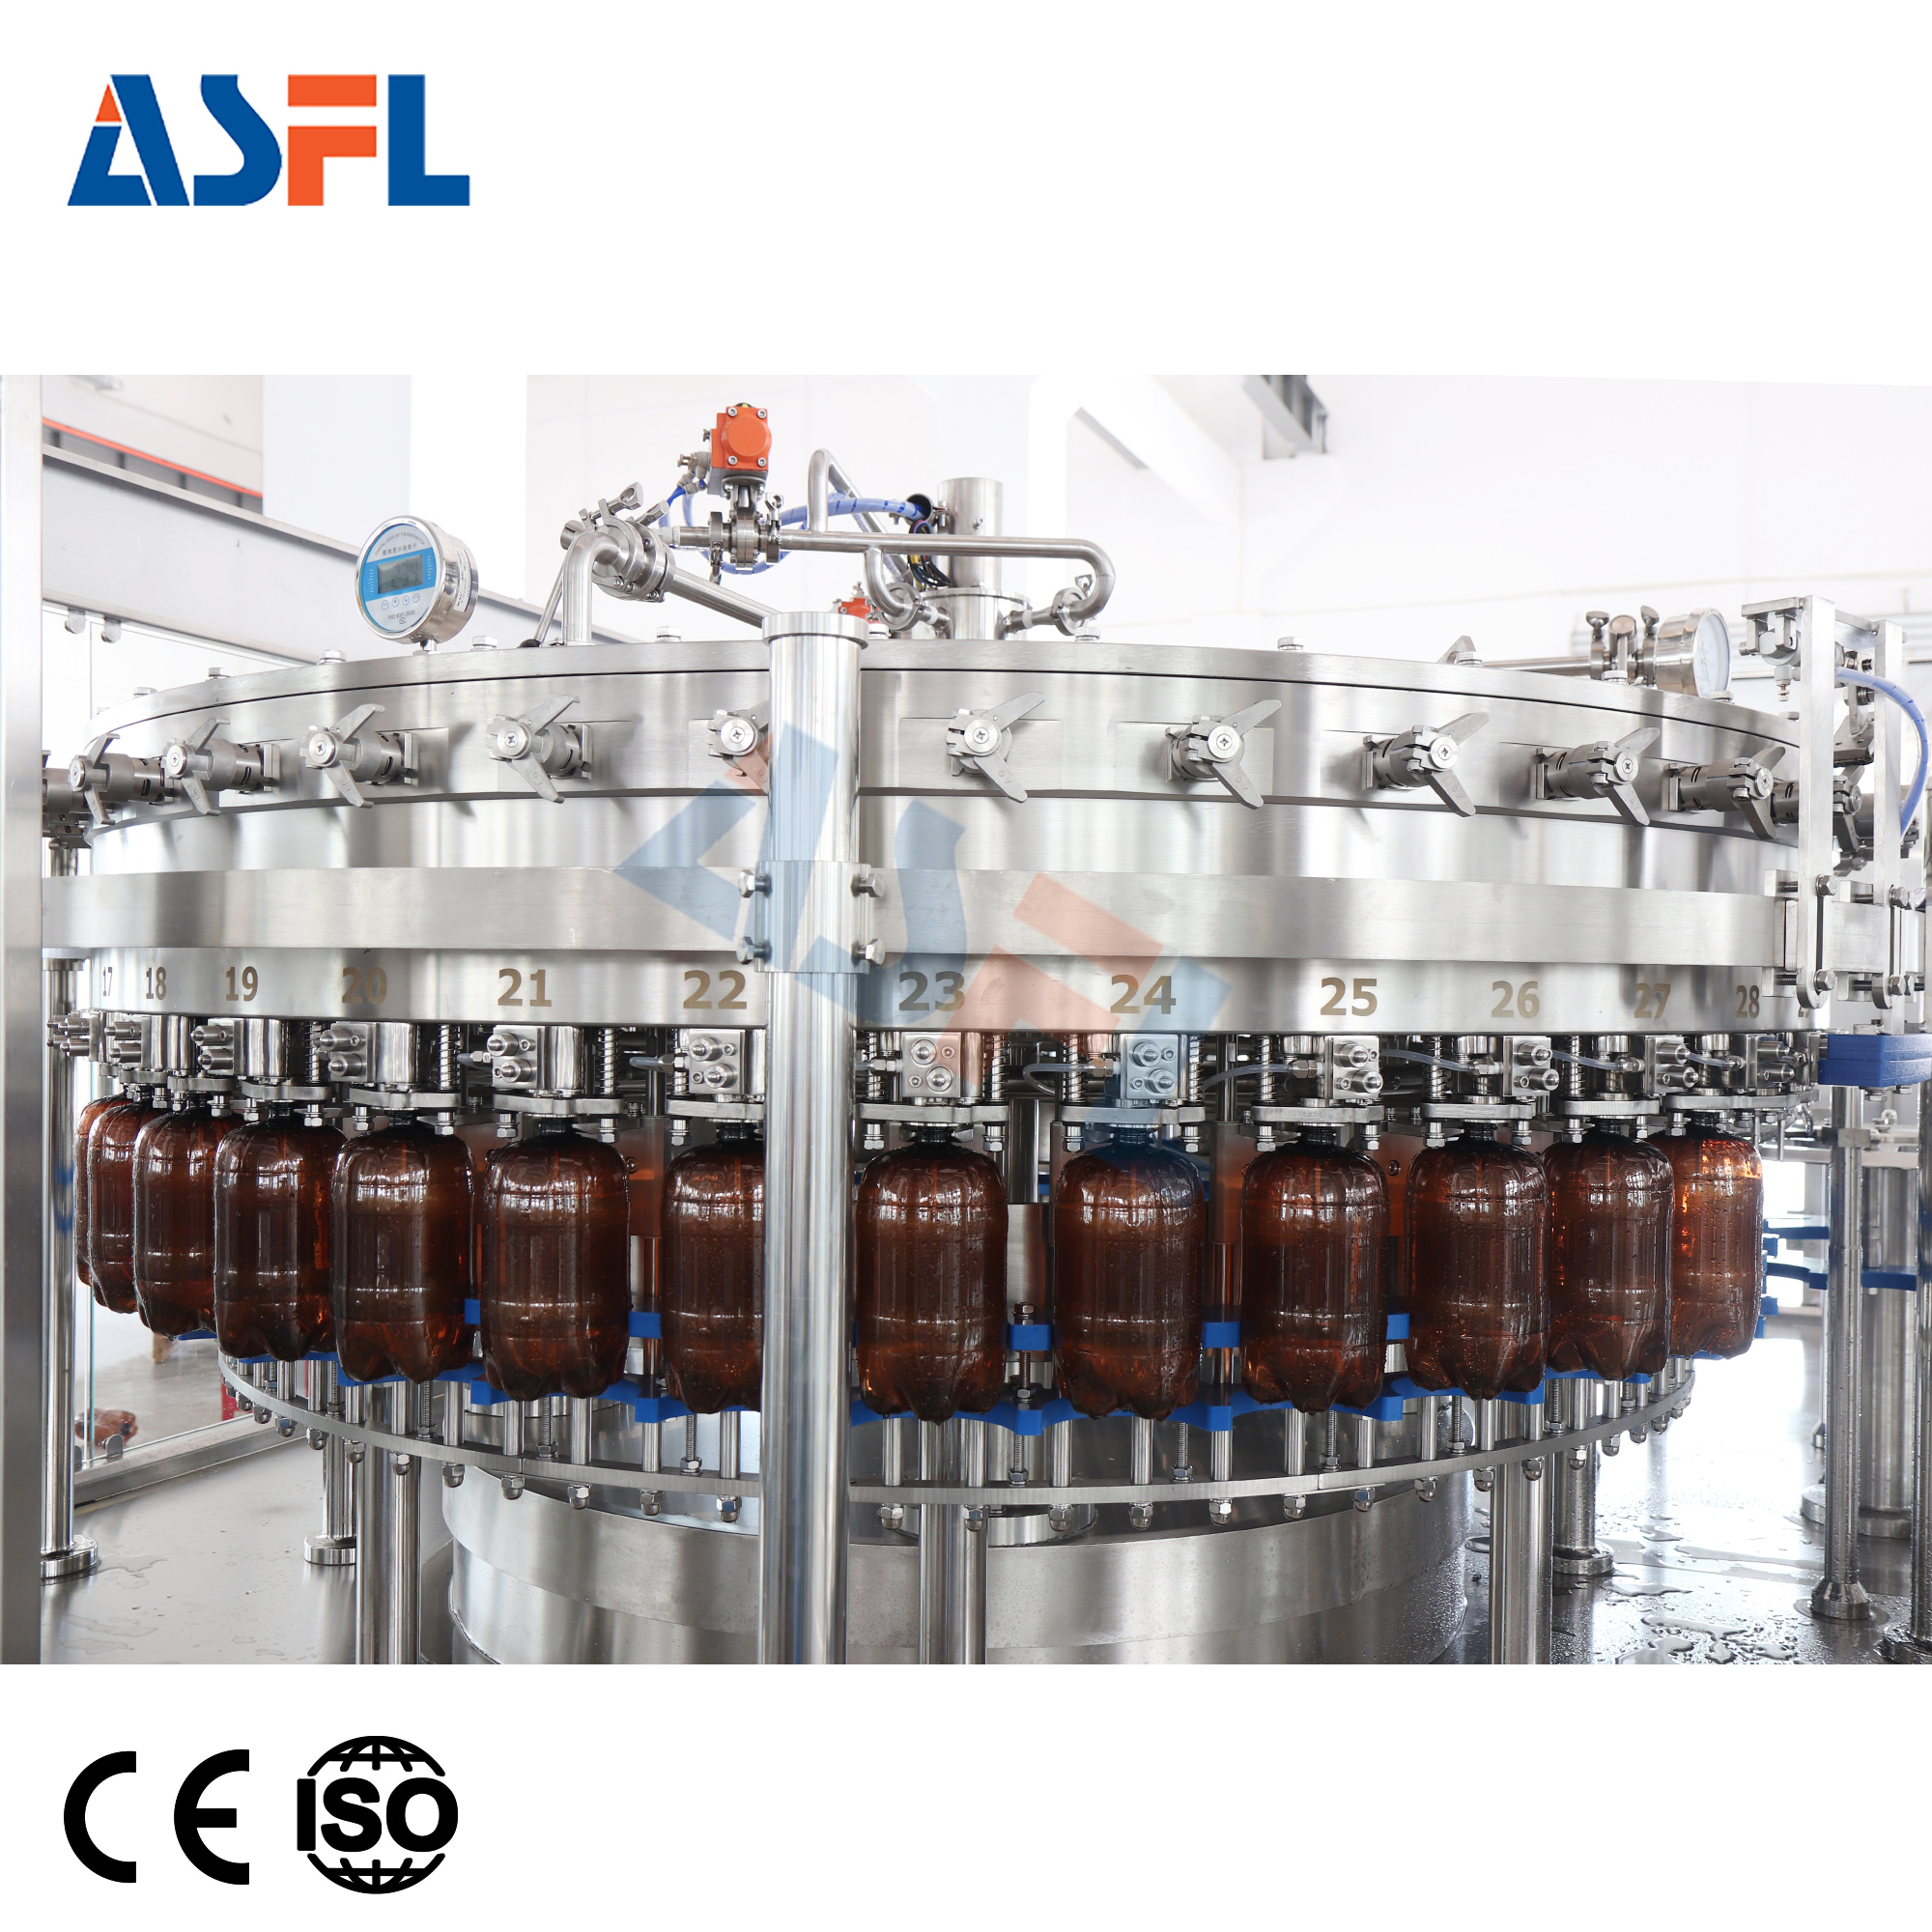
Dinamica mecanică a dublei pre-evacuări și a spălării cu CO2
Sursa principală a absorbției de oxigen în timpul umplerii este cavitatea sticlei goale, înainte de injectarea berii. Obținerea unui reducerea TPO în sticlarea berii control semnificativ al absorbției de oxigen necesită eliminarea aerului atmosferic (care conține aproximativ 21 % oxigen) înainte deschiderii valvei de umplere izobarice.
-
Prima etapă de pre-evacuare: O pompă cu inel lichid de înalt vid creează un vid profund de până la −0,9 bar în interiorul cavitatei sticlei, evacuând peste 90 % din aerul atmosferic ambiental.
-
Spălarea intermediară cu CO2: Gaz de dioxid de carbon cu puritate ridicată, la o presiune de 2,0 bar, este injectat în sticlă evacuată, diluând orice molecule de oxigen rămase pe peretele interior.
-
Al doilea ciclu de pre-evacuare: Pompa de vid execută o a doua evacuare până la −0,9 bar, eliminând gazele mixte reziduale și stabilind un vid aproape pur de dioxid de carbon.
-
Echilibrarea presiunii contragaz: CO2 de calitate alimentară presurizează sticla pentru a egaliza presiunea internă cu cea din vasul de stocare a berii de deasupra, permițând umplerii prin gravitație în condiții ideale de echilibru gazos.
Matricea inginerească următoare descrie progresia tehnică pe etapele de înlocuire a gazului pentru a susține absorbției de oxigen în sticla de bere :
| Faza de evacuare și spălare | Presiune/vid de funcționare al sistemului | Concentrația reziduală de oxigen | Impactul asupra reducării TPO în procesul de îmbuteliere a berii |
| Linia de bază atmosferică | 0,0 bar (atmosferă ambientală) | ~210.000 ppm (21% O₂) | Volumul de aer de bază înainte de executare umplerii cu bere cu dublă pre-evacuare |
| Prima evacuare în vid | -0,88 bar până la -0,90 bar | ~21.000 ppm O₂ | Elimină volumul principal de aer atmosferic pentru a reducere a nivelului de oxigen dizolvat în timpul utilizării mașinilor automate de sticlare a berii configurări |
| Spălare intermediară cu CO₂ | +1,5 bar până la +2,0 bar presurizare cu CO₂ | ~2.100 ppm O₂ | Diluează gazele atmosferice rămase în interiorul sticlei |
| A doua evacuare sub vid | -0,90 bar până la -0,92 bar | <300 ppm O₂ | Realizează o limită ultra-redusă de oxigen rezidual pentru performanță superioară absorbției de oxigen în sticla de bere |
| Încărcare cu presiune contrară | Echilibrată la presiunea vasului de bere (+2,2 bar) | <50 ppb contribuție DO | Pregătește sticla pentru umplere laminară a lichidului fără oxidare sau degazare |
Jetare sub presiune înaltă cu apă caldă și deplasare a aerului din spațiul liber
Datele extinse obținute în teren demonstrează că o cantitate semnificativă de oxigen este absorbită în intervalul scurt dintre momentul în care sticla părăsește supapa de umplere și cel în care intră în turnul de închidere. Pentru reducere a nivelului de oxigen dizolvat în timpul utilizării mașinilor automate de sticlare a berii echipamente în timpul transportului la viteză ridicată, liniile automate folosesc jetarea sub presiune înaltă cu apă caldă (fobbing).
Un micro-jet de apă sterilă, dezoxigenată, la o temperatură de 80 până la 85 de grade Celsius și la o presiune de 6–10 bar este injectat direct în suprafața lichidului din gâtul sticlei imediat înainte de fixarea capacului. Această pulsație de apă caldă generează spumă controlată (fobbing). Spuma care se ridică se extinde în sus, înlocuind complet volumul de gaz atmosferic prins în spațiul liber al sticlei.
-
Alimentare cu apă dezoxigenată: Apa alimentată în duza de jetare trebuie să treacă printr-o membrană de dezoxigenare în vid, menținând nivelurile de oxigen dizolvat (DO) sub 10 părți pe miliard (ppb) pentru a păstra reducerea TPO în sticlarea berii parametrii.
-
Alinierea precisă a duzelor de jetare: Alinierea mecanică ghidată cu laser garantează că jetul de apă caldă lovește exact centrul lichidului, asigurând o formare constantă a spumei fără revarsare de lichid.
-
Sincronizarea temporizării pulsului jetului: Electrovalvele de înaltă viteză reglează durata jetului în mod dinamic în funcție de viteza liniei, prevenind spumarea insuficientă la viteze scăzute sau revarsarea spumei în timpul rulărilor la viteză ridicată.
-
Plasarea imediată a capacului: Reducerea distanței de transfer dintre stația de pulverizare și dispozitivul de închidere asigură poziționarea corectă a capacelor peste spuma densă bogată în CO₂, consolidând absorbției de oxigen în sticla de bere .
Controlul temperaturii lichidului și monitorizarea oxigenului dizolvat
Menținerea unor limite stricte de temperatură pe întreaga lungime a conductelor de alimentare cu bere este esențială pentru executarea umplerii cu bere cu dublă pre-evacuare ciclurilor în mod curat. Berea rece reține dioxidul de carbon dizolvat mult mai eficient decât berea caldă. Dacă temperatura berii crește peste 4 grade Celsius în timpul transferului din rezervorul de bere limpede (BBT) către vasul de umplere, CO₂ dizolvat se eliberează din soluție, provocând o turbulență severă a lichidului și oxidarea suprafeței.
-
Mantale răcite de recirculare: Cuvetele dublu peretate din oțel inoxidabil pentru umplere sunt echipate cu mantale de răcire cu glicol, menținând temperatura berii stocate între 1 grad Celsius și 3 grade Celsius.
-
Sensoare optice în linie pentru DO: Sensoare optice de luminescență în timp real, instalate pe liniile principale de intrare a lichidului, monitorizează continuu nivelurile de oxigen dizolvat (DO) ale băuturii care intră, înainte de distribuirea prin supape.
-
Profilare laminară a tijei de umplere: Duzele de umplere cu deflector spiralat conduc berea în mod uniform pe peretele interior al sticlei, reducând la minimum agitația suprafeței și sprijinind încercările de reducere a nivelului de oxigen dizolvat în timpul utilizării mașinilor automate de sticlare a berii rotație.
-
Barieră de acoperire cu azot pur: Furnizarea unui cortină de gaz azot la presiune scăzută peste rampa de capace previne antrenarea aerului ambient în interiorul capacelor sticlelor înainte de fixarea acestora cu dispozitivul magnetic.
Protocoale de verificare a calității și de acceptare în laborator
Pentru a verifica dacă absorbției de oxigen în sticla de bere respectă standardele internaționale de îmbuteliere a berii; ACE-FILLING supune fiecare linie de îmbuteliere a berii unor protocoale riguroase de testare în laborator înainte de livrare.
-
Audite cu contor optic TPO: Dispozitivele de măsurare prin perforare testează sticlele umplute și închise la 50 de stații consecutive, verificând valori ale oxigenului total împachetat sub 30 ppb.
-
Test de etanșeitate prin menținerea vidului: Valvele de evacuare sunt supuse unui test de scădere a presiunii pe o durată de 4 ore pentru a confirma absența infiltrării aerului ambiental prin sigilii din PTFE dinamic.
-
Rulare de probă continuă de 24 de ore: Monoblocurile complete de umplere și închidere sunt supuse unor teste continue, în regim uscat și umed, la viteză ridicată, sub sarcini de producție complete, pentru a confirma feedback-ul senzorilor și sincronizarea jetterelor.
-
Validare a curățării microbiologice: Validarea automată a colectorului CIP confirmă eliminarea completă (100 %) a substanțelor de dezinfecție și absența oricăror colonii microbiene în probele prelevate după dezinfecție.
Proprietarii de berării, directorii de uzine și inginerii de ambalare care doresc să protejeze proaspătățea berii și să optimizeze eficiența îmbutelierii pot consulta specificațiile tehnice complete și opțiunile de echipamente pe site-ul oficial






 Știri importante








