 EN

Pivonun qablaşdırılmasında həll olmuş oksigenin idarə edilməsinin termodinamik əsasları
Ticari miqyasda pivonun qablaşdırılması zamanı oksigenin daxil olmasının minimuma endirilməsi müasir pivovarlar üçün texniki keyfiyyətin ən yüksək meyarıdır. Avtomatik pivonun şüşəyə tökülmə maşınlarından istifadə edərkən həll olmuş oksigen səviyyəsini azaltmağın yollarını bilmək xop aromasının qorunması, kolloid sabitliyinin saxlanması və tez xarab olmağa səbəb olan dadın itirilməsinin qarşısının alınması üçün vacibdir. Həll olmuş oksigen (DO) və ümumi qablaşdırılmış oksigen (TPO) polifenolların və izo-alfa-turşuların sürətli oksidləşməsini təşkil edir və karton kimi qoxuya malik trans-2-nonenal yan məhsullarının əmələ gəlməsinə səbəb olur. Oksigen təsirini idarə etmək üçün şüşənin boşaldılması, izobarik köçürmə və qapaqlama bürüncüyünün keçidləri boyu sərt mühəndislik yanaşması tələb olunur.
Ticari şüşəyə tökmə əməliyyatları ASBC və EBC standartları kimi beynəlxalq keyfiyyət təlimatlarına tam uyğunluq tələb edir. Müasir izobarik doldurma avadanlıqları pivonun şüşəyə tökülməsi zamanı TPO-nun azaldılmasına yönəlib şüşənin daxilinə maye toxunmadan əvvəl irəli gedən qaz yerdəyişmə texnikalarını tətbiq edərək. Birləşdirilməsi ikiqat əvvəlcədən boşaldılmış pivə doldurma texnologiyası şüşə boşluqlarından qalıq ətraf mühit havasını çıxarır və onu təzyiq altında qida səviyyəli karbon qazı və ya azot qazı ilə əvəz edir. ACE-FILLING tərəfindən hazırlanmış avadanlıq bu dəqiq pnevmatik axın yollarını özündə birləşdirir və etibarlı pivə şüşələrində oksigen udulmasının nəzarəti uzunmüddətli dad bütövlüyünü və məhsulun uzadılmış saxlama müddətini təmin etmək üçün.
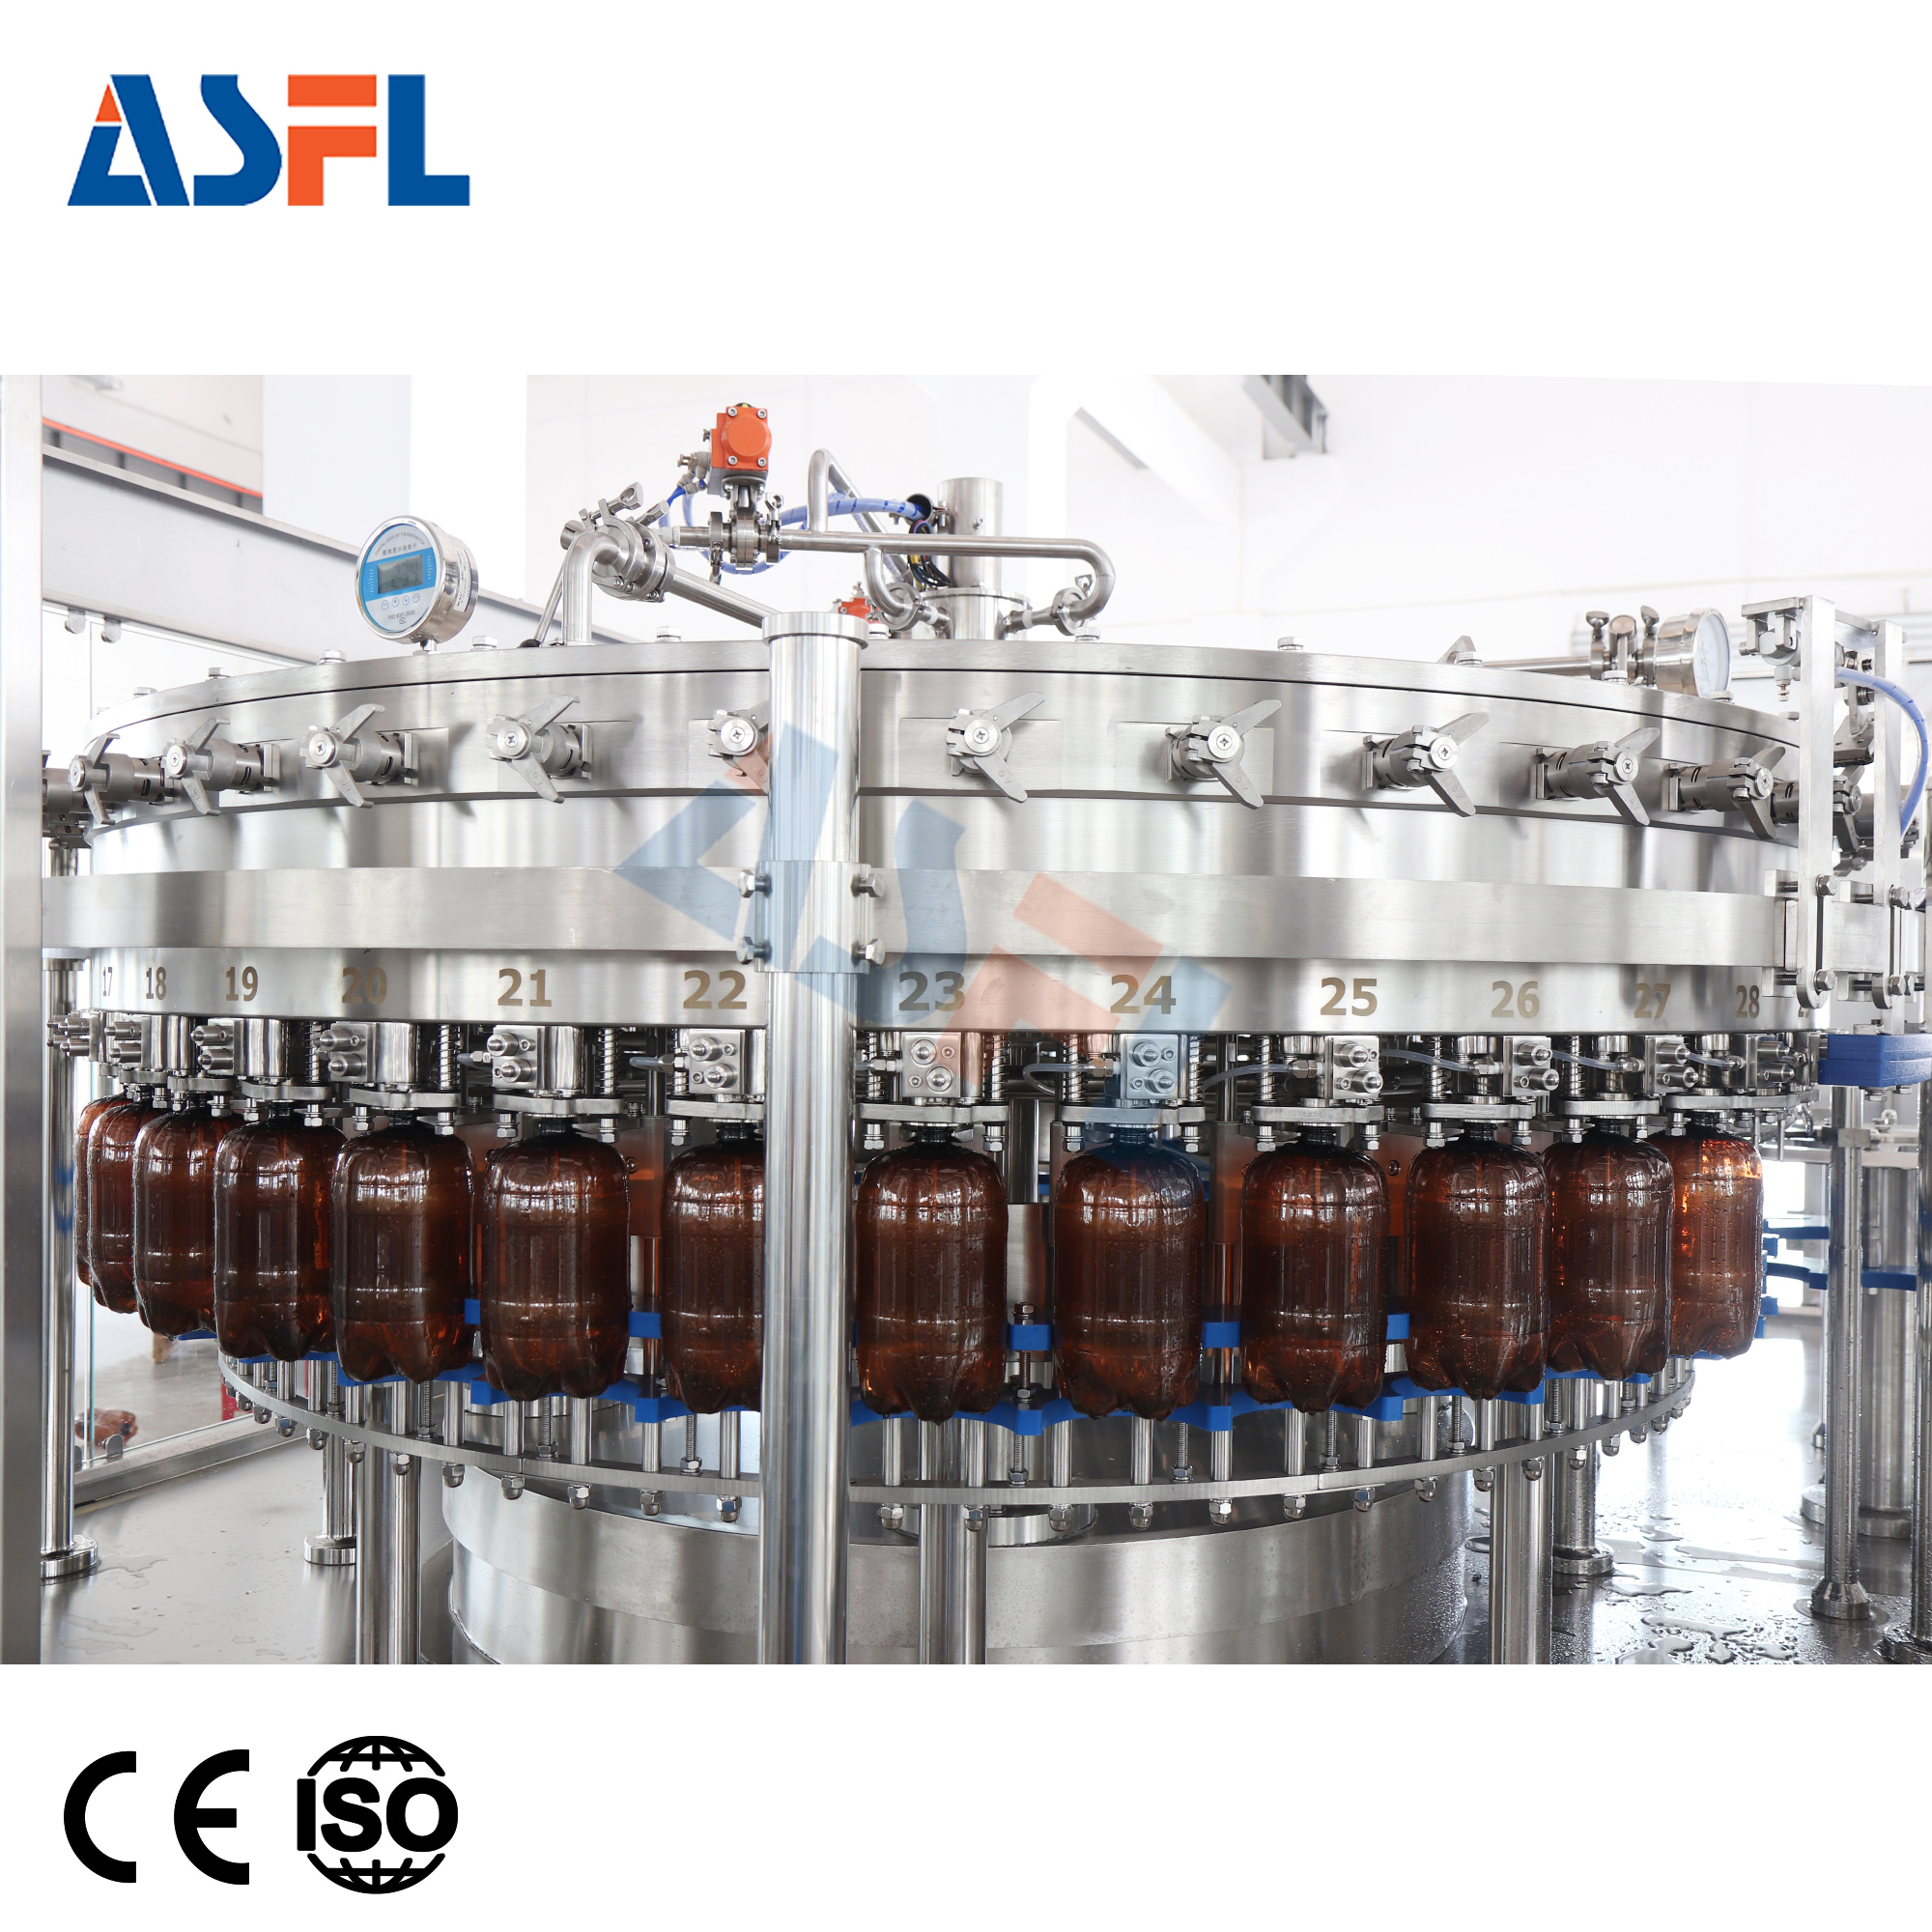
Mexaniki ikiqat əvvəlcədən boşaldılma və CO2 ilə təmizlənmə dinamikası
Doldurma zamanı oksigen udulmasının əsas mənbəyi pivənin yerləşdirilməsindən əvvəl boş şüşə boşluğunda baş verir. Əhəmiyyətli pivonun şüşəyə tökülməsi zamanı TPO-nun azaldılmasına yönəlib oksigen udulmasının azaldılması üçün izobarik doldurma klapanı açılmazdan əvvəl atmosfer havasını (təxminən 21 faiz oksigen ehtiva edən) çıxarmaq lazımdır.
-
Birinci əvvəlcədən təmizlənmə mərhələsi: Yüksək vakuumlu maye halqası nasosu şüşə boşluğunda 0,9 bar mənfi təzyiqə qədər dərin vakuum yaradaraq ətraf mühit atmosfer havasının 90 faizindən çoxunu çıxarır.
-
Aralıq CO2 ilə yuyulması: 2,0 bar təzyiqdə yüksək saflıqlı karbon qazı boşaldılmış şüşəyə daxil olur və qalan oksigen molekullarını daxili səth divarında yayır.
-
İkinci əvvəlcədən boşaltma mərhələsi: Vakuum nasosu qalıq qarışıq qazları çıxarmaq və demək olar ki, tam karbon qazı vakuum vəziyyəti yaratmaq üçün -0,9 bar-a qədər ikinci boşaltma əməliyyatı aparır.
-
Qarşı-təzyiq qazı balanslaşdırılması: Qida səviyyəli CO2 şüşəni yuxarıda yerləşən pivə saxlama kovasının daxili təzyiqi ilə eyniləşdirəcək şəkildə təzyiq altına alır; bu da ideal qaz tarazlığı şəraitində qravitasiya ilə doldurma prosesinin həyata keçirilməsinə imkan verir.
Aşağıdakı mühəndislik matrisi qaz yerdəyişmə mərhələləri üzrə texniki irəliləyişi izah edir və pivə şüşələrində oksigen udulmasının nəzarəti :
| Boşaltma və təmizləmə mərhələsi | Sistem iş rejimi (vakuum / təzyiq) | Qalıq oksigen konsentrasiyası | Pivə şüşələnməsində ümumi oksigen miqdarının azalmasına təsiri |
| Atmosferik əsas xətt | 0,0 bar (ətraf mühit atmosferi) | təqribən 210.000 ppm (21% O2) | İcra olunmadan əvvəlki əsas hava həcmi ikiqat əvvəlcədən boşaldılmış pivə doldurma |
| İlk vakuum təmizlənməsi | -0,88 bar-dan -0,90 bar-a qədər | təqribən 21.000 ppm O2 | Əsas atmosfer havasının həcmini çıxarır həll olmuş oksigen səviyyəsini azaltmağın yollarını bilmək qurulumlar |
| Aralıq CO2 yuyulması | +1,5 bar-dan +2,0 bar-a qədər CO2 təzyiqi | ~2,100 ppm O₂ | Şişə boşluğundakı qalan atmosfer qazlarını seyreltdir |
| İkinci vakuum təmizlənməsi | -0,90 bar-dan -0,92 bar-a qədər | <300 ppm O₂ | Yüksək keyfiyyətli nəticə üçün ultra aşağı qalıq oksigen səviyyəsi əldə edir pivə şüşələrində oksigen udulmasının nəzarəti |
| Təzyiqə qarşı doldurma | Pivə kovası təzyiqinə bərabərləşdirilir (+2,2 bar) | <50 ppb DO töhfəsi | Oksidləşmə və ya qaz çıxması olmadan laminar maye doldurulması üçün şişəni hazırlayır |
Yüksək təzyiqli isti suyun püskürtdülməsi və başlıq hissəsində havanın yerdəyişməsi
Geniş sahə məlumatları göstərir ki, şüşənin doldurma klapanından çıxması ilə qapaq qoyulma verstatına daxil olması arasındakı qısa müddət ərzində əhəmiyyətli miqdarda oksigen udulur. Bu səbəbdən həll olmuş oksigen səviyyəsini azaltmağın yollarını bilmək avtomatlaşdırılmış xətlər yüksək sürətli daşınma zamanı avadanlığı qorumaq üçün yüksək təzyiqli isti suyun püskürtdülməsindən (fobbing) istifadə edirlər.
Qapağın qoyulmasından dərhal əvvəl steril, deaerasiya olunmuş suyun 80–85 dərəcə Selsi dərəcəsi temperaturda və 6–10 bar təzyiqlə mikro-püskürdülməsi şüşənin boynunda maye səthinə birbaşa yönəldilir. Bu isti su impulsu nəzarət olunan köpük əmələ gəlməsinə (fobbing) səbəb olur. Yuxarı doğru genişlənən köpük şüşənin başlıq hissəsində tutulmuş atmosfer qazının tamamilə yerdəyişməsini təmin edir.
-
Deaerasiya olunmuş su təchizatı: Püskürtdülmə nozuluna verilən su vakuum deaerasiya membranından keçməlidir ki, oksigenin həll olunmuş konsentrasiyası (DO) 10 parts per billion (ppb)-dən aşağı saxlansın və pivonun şüşəyə tökülməsi zamanı TPO-nun azaldılmasına yönəlib göstəricilərini tarazlaşdırmaq üçün hesablanmış qərarlar qəbul etməyə imkan verir.
-
Dəqiq püskürtdülmə nozulu uyğunlaşdırılması: Lazerlə idarə olunan mexaniki tənzimləmə isti su jetinin maye mərkəzinə dəqiq təsir etməsini təmin edir və mayenin sızmasından asılı olmayaraq, sabit köpük əmələ gəlməsini təmin edir.
-
Sinxronlaşdırılmış Jet İmpulsu Vaxtlaması: Yüksək sürətli solenoid klapanlar, xətt sürətinə nisbətən jet müddətini dinamik şəkildə tənzimləyir; bu da aşağı sürətlərdə kifayət qədər köpük əmələ gəlməməsini və yüksək sürətli iş zamanı köpüyün taşmasını qarşısını alır.
-
Dərhal Qapaq Qoyulması: Jet stansiyası ilə qapaq tutucusu arasındakı ötürülmə məsafəsinin azaldılması, qapaqların sıx CO2-ə zəngin köpük üzərinə oturmasını təmin edir və beləliklə, pivə şüşələrində oksigen udulmasının nəzarəti .
Maye Xətti Temperaturunun Nəzarəti və Həll olmuş Oksigenin Monitorinqi
Pivə təchizat borusu boyu sərt temperatur hədlərinin saxlanması, ikiqat əvvəlcədən boşaldılmış pivə doldurma dövrləri təmiz şəkildə yerinə yetirmək üçün vacibdir. Soyudulmuş pivə, isti pivəyə nisbətən həll olmuş karbon qazını çox daha effektiv saxlayır. Əgər pivənin temperaturu parlaq pivə tankından (BBT) doldurucu quyusuna ötürülərkən 4 dərəcə Selsi oldan yuxarı qalxarsa, həll olmuş CO2 həlldən çıxaraq şiddətli maye turbulensiyasına və səth oksidləşməsinə səbəb olur.
-
Soyudulmuş Dövriyyə Qabıqları: Qlikol soyutma qabıqlarına malik iki divarlı paslanmayan polad doldurucu çanaqları, pivənin saxlanılması temperaturunu 1 dərəcə Selsi ilə 3 dərəcə Selsi arasında saxlayır.
-
Optik Çevrimiçi DO Sensorları: Əsas maye girişi xətlərinə quraşdırılmış real vaxt optik luminesens oksigen sensorları, klapan paylayıcısından əvvəl gələn içkilərin DO səviyyəsini davamlı olaraq izləyir.
-
Laminar Doldurma Çubuğu Profilləşdirilməsi: Fırlanma maneəsi verən doldurma nozulları pivəni şüşənin daxili divarına boyunca hamar şəkildə aşağı yönləndirir, səthin qarışmasına minimum səviyyədə yol verir və həll olmuş oksigen səviyyəsini azaltmağın yollarını bilmək karusellərə
-
Təmiz Azotla Örtük Təbəqəsi: Qapaq kanalının üzərində aşağı təzyiqli azot qazı pərdəsi təmin edilməsi, maqnit tutucunun yerləşdirilməsindən əvvəl şüşə qapaqlarının içərisinə ətraf havanın daxil olmasını qarşılamaq üçün istifadə olunur.
Keyfiyyət Yoxlaması və Laboratoriya Qəbul Protokolları
Bunu yoxlamaq üçün pivə şüşələrində oksigen udulmasının nəzarəti beynəlxalq pivə istehsalı standartlarına uyğundur; ACE-FILLING hər bir pivə şüşələmə xəttini çatdırılmazdan əvvəl sərt laboratoriya test protokollarına məruz qoyur.
-
Optik TPO ölçmə cihazları auditləri: Delişən ölçmə cihazları, ümumi paketlənmiş oksigen dəyərlərinin 30 ppb-dən aşağı olduğunu təsdiqləmək üçün 50 ardıcıl stansiyada doldurulmuş və qapalanmış şüşələri test edir.
-
Vakuum saxlama sızdırmazlıq testi: Təmiz havanın dinamik PTFE möhürlərdən keçməməsini təsdiqləmək üçün boşaltma klapanları 4 saat müddətində təzyiq itirməsi testinə məruz qoyulur.
-
Kəsilməyən 24 Saatlıq Sınaq İşlətmə: Tamamilə inteqrasiya olunmuş şüşələyici və qapaqlayıcı monoblok sistemlər tam istehsal yükü altında davamlı yüksək sürətli quru və nəm testlərindən keçirilir ki, sensorlardan gələn geri əlaqə və püskürmə cihazlarının sinxronlaşdırılması təsdiqlənsin.
-
Mikrobioloji təmizləmə təsdiqi: Avtomatlaşdırılmış CIP kollektorunun təsdiqi dezinfeksiya edici kimyəvi maddələrin tamamilə arınmasını və dezinfeksiya prosesindən sonra mikrobioloji silahlarla aparılan testlərdə sıfır nəticəni təsdiqləyir.
Birin təzəliyini qorumaq və şüşələmə effektivliyini optimallaşdırmaq istəyən pivə zavodlarının sahibləri, zavod rəhbərləri və qablaşdırma mühəndisləri tam texniki xüsusiyyətləri və avadanlıq variantlarını rəsmi






 Son xəbərlər








