 EN

Θερμοδυναμικά Θεμέλια του Ελέγχου του Διαλυμένου Οξυγόνου στη Συσκευασία Μπίρας
Η ελαχιστοποίηση της εισροής οξυγόνου κατά την εμπορική συσκευασία μπίρας αποτελεί το τελικό πρότυπο τεχνικής ποιότητας για τις σύγχρονες μπράουερι. Η κατανόηση του πώς να μειώσει κανείς το επίπεδο διαλυμένου οξυγόνου χρησιμοποιώντας αυτόματη μηχανή συσκευασίας μπίρας συστήματα είναι απαραίτητη για τη διατήρηση του αρώματος των πετάλων του λυκίσκου, τη διατήρηση της κολλοειδούς σταθερότητας και την πρόληψη της πρόωρης φθοράς της γεύσης. Το διαλυμένο οξυγόνο (DO) και το συνολικό συσκευασμένο οξυγόνο (TPO) προκαλούν γρήγορη οξείδωση των πολυφαινολών και των ισο-άλφα-οξέων, παράγοντας ανεπιθύμητες γεύσεις που θυμίζουν χαρτόνι (trans-2-nonenal). Ο έλεγχος της έκθεσης σε οξυγόνο απαιτεί μια αυστηρή μηχανική προσέγγιση σε όλα τα στάδια: εκκένωση των μπουκαλιών, ισοβαρή μεταφορά και μεταβάσεις στον πύργο κλεισίματος.
Οι εμπορικές λειτουργίες συσκευασίας απαιτούν αυστηρή συμμόρφωση με διεθνή πρότυπα ποιότητας, όπως τα πρότυπα ASBC και EBC. Η σύγχρονη ισοβαρής μηχανή γεμίσματος αντιμετωπίζει τη μείωση του TPO στη συσκευασία μπίρας με την εφαρμογή προηγμένων τεχνικών αντικατάστασης αερίου πριν από την επαφή του υγρού με το εσωτερικό της φιάλης. Η ενσωμάτωση διπλής προ-εκκένωσης για τη γέμιση μπίρας τεχνολογίας απομακρύνει τον υπόλοιπο ατμοσφαιρικό αέρα από τις κοιλότητες των φιαλών, αντικαθιστώντας το οξυγόνο με διοξείδιο του άνθρακα ή άζωτο τροφίμων υπό πίεση. Τα μηχανήματα που σχεδιάστηκαν από την ACE-FILLING ενσωματώνουν αυτές τις ακριβείς πνευματικές διαδρομές ροής, δημιουργώντας αξιόπιστο έλεγχο της πρόσληψης οξυγόνου σε φιάλες μπίρας για να διασφαλιστεί η διατήρηση της γεύσης σε μακροπρόθεσμη βάση και η επέκταση της διάρκειας ζωής του προϊόντος.
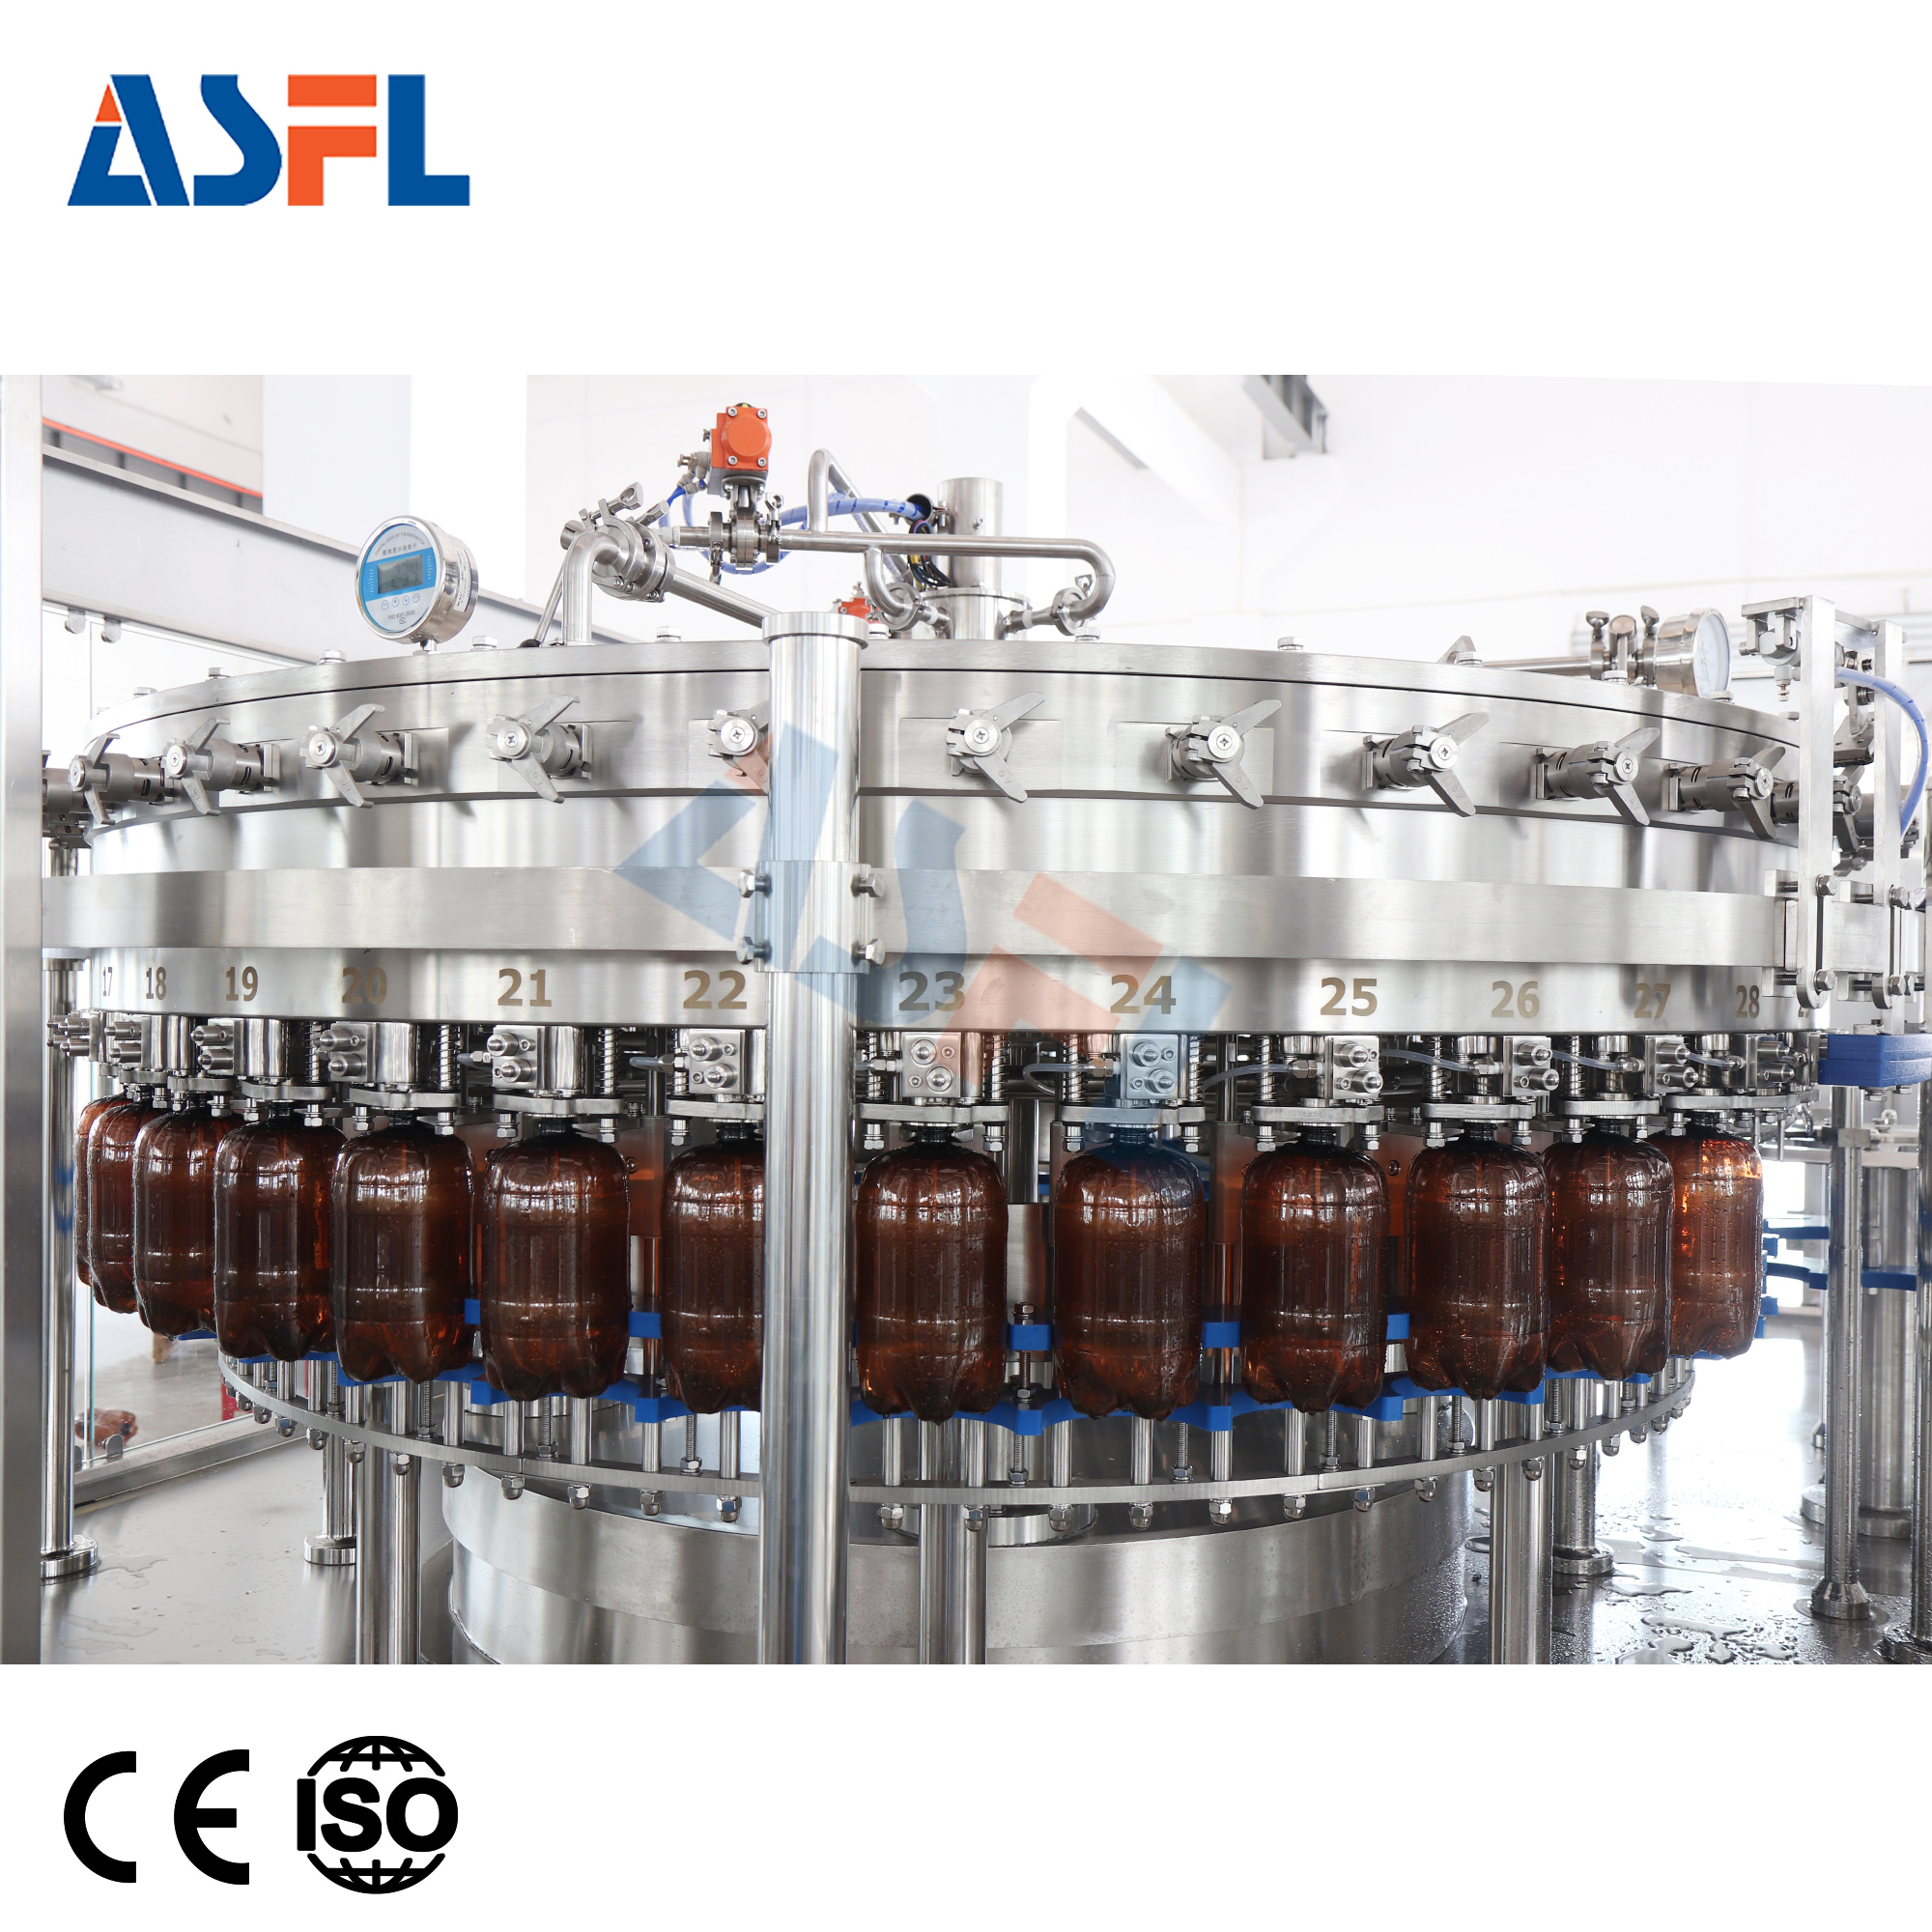
Μηχανική διπλή προ-εκκένωση και δυναμική καθάρισης με CO2
Η κύρια πηγή πρόσληψης οξυγόνου κατά τη διαδικασία γέμισης προκύπτει εντός της κοιλότητας της άδειας φιάλης πριν από την έγχυση της μπίρας. Για να επιτευχθεί σημαντικό τη μείωση του TPO στη συσκευασία μπίρας απαιτείται η αφαίρεση του ατμοσφαιρικού αέρα (που περιέχει περίπου 21 τοις εκατό οξυγόνο) πριν από το άνοιγμα της βαλβίδας ισοβαρούς γέμισης.
-
Πρώτο στάδιο προ-εκκένωσης: Ένας αντλητικός στροφαλοφόρος δακτύλιος υψηλού κενού δημιουργεί βαθύ κενό μέχρι -0,9 bar εντός της κοιλότητας της φιάλης, εκκενώνοντας πάνω από το 90 τοις εκατό του ατμοσφαιρικού αέρα.
-
Ενδιάμεσο πλύσιμο με CO2: Αέριο διοξείδιο του άνθρακα υψηλής καθαρότητας σε πίεση 2,0 bar εισάγεται στο εκκενωμένο μπουκάλι, αραιώνοντας οποιαδήποτε υπολειπόμενα μόρια οξυγόνου κατά μήκος της εσωτερικής επιφάνειας του τοιχώματος.
-
Δεύτερος Κύκλος Προ-Εκκένωσης: Η αντλία κενού εκτελεί δεύτερη εκκένωση μέχρι −0,9 bar, αφαιρώντας υπολειπόμενα μείγματα αερίων και δημιουργώντας κατάσταση σχεδόν καθαρού κενού διοξειδίου του άνθρακα.
-
Ισορρόπηση Αερίου με Αντίθλιψη: CO2 τροφίμων πιέζει το μπουκάλι για εξισορρόπηση της εσωτερικής πίεσης με την πίεση της δεξαμενής αποθήκευσης μπίρας στο ανώτερο επίπεδο, επιτρέποντας τη γεμιστική διαδικασία με βαρύτητα υπό ιδανική ισορροπία αερίων.
Ο ακόλουθος μηχανικός πίνακας περιγράφει την τεχνική εξέλιξη κατά τα στάδια αντικατάστασης αερίου για να υποστηρίξει έλεγχο της πρόσληψης οξυγόνου σε φιάλες μπίρας :
| Φάση Εκκένωσης & Καθαρισμού | Λειτουργικό Κενό / Πίεση Συστήματος | Συγκέντρωση Υπολειπόμενου Οξυγόνου | Επίδραση στη Μείωση TPO κατά την Ανάγκη Μπουκαλιώματος Μπίρας |
| Ατμοσφαιρική Βασική Γραμμή | 0,0 bar (Περιβάλλουσα Ατμόσφαιρα) | ~210.000 ppm (21% O2) | Βασικός όγκος αέρα πριν από την εκτέλεση διπλής προ-εκκένωσης για τη γέμιση μπίρας |
| Πρώτη Εκκένωση Υποπίεσης | -0,88 bar έως -0,90 bar | ~21.000 ppm O2 | Αφαιρεί τον κύριο ατμοσφαιρικό όγκο αέρα για να μειώσει κανείς το επίπεδο διαλυμένου οξυγόνου χρησιμοποιώντας αυτόματη μηχανή συσκευασίας μπίρας διατάξεις |
| Ενδιάμεση Πλύση με CO2 | +1,5 bar έως +2,0 bar Πίεση CO2 | ~2.100 ppm O₂ | Αραιώνει τα υπόλοιπα ατμοσφαιρικά αέρια εντός της κοιλότητας του μπουκαλιού |
| Δεύτερη εκκένωση υπό κενό | -0,90 bar έως -0,92 bar | <300 ppm O₂ | Επιτυγχάνει οριακή υπολειμματική συγκέντρωση οξυγόνου για ανώτερη έλεγχο της πρόσληψης οξυγόνου σε φιάλες μπίρας |
| Φόρτιση υπό αντίθλιψη | Ισορροπημένη με την πίεση του δοχείου μπύρας (+2,2 bar) | <50 ppb συνεισφορά DO | Προετοιμάζει το μπουκάλι για λεία ροή γεμίσματος χωρίς οξείδωση ή απελευθέρωση αερίου |
Υψηλής Πίεσης Ψεκασμός Ζεστού Νερού και Αντικατάσταση Αέρα στον Κενό Χώρο
Εκτεταμένα πεδιακά δεδομένα δείχνουν ότι σημαντική πρόσληψη οξυγόνου συμβαίνει στο σύντομο χρονικό διάστημα μεταξύ της έξοδου του μπουκαλιού από τη βαλβίδα γεμίσματος και της εισόδου του στον πύργο καπακώματος. Για μειώσει κανείς το επίπεδο διαλυμένου οξυγόνου χρησιμοποιώντας αυτόματη μηχανή συσκευασίας μπίρας εξοπλισμό κατά την υψηλής ταχύτητας μεταφορά, οι αυτοματοποιημένες γραμμές χρησιμοποιούν ψεκασμό υψηλής πίεσης ζεστού νερού (fobbing).
Ένα μικρο-ρεύμα στείρου, αποαερωμένου νερού σε θερμοκρασία 80 έως 85 βαθμών Κελσίου και πίεση 6 έως 10 bar εισάγεται απευθείας στην επιφάνεια του υγρού στο λαιμό του μπουκαλιού αμέσως πριν από την τοποθέτηση του καπακιού. Αυτή η σύντομη έκρηξη ζεστού νερού προκαλεί ελεγχόμενη δημιουργία αφρού (fobbing). Ο ανερχόμενος αφρός διαστέλλεται προς τα επάνω, αντικαθιστώντας πλήρως τον όγκο ατμοσφαιρικού αερίου που εγκλωβίζεται στον κενό χώρο του μπουκαλιού.
-
Παροχή Αποαερωμένου Νερού: Το νερό που τροφοδοτεί την ακροφύσιο ψεκασμού πρέπει να διέρχεται από μεμβράνη κενού για αποαέρωση, διατηρώντας τα επίπεδα DO κάτω των 10 parts per billion (ppb) για να διασφαλιστεί τη μείωση του TPO στη συσκευασία μπίρας μετρήσεων.
-
Ακριβής Στοίχιση της Ακροφύσιου Ψεκασμού: Η μηχανική στοίχιση με λέιζερ εγγυάται ότι η δέσμη ζεστού νερού πλήττει ακριβώς το υγρό κέντρο, διασφαλίζοντας συνεπή δημιουργία αφρού χωρίς υπερχείλιση υγρού.
-
Συγχρονισμένος Χρονισμός Παλμών Δέσμης: Οι υψηλής ταχύτητας ηλεκτροβαλβίδες ρυθμίζουν δυναμικά τη διάρκεια της δέσμης σε σχέση με την ταχύτητα της γραμμής, αποτρέποντας ανεπαρκή αφροποίηση σε χαμηλές ταχύτητες ή υπερχείλιση αφρού κατά τις λειτουργίες υψηλής ταχύτητας.
-
Άμεση Τοποθέτηση Καπακιού: Η μείωση της απόστασης μεταφοράς μεταξύ του σταθμού ψεκασμού και του σφιγκτήρα καπακιών διασφαλίζει ότι τα καπάκια τοποθετούνται πάνω σε πυκνό αφρό πλούσιο σε CO2, ενισχύοντας έλεγχο της πρόσληψης οξυγόνου σε φιάλες μπίρας .
Έλεγχος Θερμοκρασίας της Γραμμής Υγρού και Παρακολούθηση Διαλυμένου Οξυγόνου
Η διατήρηση αυστηρών ορίων θερμοκρασίας σε όλο το σύστημα σωληνώσεων παροχής μπίρας είναι ζωτικής σημασίας για την εκτέλεση διπλής προ-εκκένωσης για τη γέμιση μπίρας κύκλων καθαρά. Η ψυχρή μπίρα διατηρεί το διαλυμένο διοξείδιο του άνθρακα πολύ αποτελεσματικότερα από τη ζεστή μπίρα. Εάν η θερμοκρασία της μπίρας ανέλθει πάνω από 4 βαθμούς Κελσίου κατά τη μεταφορά από τη δεξαμενή λαμπρής μπίρας (BBT) στο δοχείο γεμίσματος, το διαλυμένο CO2 εκλύεται από το διάλυμα, προκαλώντας σοβαρή υγρή ταραχή και οξείδωση της επιφάνειας.
-
Ψυχόμενα Περιβλήματα Επανακυκλοφορίας: Τα δίτοιχα χωνία γεμίσματος από ανοξείδωτο χάλυβα διαθέτουν περιβλήματα ψύξης με γλυκόλη, διατηρώντας τις θερμοκρασίες αποθήκευσης μπίρας μεταξύ 1 βαθμού Κελσίου και 3 βαθμών Κελσίου.
-
Οπτικοί Ενσωματωμένοι Αισθητήρες Διαλυμένου Οξυγόνου: Οι οπτικοί αισθητήρες λουμινισμού διαλυμένου οξυγόνου σε πραγματικό χρόνο, εγκατεστημένοι στις κύριες γραμμές εισόδου υγρού, παρακολουθούν συνεχώς τα επίπεδα διαλυμένου οξυγόνου (DO) του ανερχόμενου ποτού πριν από τη διανομή μέσω βαλβίδων.
-
Προφίλ Λείου Γεμίσματος με Στελέχη Ροής: Οι ακροφύσιες γεμίσματος με αποτρεπτικό στροβιλισμού στρέφουν τη μπίρα ομαλά κατά μήκος του εσωτερικού τοιχώματος του γυάλινου δοχείου, ελαχιστοποιώντας την ανάταρση της επιφάνειας και υποστηρίζοντας προσπάθειες για μειώσει κανείς το επίπεδο διαλυμένου οξυγόνου χρησιμοποιώντας αυτόματη μηχανή συσκευασίας μπίρας καρουσέλ.
-
Φραγμός Κάλυψης με Καθαρό Άζωτο: Η παροχή κουρτίνας αζώτου χαμηλής πίεσης πάνω από τη διαδρομή των καπακιών αποτρέπει την εισχώρηση περιβάλλοντος αέρα εντός των καπακιών των μπουκαλιών πριν από την τοποθέτησή τους με μαγνητικό πιάσιμο.
Διαδικασίες Επαλήθευσης Ποιότητας και Υποδοχής στο Εργαστήριο
Για να επιβεβαιωθεί ότι έλεγχο της πρόσληψης οξυγόνου σε φιάλες μπίρας πληροί τα διεθνή πρότυπα ζυθοποιίας· η ACE-FILLING υποβάλλει κάθε γραμμή μπουκωτάρισμα μπύρας σε αυστηρά εργαστηριακά πρωτόκολλα δοκιμών πριν από την αποστολή.
-
Επιθεώρηση με οπτικό μετρητή TPO: Τα συσκευαστικά όργανα διάτρησης ελέγχουν μπουκωτάρισμα και καπακώματα μπουκαλιών σε 50 διαδοχικούς σταθμούς, επαληθεύοντας ότι οι τιμές ολικού οξυγόνου στη συσκευασία είναι κάτω των 30 ppb.
-
Δοκιμή διαρροής με διατήρηση κενού: Οι βαλβίδες εκκένωσης υποβάλλονται σε δοκιμή φθίνουσας πίεσης για 4 ώρες για να επιβεβαιωθεί η απουσία εισροής περιβαλλοντικού αέρα μέσω δυναμικών σφραγίσεων PTFE.
-
Συνεχής δοκιμαστική λειτουργία 24 ωρών: Ολόκληρα μονομπλοκ γεμιστών και καπακωτών υποβάλλονται σε συνεχή δοκιμή υψηλής ταχύτητας, ξηρά και υγρά, υπό πλήρη παραγωγικά φορτία, για να επιβεβαιωθεί η ανατροφοδότηση αισθητήρων και η συγχρονισμένη λειτουργία των ψεκαστήρων.
-
Επικύρωση μικροβιολογικού καθαρισμού: Η αυτοματοποιημένη επικύρωση του μανιφόλντ CIP επιβεβαιώνει 100% απομάκρυνση των απολυμαντικών χημικών και μηδενικές μικροβιακές μετρήσεις με σουάμ μετά την απολύμανση.
Οι ιδιοκτήτες μπράουερι, οι διευθυντές εγκαταστάσεων και οι μηχανικοί συσκευασίας που επιθυμούν να διασφαλίσουν τη φρεσκάδα της μπύρας και να βελτιστοποιήσουν την απόδοση της διαδικασίας μπουκαρίσματος μπορούν να εξετάσουν πλήρως τις τεχνικές προδιαγραφές και τις επιλογές εξοπλισμού στο επίσημο






 Τελευταία Νέα








