 EN

چرا دستگاه دقیق پیچبندی درپوش برای جلوگیری از نشت محصول حائز اهمیت است؟
بطری نشتدار معمولاً تنها ناشی از مشکل درپوش نیست. این نشت ممکن است نتیجهٔ قابلمشاهدهای از نحوهٔ ارائهٔ درپوش، تثبیت بطری، درگیری دندهها، کنترل نیروی بستن یا انتقال بین مرحلهٔ پرکردن و پیچبندی باشد. از دیدگاه مهندسی خط بستهبندی، ماشین پوشاندن گوشتک باید بهعنوان بخشی از مسیر از بطری پر شده تا درپوش تأییدشده ارزیابی شود، نه بهعنوان یک ایستگاه بستن منزوی.
این تفاوت برای نوشیدنیها، آب، سسها و سایر محصولات مایع اهمیت دارد. درپوشی که ظاهراً صاف به نظر میرسد ممکن است هنوز هم بیش از حد شل، دارای رزوهگیری نادرست یا اعوجاج داشته باشد و در اثر دستکاری بعدی نشتی ایجاد کند. از سوی دیگر، بستن بیش از حد میتواند رزوهها را آسیب بزند، درپوش را دچار تغییر شکل کند یا باز کردن بسته را برای کاربر نهایی دشوار سازد. هدف، اعمال قابل تکرار در محدودهٔ کاری مورد نیاز ترکیب خاص شیشه و درپوش است.
نشتی زمانی آغاز میشود که سیستم درببندی از ثبات خود بازمیماند.
درپوش رزوهدار زمانی آببندی میشود که لاینر آن، سطح آببندی، رزوهها و پایانهٔ ظرف در رابطهٔ مطلوب قرار گیرند. ماشین پوشاندن گوشتک این سیستم باید این اجزا را بهصورت ثابت با هم ترکیب کند در حالی که شیشهها با سرعت خط تولید وارد میشوند. تغییرات جزئی نیز میتوانند اهمیت داشته باشند: شیشهای که در مرکز قرار نگرفته باشد ممکن است با زاویهای وارد منطقهٔ بستن شود؛ درپوشی که بهدرستی روی شیشه قرار نگرفته باشد ممکن است از رزوهٔ اشتباهی شروع به بستن کند؛ و تغذیهٔ ناپایدار درپوش میتواند عیوب متغیری ایجاد کند که تشخیص آنها با چشم دشوار است.
به این دلیل، کمککننده است که خطر نشت را به سه پرسش جداگانه تقسیم کنیم:
- آیا درپوش به درستی ارائه شده است؟ درپوش باید بهطور مستقیم و با جهتگیری مناسب روی لبهٔ بطری قرار گیرد.
- آیا آن را بهصورت یکنواخت اعمال کردهاند؟ سرهای بستن، میلههای چرخان یا گیرهها باید نیرویی قابل تکرار اعمال کنند، در حالی که بطری بهدرستی تکیهدار است.
- آیا بستهٔ نهایی از یک بررسی مرتبط عبور کرده است؟ بازرسی بصری به تنهایی ممکن است نشتی حاشیهای را آشکار نسازد.
ا capping bottle machine میتواند هر سه مرحله را پشتیبانی کند، اما فقط زمانی که راهنماها، تحویل درپوش، سیستمهای نگهداری بطری و تنظیمات بستن آن با بستهٔ واقعی همسو باشند.
دقت به معنای اعمال کنترلشده است، نه صرفاً سفتتر کردن درپوشها.
جذاب به نظر میرسد که یک مشکل نشت را دلیلی بر افزایش نیروی سفتکردن در نظر بگیریم. دقیقتر این است که هدف مفید، یک شرایط اعمال پایدار است. نیروی کمتر از حد ممکن باعث ایجاد درز ناقص میشود؛ در مقابل، نیروی بیشازحد ممکن است نوع دیگری از خرابی را ایجاد کند. درپوش ممکن است آسیب ببیند، لبهٔ بطری تحت فشار قرار گیرد یا گشتاور بازکردن برای کاربر مورد نظر غیرعملی شود.
یک سیستم فیلتر به خوبی طراحی شده ماشین پوشاندن گوشتک در حین اتصال، بطری را تحت کنترل نگه میدارد و تغییرات را از یک چرخه به چرخهٔ بعدی محدود میکند. مقدار تنظیم مربوطه عددی جهانی نیست؛ بلکه بستگی به طراحی درب، جنس بطری و سطح آن، محصول، سرعت خط تولید و هر ویژگیای مانند لایهٔ زیردری یا درزبند دارد. اگر ویژگیهای مایع، دما یا شرایط فضای خالی در بالای مایع تغییر کنند، نتیجهٔ اعتبارسنجی نیز ممکن است تغییر کند.
این اصلاح عملی برای یک فرض رایج است: کوتاهترین راه به سوی درزبندی قابل اعتماد، لزوماً تنظیم بالاتری نیست؛ بلکه تنظیمی است که در شرایط واقعی تولید تأیید شده باشد. به همین دلیل تیمهای فنی باید نمونههای بستهبندی، سری درب، شرایط پرکردن، سرعت کاری و روش بازرسی استفادهشده در مرحلهٔ راهاندازی را مستند کنند.
تأثیر طراحی دستگاه بر تکرارپذیری درزبندی
متفاوت ماشین پوشاندن گوشتک طراحیهای مختلف از روشهای متفاوتی برای چرخاندن و سفت کردن دربها استفاده میکنند. انتخاب مناسب بستگی به نوع درب، پایداری ظرف، خروجی مطلوب و نیازهای تغییر ابزار دارد. صرفنظر از مکانیزم بهکاررفته، چندین کنترل بر جلوگیری از نشت تأثیر میگذارند.
راهنمایی و پشتیبانی از شیشهها
شیشه باید پیش از سفت کردن درب، پایدار باشد. نوارهای جانبی، ریلها، چرخدندههای ستارهای یا سایر اجزای دستکاری باید ظرف را بدون فشردهشدن یا چرخش غیرقابل پیشبینی نگه دارند. شیشههای سبکوزن، فرمتهای بلند و ظروف با شکل نامنظم اغلب نیازمند توجه اضافی هستند. اگر شیشه همراه با دستگاه سفتکننده بچرخد به جای مقاومت در برابر چرخش اعمالشده، تنظیمات ظاهری دستگاه لزوماً منجر به درزبندی یکنواخت نخواهد شد.
تحویل و قرارگیری درب
درها باید بهصورت تمیز، با جهتگیری صحیح و بهدرستی روی شیشه قرار گرفته، پیش از سفتشدن نهایی، قرار بگیرند. الگوی نشت مکرر ممکن است ناشی از مشکل متغیر در تغذیه درب باشد، نه از خود سر سفتکننده. در طول آزمایش، دربهای ردشده، رفتار شیار تغذیه درب و اولین تماس بین درب و شیشه را زیر نظر داشته باشید. پیچیدن نادرست، دربهای کجشده و دربهای بدون درزگیر داخلی باید بهعنوان نشانههای فرآیندی، نه صرفاً عیوب ظاهری، بررسی شوند.
وضعیت و تنظیم سر سفتکننده
سایش، آلودگی و تنظیم نادرست میتوانند نحوه تماس یک درپوش با سطح بستهبندی را تغییر دهند. capping bottle machine سطوحی که درپوش را گرفته یا به حرکت درمیآورند را بررسی کنید، همچنین فشار، تنظیم تراز و ارتفاع. نگهداری پس از تغییر قالب بهویژه حائز اهمیت است. ماشین ممکن است بدون مشکل کار کند، اما بهتدریج طیف گستردهتری از نتایج بستن درپوش تولید کند؛ بنابراین تأیید تنظیمات نباید صرفاً بر اساس صدا یا ظاهر انجام شود.
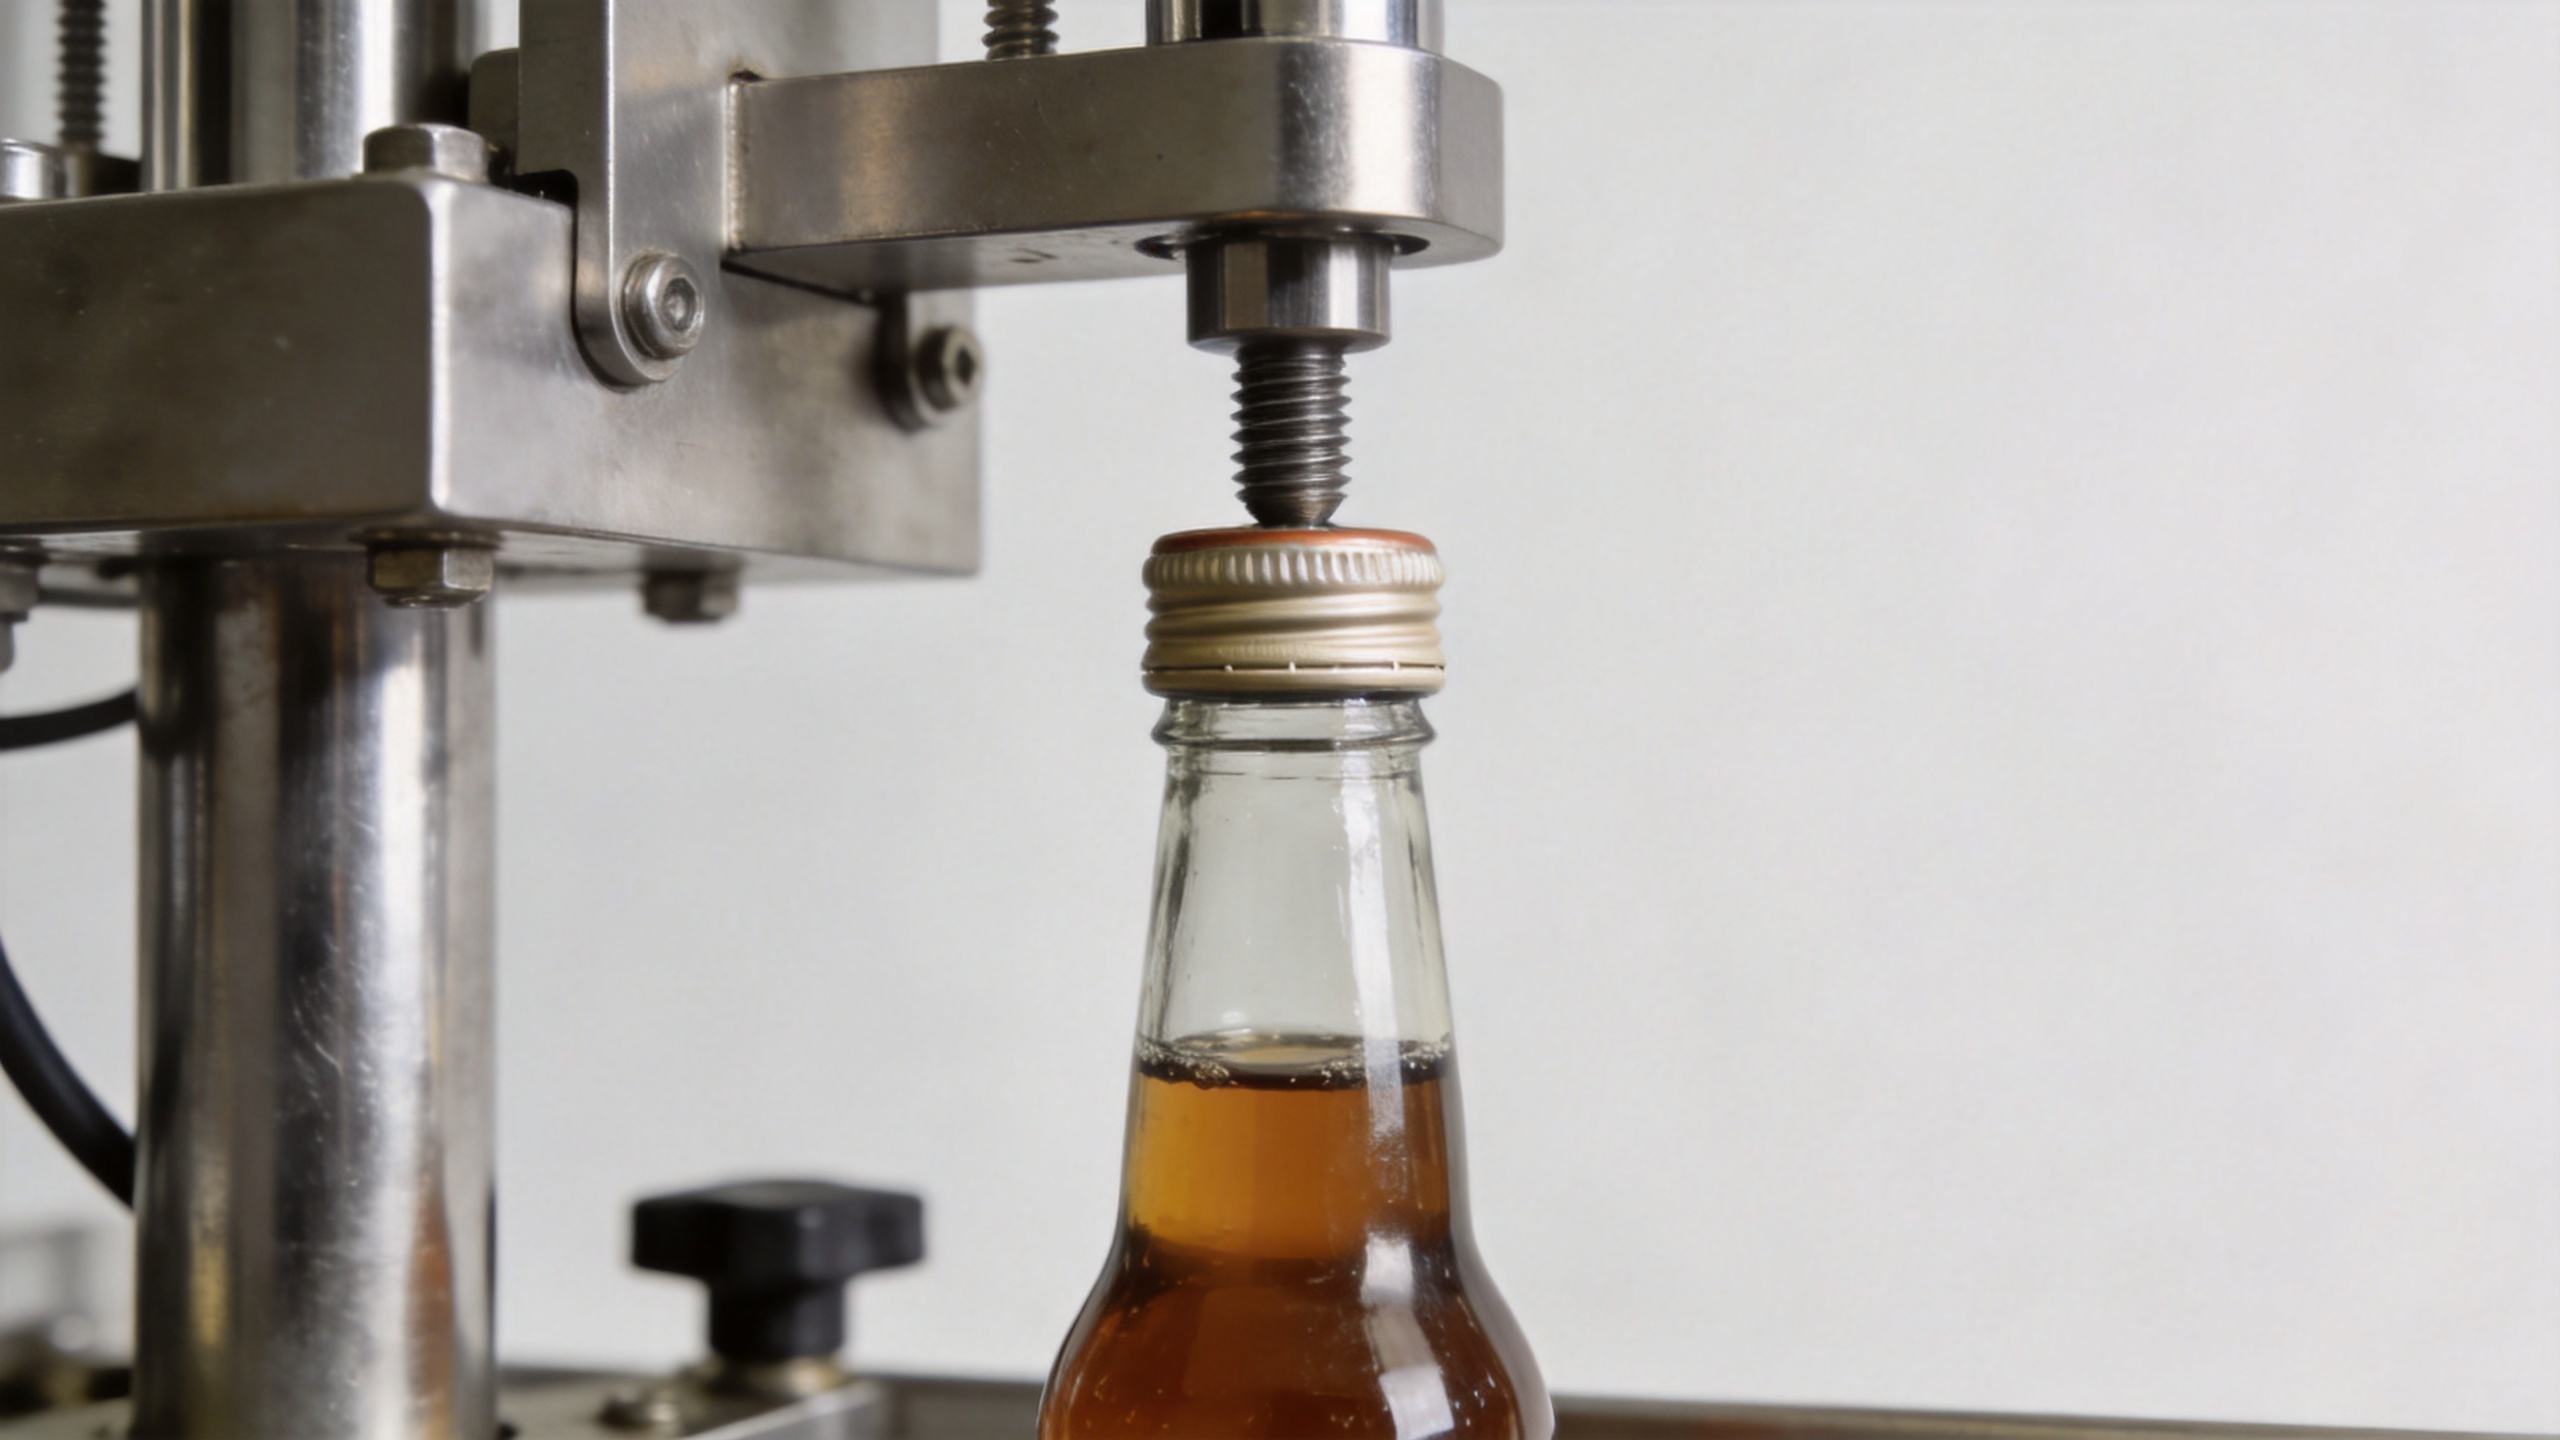
عملیات بستن درپوش را با پرکردن تلفیق کنید، نه اینکه آن را بهتنهایی بهینهسازی کنید.
در تجهیزات بستهبندی، عملکرد هر ماشین بهطور معمول تحت تأثیر رابطهای پیشین و پسین آن قرار دارد. شیشهای که با حباب، محصول روی لبه بالایی، سطح پرکردن نامنظم یا فاصلهگذاری ضعیف به مرحله بستن درپوش میرسد، ممکن است بهصورت مکرر در بستهشدن آن مشکل ایجاد شود. بههمین ترتیب، یک انباشتهکننده یا انتقالدهنده نوار نقاله ممکن است قبل از بازرسی، درپوش تازهبستهشده را مختل کند.
این جا است که نمای خط بستهبندی مفید میشود. ابتدا وضعیت مایع و پرکردن را تأیید کنید؛ سپس شیشه و درب را بررسی کنید؛ و در نهایت تنظیمات دستگاه بستن و بازرسیهای پاییندست را ارزیابی کنید. جداسازی این عوامل، عیبیابی را مؤثرتر میکند. بهعنوان مثال، اگر نشتی فقط پس از افزایش سرعت رخ دهد، علت ممکن است مربوط به کنترل شیشه، موجود بودن درب یا انتقال از پرکردن به بستن باشد، نه صرفاً نیروی بستن.
یک طرح اعتبارسنجی عملی برای دستگاه بستن با پیچ
پیش از پذیرش تنظیمات یا مقایسه تجهیزات، نگرانی نشتی را به یک طرح اعتبارسنجی کوچک تبدیل کنید. روش دقیق آزمون باید با محصول و بستهبندی مطابقت داشته باشد، اما ترتیب زیر نقطه شروعی مفید فراهم میکند.
- تعریف بستهبندی: جنس شیشه، ابعاد نهایی، نوع درب، لایه زیردری یا ویژگی درزبندی و وضعیت موردانتظار محصول را ثبت کنید.
- اجرای نمونههای نماینده: سرعت عادی کاری و هر محدوده سرعتی که قصد استفاده از آن را دارید را شامل شوید، نه اینکه فقط در سرعت کند تنظیمات آزمایش انجام شود.
- بررسی سازگانی درخواست: بررسی همترازی درپوش، درگیری ر threads، آسیبهای قابل مشاهده و تکرارپذیری اندازهگیری انتخابشده برای بستن.
- استفاده از روش مناسب بررسی نشت: انتخاب آزمونی که با بستهبندی و محصول سازگان دارد و ثبت شرایط آن بهگونهای که نتایج قابل مقایسه باشند.
- بررسی پس از دستکاری: ارزیابی نمونهها پس از انتقال، انباشت یا شرایط نگهداری که شبیه فرآیند واقعی هستند.
هدف این است که از مقایسهٔ صرفاً سرعت ماشین به تأیید شرایط پایدار کارکرد برسیم. یک دستگاه قابل اعتماد ماشین پوشاندن گوشتک این فرآیند را از طریق تنظیمات کنترلپذیر، دستکاری تکرارپذیر بطریها و دسترسی آسان برای بازرسی و تغییر تنظیمات پشتیبانی میکند.
رفع عیب نشت بر اساس الگو، نه بر اساس حدس و گمان
| الگوی مشاهدهشده | منطقهٔ احتمالی برای بررسی | بررسی بعدی مفید |
|---|---|---|
| نشتها در بطریهای پراکنده رخ میدهند | تأمین درب، قرارگیری درب یا ناپایداری متناوب بطری | نمونهها را از طریق تحویل درب دنبال کنید و درگیری را در نقطه بستن بررسی نمایید. |
| نشتها پس از تغییر فرمت آغاز میشوند | عرض راهنما، ارتفاع بستندهنده، اجزای بستن یا تنظیمات دستورالعمل | چکلیست کامل تغییر فرمت را با ظروف نماینده مجدداً تأیید کنید. |
| نشتها در سرعتهای بالاتر افزایش مییابند | فاصلهگذاری ورودی، حمایت از بطری، موجود بودن درب یا زمانبندی پرکردن تا بستن | مشاهدات را در هر سرعت در حالی که مواد بستهبندی ثابت نگه داشته شدهاند، مقایسه کنید. |
| درپوشها را نمیتوان به راحتی برداشت یا آسیب دیدهاند. | استفاده از نیروی بیش از حد، تنظیم نادرست یا سطوح تماس نامناسب | تنظیمات بستن را بررسی کنید و رزوههای درپوش و شیشه را از نظر تغییر شکل معاینه نمایید. |
این رویکرد جلوگیری میکند که هر نقصی به عنوان یک عیب یکسان در نظر گرفته شود. یک تشخیص دقیق capping bottle machine نقطهی شروع بهتری فراهم میکند، اما عملکرد آن همچنان به مشخصات کامل بستهبندی و تأیید دقیق و منظم وابسته است.
مواردی که پیش از انتخاب یا راهاندازی تجهیزات باید تأیید شوند
هنگام ارزیابی یک ماشین پوشاندن گوشتک ، مجموعهای کامل از نمونهها و یک طرح پذیرش شفاف آماده کنید. محدودهی درپوش، ابعاد و پایداری شیشه، سرعت مورد انتظار، ویژگیهای محصول، نیازهای بهداشتی، فراوانی تغییر قالب و رابطهای موجود در خط تولید را تأیید نمایید. از تأمینکننده بپرسید که حمایت از شیشه، تغذیهی درپوش و تنظیمات برای قالبهای شما چگونه انجام میشود. سپس اندازهگیریها و آزمونهای نشتی را تعریف کنید که نتایج قابل قبول را نشان دهند.
برای پروژههای بستهبندی مایعات، بررسی همزمان پرکردن و دربگذاری نیز منطقی است. راهحل دربگذاری باید با جریان واقعی محصول، رفتار ظرف و نحوهٔ پردازش آن در ادامهٔ خط تولید سازگار باشد، نه اینکه صرفاً بر اساس مشخصات مستقل آن ارزیابی شود. اگر شیشه، مایع و ظرفیت تولید مورد نظر شما قبلاً تعیین شدهاند، نمونههای موجود بهترین پایهٔ ممکن برای بحث فنی و آزمایش هستند.
نتیجهگیری
دقیق ماشین پوشاندن گوشتک این امر اهمیت دارد، زیرا پیشگیری از نشت به اتصال قابل تکرار درب و فرآیند کنترلشدهٔ بستهبندی وابسته است. این روش به کاهش تغییرپذیری در نحوهٔ اعمال دربها کمک میکند، اما جایگزین آزمونهای خاص برای هر بستهبندی نمیشود. با بررسی همزمان نحوهٔ ارائهٔ درب، پایداری شیشه، تنظیمات اعمال و نتایج واقعی آزمون نشت، تیمهای بستهبندی میتوانند تصمیمی مطمئنتر بگیرند و علت واقعی نشت را برطرف کنند.






 اخبار داغ








