 EN

Perché una macchina precisa per avvitare i tappi è fondamentale per prevenire le perdite del prodotto?
Una bottiglia che perde raramente è causata esclusivamente da un problema del tappo. Può essere il risultato visibile di una presentazione scorretta del tappo, di una stabilizzazione insufficiente della bottiglia, di un’incastro non ottimale delle filettature, di un controllo inadeguato della forza di chiusura o di un trasferimento difettoso tra la stazione di riempimento e quella di tappatura. Dal punto di vista ingegneristico della linea di confezionamento, una macchina per il cappotto a vite deve essere valutata come parte integrante del percorso che va dalla bottiglia riempita al sigillo verificato, e non come una stazione di chiusura isolata.
Questa distinzione è fondamentale per bevande, acqua, salse e altri prodotti liquidi. Un tappo che sembra allineato potrebbe comunque essere troppo allentato, incrociato o deformata al punto da causare perdite in seguito durante la manipolazione. Al contrario, un serraggio eccessivo può danneggiare le filettature, deformare un tappo o rendere il contenitore difficile da aprire per l’utente finale. L’obiettivo è ottenere un’applicazione ripetibile entro il campo operativo richiesto dalla specifica combinazione di bottiglia e tappo.
Le perdite iniziano quando il sistema di chiusura perde coerenza
Un tappo filettato sigilla quando il suo liner, la sua superficie di tenuta, le sue filettature e la finitura del contenitore si incontrano nel rapporto previsto. Il macchina per il cappotto a vite deve unire coerentemente queste parti mentre le bottiglie avanzano alla velocità della linea. Anche piccole variazioni possono avere rilevanza: una bottiglia non centrata potrebbe entrare nella zona di chiusura con un’inclinazione; un tappo non correttamente posizionato potrebbe avviare l’innesto sulla filettatura sbagliata; un’alimentazione instabile dei tappi può generare difetti intermittenti difficili da individuare a occhio nudo.
Per questo motivo, è utile suddividere il rischio di perdita in tre domande:
- Il tappo è stato presentato correttamente? La chiusura deve raggiungere il collo della bottiglia in modo perpendicolare e nella corretta orientazione.
- È stato applicato in modo coerente? Le teste di chiusura, i mandrini o le pinze devono applicare una forza ripetibile mentre la bottiglia rimane adeguatamente supportata.
- Il prodotto finito ha superato un controllo pertinente? L’ispezione visiva da sola potrebbe non rivelare una tenuta appena sufficiente.
Amacchina per il cappottamento di bottiglie può supportare tutte e tre le fasi, ma soltanto quando le sue guide, la consegna dei tappi, la movimentazione delle bottiglie e le impostazioni di chiusura sono allineate con il pacchetto reale.
Precisione significa applicazione controllata, non semplicemente tappi più stretti.
È allettante considerare un problema di perdita come motivo per aumentare la forza di serraggio. In realtà, l’obiettivo utile è una condizione di applicazione stabile. Una forza insufficiente può lasciare una tenuta incompleta; una forza eccessiva può invece generare un diverso tipo di guasto. La chiusura potrebbe danneggiarsi, il collo della bottiglia potrebbe subire sollecitazioni eccessive oppure la coppia di svitamento potrebbe risultare impraticabile per l’utente previsto.
Un sistema di macchina per il cappotto a vite mantiene il controllo della bottiglia durante l’innesto e limita le variazioni da un ciclo all’altro. L’impostazione pertinente non è un valore universale: dipende dalla progettazione del tappo, dal materiale e dalla finitura della bottiglia, dal prodotto, dalla velocità della linea e da eventuali caratteristiche del rivestimento interno o del sigillo. Se cambiano le caratteristiche del liquido, la temperatura o le condizioni dello spazio di testa, anche il risultato della convalida può variare.
Ecco una correzione pratica a un’assunzione comune: la via più rapida per ottenere un sigillo affidabile non è automaticamente un’impostazione più elevata, bensì un’impostazione verificata in condizioni reali di produzione. Per questo motivo i team tecnici devono documentare i campioni di imballaggio, il lotto di tappi, le condizioni di riempimento, la velocità operativa e il metodo di ispezione utilizzati durante la messa a punto.
Come la progettazione della macchina influisce sulla ripetibilità del sigillo
Diversi macchina per il cappotto a vite le progettazioni impiegano metodi diversi per ruotare e serrare i tappi. La scelta appropriata dipende dal tipo di tappo, dalla stabilità del contenitore, dall’output desiderato e dalle esigenze di cambio formato. Indipendentemente dal meccanismo utilizzato, diversi parametri di controllo influenzano la prevenzione delle perdite.
Guida e supporto per le bottiglie
Una bottiglia deve essere stabile prima che il tappo venga avvitato. Cinghie laterali, guide, ruote a stella o altri componenti di movimentazione devono trattenere il contenitore senza schiacciarlo né consentirne una rotazione imprevedibile. Le bottiglie leggere, i formati alti e i contenitori con forma irregolare richiedono spesso un’attenzione aggiuntiva. Se la bottiglia ruota insieme al dispositivo di avvitatura anziché opporsi alla rotazione applicata, l’impostazione apparente della macchina potrebbe non tradursi in una tenuta costante.
Consegna e posizionamento dei tappi
I tappi devono arrivare in modo pulito, orientati correttamente e ben appoggiati prima dell’avvitatura finale. Un pattern ricorrente di perdite può derivare da un problema intermittente nell’alimentazione dei tappi, piuttosto che dal dispositivo di chiusura stesso. Durante una prova, osservare i tappi scartati, il comportamento del canale di alimentazione dei tappi e il primo contatto tra tappo e bottiglia. L’incastro errato (cross-threading), i tappi inclinati e la mancanza di guarnizioni interne devono essere considerati segnali di processo, non semplici difetti estetici.
Stato e regolazione del dispositivo di chiusura
L'usura, la contaminazione e la regolazione errata possono modificare il modo in cui un macchina per il cappottamento di bottiglie entra in contatto con un tappo. Controllare le superfici che afferrano o azionano il tappo, nonché le impostazioni di pressione, allineamento e altezza. La manutenzione è particolarmente importante dopo un cambio formato. Una macchina può funzionare regolarmente mentre produce progressivamente una gamma più ampia di risultati relativi ai tappi; pertanto, la verifica dell’impostazione non deve basarsi esclusivamente su suoni o aspetto esteriore.
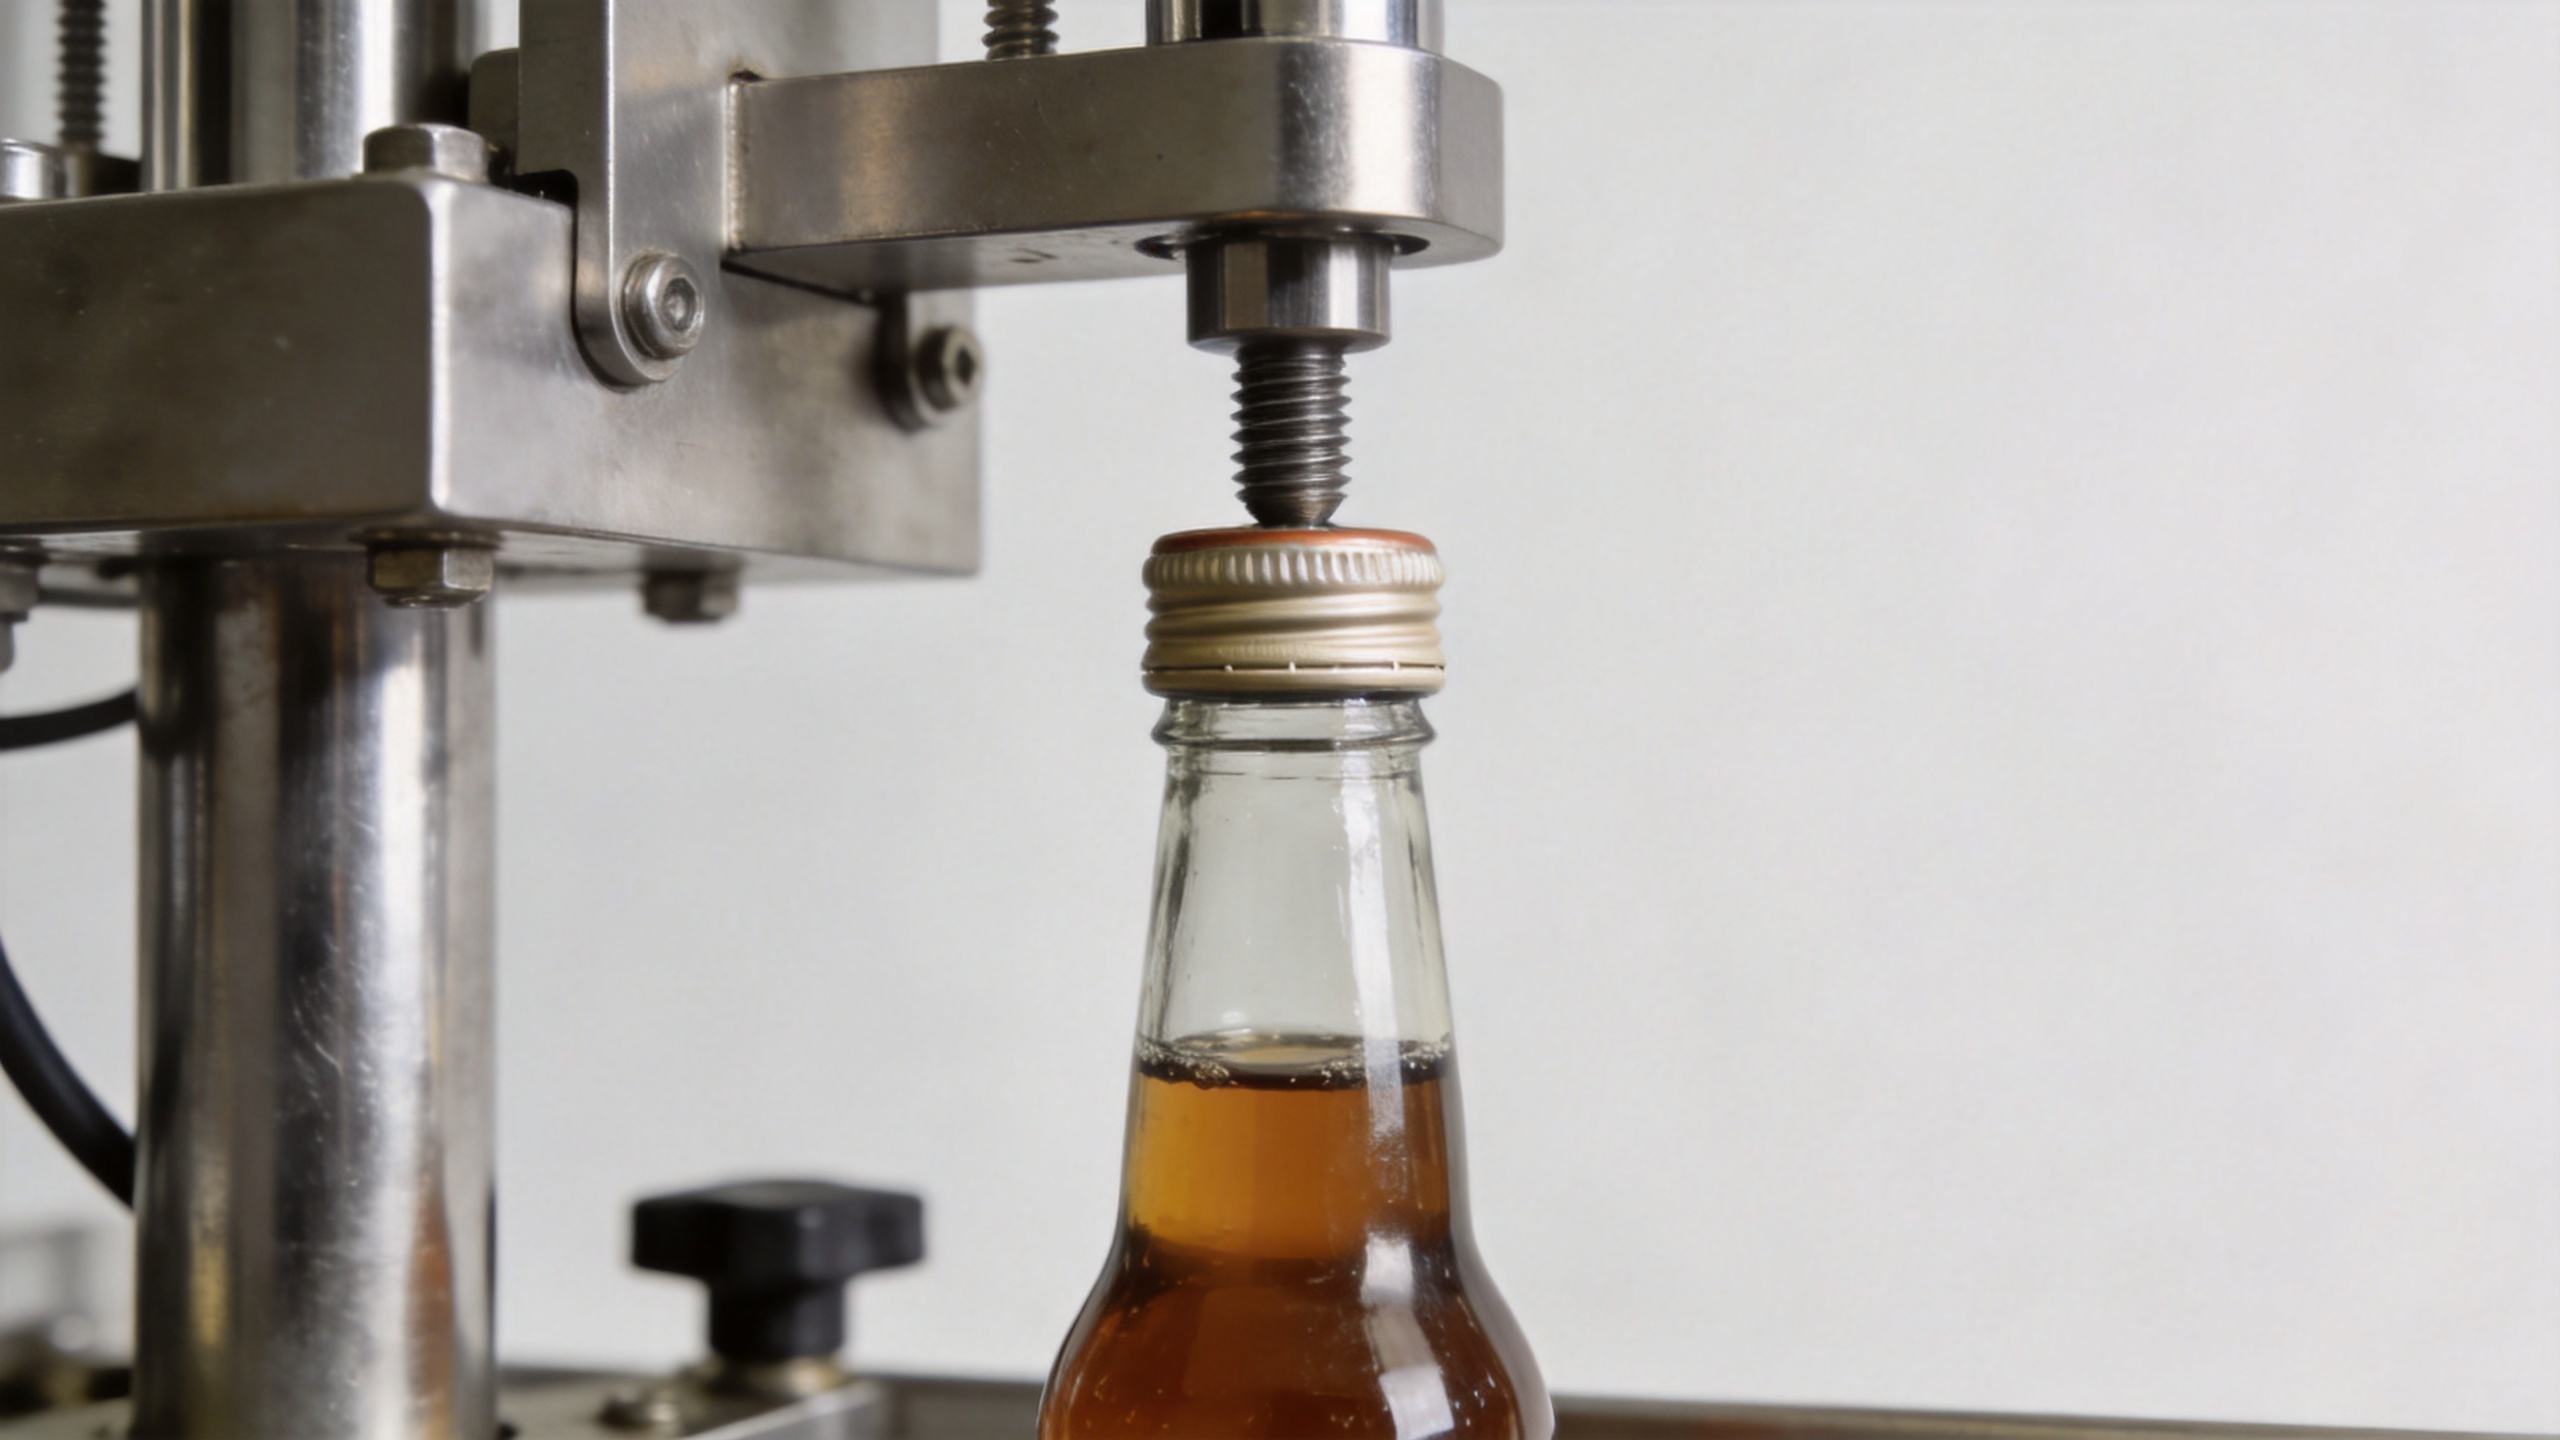
Integrare l’operazione di tappatura con quella di riempimento, anziché ottimizzarla singolarmente
Nell’ambito delle attrezzature per l’imballaggio, le prestazioni di una singola macchina sono spesso influenzate dalle interfacce a monte e a valle. Una bottiglia che raggiunge la stazione di tappatura con schiuma, prodotto sul collo, livello di riempimento irregolare o distanziamento impreciso potrebbe risultare più difficile da sigillare in modo ripetibile. Analogamente, un accumulatore o un trasferimento mediante nastro trasportatore potrebbe alterare un tappo appena applicato prima dell’ispezione.
Questo è il punto in cui la vista della linea di imballaggio risulta utile. Innanzitutto, verificare lo stato del liquido e del riempimento; quindi esaminare la bottiglia e il tappo; infine valutare le impostazioni della macchina per l’applicazione dei tappi e i controlli a valle. Separare questi fattori rende la risoluzione dei problemi più efficace. Ad esempio, se le perdite si verificano soltanto dopo un aumento della velocità, la causa potrebbe risiedere nel controllo della bottiglia, nella disponibilità dei tappi o nel passaggio dal riempimento all’applicazione del tappo, piuttosto che nella forza di chiusura da sola.
Un piano pratico di validazione per una macchina per l’applicazione di tappi a vite
Prima di accettare le impostazioni o confrontare apparecchiature, trasformare la preoccupazione relativa alle perdite in un piccolo piano di validazione. Il metodo di prova esatto deve corrispondere al prodotto e al contenitore, ma la sequenza seguente fornisce un utile punto di partenza.
- Definire il contenitore: registrare il materiale della bottiglia, le dimensioni del collo, il tipo di tappo, la guarnizione o la caratteristica di sigillatura e lo stato previsto del prodotto.
- Eseguire campioni rappresentativi: includere la velocità operativa normale e qualsiasi intervallo di velocità previsto, anziché eseguire i test esclusivamente a una bassa velocità di configurazione.
- Verificare la coerenza dell'applicazione: ispezionare l'allineamento del tappo, l'ingranamento filettato, i danni visibili e la ripetibilità della misura di chiusura scelta.
- Eseguire un controllo di tenuta adeguato: scegliere un test adatto al confezionamento e al prodotto e documentarne le condizioni affinché i risultati siano confrontabili.
- Revisione dopo la manipolazione: valutare i campioni dopo trasferimenti, accumuli o condizioni di stoccaggio che simulino il processo reale.
L'obiettivo è passare dal semplice confronto della velocità nominale della macchina alla conferma di condizioni operative stabili. Una macchina affidabile macchina per il cappotto a vite supporta tale processo grazie a impostazioni controllabili, manipolazione ripetibile delle bottiglie e accessibilità per ispezione e cambio formato.
Risolvere i problemi di perdita analizzando gli schemi, non per tentativi ed errori
| Modello osservato | Area potenziale da ispezionare | Controllo successivo utile |
|---|---|---|
| Perdite si verificano su bottiglie sparse | Alimentazione tappi, posizionamento tappi o instabilità intermittente delle bottiglie | Tracciare campioni attraverso la consegna dei tappi e ispezionare l’innesto nel punto di chiusura. |
| Le perdite iniziano dopo un cambio formato | Larghezza guide, altezza del tappatore, componenti di chiusura o impostazioni ricetta | Riconfermare l’intera checklist di cambio formato con contenitori rappresentativi. |
| Le perdite aumentano a velocità più elevate | Distanziamento in entrata, supporto bottiglie, disponibilità tappi o tempistica riempimento–tappatura | Confrontare le osservazioni a ciascuna velocità mantenendo costanti i materiali dell’imballaggio. |
| I tappi sono difficili da rimuovere o presentano danni visibili | Forza eccessiva, allineamento impreciso o superfici di contatto non adatte | Verificare le impostazioni di chiusura e ispezionare i filetti del tappo e della bottiglia per deformazioni. |
Questo approccio evita di considerare ogni difetto come lo stesso guasto. Una precisa macchina per il cappottamento di bottiglie fornisce un punto di partenza migliore, ma le sue prestazioni dipendono comunque dall’intera specifica del pacchetto e da una verifica rigorosa.
Cosa verificare prima di selezionare o configurare l’attrezzatura
Quando si valuta una macchina per il cappotto a vite , preparare un set completo di campioni e un piano di accettazione chiaro. Confermare la gamma di chiusure, le dimensioni e la stabilità della bottiglia, la velocità prevista, le caratteristiche del prodotto, le esigenze igieniche, la frequenza dei cambi formato e le interfacce disponibili sulla linea. Chiedere come vengono gestiti il supporto della bottiglia, l’alimentazione dei tappi e gli aggiustamenti per i formati richiesti. Definire quindi le misurazioni e i controlli di tenuta che dimostreranno risultati accettabili.
Per i progetti di imballaggio di liquidi, è altresì opportuno esaminare insieme il riempimento e la chiusura. Una soluzione di chiusura deve adattarsi al flusso effettivo del prodotto, al comportamento del contenitore e alla movimentazione a valle, anziché essere valutata unicamente in base alle sue specifiche autonome. Se la bottiglia, il liquido e la portata obiettivo sono già definiti, tali campioni costituiscono la base più utile per una discussione tecnica e per prove pratiche.
Conclusione
Preciso macchina per il cappotto a vite ciò è rilevante perché la prevenzione delle perdite dipende da un innesto ripetibile del tappo e da un processo di imballaggio controllato. Ciò contribuisce a ridurre la variabilità nell’applicazione dei tappi, ma non sostituisce le prove specifiche per il tipo di imballaggio. Verificando congiuntamente la presentazione del tappo, la stabilità della bottiglia, le impostazioni di applicazione e i risultati reali del test di tenuta, i team addetti all’imballaggio possono prendere decisioni più affidabili e affrontare la causa effettiva delle perdite.






 Notizie in primo piano








