 EN

เหตุใดเครื่องขันฝาเกลียวที่แม่นยำจึงสำคัญต่อการป้องกันการรั่วซึมของผลิตภัณฑ์
ขวดที่รั่วซึมมักไม่ใช่ปัญหาเพียงแค่ฝาเท่านั้น แต่อาจเป็นผลที่มองเห็นได้จากหลายปัจจัย เช่น การนำเสนอฝา การทรงตัวของขวด การสอดเกลียวอย่างถูกต้อง การควบคุมแรงขันฝา หรือการส่งผ่านระหว่างขั้นตอนการบรรจุและขันฝา จากมุมมองด้านวิศวกรรมสายการบรรจุภัณฑ์ เครื่องปิดฝาแบบเกลียว ควรประเมินเครื่องขันฝาเกลียวในฐานะส่วนหนึ่งของกระบวนการนำขวดที่บรรจุแล้วไปสู่การปิดผนึกที่ผ่านการตรวจสอบแล้ว ไม่ใช่เพียงสถานีปิดผนึกแบบแยกเดี่ยว
ความแตกต่างนั้นสำคัญมากสำหรับเครื่องดื่ม น้ำ ซอส และผลิตภัณฑ์ของเหลวอื่นๆ ฝาที่ดูเสมอกันอาจยังหลวมเกินไป มีเกลียวขัดกัน หรือบิดเบี้ยวจนรั่วได้ในภายหลังระหว่างการจัดการ ตรงกันข้าม การขันฝาแน่นเกินไปอาจทำให้เกลียวเสียหาย ทำให้ฝาบิดเบี้ยว หรือทำให้ผู้ใช้ปลายทางเปิดบรรจุภัณฑ์ได้ยาก วัตถุประสงค์คือการขันฝาอย่างสม่ำเสมอภายในช่วงการทำงานที่ขวดและฝานั้นๆ กำหนดไว้
การรั่วเริ่มต้นเมื่อระบบปิดผนึกสูญเสียความสม่ำเสมอ
ระบบปิดผนึกแบบเกลียวจะสร้างการซีลเมื่อแผ่นรองฝา พื้นผิวซีล เกลียว และส่วนปลายของขวดเข้าสัมพันธ์กันตามที่ออกแบบไว้ เครื่องปิดฝาแบบเกลียว เครื่องจักรต้องจัดให้ส่วนประกอบเหล่านั้นมาบรรจบกันอย่างสม่ำเสมอ ขณะที่ขวดเคลื่อนผ่านสายการผลิตด้วยความเร็วที่กำหนด แม้ความแปรผันเล็กน้อยก็มีผล: ขวดที่ไม่อยู่กึ่งกลางอาจเข้าสู่โซนการปิดฝาในมุมเอียง ฝาที่ไม่ถูกวางลงอย่างเหมาะสมอาจเริ่มขันบนเกลียวผิดตำแหน่ง และการป้อนฝาที่ไม่เสถียรอาจก่อให้เกิดข้อบกพร่องแบบไม่ต่อเนื่องซึ่งตรวจพบได้ยากด้วยตาเปล่า
ด้วยเหตุนี้ การแยกความเสี่ยงของการรั่วออกเป็นสามคำถามจึงมีประโยชน์
- ฝาปิดถูกนำเสนออย่างถูกต้องหรือไม่ การปิดฝาต้องสัมผัสกับส่วนปลายของขวดอย่างตรงและในทิศทางที่เหมาะสม
- การปิดฝาดำเนินการอย่างสม่ำเสมอหรือไม่ หัวปิดฝา แกนหมุน หรืออุปกรณ์ยึดจับต้องใช้แรงที่สามารถทำซ้ำได้ ในขณะที่ขวดยังคงได้รับการรองรับอย่างมั่นคง
- บรรจุภัณฑ์สำเร็จรูปผ่านการตรวจสอบที่เกี่ยวข้องหรือไม่ การตรวจด้วยตาเพียงอย่างเดียวอาจไม่สามารถระบุรอยปิดที่อยู่ในเกณฑ์พรมแดนได้
เอ capping bottle machine สามารถสนับสนุนทั้งสามขั้นตอนนี้ได้ แต่ก็ต่อเมื่อระบบนำทาง ระบบจ่ายฝาปิด ระบบจัดการขวด และการตั้งค่าการปิดฝาสอดคล้องกับบรรจุภัณฑ์จริง
ความแม่นยำหมายถึงการควบคุมการประยุกต์ใช้แรง ไม่ใช่แค่การขันฝาให้แน่นขึ้นเท่านั้น
มักมีแนวโน้มที่จะมองปัญหาการรั่วว่าเป็นเหตุผลในการเพิ่มแรงขันฝา อย่างไรก็ตาม เป้าหมายที่แท้จริงคือการสร้างเงื่อนไขการประยุกต์ใช้แรงที่มีเสถียรภาพ หากใช้แรงน้อยเกินไป อาจทำให้รอยปิดไม่สมบูรณ์ แต่หากใช้แรงมากเกินไป ก็อาจก่อให้เกิดลักษณะความล้มเหลวแบบใหม่ เช่น ฝาปิดเสียหาย ส่วนปลายของขวดได้รับแรงเครียดเกินไป หรือแรงบิดในการเปิดฝาสูงจนผู้ใช้ปลายทางไม่สามารถเปิดได้อย่างสะดวก
ระบบที่ตั้งค่ามาอย่างดี เครื่องปิดฝาแบบเกลียว รักษาขวดให้อยู่ในการควบคุมระหว่างการขันฝา และจำกัดความแปรปรวนจากรอบหนึ่งไปยังอีกรอบหนึ่ง การตั้งค่าที่เกี่ยวข้องไม่ใช่ค่าคงที่สากล แต่ขึ้นอยู่กับการออกแบบฝา วัสดุและผิวสัมผัสของขวด ผลิตภัณฑ์ ความเร็วของสายการผลิต รวมถึงคุณสมบัติของแผ่นรองฝาหรือซีลใดๆ ที่ใช้ หากลักษณะของของเหลว อุณหภูมิ หรือเงื่อนไขของพื้นที่ว่างภายในขวดเปลี่ยนแปลง ผลลัพธ์จากการตรวจสอบความเหมาะสมก็อาจเปลี่ยนแปลงตามไปด้วย
นี่คือการแก้ไขแนวคิดที่เข้าใจผิดโดยทั่วไปอย่างเป็นรูปธรรม: เส้นทางที่เร็วที่สุดสู่การซีลที่เชื่อถือได้ ไม่จำเป็นต้องหมายถึงการตั้งค่าที่สูงขึ้นเสมอไป แต่คือการตั้งค่าที่ผ่านการยืนยันแล้วภายใต้สภาวะการผลิตจริง ด้วยเหตุนี้ ทีมเทคนิคจึงควรบันทึกตัวอย่างบรรจุภัณฑ์ ล็อตของฝา สภาพการบรรจุ ความเร็วในการดำเนินงาน และวิธีการตรวจสอบที่ใช้ในระหว่างการตั้งค่าเครื่อง
การออกแบบเครื่องจักรมีผลต่อความสม่ำเสมอของการซีล
ต่างกัน เครื่องปิดฝาแบบเกลียว การออกแบบเครื่องจักรแต่ละแบบใช้วิธีการหมุนและขันฝาแตกต่างกัน การเลือกแบบที่เหมาะสมขึ้นอยู่กับชนิดของฝา ความมั่นคงของภาชนะ ผลผลิตที่ต้องการ และความต้องการในการเปลี่ยนรุ่น ไม่ว่าจะใช้กลไกแบบใด ก็มีการควบคุมหลายประการที่ส่งผลต่อการป้องกันการรั่วซึม
คำแนะนำและการสนับสนุนเกี่ยวกับขวด
ขวดต้องมีความมั่นคงก่อนที่จะขันฝาให้แน่น สายพานด้านข้าง รางนำ ล้อดาว หรือชิ้นส่วนอื่นๆ ที่ใช้จัดการขวด ควรยึดขวดไว้โดยไม่ทำให้บีบเสียรูปหรือหมุนอย่างไม่สม่ำเสมอ ขวดที่มีน้ำหนักเบา ขวดทรงสูง และขวดที่มีรูปร่างผิดปกติ มักต้องได้รับการดูแลเป็นพิเศษ หากขวดหมุนไปพร้อมกับหัวขันฝาแทนที่จะต้านแรงบิดที่กระทำ ค่าตั้งเครื่องที่มองเห็นอาจไม่ส่งผลให้เกิดการปิดผนึกที่สม่ำเสมอ
การส่งและวางฝา
ฝาต้องมาถึงอย่างสะอาด อยู่ในทิศทางที่ถูกต้อง และวางลงบนขวดเรียบร้อยก่อนขันให้แน่นขั้นสุด รูปแบบการรั่วซึมซ้ำๆ อาจเกิดจากปัญหาการจ่ายฝาที่เกิดขึ้นเป็นครั้งคราว มากกว่าจะเกิดจากหัวขันฝาเอง ระหว่างการทดลอง ควรสังเกตฝาที่ถูกปฏิเสธ พฤติกรรมของรางเลื่อนฝา และการสัมผัสครั้งแรกระหว่างฝากับขวด กรณีเกลียวไม่สอดคล้องกัน ฝาเอียง หรือขาดแผ่นรองฝา ควรพิจารณาเป็นสัญญาณของปัญหาในกระบวนการ ไม่ใช่เพียงข้อบกพร่องเชิงรูปลักษณ์เท่านั้น
สภาพและการปรับแต่งหัวขันฝา
การสึกหรอ การปนเปื้อน และการปรับตั้งที่ไม่ถูกต้อง อาจเปลี่ยนวิธีที่ capping bottle machine สัมผัสกับฝาปิด ตรวจสอบพื้นผิวที่ใช้จับหรือขับเคลื่อนฝา รวมทั้งการตั้งค่าแรงดัน การจัดแนว และความสูง การบำรุงรักษาจึงมีความสำคัญอย่างยิ่งหลังการเปลี่ยนรูปแบบการผลิต เครื่องจักรอาจทำงานได้อย่างราบรื่น แต่ค่อยๆ สร้างผลลัพธ์ของฝาปิดที่หลากหลายมากขึ้น ดังนั้น การตรวจสอบการตั้งค่าจึงไม่ควรพึ่งพาเพียงเสียงหรือลักษณะภายนอกเท่านั้น
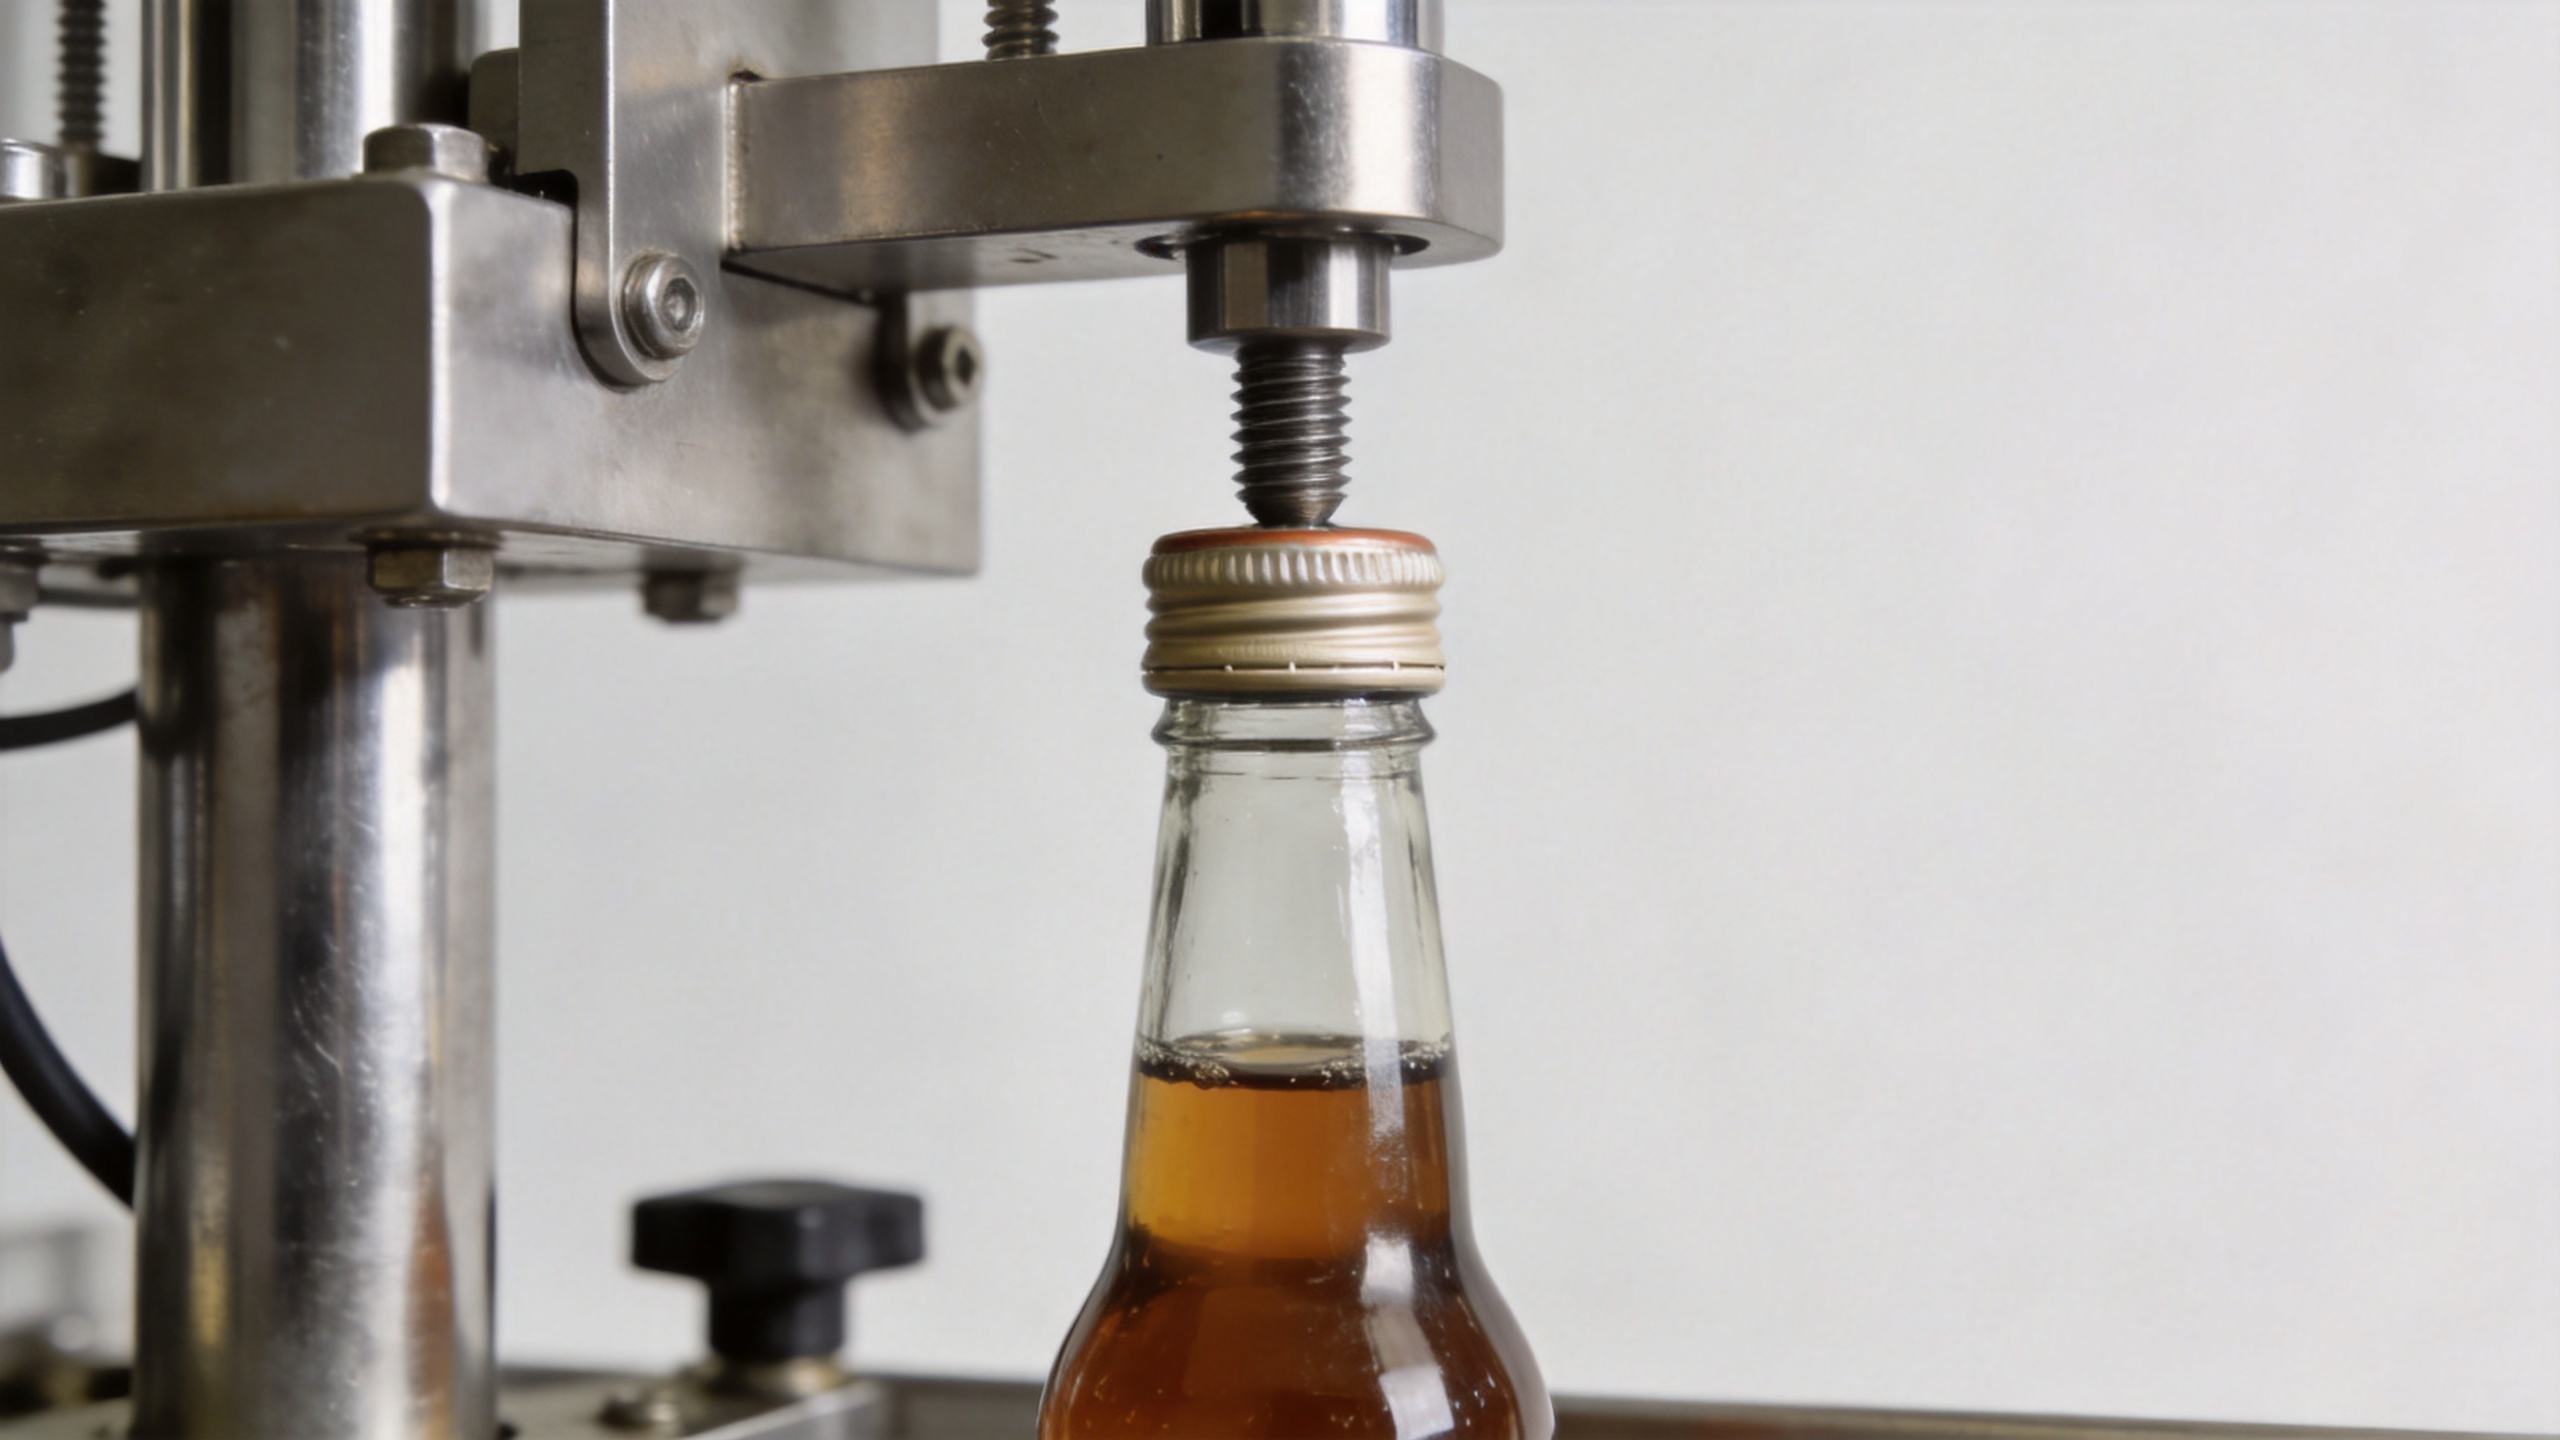
ผสานกระบวนการปิดฝากับกระบวนการบรรจุแทนที่จะปรับแต่งเฉพาะกระบวนการปิดฝาเพียงอย่างเดียว
ในอุปกรณ์บรรจุภัณฑ์ ประสิทธิภาพของเครื่องจักรแต่ละเครื่องมักขึ้นอยู่กับอินเทอร์เฟซที่เชื่อมต่อกับเครื่องก่อนหน้าและเครื่องถัดไป ขวดที่มาถึงขั้นตอนการปิดฝาพร้อมโฟม ผลิตภัณฑ์เปื้อนบริเวณปากขวด ระดับการบรรจุไม่สม่ำเสมอ หรือระยะห่างระหว่างขวดไม่เหมาะสม อาจทำให้การปิดฝาอย่างสม่ำเสมอล้มเหลวได้ ในทำนองเดียวกัน ระบบสะสม (accumulator) หรือการส่งผ่านบนสายพานลำเลียง อาจทำให้ฝาที่เพิ่งปิดใหม่เกิดการเคลื่อนคลาดก่อนผ่านขั้นตอนการตรวจสอบ
นี่คือจุดที่มุมมองสายการบรรจุภัณฑ์มีประโยชน์ ขั้นตอนแรก ยืนยันสภาพของของเหลวและกระบวนการบรรจุให้แน่ชัด จากนั้นตรวจสอบขวดและฝาปิดอย่างละเอียด สุดท้ายประเมินค่าตั้งค่าของเครื่องปิดฝาและขั้นตอนการตรวจสอบต่อเนื่องหลังจากนั้น การแยกปัจจัยเหล่านี้ออกจากกันจะทำให้การวิเคราะห์หาสาเหตุของปัญหามีประสิทธิภาพมากยิ่งขึ้น ตัวอย่างเช่น หากเกิดการรั่วซึมเฉพาะหลังจากเพิ่มความเร็วในการผลิต สาเหตุอาจเกี่ยวข้องกับการควบคุมขวด ความพร้อมใช้งานของฝาปิด หรือการส่งผ่านระหว่างขั้นตอนการบรรจุกับการปิดฝา มากกว่าจะเป็นเพียงแรงกดปิดฝาเพียงอย่างเดียว
แผนการตรวจสอบความถูกต้องที่ใช้งานได้จริงสำหรับเครื่องปิดฝาแบบเกลียว
ก่อนยอมรับค่าตั้งค่าใด ๆ หรือเปรียบเทียบอุปกรณ์ต่าง ๆ ให้แปลงประเด็นเรื่องการรั่วซึมให้กลายเป็นแผนการตรวจสอบความถูกต้องขนาดเล็ก วิธีการทดสอบที่ใช้ควรสอดคล้องกับลักษณะของผลิตภัณฑ์และบรรจุภัณฑ์อย่างแม่นยำ แต่ลำดับขั้นตอนต่อไปนี้สามารถใช้เป็นจุดเริ่มต้นที่มีประโยชน์
- กำหนดลักษณะบรรจุภัณฑ์: บันทึกวัสดุที่ใช้ทำขวด ขนาดของส่วนปลาย (finish dimensions) ประเภทฝาปิด ลักษณะของแผ่นรองฝา (liner) หรือระบบปิดผนึก (seal feature) และสภาวะที่ผลิตภัณฑ์ควรอยู่ภายหลังการบรรจุ
- ดำเนินการทดสอบตัวอย่างที่เป็นตัวแทน: รวมความเร็วในการทำงานปกติและช่วงความเร็วที่วางแผนไว้ทั้งหมด แทนที่จะทำการทดสอบเฉพาะที่ความเร็วต่ำในขั้นตอนการตั้งค่าเท่านั้น
- ตรวจสอบความสอดคล้องของการใช้งาน: ตรวจสอบการจัดแนวฝา ความลึกของการขันเกลียว ความเสียหายที่มองเห็นได้ และความซ้ำซากของการวัดค่าการปิดที่เลือก
- ใช้วิธีตรวจสอบการรั่วอย่างเหมาะสม: เลือกการทดสอบที่เหมาะกับบรรจุภัณฑ์และผลิตภัณฑ์ และบันทึกเงื่อนไขการทดสอบเพื่อให้ผลลัพธ์สามารถเปรียบเทียบกันได้
- ทบทวนหลังการจัดการ: ประเมินตัวอย่างหลังจากผ่านกระบวนการถ่ายโอน การกองรวม หรือการเก็บรักษาภายใต้สภาวะที่ใกล้เคียงกับกระบวนการจริง
จุดประสงค์คือการเปลี่ยนจากการเปรียบเทียบความเร็วของเครื่องในภาพรวม มาเป็นการยืนยันว่าสภาวะการทำงานนั้นคงที่และเชื่อถือได้ เครื่องที่มีศักยภาพ เครื่องปิดฝาแบบเกลียว สนับสนุนกระบวนการนี้ผ่านการตั้งค่าที่ควบคุมได้ การจัดการขวดซ้ำได้แม่นยำ และการเข้าถึงเพื่อการตรวจสอบและการเปลี่ยนงาน
แก้ไขปัญหาการรั่วด้วยการวิเคราะห์รูปแบบ ไม่ใช่ด้วยการคาดเดา
| รูปแบบที่สังเกตได้ | บริเวณที่อาจต้องตรวจสอบ | การตรวจสอบขั้นต่อไปที่มีประโยชน์ |
|---|---|---|
| เกิดการรั่วซึมที่ขวดแบบกระจาย | ปัญหาเกี่ยวกับการจ่ายฝา ตำแหน่งการวางฝา หรือความไม่เสถียรของขวดเป็นครั้งคราว | ติดตามตัวอย่างไปตลอดกระบวนการส่งฝา และตรวจสอบการขันฝาที่จุดปิดผนึก |
| เริ่มเกิดการรั่วซึมหลังเปลี่ยนรูปแบบการผลิต | ความกว้างของไกด์ ความสูงของเครื่องขันฝา ส่วนประกอบการปิดผนึก หรือการตั้งค่าสูตรการผลิต | ตรวจสอบรายการเปลี่ยนรูปแบบการผลิตให้ครบถ้วนอีกครั้ง โดยใช้ขวดตัวแทน |
| การรั่วซึมเพิ่มขึ้นเมื่อความเร็วสูงขึ้น | ระยะห่างระหว่างขวดขณะเข้าระบบ การรองรับขวด ความพร้อมของฝา หรือช่วงเวลาที่เชื่อมต่อระหว่างการบรรจุกับการขันฝา | เปรียบเทียบสิ่งที่สังเกตได้ที่ความเร็วแต่ละระดับ โดยคงวัสดุบรรจุภัณฑ์ให้เหมือนเดิม |
| ฝาปิดถอดออกได้ยากหรือมีความเสียหายที่มองเห็นได้ | ใช้แรงมากเกินไป การจัดตำแหน่งไม่ดี หรือพื้นผิวสัมผัสไม่เหมาะสม | ตรวจสอบการตั้งค่าการปิดฝาและตรวจดูความผิดรูปของเกลียวฝาและเกลียวขวด |
แนวทางนี้ช่วยหลีกเลี่ยงการพิจารณาข้อบกพร่องทุกชนิดเป็นข้อผิดพลาดแบบเดียวกัน ความแม่นยำ capping bottle machine ให้จุดเริ่มต้นที่ดีกว่า แต่ประสิทธิภาพยังขึ้นอยู่กับข้อกำหนดโดยรวมของผลิตภัณฑ์และการตรวจสอบอย่างเคร่งครัด
สิ่งที่ต้องยืนยันก่อนเลือกหรือติดตั้งอุปกรณ์
เมื่อประเมิน เครื่องปิดฝาแบบเกลียว เตรียมตัวอย่างครบชุดและแผนการยอมรับที่ชัดเจน ยืนยันช่วงขนาดฝาปิด ขนาดและเสถียรภาพของขวด ความเร็วที่คาดไว้ ลักษณะของผลิตภัณฑ์ ความต้องการด้านสุขอนามัย ความถี่ในการเปลี่ยนรูปแบบ และอินเทอร์เฟซของสายการผลิตที่มีอยู่ สอบถามวิธีการรองรับขวด การป้อนฝา และการปรับแต่งสำหรับรูปแบบของคุณ จากนั้นกำหนดการวัดและการตรวจสอบการรั่วซึมที่จะแสดงผลลัพธ์ที่ยอมรับได้
สำหรับโครงการบรรจุภัณฑ์ของเหลว การทบทวนกระบวนการบรรจุและปิดฝาพร้อมกันก็เป็นสิ่งที่สมเหตุสมผลเช่นกัน วิธีการปิดภาชนะควรสอดคล้องกับการไหลของผลิตภัณฑ์จริง พฤติกรรมของภาชนะ และการจัดการในขั้นตอนถัดไป มากกว่าจะพิจารณาเพียงจากข้อกำหนดเฉพาะของตัวเครื่องเท่านั้น หากขวด ของเหลว และอัตราการผลิตเป้าหมายของท่านได้รับการระบุไว้แล้ว ตัวอย่างเหล่านั้นจะเป็นพื้นฐานที่มีประโยชน์ที่สุดสำหรับการอภิปรายเชิงเทคนิคและการทดลอง
สรุป
ที่แม่นยำ เครื่องปิดฝาแบบเกลียว เรื่องนี้มีความสำคัญ เพราะการป้องกันการรั่วซึมขึ้นอยู่กับการขันฝาให้แน่นอย่างสม่ำเสมอและกระบวนการบรรจุที่ควบคุมได้ ซึ่งช่วยลดความแปรผันในการติดตั้งฝา แต่ไม่สามารถแทนการทดสอบเฉพาะสำหรับบรรจุภัณฑ์ได้ การตรวจสอบร่วมกันทั้งการนำเสนอฝา การทรงตัวของขวด การตั้งค่าเครื่องติดตั้ง และผลการตรวจสอบการรั่วซึมจริง จะช่วยให้ทีมงานด้านบรรจุภัณฑ์ตัดสินใจได้อย่างน่าเชื่อถือยิ่งขึ้น และสามารถแก้ไขสาเหตุที่แท้จริงของการรั่วซึมได้






 ข่าวร้อนแรง








