 EN

De ce este importantă o mașină precisă de înșurubare a capacelor pentru prevenirea scurgerilor de produs?
O sticlă care scurge nu este, de obicei, doar un problemă legată de capac. Poate fi rezultatul vizibil al modului de prezentare a capului, al stabilizării sticlei, al angrenării filetelor, al controlului forței de închidere sau al transferului între etapa de umplere și cea de închidere. Din perspectiva ingineriei liniei de ambalare, o mașină de vopsit cu șuruburi trebuie evaluată ca parte a traseului de la sticla umplută până la sigilarea verificată, nu ca o stație izolată de închidere.
Această distincție este importantă pentru băuturi, apă, sosuri și alte produse lichide. Un capac care pare perfect orizontal poate fi totuși prea slab strâns, îmbinate în mod incorect sau deformat suficient de mult pentru a scurge ulterior în timpul manipulării. În schimb, strângerea excesivă poate deteriora filetele, deforma un capac sau poate face ambalajul dificil de deschis pentru utilizatorul final. Obiectivul este aplicarea repetabilă în cadrul intervalului de funcționare necesar combinației specifice dintre sticlă și capac.
Scurgerile încep atunci când sistemul de închidere pierde consistența.
Un capac filetat etanșează atunci când garnitura sa, suprafața de etanșare, filetele și finisajul recipientului se aliniază conform relației prevăzute. mașină de vopsit cu șuruburi acesta trebuie să aducă aceste componente în contact în mod constant, în timp ce sticlele ajung la viteza liniei. Variațiile mici pot avea importanță: o sticlă care nu este centrată poate intra în zona de închidere sub un unghi; un capac care nu este poziționat corect poate începe să se îmbine pe filetul greșit; iar alimentarea instabilă a capacelelor poate genera defecțiuni intermitente, greu de observat cu ochiul liber.
Din acest motiv, este util să se împartă riscul de scurgere în trei întrebări:
- A fost prezentat corect capacul? Închiderea trebuie să atingă finisajul sticlei în mod corespunzător și în orientarea potrivită.
- A fost aplicat în mod constant? Capetele de închidere, axele sau dispozitivele de prindere trebuie să aplice o forță reproductibilă, în timp ce sticla rămâne susținută.
- A trecut ambalajul finalizat un control relevant? Inspecia vizuală singură poate nu dezvăluie o etanșare marginală.
Amașină de capotare a sticlelor poate sprijini toate cele trei etape, dar numai atunci când ghidurile sale, livrarea capacelor, manipularea sticlelor și setările de închidere sunt aliniate cu ambalajul real.
Precizia înseamnă aplicare controlată, nu pur și simplu capacuri mai strânse.
Este tentant să tratăm o problemă de scurgere ca pe un motiv pentru a crește forța de strângere. Mai exact, ținta utilă este o condiție stabilă de aplicare. O forță prea mică poate lăsa o etanșare incompletă; una prea mare poate genera un alt tip de defect. Închiderea poate fi deteriorată, finisajul sticlei poate fi supus unei solicitări excesive, iar cuplul de desfacere poate deveni nepractic pentru utilizatorul intenționat.
Un sistem de filtre bine configurat mașină de vopsit cu șuruburi menține sticla sub control în timpul angajării și limitează variația de la un ciclu la altul. Setarea relevantă nu este un număr universal. Aceasta depinde de designul capacului, materialul sticlei și finisajul acesteia, produsul, viteza liniei și orice caracteristică a garniturii sau sigiliului. Dacă se modifică caracteristicile lichidului, temperatura sau condițiile spațiului liber (headspace), rezultatul validării se poate modifica, de asemenea.
Iată corecția practică pentru o presupunere comună: calea cea mai rapidă către un sigiliu fiabil nu este, în mod automat, o setare mai ridicată. Este o setare verificată în condiții reale de producție. De aceea, echipele tehnice trebuie să documenteze probele de ambalaj, lotul de capace, starea umplerii, viteza de funcționare și metoda de inspecție utilizate în timpul configurării.
Modul în care designul mașinii influențează repetabilitatea sigiliului
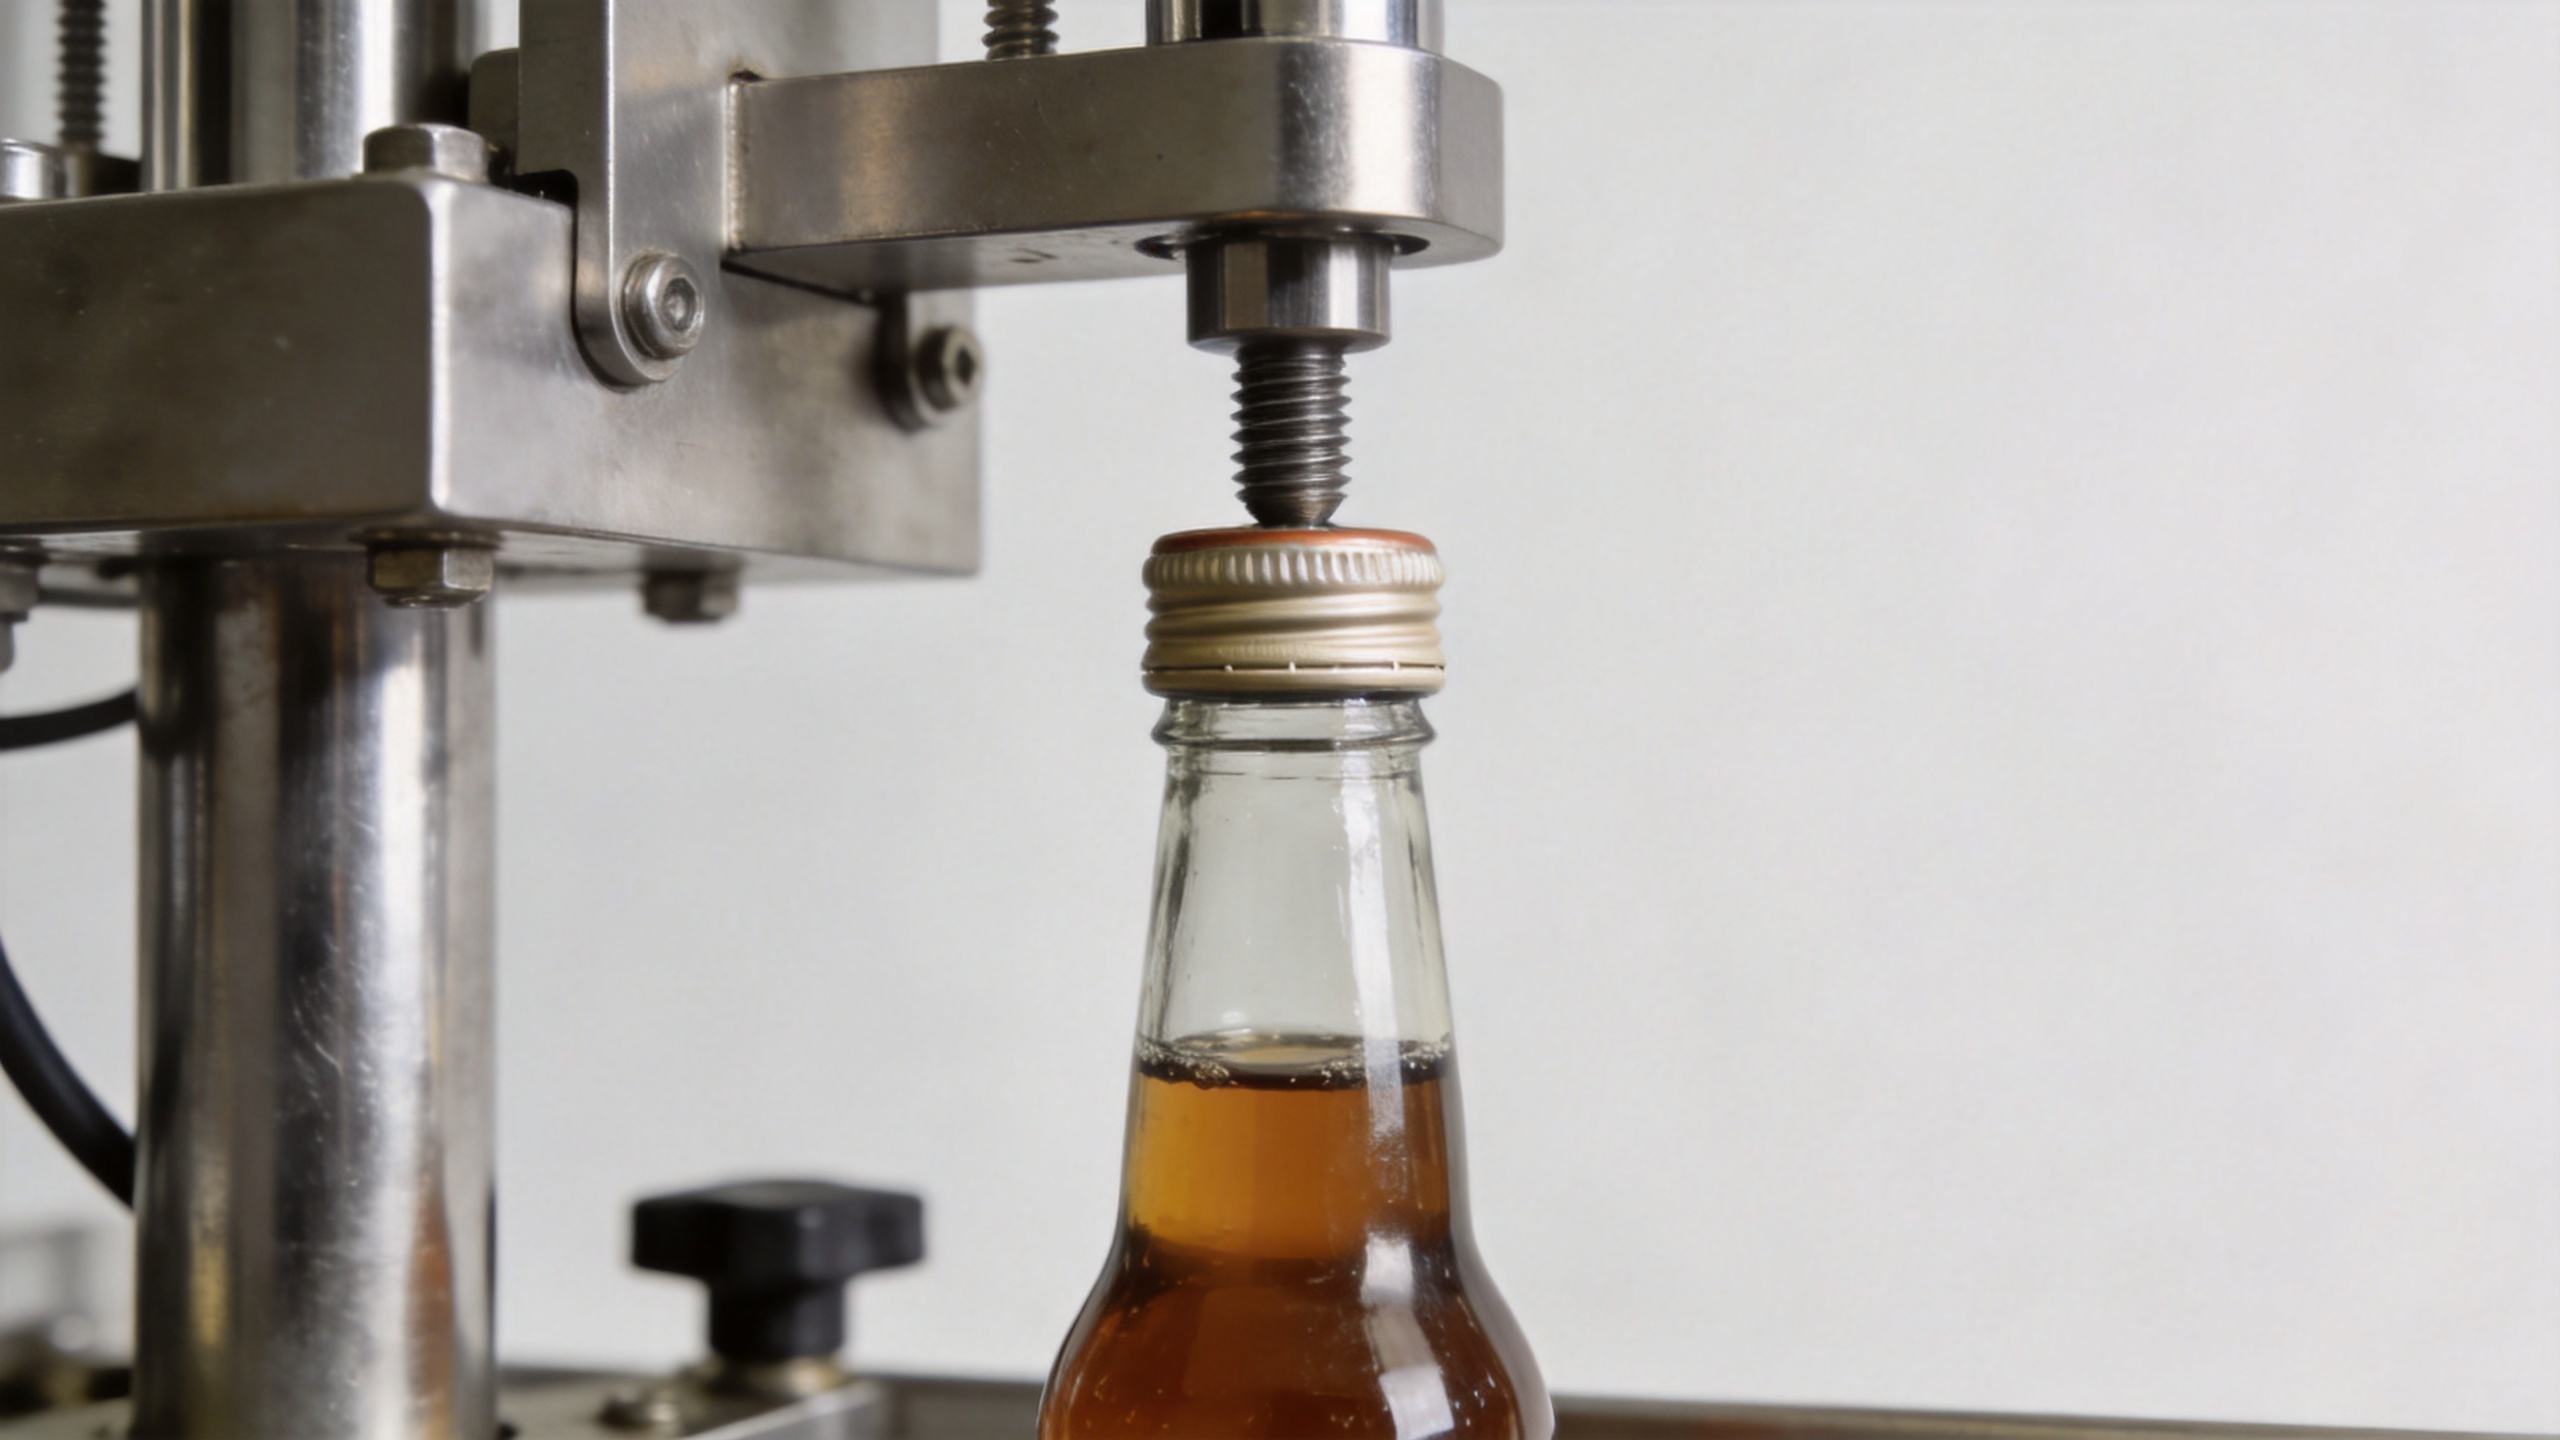
Diferite mașină de vopsit cu șuruburi designurile folosesc metode diferite de rotire și strângere a capacelor. Alegerea potrivită depinde de tipul capacului, stabilitatea recipientului, productivitatea dorită și necesitățile de schimbare a produsului. Indiferent de mecanismul utilizat, mai multe elemente de control influențează prevenirea scurgerilor.
Ghidare și sprijin pentru sticle
O sticlă trebuie să fie stabilă înainte ca capacul să fie strâns. Curelele laterale, șinele, roțile stelate sau alte componente de manipulare trebuie să mențină recipientul fără a-l strivi sau a-i permite rotirea în mod imprevizibil. Sticlele ușoare, formatele înalte și recipienții cu formă neregulată necesită adesea o atenție suplimentară. Dacă sticla se rotește împreună cu dispozitivul de închidere, în loc să reziste rotației aplicate, reglajul aparent al mașinii nu se va traduce într-o etanșare constantă.
Livrarea și plasarea capacelor
Capacele trebuie să ajungă curate, orientate corect și poziționate înainte de strângerea finală. Un model repetitiv de scurgeri poate proveni dintr-o problemă intermitentă la alimentarea cu capace, nu neapărat din capul de închidere în sine. În timpul unui test, observați capacele respinse, comportamentul șanțurilor pentru capace și primul contact dintre capac și sticlă. Filetarea în diagonală, capacele înclinate și garniturile lipsă trebuie tratate ca semnale ale procesului, nu doar ca defecte cosmetice.
Starea și reglarea capului de închidere
Uzura, contaminarea și reglarea incorectă pot modifica modul în care o mașină de capotare a sticlelor contactează o închidere. Verificați suprafețele care prind sau antrenează capacul, precum și presiunea, alinierea și reglajele de înălțime. Întreținerea este deosebit de importantă după o schimbare de format. O mașină poate funcționa fără probleme, dar poate produce treptat o gamă tot mai largă de rezultate la închidere, așadar verificarea setării nu trebuie să se bazeze doar pe sunet sau aspect.
Integrați închiderea cu umplerea, nu o optimizați separat
În echipamentele de ambalare, performanța unei singure mașini este adesea influențată de interfețele amonte și aval. O sticlă care ajunge la etapă de închidere cu spumă, produs pe finisaj, nivel de umplere neregulat sau spațiere necorespunzătoare poate fi mai dificil de sigilat în mod repetabil. În mod similar, un acumulator sau o tranziție prin bandă transportoare poate perturba o închidere tocmai aplicată, înainte de inspecție.
Aici este utilă vizualizarea liniei de ambalare. Mai întâi confirmați starea lichidului și a umplerii; apoi examinați sticla și capacul; în final, evaluați setările înșurubătorului și verificările ulterioare. Separarea acestor factori face diagnosticul mai eficient. De exemplu, dacă scurgerile apar doar după o creștere a vitezei, cauza poate fi legată de controlul sticlei, disponibilitatea capacelelor sau de transferul între umplere și înșurubare, nu doar de forța de închidere.
Un plan practic de validare pentru o mașină de înșurubat capace
Înainte de a accepta setările sau de a compara echipamentele, transformați problema scurgerilor într-un mic plan de validare. Metoda exactă de testare trebuie să corespundă produsului și ambalajului, dar următoarea secvență oferă un punct de plecare util.
- Definiți ambalajul: înregistrați materialul sticlei, dimensiunile gâtului, tipul capacului, elementul de etanșare (garnitură sau sigiliu) și starea prevăzută a produsului.
- Rulați mostre reprezentative: includeți viteza normală de funcționare și orice interval de viteză planificat, nu testați doar la o viteză redusă de configurare.
- Verificați coerența aplicației: inspectați alinierea capacului, angrenarea filetelor, deteriorările vizibile și reproductibilitatea măsurătorii alese pentru închidere.
- Utilizați un test adecvat de etanșeitate: selectați un test potrivit pentru ambalaj și produs și documentați condițiile acestuia, astfel încât rezultatele să fie comparabile.
- Efectuați o revizuire după manipulare: evaluați probele după transferuri, acumulare sau condiții de depozitare care seamănă cu procesul real.
Scopul este trecerea de la compararea unei viteze nominale a mașinii la confirmarea unor condiții stabile de funcționare. Un sistem capabil mașină de vopsit cu șuruburi susține acest proces prin setări controlabile, manipulare reproductibilă a sticlelor și acces ușor pentru inspecție și schimbare.
Diagnosticați scurgerile pe baza unor tipare, nu prin presupuneri
| Modelul observat | Zonă posibilă de inspectat | Verificare ulterioară utilă |
|---|---|---|
| Scurgeri apar la sticle împrăștiate | Alimentare cu capace, poziționare a capacelor sau instabilitate intermitentă a sticlelor | Urmează eșantioanele prin sistemul de livrare a capacelor și inspecționează angrenarea în punctul de închidere. |
| Scurgerile încep după o schimbare de format | Lățimea ghidurilor, înălțimea închizătorului, componente de închidere sau setări ale rețetei | Reconfirmă întreaga listă de verificare pentru schimbarea completă a formatului cu containere reprezentative. |
| Scurgerile cresc la viteze mai mari | Distanțarea la intrare, susținerea sticlelor, disponibilitatea capacelor sau sincronizarea dintre umplere și închidere | Compară observațiile la fiecare viteză, menținând constante materialele de ambalare. |
| Capacele sunt dificil de îndepărtat sau vizibil deteriorate | Forță excesivă, aliniere necorespunzătoare sau suprafețe de contact neadecvate | Verificați setările de închidere și inspectați filetele capacelelor și ale sticlelor pentru deformări. |
Această abordare evită tratarea fiecărei defecțiuni ca pe aceeași problemă. O analiză precisă mașină de capotare a sticlelor oferă un punct de plecare mai bun, dar performanța sa depinde în continuare de specificația completă a pachetului și de verificarea riguroasă.
Ce trebuie confirmat înainte de selectarea sau configurarea echipamentului
Când evaluezi o mașină de vopsit cu șuruburi , pregătiți un set complet de mostre și un plan clar de acceptare. Confirmați domeniul de închidere, dimensiunile și stabilitatea sticlelor, viteza așteptată, caracteristicile produsului, necesitățile de igienizare, frecvența schimbărilor de format și interfețele disponibile pe linie. Întrebați cum sunt gestionate sprijinul sticlelor, alimentarea cu capace și ajustarea pentru formatele dvs. Apoi definiți măsurătorile și verificările de etanșeitate care vor demonstra rezultate acceptabile.
Pentru proiectele de ambalare a lichidelor, este, de asemenea, rațional să se analizeze împreună umplerea și închiderea. O soluție de închidere trebuie să corespundă fluxului real al produsului, comportamentului recipientului și manipulării ulterioare, nu doar specificațiilor sale individuale. Dacă sticla, lichidul și debitul țintă sunt deja definite, aceste eșantioane oferă baza cea mai utilă pentru o discuție tehnică și un test.
Concluzie
Un preciz mașină de vopsit cu șuruburi este important, deoarece prevenirea scurgerilor depinde de angajarea repetabilă a capacelor și de un proces de ambalare controlat. Aceasta contribuie la reducerea variației modului în care se aplică închiderile, dar nu înlocuiește testarea specifică ambalajului. Prin verificarea împreună a prezentării capacelor, stabilității sticlei, setărilor de aplicare și a rezultatelor reale ale testelor de etanșeitate, echipele de ambalare pot lua o decizie mai fiabilă și pot aborda cauza reală a scurgerilor.






 Știri importante








