 EN

Mengapa Mesin Penutup Skru yang Tepat Penting untuk Mencegah Kebocoran Produk?
Botol yang bocor jarang sekali hanya disebabkan oleh masalah penutup. Ia boleh menjadi hasil nyata daripada cara penutup dihadapkan, penstabilan botol, keterlibatan ulir, kawalan daya penutupan, atau pemindahan antara proses pengisian dan penutupan. Dari perspektif kejuruteraan talian pembungkusan, mesin penutup baut perlu dinilai sebagai sebahagian daripada laluan dari botol yang telah diisi kepada segel yang disahkan, bukan sebagai stesen penutupan yang berasingan.
Perbezaan itu penting bagi minuman, air, sos, dan produk cecair lain. Penutup yang kelihatan rata masih boleh terlalu longgar, tersilang ulir, atau terdistorsi sehingga bocor kemudian semasa pengendalian. Sebaliknya, pengetatan berlebihan boleh merosakkan ulir, mengubah bentuk penutup, atau menyukarkan pengguna akhir membuka bungkusan tersebut. Objektifnya ialah aplikasi yang boleh diulang dalam julat operasi yang diperlukan oleh kombinasi botol-dan-penutup tertentu.
Kebocoran bermula apabila sistem penutup kehilangan konsistensi
Sistem penutup berulir kedap apabila pelapiknya, permukaan kedap, ulir, dan penyelesaian bekas bertemu dalam hubungan yang dirancang. mesin penutup baut sistem itu perlu menggabungkan bahagian-bahagian tersebut secara konsisten sementara botol tiba pada kelajuan talian. Perbezaan kecil boleh memberi kesan: botol yang tidak terpusat mungkin memasuki zon penutupan pada sudut; penutup yang tidak diletakkan dengan betul boleh bermula pada ulir yang salah; dan suapan penutup yang tidak stabil boleh mencipta kecacatan berkala yang sukar dikesan secara visual.
Oleh sebab ini, adalah lebih baik memisahkan risiko kebocoran kepada tiga soalan:
- Adakah penutup dihidangkan dengan betul? Penutup mesti menyentuh bahagian hujung botol secara tegak dan dalam orientasi yang betul.
- Adakah ia dipasang secara konsisten? Kepala penutup, spindel, atau cekam mesti mengenakan daya yang boleh diulang sambil botol tetap disokong.
- Adakah bungkusan siap lulus pemeriksaan yang berkaitan? Pemeriksaan visual sahaja mungkin tidak dapat menunjukkan kelompok segel yang sempadan.
Amesin penutup botol boleh menyokong ketiga-tiga peringkat tersebut, tetapi hanya apabila panduan, penghantaran penutup, pengendalian botol, dan tetapan penutupan sejajar dengan bungkusan sebenar.
Ketepatan bermaksud aplikasi yang dikawal, bukan sekadar penutup yang lebih ketat.
Adalah menarik untuk menganggap isu kebocoran sebagai alasan untuk meningkatkan daya pengencangan. Lebih tepat lagi, sasaran yang berguna ialah keadaan aplikasi yang stabil. Daya yang terlalu rendah boleh menyebabkan segel tidak lengkap; manakala daya yang terlalu tinggi boleh mencipta mod kegagalan yang berbeza. Penutup mungkin rosak, bahagian hujung botol mungkin tertekan, atau daya tarikan untuk membuka penutup mungkin menjadi tidak praktikal bagi pengguna yang dituju.
Sistem penapis yang terkonfigurasi dengan baik mesin penutup baut mengekalkan botol dalam kawalan semasa proses pengikatan dan menghadkan variasi daripada satu kitaran ke kitaran berikutnya. Tetapan yang berkaitan bukan suatu nombor universal. Ia bergantung kepada rekabentuk penutup, bahan dan penyelesaian botol, produk, kelajuan talian, serta sebarang ciri pelapik atau segel. Jika sifat cecair, suhu, atau keadaan ruang udara berubah, hasil pengesahan juga boleh berubah.
Berikut adalah pembetulan praktikal terhadap andaian lazim: laluan terpantas kepada segel yang boleh dipercayai bukan secara automatik tetapan yang lebih tinggi. Sebaliknya, ia ialah tetapan yang disahkan di bawah syarat pengeluaran sebenar. Oleh sebab itu, pasukan teknikal perlu mendokumenkan sampel bungkusan, lot penutup, keadaan pengisian, kelajuan operasi, dan kaedah pemeriksaan yang digunakan semasa persediaan.
Bagaimana rekabentuk mesin mempengaruhi pengulangan segel
Berbeza mesin penutup baut rekabentuk menggunakan pelbagai cara untuk memutar dan mengikat penutup. Pilihan yang sesuai bergantung kepada penutup, kestabilan bekas, output yang diinginkan, serta keperluan pertukaran. Tanpa mengira mekanisme, beberapa kawalan mempengaruhi pencegahan kebocoran.
Panduan dan sokongan botol
Botol mesti stabil sebelum penutup diketatkan. Tali sisi, rel, roda bintang, atau komponen pengendalian lain harus memegang bekas tanpa meremputkannya atau membenarkannya berpusing secara tidak menentu. Botol ringan, format tinggi, dan bekas berbentuk tidak sekata sering memerlukan perhatian tambahan. Jika botol berpusing bersama pengetat penutup alih-alih menentang putaran yang dikenakan, tetapan jentera yang kelihatan mungkin tidak menghasilkan kedap yang konsisten.
Penghantaran dan penempatan penutup
Penutup perlu tiba dengan bersih, dalam orientasi yang betul, dan diletakkan dengan betul sebelum diketatkan sepenuhnya. Corak kebocoran yang berulang-ulang boleh disebabkan oleh isu suapan penutup yang tidak konsisten, bukan daripada kepala penutup itu sendiri. Semasa ujian, perhatikan penutup yang ditolak, kelakuan salur penutup, dan sentuhan pertama antara penutup dan botol. Pemasangan benang yang salah (cross-threading), penutup yang condong, dan pelapik yang hilang harus dianggap sebagai isyarat proses, bukan sekadar cacat kosmetik.
Keadaan dan pelarasan kepala penutup
Kehausan, pencemaran, dan pelarasan yang tidak betul boleh mengubah cara suatu mesin penutup botol bersentuhan dengan penutup. Periksa permukaan yang mencengkam atau memacu penutup, bersama-sama dengan tetapan tekanan, penyelarasan, dan ketinggian. Penyelenggaraan menjadi lebih penting selepas perubahan format. Suatu jentera boleh beroperasi dengan lancar sambil secara beransur-ansur menghasilkan julat hasil penutup yang semakin luas, jadi pengesahan pelarasan tidak seharusnya bergantung hanya pada bunyi atau rupa sahaja.
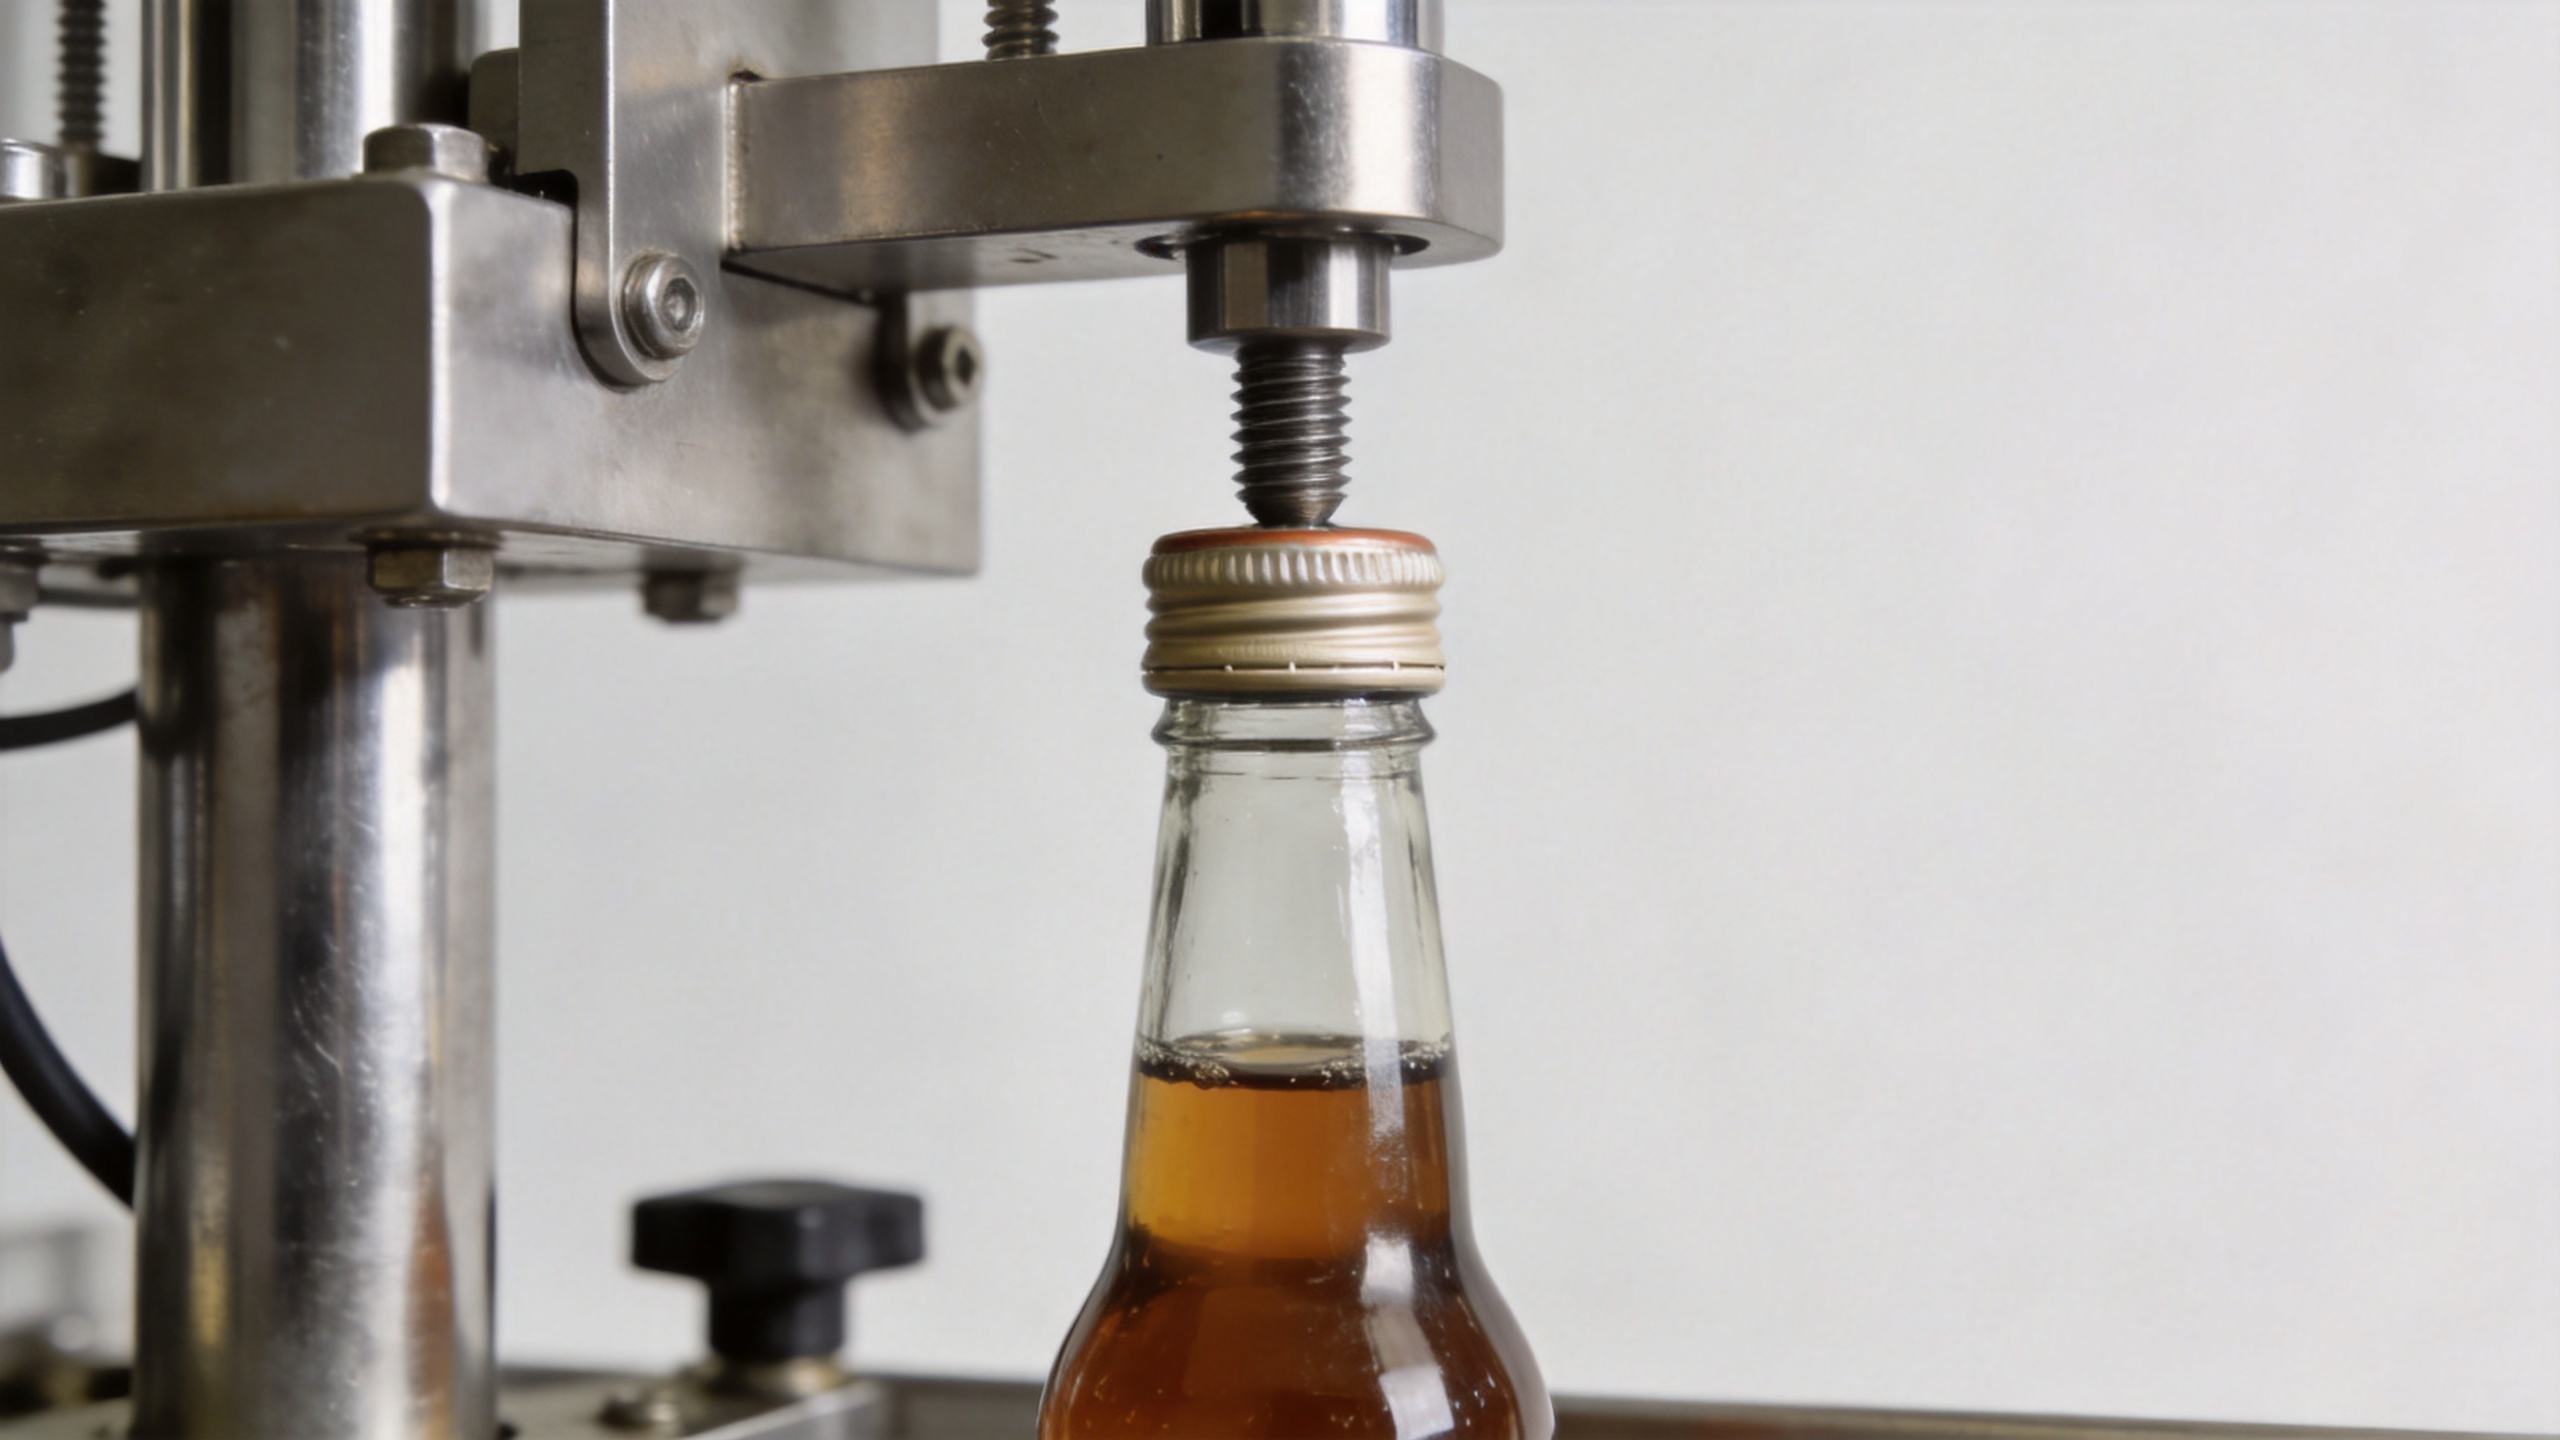
Kamirkankan penutupan dengan pengisian, bukan mengoptimumkannya secara berasingan
Dalam peralatan pembungkusan, prestasi jentera tunggal sering dipengaruhi oleh antara muka hulu dan hilir. Botol yang tiba di proses penutupan dengan buih, produk pada bahagian penutup, paras isian yang tidak konsisten, atau jarak antara botol yang tidak sesuai mungkin lebih sukar untuk disegel secara konsisten. Begitu juga, akumulator atau pemindahan melalui konveyor boleh mengganggu penutup yang baru dikenakan sebelum pemeriksaan.
Ini adalah di mana pandangan garis pembungkusan menjadi berguna. Pertama, sahkan keadaan cecair dan pengisian; kemudian semak botol dan penutup; akhirnya nilaikan tetapan penutup skru dan pemeriksaan hulu. Memisahkan faktor-faktor ini menjadikan proses menentukan punca masalah lebih berkesan. Sebagai contoh, jika kebocoran berlaku hanya selepas peningkatan kelajuan, punca masalah mungkin melibatkan kawalan botol, ketersediaan penutup, atau peralihan dari proses pengisian ke penutupan—bukan daya penutupan sahaja.
Rancangan pengesahan praktikal untuk mesin penutup skru
Sebelum menerima tetapan atau membandingkan peralatan, ubah kebimbangan mengenai kebocoran kepada rancangan pengesahan kecil. Kaedah ujian yang tepat harus sepadan dengan produk dan pembungkusannya, tetapi jujukan berikut memberikan titik permulaan yang berguna.
- Takrifkan pembungkusan: rekod bahan botol, dimensi penyelesaian, jenis penutup, lapisan dalaman atau ciri pengedap, serta keadaan produk yang dikehendaki.
- Jalankan sampel yang mewakili: sertakan kelajuan operasi biasa dan sebarang julat kelajuan yang dirancang, bukan hanya menguji pada kelajuan persiapan yang perlahan.
- Semak konsistensi aplikasi: periksa penyelarasan penutup, keterlibatan ulir, kerosakan kelihatan, dan pengulangan ukuran penutupan yang dipilih.
- Gunakan pemeriksaan kebocoran yang sesuai: pilih ujian yang bersesuaian dengan pembungkusan dan produk, serta dokumentasikan syarat-syaratnya supaya keputusan boleh dibandingkan.
- Semak semula selepas pengendalian: nilaikan sampel selepas pemindahan, pengumpulan, atau keadaan penyimpanan yang menyerupai proses sebenar.
Tujuannya ialah berpindah daripada membandingkan kelajuan mesin secara umum kepada mengesahkan keadaan operasi yang stabil. Suatu mesin penutup baut menyokong proses tersebut melalui tetapan yang boleh dikawal, pengendalian botol yang boleh diulang, dan akses untuk pemeriksaan serta pertukaran.
Troubleshoot kebocoran mengikut corak, bukan secara tekaan
| Corak yang diperhatikan | Kawasan yang mungkin perlu diperiksa | Semak seterusnya yang berguna |
|---|---|---|
| Kebocoran berlaku pada botol-botol yang tersebar | Bekalan penutup, penempatan penutup, atau ketidakstabilan botol secara berkala | Jejak sampel melalui penghantaran penutup dan periksa keterlibatan di titik penutupan. |
| Kebocoran bermula selepas perubahan format | Lebar panduan, ketinggian penutup, komponen penutupan, atau tetapan resipi | Sahkan semula senarai semak pertukaran penuh dengan bekas-wakil. |
| Kebocoran meningkat pada kelajuan yang lebih tinggi | Jarak masukan, sokongan botol, ketersediaan penutup, atau masa dari pengisian ke penutupan | Bandingkan pemerhatian pada setiap kelajuan sambil mengekalkan bahan bungkusan tidak berubah. |
| Penutup sukar dibuang atau kelihatan rosak | Daya berlebihan, penyelarasan yang lemah, atau permukaan sentuh yang tidak sesuai | Semak tetapan penutupan dan periksa benang penutup serta botol untuk sebarang deformasi. |
Pendekatan ini mengelakkan perlakuan setiap cacat sebagai kesalahan yang sama. Suatu mesin penutup botol memberikan titik permulaan yang lebih baik, tetapi prestasinya masih bergantung pada spesifikasi pakej sepenuhnya dan pengesahan yang teliti.
Apa yang perlu disahkan sebelum memilih atau memasang peralatan
Apabila menilai sebuah mesin penutup baut , sediakan satu set sampel lengkap dan satu pelan penerimaan yang jelas. Sahkan julat penutupan, dimensi dan kestabilan botol, kelajuan yang dijangkakan, ciri-ciri produk, keperluan sanitasi, kekerapan pertukaran, dan antara muka talian yang tersedia. Tanyakan bagaimana sokongan botol, penyuapan penutup, dan pelarasan dikendalikan untuk format anda. Kemudian tentukan ukuran dan ujian kebocoran yang akan menunjukkan hasil yang diterima.
Bagi projek pembungkusan cecair, adalah juga bijak untuk meninjau proses pengisian dan penutupan secara bersama-sama. Penyelesaian penutupan harus sesuai dengan aliran produk sebenar, kelakuan bekas, dan pemprosesan seterusnya, bukan hanya dinilai berdasarkan spesifikasi tersendiri. Jika botol, cecair, dan kadar keluaran sasaran anda sudah ditetapkan, sampel-sampel tersebut memberikan asas paling berguna untuk perbincangan teknikal dan ujian.
Kesimpulan
Yang tepat mesin penutup baut ini penting kerana pencegahan kebocoran bergantung pada keterulangan pengaitan penutup dan proses pembungkusan yang terkawal. Ia membantu mengurangkan variasi dalam cara penutup dikenakan, tetapi tidak menggantikan ujian khusus bagi setiap jenis bungkusan. Dengan mengesahkan penyampaian penutup, kestabilan botol, tetapan aplikasi, dan hasil sebenar ujian kebocoran secara bersama-sama, pasukan pembungkusan boleh membuat keputusan yang lebih boleh dipercayai serta menangani punca sebenar kebocoran.






 Berita Hangat








