 EN

Dlaczego precyzyjna maszyna do nakręcania korek jest ważna dla zapobiegania wyciekaniu produktu?
Wyciekająca butelka rzadko wynika wyłącznie z wady korka. Może być widocznym skutkiem nieprawidłowego ustawienia korka, niestabilności butelki, niewłaściwego założenia gwintu, braku kontroli siły zamykania lub przejścia między etapem napełniania a zamykania. Z inżynierskiego punktu widzenia linii pakującej maszyna do zakręcania nakrętek powinna być oceniana jako część ścieżki od napełnionej butelki do zweryfikowanego uszczelnienia, a nie jako izolowane stanowisko zamykania.
To rozróżnienie ma znaczenie dla napojów, wody, sosów oraz innych produktów ciekłych. Pokrywka wydająca się dobrze osadzona może być nadal zbyt luźna, źle nawinęta lub odkształcona na tyle, że później uleczy podczas obsługi. Z kolei nadmierne dokręcanie może uszkodzić gwint, zdeformować pokrywkę lub utrudnić końcowemu użytkownikowi otwarcie opakowania. Celem jest powtarzalne nakładanie pokrywki w zakresie roboczym wymaganym przez konkretną kombinację butelki i pokrywki.
Ucieczka zaczyna się, gdy system zamykający traci spójność
Zamknięcie z gwintem zapewnia uszczelnienie, gdy jego wkładka, powierzchnia uszczelniająca, gwint oraz końcówka pojemnika znajdują się we właściwym wzajemnym położeniu. maszyna do zakręcania nakrętek muszą one zostać ze sobą spójnie połączone, podczas gdy butelki docierają do linii z prędkością produkcyjną. Małe odchylenia mogą mieć znaczenie: butelka nieosiowo umieszczona może wejść do strefy zamykania pod kątem; pokrywka nieprawidłowo osadzona może rozpocząć nawijanie na niewłaściwym gwincie; niestabilne zasilanie pokrywek może powodować okresowe wady trudne do wykrycia gołym okiem.
Z tego powodu pomocne jest podzielenie ryzyka przecieku na trzy pytania:
- Czy korek został poprawnie zaprezentowany? Zamknięcie musi dokładnie osiągnąć końcówkę butelki w odpowiedniej orientacji.
- Czy zostało ono zastosowane w sposób spójny? Głowice zamykające, wrzeciona lub uchwyty powinny wywierać powtarzalną siłę, podczas gdy butelka pozostaje stabilnie podparta.
- Czy gotowy opakowany produkt przeszedł odpowiedni test kontrolny? Wizualna inspekcja sama w sobie może nie ujawnić marginalnego uszczelnienia.
Amaszyna do zakręcania butelek może wspierać wszystkie trzy etapy, ale tylko wtedy, gdy jej prowadnice, dostawa korków, obsługa butelek oraz ustawienia zamykania są dopasowane do rzeczywistego opakowania.
Precyzja oznacza kontrolowane zastosowanie, a nie po prostu mocniejsze dokręcanie korków.
Kuszące jest traktowanie problemu z przeciekiem jako powodu zwiększenia siły dokręcania. Dokładniej rzecz biorąc, pożądanym celem jest stabilny warunek zastosowania. Zbyt mała siła może spowodować niekompletne uszczelnienie; zbyt duża – może wywołać inny rodzaj awarii. Korek może ulec uszkodzeniu, końcówka butelki może zostać nadmiernie obciążona, a moment rozkręcania może stać się niewykonalny dla zamierzonego użytkownika.
Dobrze skonfigurowany maszyna do zakręcania nakrętek utrzymuje butelkę pod kontrolą podczas zamykania i ogranicza zmienność między kolejnymi cyklami. Odpowiednia wartość ustawienia nie jest uniwersalną liczbą. Zależy ona od konstrukcji zamka, materiału butelki i jej wykończenia, produktu, prędkości linii produkcyjnej oraz obecności wkładki lub uszczelki.
Oto praktyczna korekta powszechnej założenia: najszybszą drogą do uzyskania niezawodnej uszczelki nie jest automatycznie wyższa wartość ustawienia. Jest nią zweryfikowana wartość ustawienia w rzeczywistych warunkach produkcyjnych. Dlatego zespoły techniczne powinny udokumentować próbki opakowań, partię kapelek, warunki napełniania, prędkość pracy maszyny oraz metodę kontroli stosowaną podczas uruchamiania.
Wpływ konstrukcji maszyny na powtarzalność uszczelniania
Różny maszyna do zakręcania nakrętek różne konstrukcje stosują różne sposoby obracania i dokręcania kapelek. Odpowiedni wybór zależy od typu zamka, stabilności pojemnika, pożądanego wydajności oraz potrzeb związanych z przełączaniem produkcji. Niezależnie od zastosowanego mechanizmu kilka parametrów sterujących wpływa na zapobieganie wyciekaniu.
Wskazówki i wsparcie dotyczące butelek
Butelka musi być stabilna przed dokręceniem nakrętki. Pasy boczne, szyny, koła gwiazdkowe lub inne elementy obsługujące powinny utrzymywać pojemnik bez jego zgniatania lub niekontrolowanego obracania się. Butelki o małej masie, wysokie formaty oraz pojemniki o nieregularnym kształcie często wymagają dodatkowej uwagi. Jeśli butelka obraca się razem z urządzeniem do zakręcania zamiast przeciwstawić się przyłożonemu momentowi obrotowemu, pozorna ustawka maszyny może nie zapewnić spójnego uszczelnienia.
Dostawa i umieszczanie nakrętek
Nakrętki muszą docierać w czystym stanie, w prawidłowej orientacji oraz zostać poprawnie osadzone przed końcowym dokręceniem. Powtarzający się wzór przecieków może wynikać z niestabilnej pracy podajnika nakrętek, a nie z samej głowicy zakręcającej. Podczas próby należy obserwować odrzucone nakrętki, zachowanie kanału nakrętek oraz pierwszy kontakt między nakrętką a butelką. Przeciągnięcie gwintu, nachylona nakrętka oraz brak wkładki uszczelniającej powinny być traktowane jako sygnały procesowe, a nie jedynie wady estetyczne.
Stan i regulacja głowicy zakręcającej
Ubytek, zanieczyszczenie i nieprawidłowa regulacja mogą zmienić sposób, w jaki maszyna do zakręcania butelek element ten styka się z zamknięciem. Sprawdź powierzchnie chwytające lub napędzające korek, a także ustawienia ciśnienia, poziomowania i wysokości. Konserwacja ma szczególne znaczenie po zmianie formatu. Maszyna może działać płynnie, jednocześnie stopniowo generując szerszy zakres wyników zamykania, dlatego weryfikacja ustawień nie powinna opierać się wyłącznie na dźwięku lub wyglądzie.
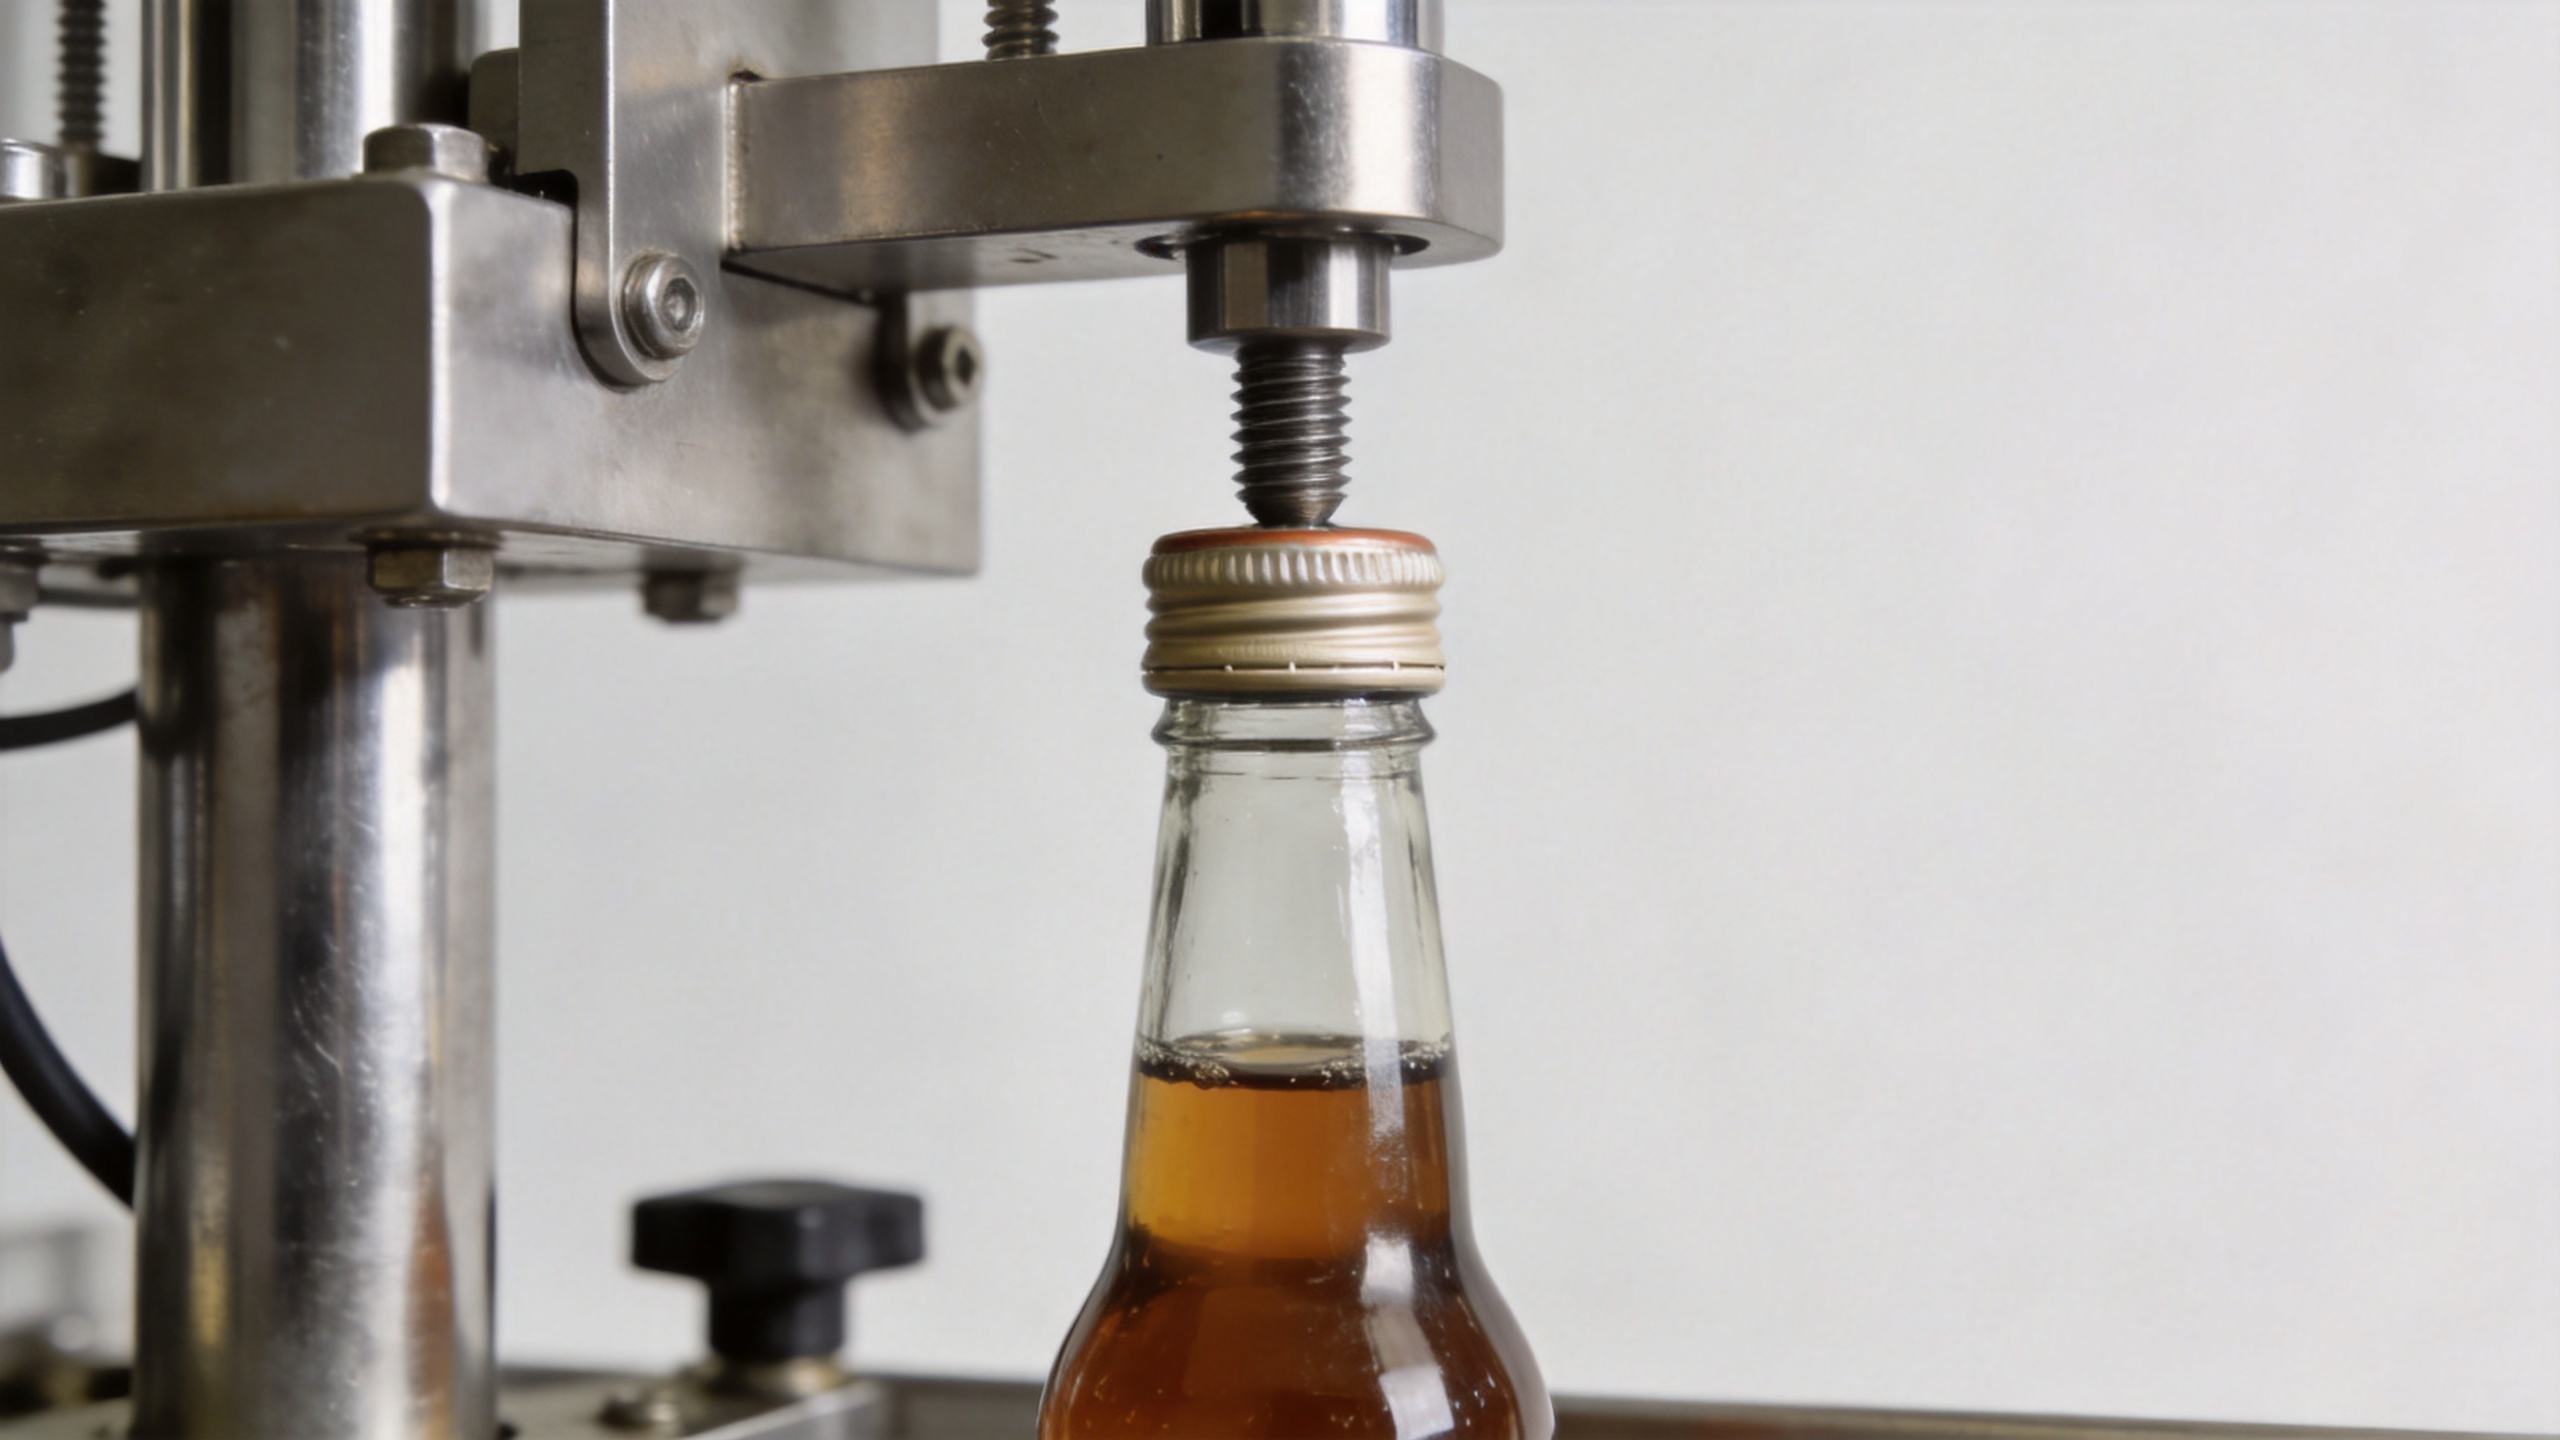
Zintegruj proces zakręcania z napełnianiem zamiast optymalizować go osobno
W urządzeniach do pakowania wydajność pojedynczej maszyny często zależy od interfejsów znajdujących się przed nią i za nią. Butelka docierająca do etapu zakręcania z pianą, produktem na końcówce, niestabilnym poziomem napełnienia lub niewłaściwym rozmieszczeniem może być trudniejsza do uszczelnienia w sposób powtarzalny. Podobnie akumulator lub przenośnik może zaburzyć świeżo nałożony korek przed jego kontrolą.
To jest miejsce, w którym widok linii pakującej okazuje się przydatny. Najpierw potwierdź stan cieczy i procesu napełniania; następnie przeanalizuj butelkę i korek; na końcu ocen ustawienia maszyny do zakręcania oraz kontrole przeprowadzane po tej operacji. Oddzielenie tych czynników sprawia, że diagnozowanie problemów staje się bardziej skuteczne. Na przykład, jeśli przecieki występują wyłącznie po zwiększeniu prędkości, przyczyną może być kontrola butelek, dostępność korków lub przejście od napełniania do zakręcania – a nie tylko siła zamykania.
Praktyczny plan walidacji dla maszyny do zakręcania korków śrubowych
Zanim zaakceptujesz ustawienia lub porównasz urządzenia, przekształć obawy dotyczące przecieków w mały plan walidacji. Dokładna metoda testowa powinna być dostosowana do danego produktu i opakowania, jednak poniższa sekwencja stanowi przydatny punkt wyjścia.
- Zdefiniuj opakowanie: zapisz materiał butelki, wymiary gwintu, typ korka, rodzaj wkładki lub uszczelki oraz zamierzony stan produktu.
- Uruchom reprezentatywne próbki: uwzględnij normalną prędkość pracy oraz wszelkie zaplanowane zakresy prędkości, zamiast testować wyłącznie w wolnym tempie konfiguracyjnym.
- Sprawdź spójność zastosowania: sprawdź położenie korka, zaangażowanie gwintu, widoczne uszkodzenia oraz powtarzalność wybranego pomiaru zamykania.
- Zastosuj odpowiednie sprawdzanie szczelności: wybierz test dopasowany do opakowania i produktu oraz udokumentuj jego warunki, aby wyniki można było porównywać.
- Przegląd po obsłudze: ocenij próbki po przemieszczeniach, gromadzeniu lub warunkach przechowywania przypominających rzeczywisty proces.
Chodzi o przejście od porównywania maksymalnej prędkości maszyny do potwierdzenia stabilnych warunków pracy. Sprawdzona maszyna do zakręcania nakrętek obsługuje ten proces dzięki kontrolowanym ustawieniom, powtarzalnej obsłudze butelek oraz łatwemu dostępowi do inspekcji i zmiany konfiguracji.
Diagnozuj wycieki według wzorców, a nie metodą prób i błędów
| Zauważony wzór | Możliwy obszar do inspekcji | Użyteczna kolejna kontrola |
|---|---|---|
| Wycieki występują na rozproszonych butelkach | Podawanie korek, umieszczanie korek lub niestabilność butelek w sposób okresowy | Śledź próbki przez układ podawania korek i sprawdź załączenie w punkcie zamykania. |
| Wycieki zaczynają się po zmianie formatu | Szerokość prowadnicy, wysokość zakręcarki, elementy zamykające lub ustawienia przepisu | Ponownie potwierdź pełną listę kontrolną zmiany formatu przy użyciu reprezentatywnych pojemników. |
| Wycieki nasilają się przy wyższych prędkościach | Odległość między butelkami na wejściu, podparcie butelek, dostępność korek lub synchronizacja napełniania i zakręcania | Porównaj obserwacje przy każdej prędkości, zachowując stałe materiały opakowań. |
| Kapsle są trudne do usunięcia lub widocznie uszkodzone | Zbyt duża siła, błędne wyrównanie lub nieodpowiednie powierzchnie styku | Sprawdź ustawienia zamykania oraz zbadaj gwint kapsla i butelki pod kątem odkształceń. |
Takie podejście pozwala uniknąć traktowania każdego defektu jako tego samego błędu. Dokładne maszyna do zakręcania butelek zapewnia lepszy punkt wyjścia, ale jego wydajność zależy nadal od pełnej specyfikacji zestawu oraz dyscyplinowanego weryfikowania.
Co należy potwierdzić przed wybraniem lub skonfigurowaniem sprzętu
Oceniając maszyna do zakręcania nakrętek , przygotuj kompletny zestaw próbek oraz jasny plan akceptacji. Potwierdź zakres zamknięć, wymiary butelek i ich stabilność, przewidywaną prędkość, cechy produktu, wymagania sanitarne, częstotliwość zmian formatów oraz dostępne interfejsy linii. Zapytaj, jak obsługiwane są wsparcie butelek, doprowadzanie kapsli i regulacja dla Twoich formatów. Następnie zdefiniuj pomiary oraz kontrole przecieków, które będą dowodziły osiągnięcia akceptowalnych wyników.
W przypadku projektów opakowań cieczy również rozsądne jest jednoczesne przeanalizowanie procesów napełniania i zakręcania. Rozwiązanie zamykające powinno być dostosowane do rzeczywistego przepływu produktu, zachowania pojemnika oraz dalszego przetwarzania, a nie oceniane wyłącznie na podstawie jego indywidualnych specyfikacji. Jeśli butelka, ciecz oraz docelowa wydajność są już określone, te próbki stanowią najbardziej przydatną podstawę do dyskusji technicznej i prób.
Wniosek
Dokładny maszyna do zakręcania nakrętek ma znaczenie, ponieważ zapobieganie wyciekaniu zależy od powtarzalnego założenia korka oraz kontrolowanego procesu pakowania. Pomaga to zmniejszyć zmienność w sposobie nakładania zamknięć, ale nie zastępuje testów specyficznych dla danego opakowania. Weryfikując razem prezentację korka, stabilność butelki, ustawienia aplikatora oraz rzeczywiste wyniki testów szczelności, zespoły odpowiedzialne za pakowanie mogą podejmować bardziej wiarygodne decyzje i rozwiązywać rzeczywiste przyczyny wycieków.






 Gorące wiadomości








