 EN

كيف تضمن آلة التعبئة والسدّادة الأوتوماتيكية إغلاقًا محكمًا ضد الهواء للمنتج؟
أحد ماكينة تعبئة وتغطية أوتوماتيكية لا يكفي وضع غطاء على الزجاجة لجعل العبوة محكمة الإغلاق ضد الهواء. بل يجب إيجاد الظروف الملائمة لإنشاء إغلاق قابل للتكرار: التعبئة المُحكَمة، ومعالجة الحاويات باستقرار، وتقديم الغطاء بشكل صحيح، وتطبيق قوة تثبيت مُحقَّقة، والتحقق بعد عملية السدّاد. ومن منظور هندسة خط الإنتاج، فإن السؤال المفيد ليس «هل تقوم آلة السدّاد بشد الأغطية؟»، بل «هل يمكن للخط تطبيق نفس شروط الإغلاق على كل زجاجة مقبولة وبسرعة التشغيل المقررة؟»
هذه الميزة تكتسب أهميةً كبيرةً بالنسبة للمرطبات وغيرها من المنتجات السائلة. فقد يبدو الغطاء طبيعيًّا رغم كونه مُلتفًّا بشكلٍ خاطئ، أو غير مشدودٍ بالقدر الكافي، أو مشدودٍ بقوةٍ مفرطة، أو مُزوجًا بعنق الزجاجة ضمن تحملاتٍ خارج الحدود المسموح بها. ماكينة تعبئة وتغطية أوتوماتيكية ويتعامل هذا النهج مع هذه المخاطر باعتبارها عمليةً مترابطةً بدلًا من اعتبار عمليتي التعبئة والغطاء وحدتين منفصلتين.
ابدأ بعملية تعبئةٍ مستقرةٍ، وليس فقط بغطّاءٍ سريعٍ.
وتبدأ أداء الختم قبل أن يصل الغطاء إلى الزجاجة. ويجب أن يضمن قسم التعبئة تحقيق مستوى التعبئة المطلوب بدقةٍ ثابتةٍ، مع الحد من انسكاب السائل أو تكون الرغوة أو وجود بقايا من المنتج على سطح الختم أو على الخيوط اللولبية. وقد تتسبب أي بقايا سائلةٍ حول عنق الزجاجة في عرقلة تماس الغطاء، أو انزلاقه أثناء تركيبه، أو تعقيد تفسير نتائج فحص التسرب.
لـ آلة ملء السوائل والغطاء الآلي يجب أن تتناسب طريقة التعبئة مع لزوجة السائل وسلوك الرغوة ودرجة حرارته ومحتواه من الجسيمات. والهدف ليس اعتماد تقنية تعبئة عالمية، بل هو عرض الزجاجة بهدوءٍ ودقةٍ قابلة للتكرار عند محطة الإغلاق. فعلى سبيل المثال، تحتاج خطوط الإنتاج التي تُعَالج منتجات غازية أو رغوية إلى تقييم ظروف التعبئة فيها بشكلٍ مختلفٍ عن الخطوط التي تُشغِّل ماءً غير فوّار أو شرابًا.
ويكتسب التحكم في العبوة أهميةً مماثلةً. فالمرشِدات والعجلات النجمية وأحزمة النقل ومكوّنات التعامل مع الزجاجات يجب أن تحافظ على وضع الزجاجة عموديًّا وبثباتٍ في موضعها. فالتعديلات الطفيفة في ارتفاع فتحة الزجاجة أو هندستها أو توقيت نقلها قد تؤثّر في كيفية اتصال الغطاء بطرف الزجاجة. وفي الواقع، يعود كثيرٌ من أعطال الإغلاق الظاهرة إلى أقسام سابقة في الخط، حيث انحرفت معايير توجيه الزجاجة أو سلوك التعبئة.
كيف تُشكِّل قسم الإغلاق الختمَ
بعد التعبئة، ماكينة تعبئة وتغطية أوتوماتيكية يجب تغذية كل غطاء وتوجيهه ووضعه دون إلحاق أي ضرر به. ويقوم جهاز تغذية الأغطية بفصل الأغطية عن بعضها وتسليمها في وضع قابل للاستخدام. ثم يُثبت جهاز التثبيت الغطاء بشكل مربع على حافة الزجاجة قبل أن يطبق رأس التثبيت أو الضغط القوة المطلوبة. وقد يختلف التصميم الدقيق لهذا الرأس باختلاف نوع الغطاء، مثل رأس المسمار أو رأس القابض أو رأس ضغط الأغطية السريعة أو تصميم آخر.
المبدأ الهندسي الأساسي هو المحاذاة. فإذا لم تكن الزجاجة مركزية، أو لم يكن الغطاء مربّعًا بدقة، أو وصل الغطاء متضررًا، فإن الجهاز لن يتمكّن من إنتاج الختم المطلوب بشكل موثوق، حتى لو كان رأس التغليف مضبوطًا على قيمة اسمية. ولذلك، يجب التحقق من صحة أجزاء التغيير وإعدادات التوجيه وضبط تغذية الأغطية كلما تغيّرت أشكال الزجاجات أو الأغطية.
بالنسبة للأغطية ذات الخيوط، يُعَد عزم الدوران المُطبَّق متغيرًا عملياتيًّا رئيسيًّا. وتوضِّح الإرشادات الفنية التوجيهية المتعلقة بعزم دوران الغطاء أنه القوة الدورانية المستخدمة لتثبيت الغطاء، مع الإشارة إلى تأثيره في سلامة الإغلاق ودرجة المحك بين الزجاجة والغطاء. أما القيمة المستهدفة الصحيحة فهي مُخصَّصة لكل عبوة على حدة؛ إذ تعتمد على تصميم الغطاء، ونوع البطانة أو نظام الإغلاق، وشكل فوهة الزجاجة، وظروف المنتج، وتوصيات المورِّد. ماكينة تعبئة وتغطية أوتوماتيكية لذلك يجب تحديد هذه القيمة والتحقق منها مقابل نطاق تشغيلي مُعرَّف، وليس وفق قاعدة تقريبية غير دقيقة مفادها «كلما كان الإحكام أشدَّ كان أفضل».
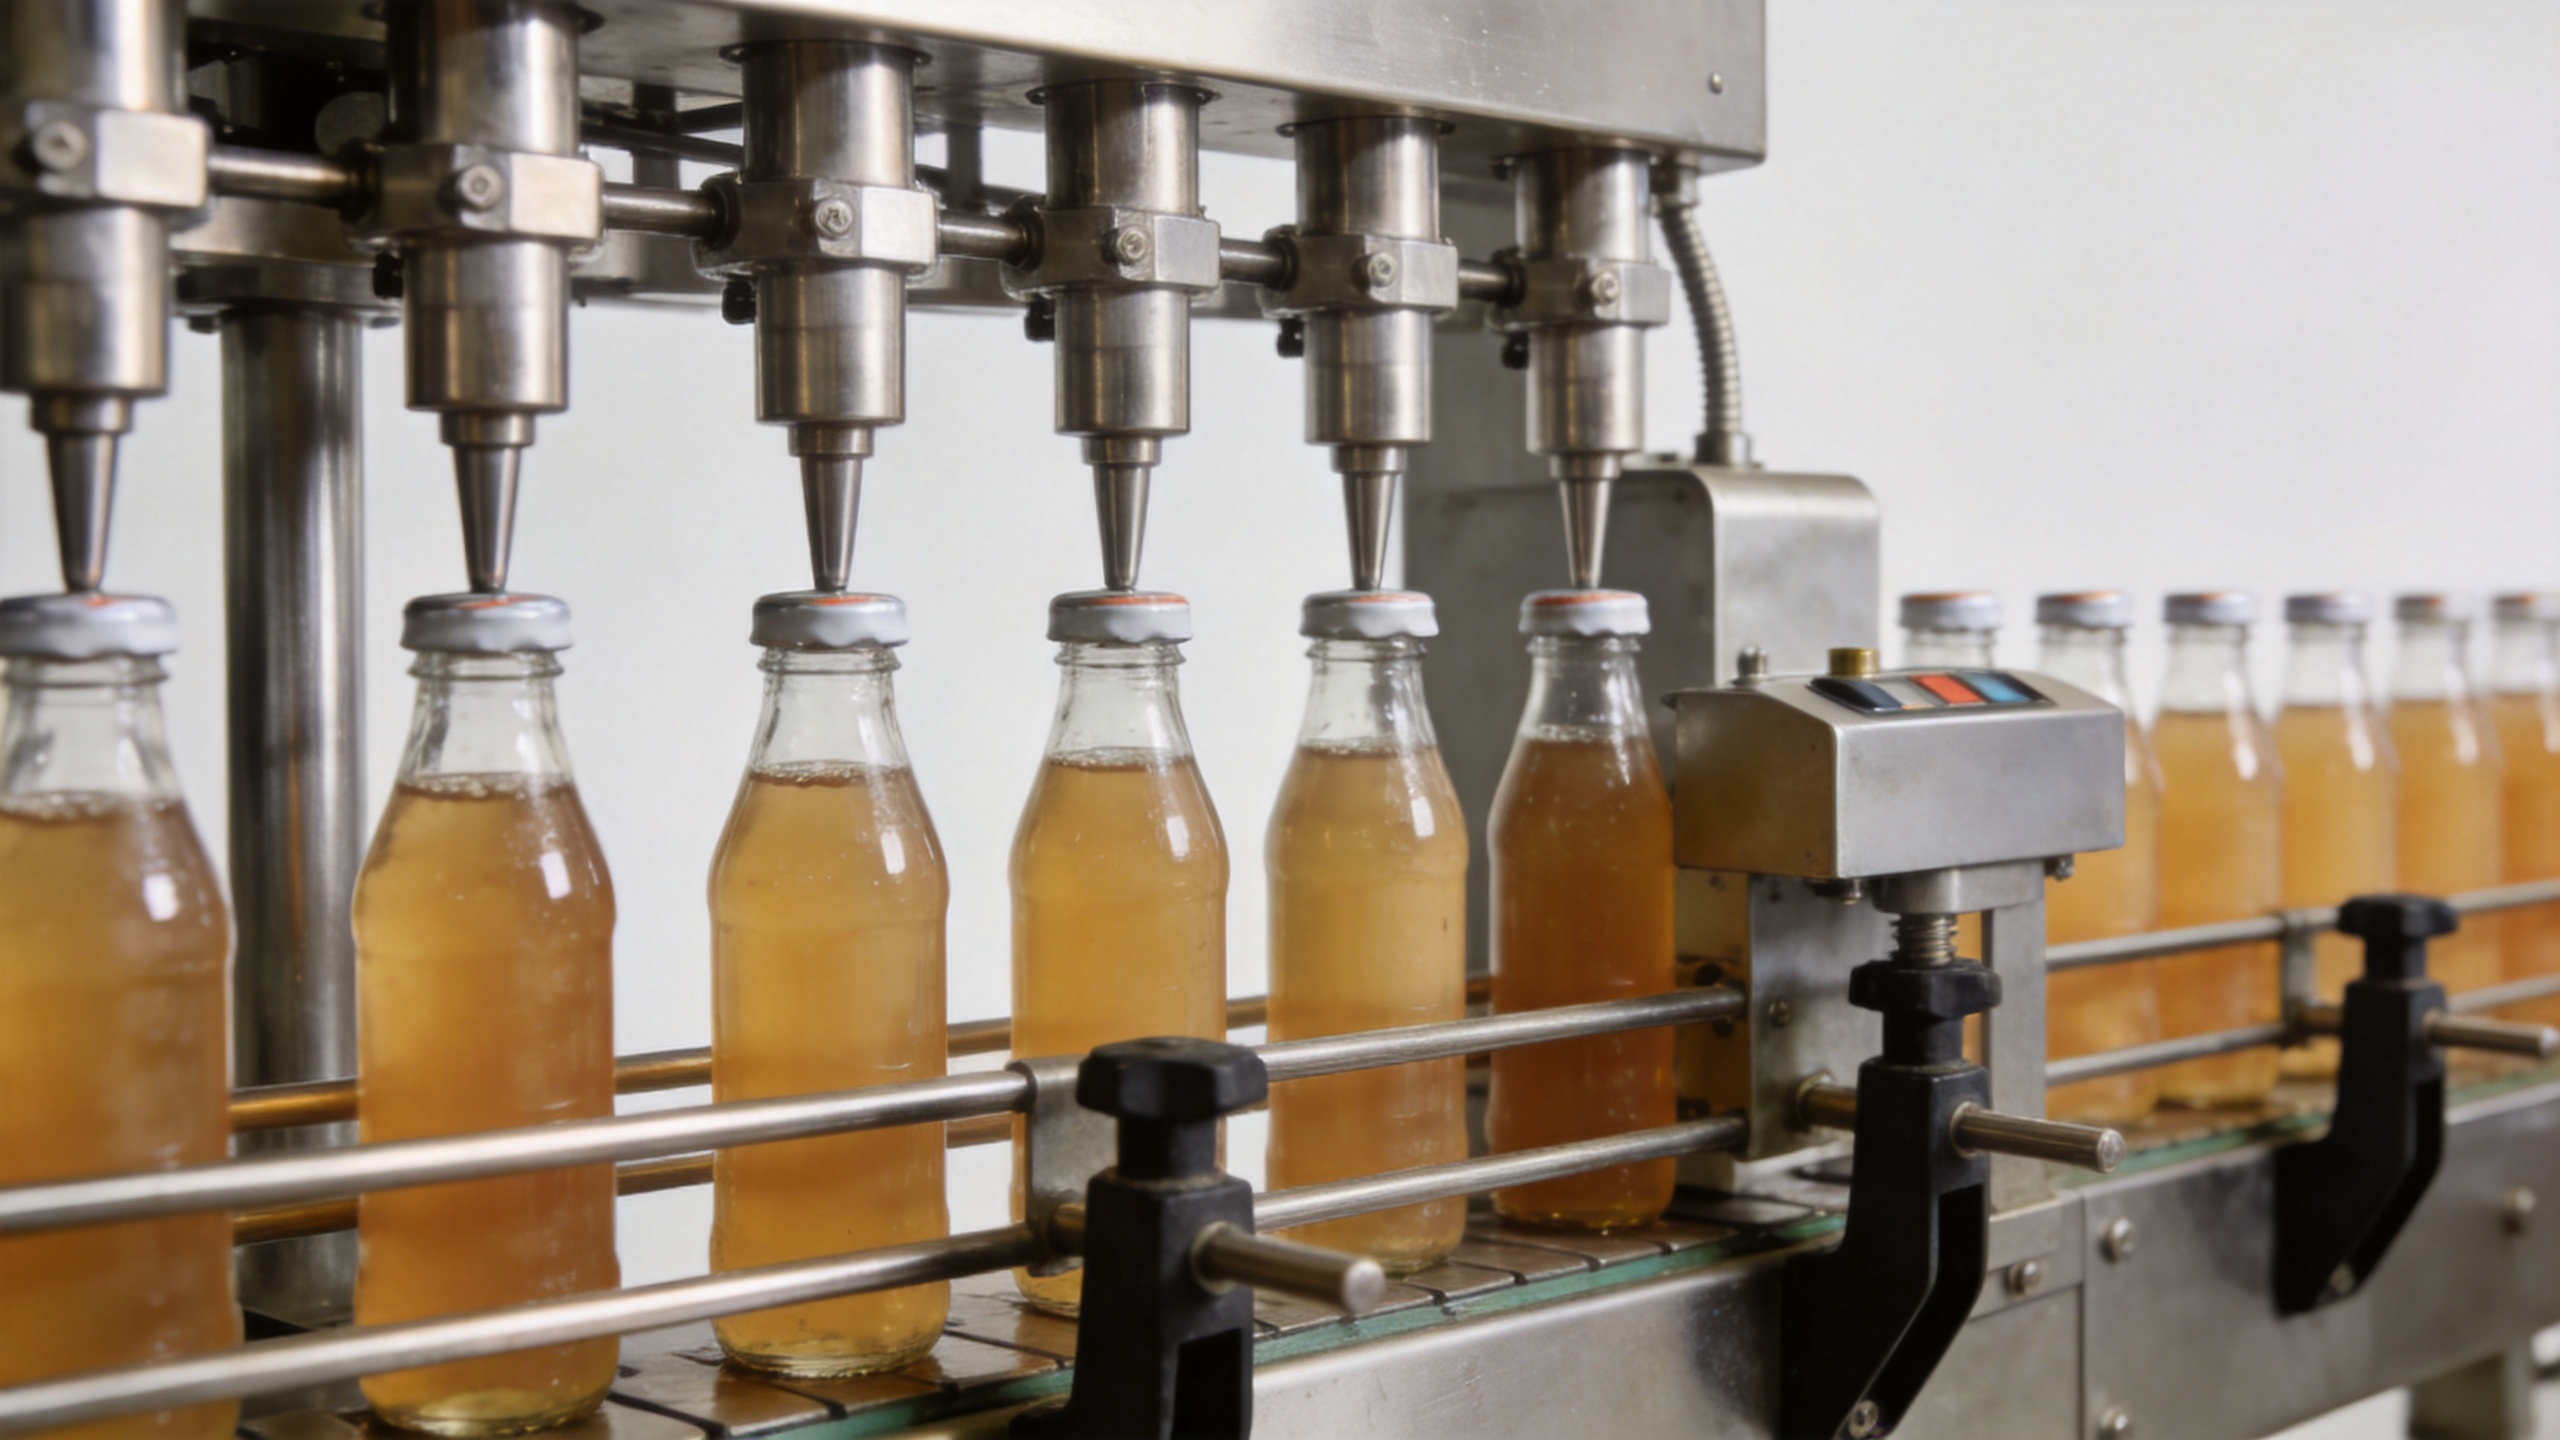
لماذا يؤدي كلٌّ من الإحكام غير الكافي والإحكام المفرط إلى حدوث مشاكل
قد يؤدي الاستخدام غير الكافي إلى ضغط غير كافٍ أو تداخل غير كافٍ للخيوط، ما يزيد احتمال التسرب أو فك الغطاء أثناء التعامل مع العبوة. أما الاستخدام المفرط فيُعدّ مشكلةً بنفس القدر. فقد يؤدي إلى تشويه الغطاء أو تلف الخيوط أو إجهاد البطانة بشكل زائد أو صعوبة فتح العبوة. والضبط المناسب هو النطاق المُوثَّق الذي يحقِّق الختم المطلوب دون الإضرار بالعبوة.
وهنا تكتسب قابلية التكرار في الجهاز قيمةً أكبر من قراءة واحدة لقوة عالية جدًّا. ويجب أن تحافظ رأس التغليف وضبط القابض أو المحرك المؤازر ودعامة الزجاجة وتغذية الغطاء على استقرار العملية ضمن النطاق المقبول طوال دورة الإنتاج. ولا ينبغي للمُشغلين الاعتماد على المظهر البصري وحده؛ إذ قد يبدو الغطاء مثبتًا بينما تتفاوت ظروف تركيبه من زجاجةٍ إلى أخرى.
استخدم عملية التحقق لتحويل الإجراء الميكانيكي إلى عملية ختم محكم تمامًا ضد الهواء
يُعتبر الختم المحكم تمامًا ضد الهواء نتيجةً مُوثَّقةً، وليس مجرد ميزةٍ في المعدات. ويتطلب وضع خطة تحقق عمليةٍ آلة ملء السوائل والغطاء الآلي يجمع عادةً عدة فحوصات مختارة وفقًا للعبوة والمنتج:
- فحوصات تطبيق الغطاء: قياس العزم أو القوة أو أي معاملٍ آخر خاصٍ بتطبيق الغطاء على فترات مخطَّط لها.
- الفحص البصري: فحص ارتفاع الغطاء ووضعه وانخراط الخيوط وحالة شريط التلاعب والملوثات الظاهرة حول الحافة النهائية.
- اختبار التسرب أو الضغط: استخدام طريقة مناسبة للعبوة والمنتج وظروف التوزيع.
- فحوصات الإزالة: التأكد من أداء الفتح بعد أن تمرَّ العبوة بفترة استرخاء أو استقرار، عند ارتباط ذلك بنظام الغطاء.
- مراجعة الاتجاهات: تسجيل النتائج حسب الوردية والشكل والإعدادات الآلية لتصحيح أي انحراف قبل أن يصبح مشكلة في الشحنات.
مفهوم قياسٍ مفيدٌ واحدٌ هو عزم الإزالة الفوري، والذي يُعرِّفه بعض التوجيهات التقنية بعد السماح لزجاجة مغلَّفة بالاسترخاء لفترة وجيزة. ويجب اتخاذ قرارٍ بشأن ما إذا كان هذا الاختبار المحدَّد ينطبق على خط إنتاجٍ معينٍ بالتشاور مع مورِّد الغطاء ومع متطلبات الجودة في الموقع. والدرس الأوسع واضحٌ: يجب تحديد طريقة القياس قبل الحكم على ما إذا كانت ماكينة تعبئة وتغطية أوتوماتيكية تؤدي أداءً صحيحًا.
شغِّل نظام العبوة الكاملة
قبل الإنتاج الروتيني، نفِّذ تجارب باستخدام الزجاجة الفعلية والغطاء والمنتج وسرعة التشغيل المستهدفة. وتأكد من أن مواصفات الغطاء تتطابق مع تشطيب الزجاجة، ثم ثبِّت الإعدادات الخاصة بمستوى الملء وتوقيت النقل وموضع الغطاء وقوة أو عزم التثبيت. وافحص العيِّنات في بداية التشغيل ومنتصفه ونهايته، لأن نتيجة الاستقرار عند بدء التشغيل لا تثبت اتساق الأداء خلال فترة التشغيل الطويلة.
ومن المنطقي أيضًا اختبار ظروف التعامل الواقعية. فقد يجتاز العبوة فحصَ المكتب، لكنها تُظهر ضعفًا بعد التعرُّض للاهتزاز أو تغيُّر درجة الحرارة أو التخزين لفترة طويلة. ويخضع خطة الاختبار المناسبة لمواصفات المنتج المحددة؛ ويجب الاتفاق عليها مع موظفي الجودة ومورِّدي العبوات بدلًا من نسخها من تنسيق زجاجة آخر.
الأسباب الشائعة لتبايُن الختم وما يجب فحصه أولًا
| المشكلة الملحوظة | المجال التشغيلي الأرجح | أول فحص |
|---|---|---|
| التسريبات المتقطِّعة | تطبيق الغطاء أو توافق الزجاجة مع الغطاء | قارن نتائج تطبيق الغطاء وثباته على الزجاجة وحالة عنق الزجاجة عبر العيِّنات. |
| أغطية ملتوية الخيوط | وضع الغطاء ومحاذاة الزجاجة | افحص نظام توصيل الأغطية عبر الماسورة، والأدلة المركزية، واستقرار الزجاجة عند رأس التغطية. |
| 느낌 الفتح غير المتسق | إعدادات التطبيق أو التباين في الإغلاق-التغذية | راجع تطبيق الإغلاق وإزالة القياسات، ثم فحص حالة الغطاء واتساق التغذية. |
| المنتج على الخيوط | ديناميكية التعبئة أو نقل الزجاجة | تحقق من قطع التعبئة، والتحكم في الرغوة، وموضع الفوهة، والوقت المطلوب للإغلاق. |
الاستنتاج العملي
أحد ماكينة تعبئة وتغطية أوتوماتيكية يساعد في ضمان إغلاق محكم للمنتج عبر التحكم في سلسلة من الشروط: التعبئة النظيفة والقابلة للتكرار، ومعالجة الزجاجة المستقرة، ووضع الغطاء بدقة، وتطبيق الإغلاق المُحقَّق صحته، والتحقق الدوري من الإغلاق. ويُشكِّل جهاز الإغلاق العنصر المركزي، لكنه لا يمكنه تعويض عدم ملاءمة تركيبة الزجاجة والإغلاق أو عدم استقرار عملية التعبئة السابقة.
عند تقييم خط الإنتاج، اطلب من المورِّدين والفرق الداخلية عرض العملية الكاملة للتغليف باستخدام حاوياتك وأغطيتك الفعلية. وحدِّد معايير القبول قبل التجربة، ووثِّق الإعدادات التي تحقِّق هذه المعايير، وادمج هذه الفحوصات في التشغيل العادي. وبهذه الطريقة يتحوَّل الإجراء الميكانيكي للإغلاق إلى عملية إغلاق موثوقة.






 أخبار عاجلة








