 EN

In che modo una macchina automatica per riempimento e tappatura garantisce una sigillatura ermetica del prodotto?
Un macchina automatica di riempimento e tappatura non rende ermetico un imballaggio semplicemente avvitando un tappo su una bottiglia. Crea le condizioni per un sigillo ripetibile: riempimento controllato, movimentazione stabile del contenitore, presentazione corretta del tappo, forza di applicazione validata e verifica successiva alla chiusura. Dal punto di vista ingegneristico della linea di produzione, la domanda utile non è «Il tappatore stringe i tappi?», ma «La linea è in grado di applicare la stessa condizione di chiusura a ogni bottiglia accettabile alla velocità operativa?»
Tale distinzione è fondamentale per bevande e altri prodotti liquidi. Un tappo può apparire normale pur essendo incrociato, sottodimensionato, sovraccaricato o abbinato a un collo di bottiglia fuori tolleranza. Un sistema ben configurato macchina automatica di riempimento e tappatura tratta questi rischi come un processo integrato, anziché come compiti separati di riempimento e tappatura.
Iniziare con un riempimento stabile, non solo con un tappatore veloce
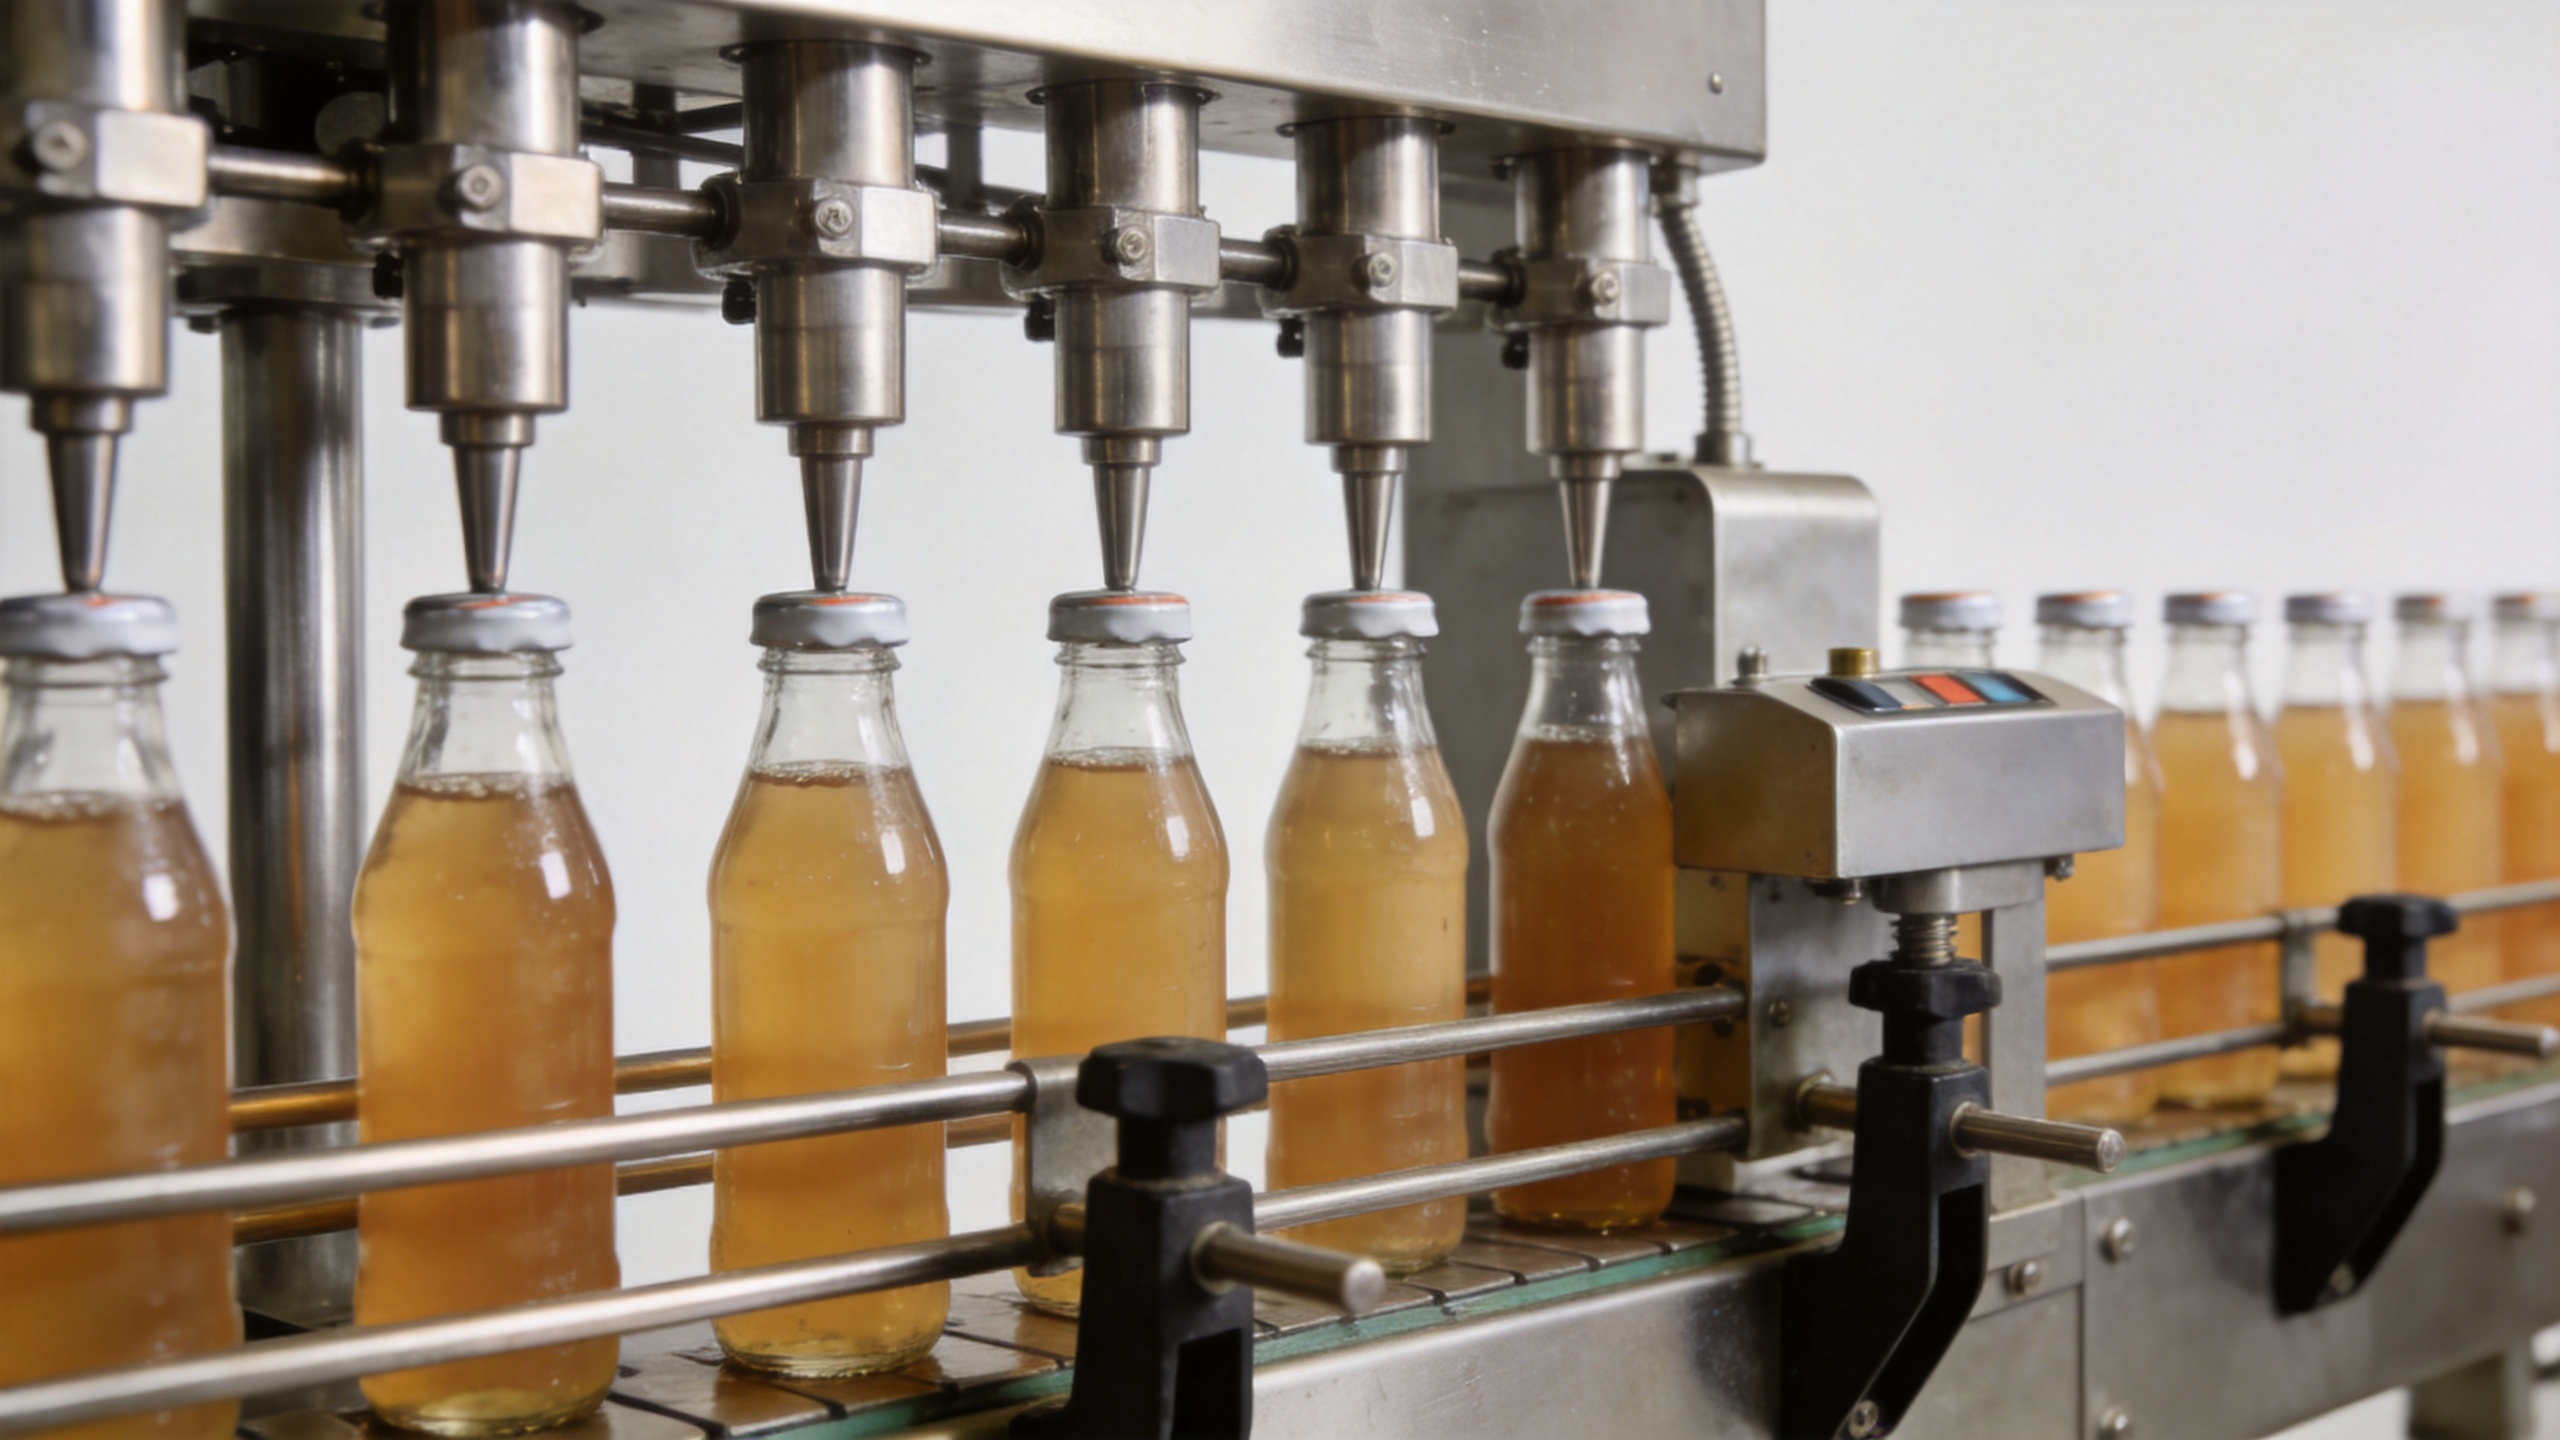
Le prestazioni del sigillo iniziano ancor prima che il tappo raggiunga la bottiglia. La sezione di riempimento deve erogare costantemente il livello di riempimento previsto, limitando al contempo schizzi, schiuma e prodotto sulla superficie di tenuta o sulle filettature. Il liquido residuo intorno al collo della bottiglia può interferire con il contatto del tappo, causare scivolamento durante l’applicazione oppure rendere più difficile interpretare un’indagine su una perdita.
Per un macchina automatica per il riempimento liquido e tappamento il metodo di riempimento deve essere adatto alla viscosità del liquido, al suo comportamento schiumogeno, alla temperatura e al contenuto di particelle. L’obiettivo non è una tecnologia di riempimento universale, bensì una presentazione calma e ripetibile della bottiglia alla stazione di tappatura. Ad esempio, una linea che gestisce prodotti gassati o schiumogeni richiede una valutazione delle condizioni di riempimento diversa rispetto a una linea che elabora acqua non gassata o sciroppo.
Anche il controllo del contenitore è fondamentale. Guide, ruote stellari, nastri trasportatori e componenti per la movimentazione delle bottiglie devono mantenere la bottiglia in posizione verticale e con un’orientazione costante. Piccole variazioni nell’altezza del collo, nella geometria della bottiglia o nei tempi di trasferimento possono influenzare il modo in cui il tappo entra in contatto con il collare. Nella pratica, molti presunti «difetti di tappatura» hanno origine a monte, dove l’orientamento della bottiglia o il comportamento del riempimento si sono discostati dai parametri previsti.
Come la sezione di tappatura crea la tenuta
Dopo il riempimento, un macchina automatica di riempimento e tappatura deve alimentare, orientare e posizionare ciascun tappo senza danneggiarlo. Un alimentatore di tappi separa i tappi e li fornisce in un’orientazione utilizzabile. Un dispositivo di posizionamento quindi appoggia il tappo in modo preciso sul collare della bottiglia prima che la testa di serraggio o di pressione applichi la forza necessaria. Il meccanismo esatto può essere a mandrino, a pinza, a pressa per tappi a scatto o un altro design scelto in base al tipo di tappo.
Il principio ingegneristico fondamentale è l’allineamento. Se la bottiglia non è centrata, il tappo non è squadrato o la chiusura arriva danneggiata, la macchina non può produrre in modo affidabile la tenuta prevista, anche se la testa di tappatura è impostata su un valore nominale. Questo è il motivo per cui ogni volta che cambiano il formato della bottiglia o del tappo, è necessario convalidare i componenti di cambio, le regolazioni delle guide e gli aggiustamenti dell’alimentazione delle chiusure.
Per le chiusure filettate, la coppia di applicazione è una variabile di processo chiave. Le indicazioni tecniche direzionali sulla coppia di chiusura la definiscono come la forza rotazionale impiegata per applicare un tappo e ne sottolineano l’effetto sull’integrità della tenuta e sul grado di strettezza tra bottiglia e chiusura. Il valore obiettivo corretto è specifico per il singolo imballaggio; dipende dalla geometria del tappo, dal sistema di guarnizione o liner, dalla finitura della bottiglia, dalle condizioni del prodotto e dai consigli del fornitore. Un macchina automatica di riempimento e tappatura deve pertanto essere impostato e verificato rispetto a una finestra operativa definita, non secondo una regola approssimativa del tipo «più stretto è meglio».
Perché sia il serraggio insufficiente sia quello eccessivo possono causare problemi
Un’applicazione insufficiente può lasciare una compressione o un’aderenza filettata inadeguate, aumentando il rischio di perdite o di allentamento del tappo durante la manipolazione. Anche un’applicazione eccessiva può essere altrettanto problematica: potrebbe deformare il tappo, danneggiare le filettature, sovraccaricare il rivestimento interno o rendere il confezionamento difficile da aprire. L’impostazione corretta è l’intervallo convalidato che garantisce la tenuta richiesta senza danneggiare il confezionamento.
Qui la ripetibilità della macchina risulta più preziosa di una singola lettura ad alta forza. La testa di tappatura, l’impostazione della frizione o del servo, il supporto del flacone e l’alimentazione del tappo devono mantenere il processo entro la finestra accettabile per tutta la durata della produzione. Gli operatori non devono basarsi esclusivamente sull’aspetto visivo: un tappo può sembrare correttamente posizionato anche se la forza applicata varia da flacone a flacone.
Utilizzare la verifica per trasformare un’azione meccanica in un processo di sigillatura ermetica
La tenuta ermetica è un risultato verificato, non semplicemente una caratteristica dell’attrezzatura. Un piano pratico di validazione per un macchina automatica per il riempimento liquido e tappamento combinare normalmente diversi controlli selezionati in base al tipo di imballaggio e al prodotto:
- Controlli sull’applicazione del tappo: misurare la coppia, la forza o un altro parametro specifico dell’applicazione del tappo a intervalli prestabiliti.
- Controlli visivi: ispezionare l’altezza del tappo, il posizionamento, l’ingranamento delle filettature, lo stato della fascetta antimanomissione e la presenza di evidenti contaminazioni intorno alla finitura.
- Prove di tenuta o di pressione: utilizzare un metodo adatto all’imballaggio, al prodotto e alle condizioni di distribuzione.
- Controlli di rimozione: verificare le prestazioni di apertura dopo che l’imballaggio ha avuto il tempo di rilassarsi o stabilizzarsi, ove pertinente al sistema di chiusura.
- Revisione delle tendenze: registrare i risultati per turno, formato e impostazione della macchina, in modo da correggere eventuali deviazioni prima che diventino un problema per le spedizioni.
Un concetto utile di misurazione è la coppia di svitamento immediata, che alcune linee guida tecniche definiscono dopo aver lasciato rilassare brevemente una bottiglia con tappo applicato. Se tale prova specifica sia applicabile a una determinata linea va deciso in collaborazione con il fornitore dei tappi e in base ai requisiti qualitativi del sito. La lezione più generale è chiara: definire il metodo di misurazione prima di giudicare se il macchina automatica di riempimento e tappatura sta funzionando correttamente.
Avviare l’intero sistema di imballaggio
Prima della produzione regolare, eseguire prove con la bottiglia reale, il tappo, il prodotto e la velocità obiettivo. Verificare che la specifica del tappo corrisponda alla filettatura della bottiglia, quindi impostare i parametri relativi al livello di riempimento, ai tempi di trasferimento, al posizionamento del tappo e alla forza o alla coppia di applicazione. Eseguire test su campioni prelevati all’inizio, a metà e alla fine di una corsa, poiché un risultato stabile in fase di avviamento non garantisce la coerenza nel tempo.
È altresì opportuno verificare condizioni di manipolazione realistiche. Un imballaggio potrebbe superare un controllo su banco, ma rivelare debolezze dopo vibrazioni, variazioni di temperatura o prolungato stoccaggio. Il piano di prova adeguato è specifico per il prodotto; deve essere concordato con il personale qualità e con i fornitori di imballaggi, anziché essere copiato da un altro formato di flacone.
Cause comuni di variazione della tenuta e cosa controllare per primo
| Problema osservato | Area del processo probabile | Primo controllo |
|---|---|---|
| Perdite intermittenti | Applicazione del tappo o compatibilità tra flacone e chiusura | Confrontare i risultati dell’applicazione della chiusura, il posizionamento del tappo e lo stato della bocca del flacone su diversi campioni. |
| Tappi avvitati in modo errato | Posizionamento del tappo e allineamento del flacone | Ispezionare il sistema di alimentazione dei tappi, le guide di centraggio e la stabilità del flacone sotto la testa di tappatura. |
| Sensazione non uniforme all’apertura | Impostazione dell'applicazione o variazione della chiusura-alimentazione | Rivedere le misurazioni relative all'applicazione e alla rimozione, quindi ispezionare lo stato del tappo e la coerenza dell'alimentazione. |
| Prodotto sulle filettature | Dinamica di riempimento o trasferimento della bottiglia | Verificare l'arresto del riempimento, il controllo della schiuma, la posizione della punta erogatrice e il tempo impiegato per la chiusura. |
Conclusione pratica
Un macchina automatica di riempimento e tappatura contribuisce a garantire una tenuta ermetica del prodotto controllando una serie di condizioni: riempimento pulito e ripetibile, movimentazione stabile della bottiglia, posizionamento preciso del tappo, applicazione della chiusura convalidata e verifica periodica della tenuta. Il chiuditrice è centrale, ma non può compensare una combinazione inadeguata tra bottiglia e chiusura né un riempimento instabile a monte.
Durante la valutazione di una linea, chiedere ai fornitori e ai team interni di dimostrare l'intero processo di imballaggio con i contenitori e le chiusure effettivamente utilizzati. Definire i criteri di accettazione prima della prova, documentare le impostazioni che li soddisfano e integrare tali controlli nelle normali operazioni. È così che un'azione meccanica di chiusura diventa un processo di sigillatura affidabile.






 Notizie in primo piano








