 EN

Kuidas tagab automaatselt täitv ja korkiv masin toote õhukindla hermeetilisuse?
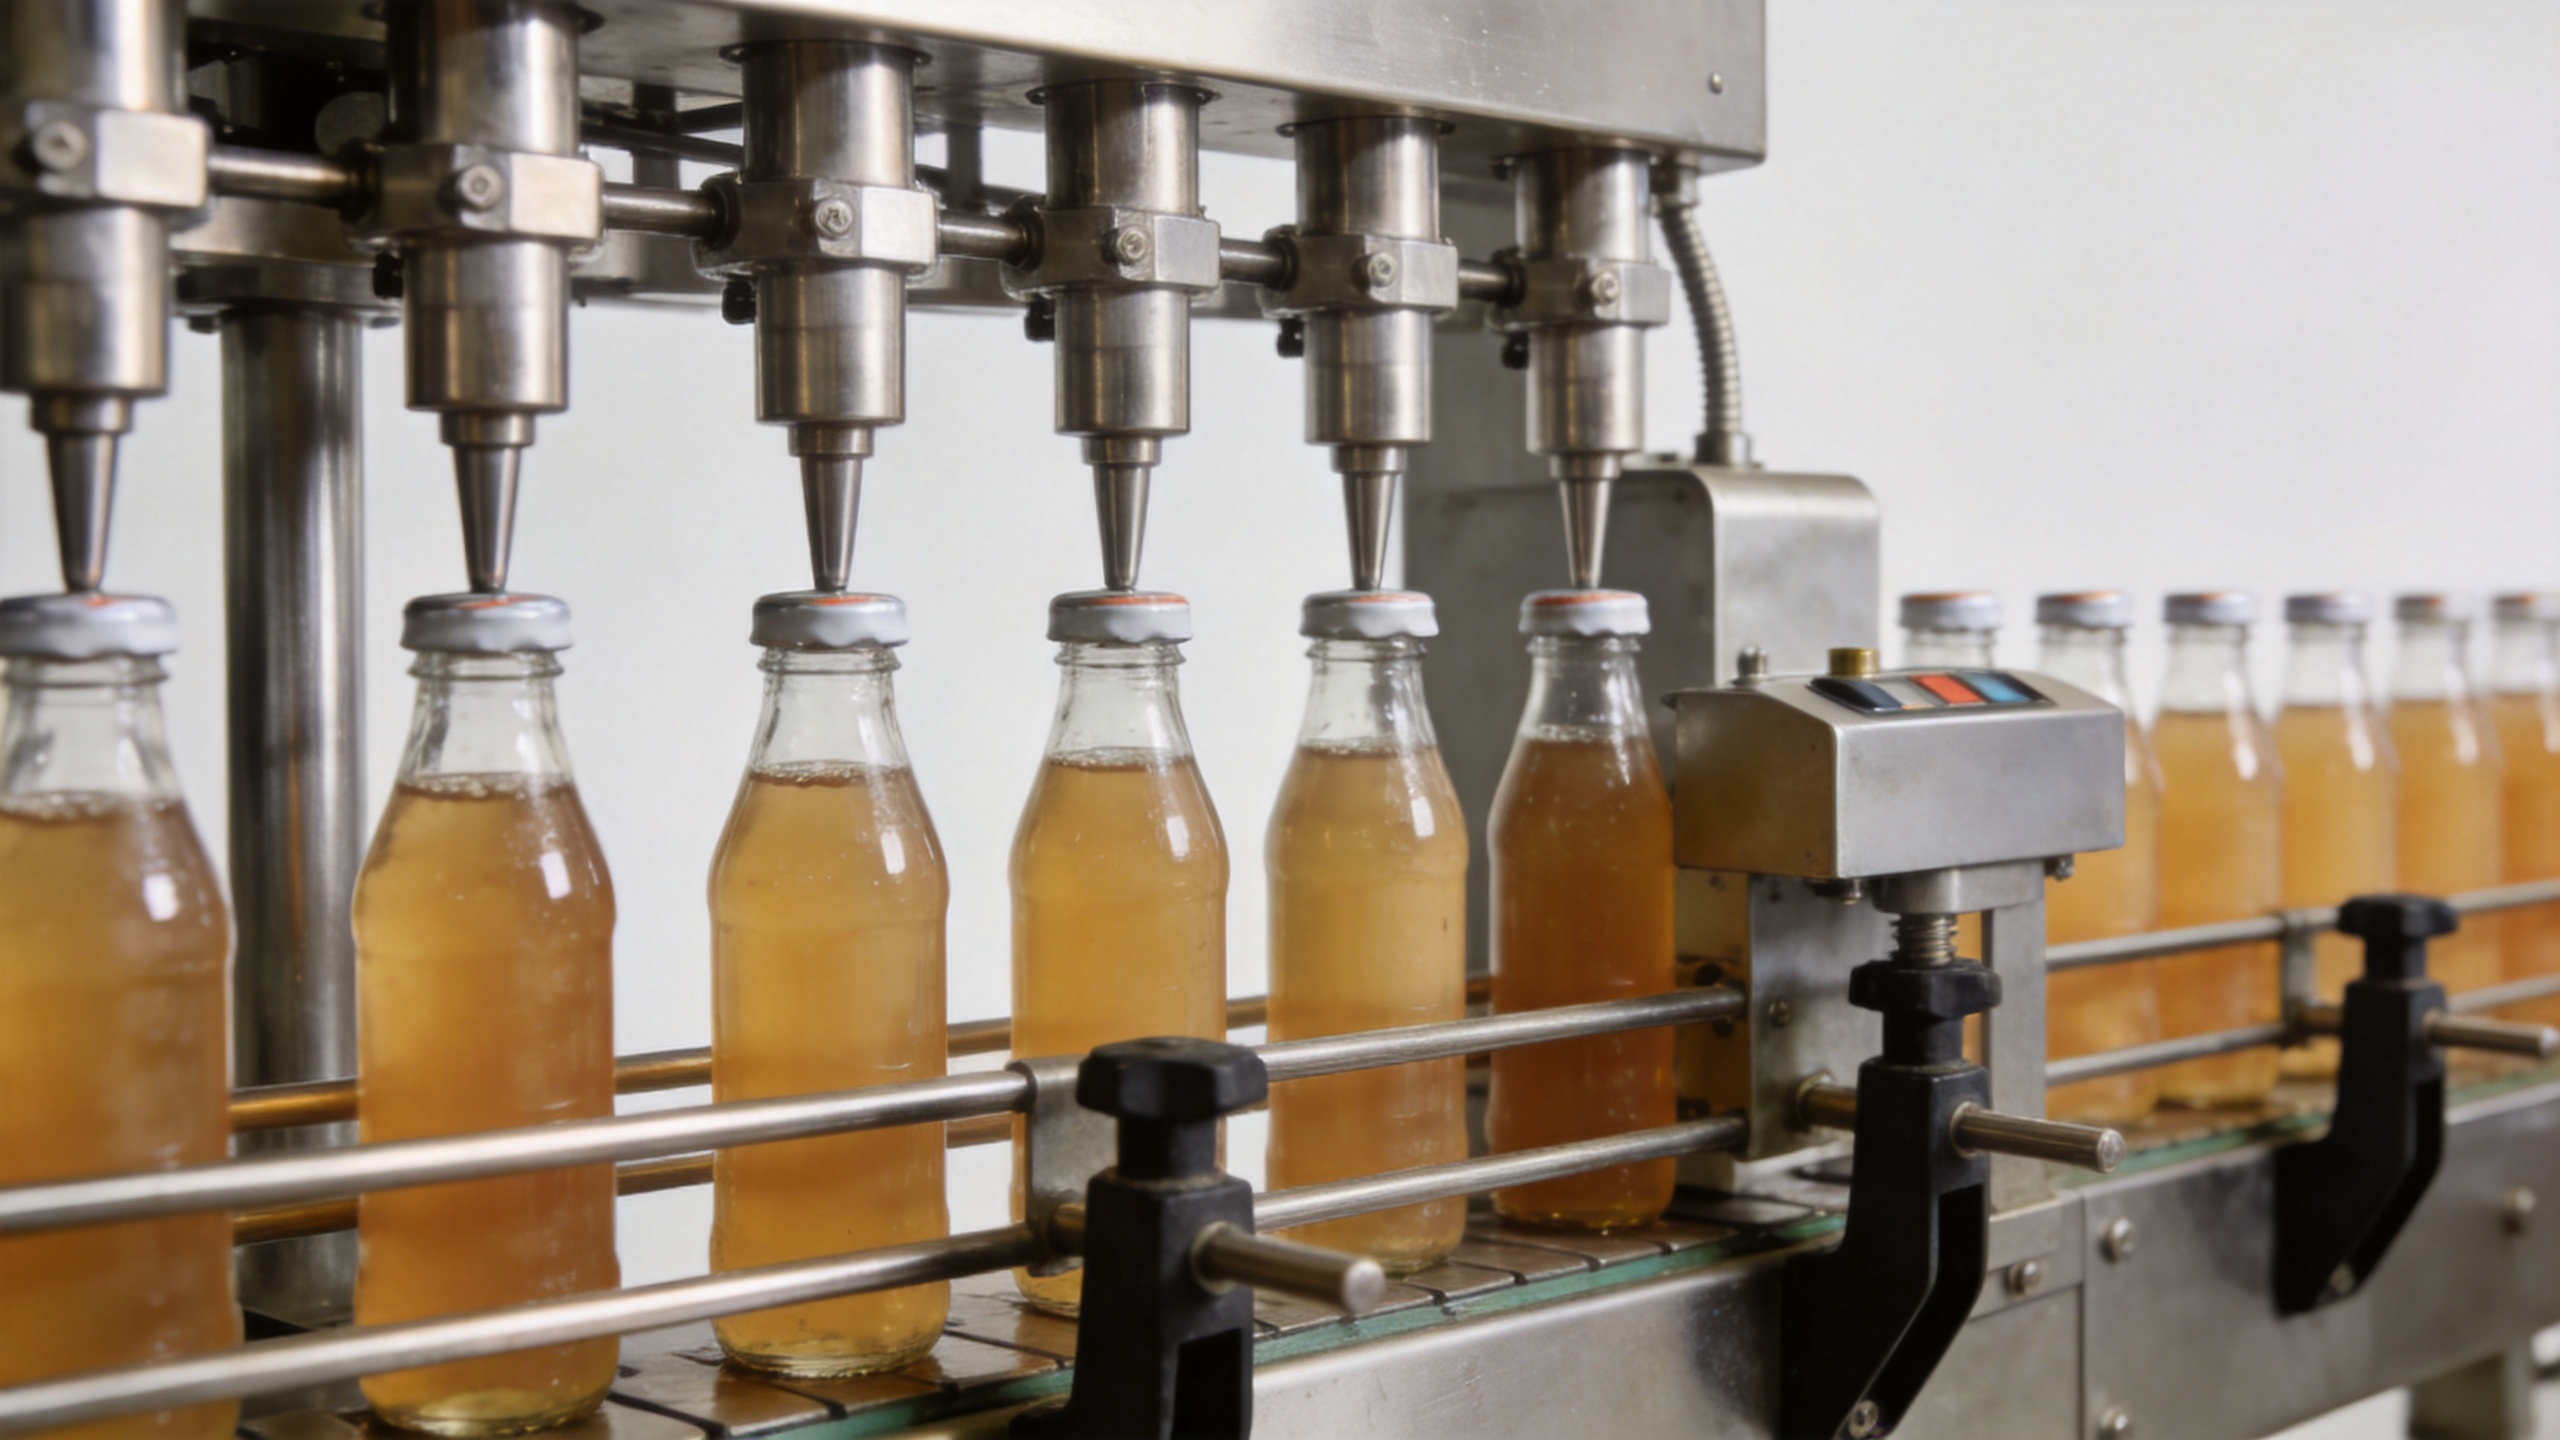
EVA rannakott automaattäitja ja -kuplitaja masin ei tee pakendit õhukindlaks lihtsalt purgi korgiga kinnitamisega. See loob tingimused korduvatelt sulgemistele: kontrollitud täitmine, stabiilne anumate käsitlemine, õige korgi esitamine, valideeritud kinnitumisjõud ja kinnitamise järel kontroll. Tootmismäära insenerite vaatenurgast ei ole kasulik küsimus mitte „Kas korgitaja kinnitab korgid?“, vaid „Kas tootmisliin suudab igale sobivale purgile sama sulgemistingimuse rakendada töökiiruses?“
See eristus on oluline jookide ja muude vedelate toodete puhul. Sulgemine võib olla näiliselt normaalne, kuid tegelikult võib korg olla valesti keeratud, liiga nõrgelt kinnitatud, liiga palju koormatud või paigaldatud purgi külge, mille kujundus ei vasta tolerantsnõuetele. Hästi seadistatud automaattäitja ja -kuplitaja masin käsitleb neid riske kui ühtset protsessi, mitte eraldi täitmise ja korgitamise ülesandeid.
Alustage stabiilsest täitmise teostamisest, mitte lihtsalt kiirest korgitajast
Tihendus alustab toimimist enne kui kaas jõuab pudelisse. Täitmise osa peab tagama kindla ja täpse täitmismahtu, samal ajal piirates pritsimist, vahutamist ning toote kogunemist tihendusala või keerme ümber. Vedeliku jääk pudeli kaela ümber võib takistada kaasa kokkupuudet, põhjustada libisemist kaasa paigaldamisel või raskendada õhukese lekke diagnoosimist.
Kui automaatne vedeliku täitja ja kuplitaja masin täitmismeetod peab sobima vedeliku viskoossusele, vahutumisele, temperatuurile ja osakeste sisaldusele. Eesmärk pole universaalne täitmistehnoloogia, vaid rahulik ja korduv pudeli esitamine kaasatamisjaamale. Näiteks süsinikdioksiidiga karboniseeritud või vahutavate toodete töötlemisel tuleb täitmisetingimusi hinnata teistsuguselt kui näiteks kuumutatud vee või siirupi puhul.
Kaasude kontrollimine on sama tähtis. Juhtmed, tähtkettad, konveierid ja pudelite käsitlemise komponendid peavad hoidma pudelit vertikaalselt ja püsivas asendis. Väikesed muutused pudeli suu kõrguses, pudeli geomeetrias või ülekanneajastuses võivad mõjutada seda, kuidas kaas puutub kokku pudeli suuga. Praktikas põhjustavad paljud ilmsed „kaasude paigaldamise“ vead tegelikult eelmisi etappe, kus pudelite orientatsioon või täitmise käitumine on muutunud.
Kuidas kaasude paigaldamise osa loob tiheduse
Pärast täitmist peab automaattäitja ja -kuplitaja masin kaasude paigaldusseade toitma, orienteerima ja paigaldama iga kaasu ilma kahjustada. Kaasude toitja eraldab kaasud üksteisest ja tarnib need kasutatavas orientatsioonis. Paigaldusseade seatub seejärel kaasu täpselt pudeli suu peale enne seda, kui pingutus- või survepea rakendab jõudu. Täpne mehhanism võib olla spindel, kruvikepp, lükkkaasupress või teine, kaasutüübi jaoks valitud disain.
Tähtis inseneripõhimõte on joondumine. Kui pudelit ei ole keskel, kork ei ole sirgjooneline või kork jõuab kahjustatuna, ei suuda masin usaldusväärselt luua soovitud õhukindlat sulgu, isegi kui korkimispäis on seadistatud nimiväärtusele. Seepärast tuleb iga kord, kui muutuvad pudeli või korki formaadid, kontrollida vahetuspäisi, juhiste seadeid ja korkide sisestamise kohandusi.
Kõverkorkide puhul on rakendustork üks olulisemaid protsessimuutujaid. Suunavad tehnilised juhised korkide torgu kirjeldavad seda pöörlemisjõuna, mida kasutatakse korki paigaldamiseks, ja täpsustavad selle mõju õhukindlusele ja tihedusele pudeli ja korki vahel. Õige eesmärgiväärtus on pakendile spetsiifiline; see sõltub korki konstruktsioonist, vööndi või sulgu süsteemist, pudeli kujundusest, toote tingimustest ja tarnija soovitustest. automaattäitja ja -kuplitaja masin seepärast tuleb selle seadistada ja kinnitada kindla tööpiirkonna alusel, mitte eeldusel, et „tugevam on parem“.
Miks nii liiga väike kui ka liiga suur pingutus võivad põhjustada probleeme
Liiga väike pingutus võib jätta piisamatu kokkusurumise või lõikeengagementi, suurendades tihenduse läbipõrkumise või kaane löömise tõenäosust käsitsemisel. Liiga suur pingutus võib olla sama probleemne. See võib moonutada kaant, kahjustada lõike, ülekoormata sisestust või muuta pakendi avamise raskuks. Sobiv seade on valideeritud vahemik, mis tagab nõutava tihenduse ilma pakendit kahjustamata.
Siin on masina korduvus väärtuslikum kui üksainus kõrgejõuline lugemine. Kaanakäigu, kupluse või servo seade, pudeli toetus ja kaane toitmine peavad hoiustama protsessi lubatud aknas kogu tootmisjooksu vältel. Töötajad ei tohiks toetuda ainult visuaalsele ilmale; kaane võib olla näiliselt paigas, kuid rakendatud tingimus võib erineda pudelist pudelisse.
Kasutage verifitseerimist, et muuta mehaaniline tegevus õhukindlaks tihendusprotsessiks
Õhukindel sulgemine on kinnitatud tulemus, mitte lihtsalt seadme omadus. Praktiline valideerimiskava automaatne vedeliku täitja ja kuplitaja masin koosneb tavaliselt mitmest pakendile ja tootele valitud kontrollist:
- Sulguvate osade paigaldamise kontrollid: mõõdetakse pöördemomenti, jõudu või muud sulguva osa paigaldamisega seotud parameetrit ettenähtud intervallides.
- Visuaalsed kontrollid: kontrollitakse kaane kõrgust, istumist, keerme sissepääsu, rikkelindu ning ilmseid saastumisi pakendi ülemises osas.
- Leke- või rõhu testimine: kasutatakse meetodit, mis sobib pakendile, tootele ja jaotusetingimustele.
- Eemaldamise kontrollid: kinnitatakse avamisomadused pärast seda, kui pakend on andnud endale aega rahulda või stabiilset olekut saavutada, kui see on sulguva süsteemi suhtes oluline.
- Trendide analüüs: tulemused salvestada vahetuse, vormingu ja masina seadete kaupa, et kõrvalekaldumist saaks parandada enne, kui see muutuks tarnetega seotud probleemiks.
Üks kasulik mõõtmiskontseptsioon on kohe pärast kinnitamist teostatav eemaldusmomend, mille mõningane tehniline juhis defineerib pärast seda, kui korkaga suletud pudel on lühikest aega rahuldanud. Selle täpse testi rakendatavust antud tootmisliinil tuleb otsustada ühiselt korkide tarnija ja tehnoloogilise objekti kvaliteedinõuetega. Üldisem õppetund on selge: mõõtmismeetod tuleb defineerida enne selle hinnangut, kas automaattäitja ja -kuplitaja masin töötab õigesti.
Täieliku pakendisüsteemi kommissioneerimine
Enne tavapärast tootmist tuleb teha katsetusi tegelike pudelite, korkide, toote ja sihtkiirusega. Kinnitada, et korkide spetsifikatsioon vastab pudeli kujundusele, ja seejärel määrata täitmistase, ülekande ajastus, korkide paigutus ning rakendatav jõud või momend. Testproovide võtmine toimub käigu alguses, keskel ja lõpus, sest stabiilne käivitusresultaat ei tõesta pikaajalist järjepidevust.
On ka mõistlik testida reaalsete kasutustingimustega. Pakend võib läbida laua kontrolli, kuid pärast vibratsiooni, temperatuurimuutust või pikaajalist ladustamist ilmnevad nõrgad kohad. Õige testiplaan on tootele spetsiifiline; selle kohta tuleb kokku leppida kvaliteedijuhtimise personaliga ja pakendite tarnijatega, mitte lihtsalt kopeerida teisest pudelivormingust.
Tavalised tihendusmuutuste põhjused ja esimesed asjad, millele tuleb tähelepanu pöörata
| Täheldatud probleem | Tõenäoline protsessiala | Esimene kontroll |
|---|---|---|
| Ajutised tihendusvigased | Korkide paigaldamine või pudeli/korki ühilduvus | Võrdle korkide paigaldamise tulemusi, korkide istumist ja pudeli ülemise osa seisundit erinevate näidiste puhul. |
| Korkide keerutamine valesti | Korkide paigutus ja pudelite joondumine | Kontrolli korkide kanalit, keskeldamisjuhiseid ja pudelite stabiilsust korkimispäis. |
| Ebaühtlane avamistunne | Rakendusseadistuse või sulgemis-toitumise muutlikkus | Kontrollige rakendust ja eemaldamise mõõtmisi, seejärel inspekteerige kaane olekut ja toitumise ühtlasust. |
| Toode külgedel | Täitmisdünaamika või pudeli edastus | Kontrollige täitmise katkestust, vahu kontrolli, nõela asukohta ja kattumise aega. |
Praktiline kokkuvõte
EVA rannakott automaattäitja ja -kuplitaja masin tagab õhukindla toote hermeetilisuse, reguleerides tingimuste ahelat: puhas ja korduv täitmine, stabiilne pudeli käsitsemine, täpne kaane paigaldamine, valideeritud sulgemise rakendamine ja igapäevane hermeetilisuse kontroll. Kaanur on keskne, kuid ta ei saa kompenseerida sobimatut pudeli ja kaane kombinatsiooni ega ebastabiilset ülevalvoolsest täitmist.
Rea hindamisel paluge tarnijatel ja sisemistel meeskondadel demonstreerida täielikku pakendiprotsessi teie tegelike konteinerite ja kaanetega. Määrake vastuvõtu kriteeriumid enne katset, dokumenteerige nende täitmiseks vajalikud seaded ja lugege need kontrollid tavapärase töö osaks. Just nii muutub mehaaniline kaanumistegevus usaldusväärseks hermeetilisuse protsessiks.






 Uued uudised








