 EN

دستگاه پرکن و دربگذار خودکار چگونه اطمینان حاصل میکند که بستهبندی محصول بهصورت هواپوش انجام شود؟
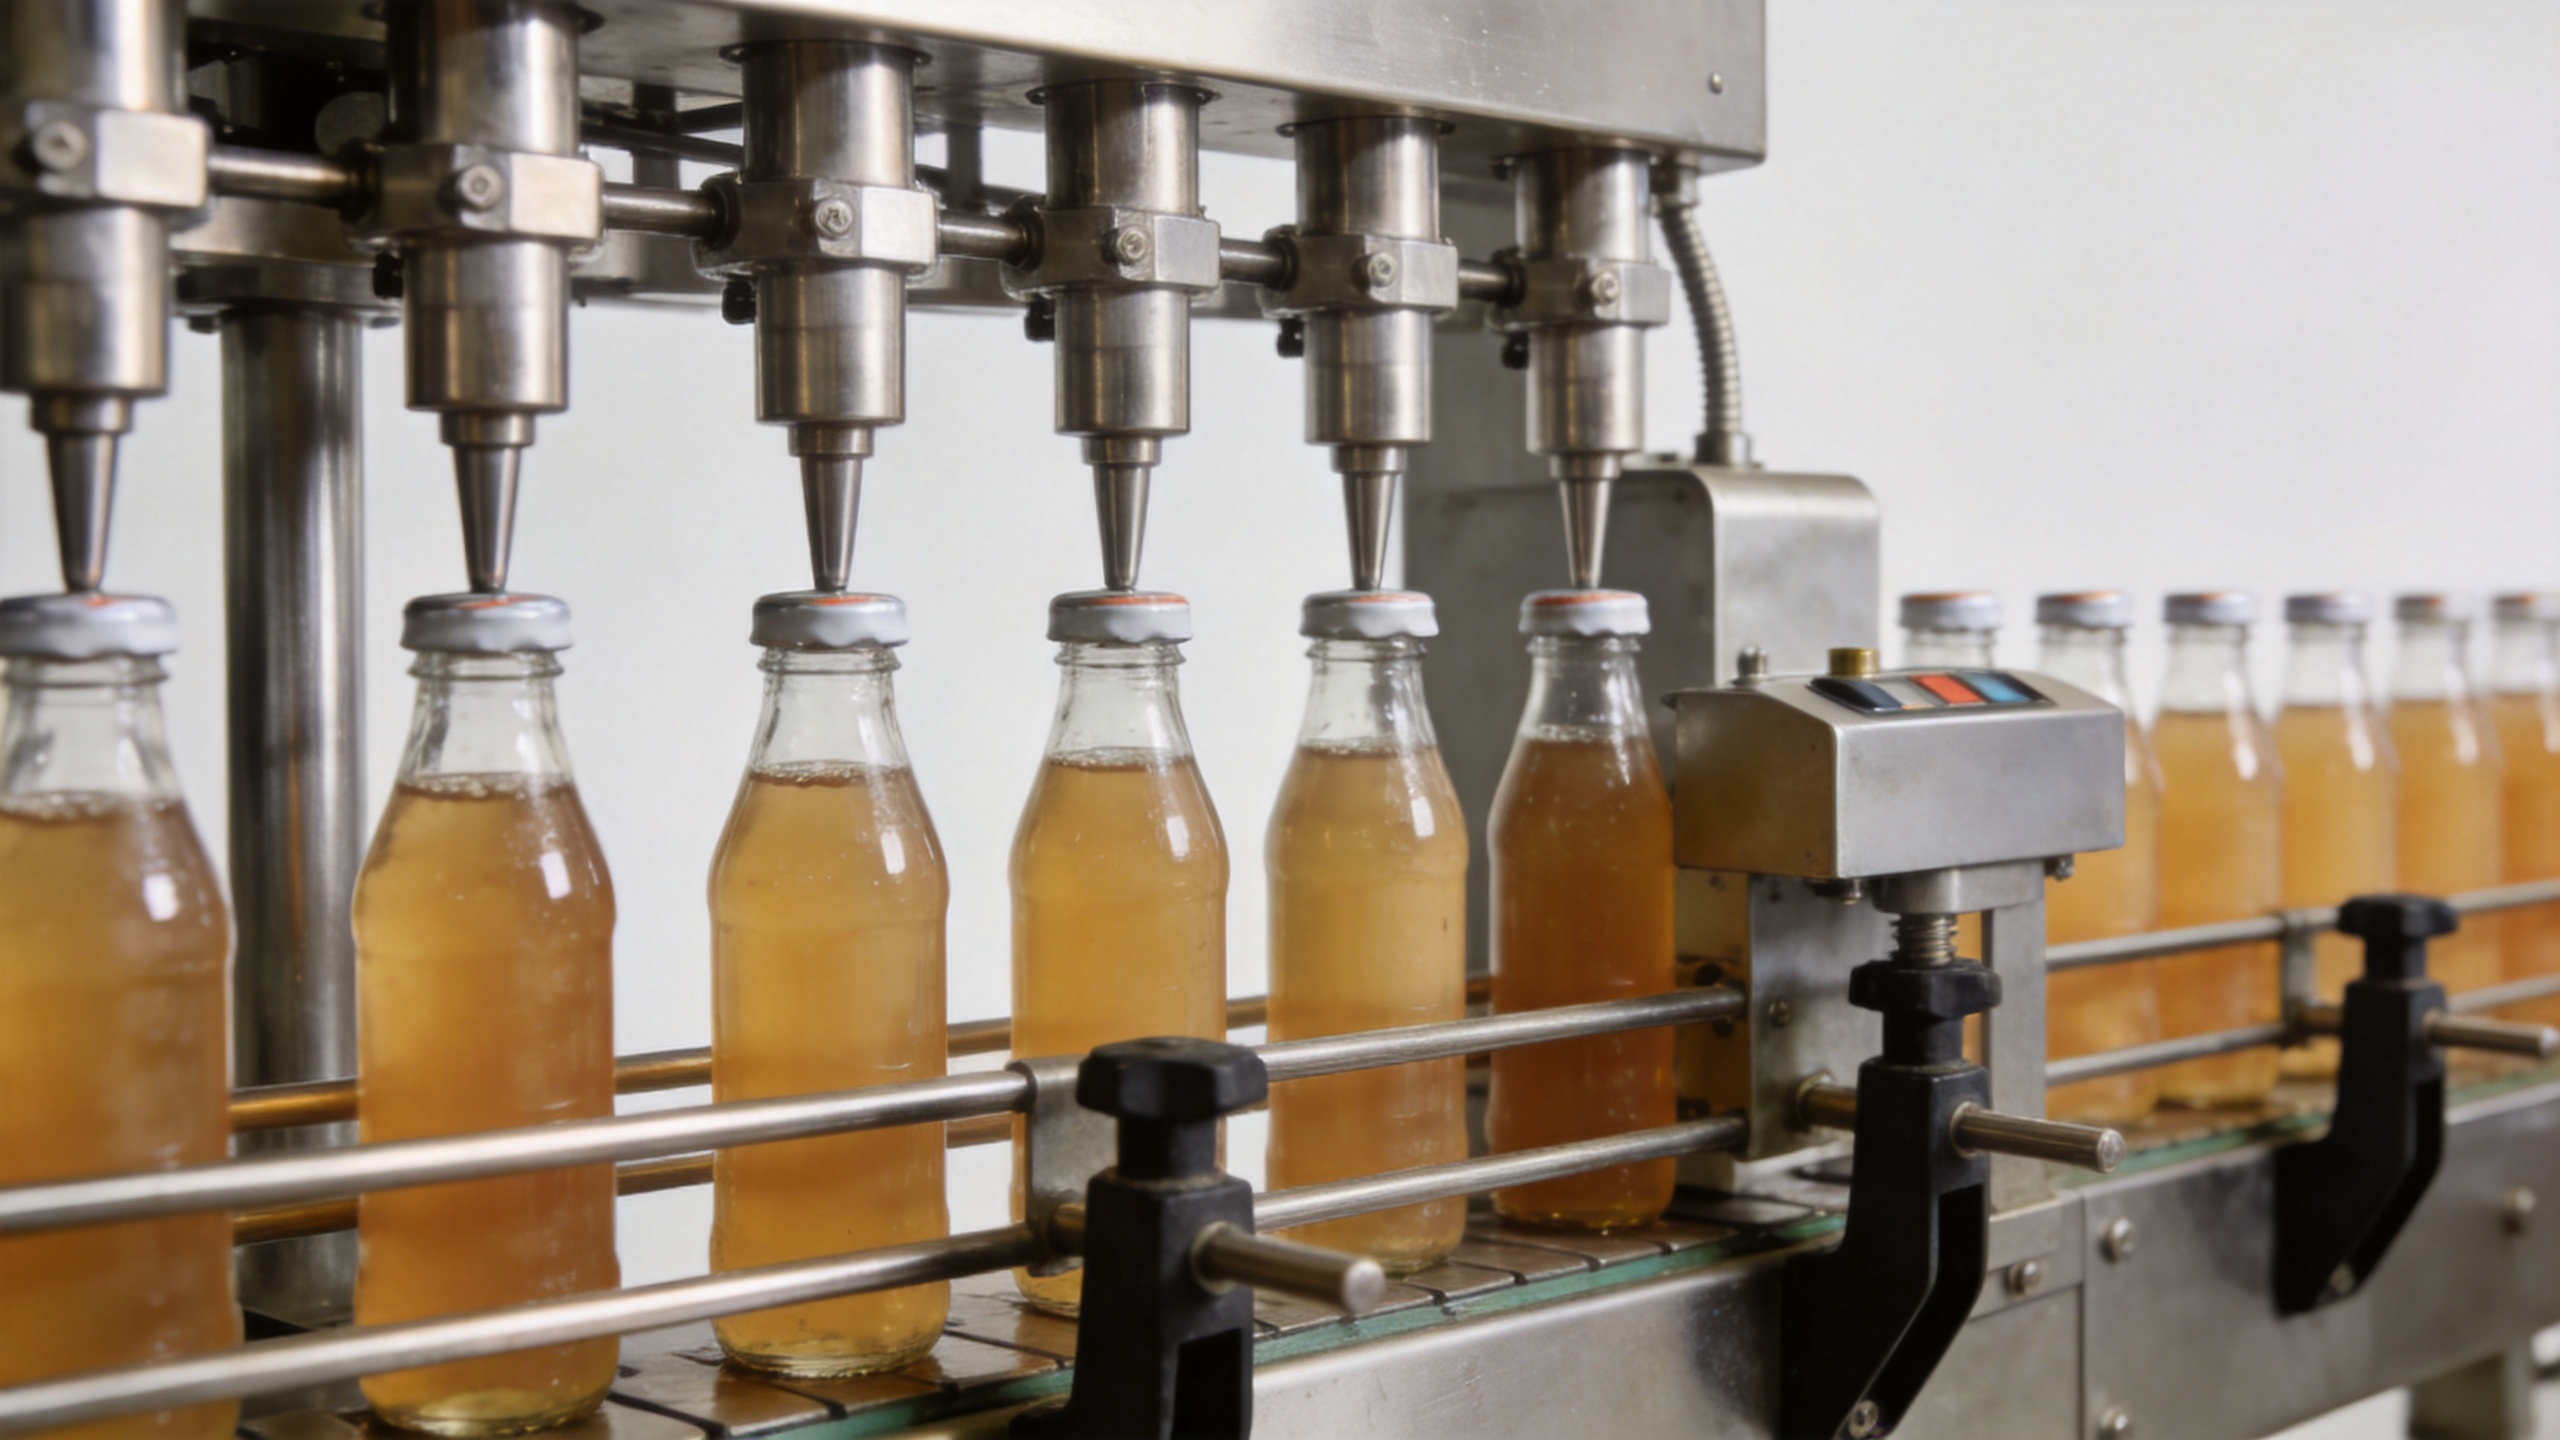
یک دستگاه پرکن و درب اتوماتیک تنها قرار دادن درب روی شیشه، بسته را هواپوش نمیکند. بلکه شرایط لازم برای ایجاد درزی تکرارپذیر را فراهم میسازد: پرکردن کنترلشده، دستکاری پایدار ظرف، ارائهٔ صحیح درب، نیروی اعمالشدهٔ تأییدشدهٔ دربگذاری و بررسی پس از دربگذاری. از دیدگاه مهندسی خط تولید، پرسش مفید این نیست که «آیا دستگاه دربگذار دربها را سفت میکند؟» بلکه این است که «آیا خط تولید میتواند در سرعت عملیاتی، شرایط یکسان دربگذاری را به همهٔ شیشههای قابل قبول اعمال کند؟»
این تفاوت برای نوشیدنیها و سایر محصولات مایع اهمیت دارد. درپوشی ممکن است ظاهری عادی داشته باشد، درحالیکه رزوهبندی نادرست، نیروی بستن کم، فشار بیش از حد یا تطبیق با دهانهی شیشهای خارج از محدودهی مجاز انجام شده است. یک سیستم بهخوبی پیکربندیشده دستگاه پرکن و درب اتوماتیک این خطرات را بهعنوان یک فرآیند پیوسته، نه بهصورت وظایف جداگانهی پرکردن و درپوشزنی، مدیریت میکند.
با پرکردنی پایدار آغاز کنید، نه صرفاً با درپوشزنی سریع
عملکرد درزبندی از زمانی آغاز میشود که درپوش به شیشه نرسیده است. بخش پرکردن باید سطح مورد نظر را بهطور پایدار تأمین کند و همزمان از پاشش، تشکیل کف و وجود محصول روی سطح درزبندی یا رزوهها جلوگیری کند. مایع باقیمانده در اطراف گردن شیشه میتواند تماس درپوش را مختل کند، باعث لغزش در حین بستن شود یا تفسیر بررسی نشتی را دشوارتر سازد.
برای یک ماشین پر کردن و بستهبندی خودکار مایع روش پر کردن باید با ویسکوزیته مایع، رفتار کف، دما و محتوای ذرات آن مطابقت داشته باشد. هدف، یک فناوری پر کردن جهانی نیست؛ بلکه ارائه آرام و تکرارپذیر بطری به ایستگاه دربندی است. به عنوان مثال، خطی که محصولات گازدار یا کفکننده را جابجا میکند، نیاز به ارزیابی شرایط پر کردن متفاوتی نسبت به یک خط تولید آب یا شربت بدون گاز دارد.
کنترل ظرف نیز به همان اندازه اهمیت دارد. راهنماها، چرخهای ستارهای، نقالهها و اجزای جابجایی بطری باید بطری را به صورت عمودی و در موقعیت ثابت نگه دارند. تغییرات کوچک در ارتفاع گردن، هندسه بطری یا زمان انتقال میتواند نحوه برخورد درب بطری با سطح نهایی را تغییر دهد. در عمل، بسیاری از خطاهای ظاهری «درپوشگذاری» از بالادست سرچشمه میگیرند، جایی که جهتگیری بطری یا رفتار پر شدن آن تغییر کرده است.
چگونه بخش دربندی، آببندی را انجام میدهد
پس از پر کردن، یک دستگاه پرکن و درب اتوماتیک باید هر درپوشی را بدون آسیب بهصورت دقیق تغذیه، جهتدهی و قرار داد، و یک تغذیهکنندهٔ درپوش، درپوشها را از هم جدا کرده و در جهتی مناسب برای استفاده تحویل میدهد. سپس یک دستگاه قراردهنده، درپوش را بهطور دقیق روی بخش بالایی بطری (فینیش) قرار میدهد، پیش از اینکه سر شستن یا فشردن نیروی لازم را اعمال کند. مکانیزم دقیق ممکن است از نوع میلهٔ چرخان، گیره، فشاردهندهٔ درپوشهای قفلی یا طراحی دیگری باشد که بسته به نوع درپوش انتخاب شده است.
اصل مهندسی مهم، همترازی است. اگر بطری در مرکز قرار نگرفته باشد، درپوش بهصورت مربعی نباشد یا درپوش با آسیب به دستگاه برسد، حتی اگر تنظیم سر درپوشبندی روی مقدار اسمی باشد، دستگاه نمیتواند بهطور قابلاطمینان درزبندی مورد نظر را ایجاد کند. بههمین دلیل، هرگاه فرمت بطری یا درپوش تغییر کند، باید قطعات تعویضی، تنظیمات راهنما و تنظیمات تغذیهٔ درپوش مجدداً اعتبارسنجی شوند.
برای درپوشهای رزوهدار، گشتاور بهکاررفته در بستن درپوش یک متغیر فرآیندی کلیدی است. راهنماییهای فنی جهتدار دربارهٔ گشتاور بستن درپوش، آن را نیروی چرخشی مورد استفاده برای قرار دادن درپوش تعریف میکند و تأثیر آن را بر یکپارچگی درزبندی و سفتی اتصال بین شیشه و درپوش ذکر میکند. مقدار صحیح هدف، وابسته به بستهبندی خاص است؛ این مقدار به طراحی درپوش، سیستم زیردرپوش یا درزبند، سطح پایانی شیشه، شرایط محصول و توصیههای تأمینکننده بستگی دارد. یک دستگاه پرکن و درب اتوماتیک بنابراین باید بر اساس یک بازهٔ عملیاتی تعریفشده تنظیم و تأیید شود، نه بر اساس قاعدهای حدسی مبنی بر اینکه «سفتتر همیشه بهتر است».
چرا هم شلبستن و هم سفتبستن بیش از حد میتوانند باعث ایجاد مشکل شوند
کاربرد ناکافی ممکن است منجر به فشردگی یا درگیری ر threads ناکافی شود و احتمال نشت یا شلشدن درب در حین دستزدن را افزایش دهد. کاربرد بیشازحد نیز میتواند به همان اندازه مشکلساز باشد. این امر ممکن است باعث تحریف درب، آسیب به ر threads، بارگذاری بیشازحد روی لاینر یا دشواری در بازکردن بسته شود. تنظیم مناسب، محدودهای مورد تأیید است که در آن درزمحکم مورد نیاز بدون آسیبرساندن به بسته ایجاد میشود.
در اینجا تکرارپذیری دستگاه ارزشمندتر از یک خواندن تکی با نیروی بالا است. سر پوششگذاری، تنظیم کلاچ یا سرووموتور، تکیهگاه شیشه و تغذیه درب باید فرآیند را در طول یک تولید طولانی در محدوده قابل قبول نگه دارند. اپراتورها نباید صرفاً بر اساس ظاهر بصری عمل کنند؛ زیرا ممکن است درب از نظر ظاهری بهدرستی نشسته به نظر برسد، درحالیکه شرایط اعمالشده از شیشهای به شیشه دیگر متفاوت باشد.
از تأیید برای تبدیل یک اقدام مکانیکی به فرآیند درزمحکم ضد هوا استفاده کنید
درزمحکم ضد هوا نتیجهای تأییدشده است، نه صرفاً یک ویژگی تجهیزات. یک طرح اعتبارسنجی عملی برای یک ماشین پر کردن و بستهبندی خودکار مایع معمولاً ترکیبی از چندین بررسی است که برای بستهبندی و محصول انتخاب شدهاند:
- بررسیهای اعمال درب: گشتاور، نیرو یا پارامتر دیگری مخصوص اعمال درب را در فواصل زمانی برنامهریزیشده اندازهگیری میکنند.
- بازرسیهای بصری: ارتفاع درب، قرارگیری صحیح آن، درگیری رزوه، وضعیت نوار تحریفناپذیر و آلودگی واضح در اطراف لبهٔ بستهبندی را بازرسی میکنند.
- آزمون نشت یا فشار: از روشی مناسب برای بستهبندی، محصول و شرایط توزیع استفاده میکنند.
- بررسیهای بازکردن: عملکرد بازکردن را پس از گذشت زمان کافی برای آرامش یا پایدار شدن بستهبندی تأیید میکنند؛ در مواردی که این موضوع برای سیستم درب اهمیت دارد.
- بررسی روند: نتایج را بر اساس شیفت، قالب و تنظیمات دستگاه ثبت میکنند تا انحرافات پیش از اینکه به مشکلی در ارسال تبدیل شوند، اصلاح گردند.
یک مفهوم اندازهگیری مفید، گشتاور بازکردن فوری است که برخی از راهنماییهای فنی آن را پس از اینکه بطری دربدار مدت کوتاهی استراحت کند، تعریف میکنند. اینکه آیا دقیقاً همین آزمون برای خط تولید خاصی قابل اعمال است یا نه، باید با تأمینکننده درب و با توجه به الزامات کیفی سایت تعیین شود. درس کلی واضح است: روش اندازهگیری را پیش از اینکه عملکرد را ارزیابی کنید، تعریف نمایید. دستگاه پرکن و درب اتوماتیک درست کار میکند یا نه.
راهاندازی کل سیستم بستهبندی
پیش از تولید معمول، آزمایشهایی با بطری واقعی، درب، محصول و سرعت هدف انجام دهید. اطمینان حاصل کنید که مشخصات درب با پایانه بطری مطابقت دارد؛ سپس تنظیمات سطح پرکردن، زمان انتقال، جایگذاری درب و نیروی اعمالی یا گشتاور را تعیین نمایید. نمونهها را در ابتدای، میانه و انتهای یک دوره تولید آزمایش کنید، زیرا نتیجه پایدار در مرحله راهاندازی، ثبات عملکرد در طول تولید بلندمدت را اثبات نمیکند.
آزمایش شرایط واقعگرایانهٔ کاربرد نیز منطقی است. بستهبندی ممکن است آزمون میزی را پشت سر بگذارد اما پس از اعمال لرزش، تغییر دما یا گذر زمان در انبار، ضعف خود را آشکار کند. طرح آزمون مناسب، وابسته به محصول خاصی است؛ باید با کارشناسان کیفیت و تأمینکنندگان بستهبندی توافق شود و نه اینکه از قالب دیگری برای ظروف شیشهای کپی گردد.
علتهای رایج تغییرات در درزبندی و مواردی که باید ابتدا بررسی شوند
| مشکل مشاهدهشده | حوزهٔ فرآیندی احتمالی | اولین بررسی |
|---|---|---|
| نشتهای متقطع | اجراي درپوش یا سازگوندگی ظرف/درپوش | نتایج اجرای درپوش، قرارگیری صحیح درپوش و وضعیت لبهٔ ظرف را در نمونههای مختلف مقایسه کنید. |
| درپوشهایی که ر threads آنها با ر threads ظرف همتراز نیستند | قرارگیری درپوش و همترازی ظرف | توصیه میشود سیستم توزیع درپوش از شیار، راهنمای مرکزیسازی و پایداری ظرف در محل سرِ اجرای درپوش را بازرسی کنید. |
| احساس غیریکنواخت هنگام بازکردن | تنظیمات کاربردی یا تغییرات در بستهبندی پایانی | بررسی کاربرد و اندازهگیریهای حذف، سپس بازرسی وضعیت درب و یکنواختی تغذیه. |
| محصول روی ر threads | پویایی پرکردن یا انتقال شیشهها | بررسی قطع پرکردن، کنترل کف، موقعیت نازل و زمان بستن درب. |
نتیجه عملی
یک دستگاه پرکن و درب اتوماتیک به اطمینان از آببندی محکم محصول کمک میکند با کنترل زنجیرهای از شرایط: پرکردن تمیز و تکرارپذیر، دستکاری پایدار شیشهها، قرارگیری دقیق درب، اعمال تأییدشدهٔ درب و بررسی منظم آببندی. دستگاه بستن درب در مرکز این فرآیند قرار دارد، اما نمیتواند ترکیب نامناسب شیشه و درب یا پرکردن ناپایدار در بخشهای بالادستی را جبران کند.
هنگام ارزیابی یک خط تولید، از تأمینکنندگان و تیمهای داخلی بخواهید فرآیند کامل بستهبندی را با ظروف و دربهای واقعی شما نمایش دهند. معیارهای پذیرش را پیش از آزمون تعیین کنید، تنظیماتی که این معیارها را برآورده میکنند را ثبت نمایید و این بررسیها را در عملیات عادی ادغام کنید. اینگونه است که عمل مکانیکی بستن درب به یک فرآیند آببندی قابل اعتماد تبدیل میشود.






 اخبار داغ








