 EN

كيف تتعامل آلة التعبئة بالكبس piston مع المنتجات عالية اللزوجة بكفاءة؟
عندما ينسكب المنتج ببطء، أو يشكّل خيوطًا عند الفوهة، أو يحتوي على جسيمات عالقة، فإن السؤال لا يتعلّق ببساطة بما إذا كانت آلة التعبئة قادرة على نقله أم لا. بل السؤال العملي هو ما إذا كانت الآلة قادرة على توصيل الحجم المطلوب بشكل متكرر دون قطرات زائدة أو فقاعات هواء أو هدر أو وقت تنظيف إضافي. و آلة تعبئة السوائل بنظام المكبس تتعامل هذه الآلة مع هذا التحدي باستخدام التزيح الإيجابي: حيث يسحب المكبس حجمًا مضبوطًا من السائل إلى الأسطوانة، ثم يدفع هذا الحجم عبر مسار التفريغ إلى العبوة.
من منظور اختيار ملء سائل، يجب أن يكون أول فحص هو المادة، وليس السرعة المُعلَّنة. فقد تتصرف الصلصات الكثيفة أو الشرابات أو المركزات أو الكريمات أو قواعد المشروبات اللزجة بشكلٍ مختلفٍ جدًّا مع تغير درجة الحرارة والقصّ والهواء المحبوس وزمن التخزين. آلة تعبئة السوائل بنظام المكبس قد تكون هذه الطريقة فعّالةً لهذه المنتجات عندما يتطابق أسطوانة النظام وصماماته وأسلوب التغذية وفوّارته ووحدات التحكم فيه مع ظروف الإنتاج الفعلية.
لماذا تصلح أنظمة التحليل الإيجابي للمنتجات اللزجة
يعتمد الملء القائم على الجاذبية اعتمادًا كبيرًا على تدفُّق السائل عبر صمام. ومع زيادة كثافة السائل، قد يتباطأ هذا التدفُّق أو يتفاوت أكثر من دورةٍ إلى أخرى. أما نظام المكبس فيعمل بطريقة مختلفة: فخلال حركة السحب، يملأ غرفةً مقاسةً بدقة؛ وخلال حركة الدفع، يزيح هذا الحجم المقاس نحو الفوّارة. وهذا يمنح آلة تعبئة السوائل بنظام المكبس مبدأ جرعاتٍ واضحٍ يكون مفيدًا حين لا يتدفَّق المنتج بسلاسة.
هذا المبدأ لا يجعل كل منتج عالي اللزوجة سهل التعبئة. بل يُنشئ نقطة بداية خاضعة للتحكم. أما قابلية التكرار فلا تزال تعتمد على ما إذا كانت الأسطوانة تمتلئ بالكامل، وما إذا بقي تدفق المنتج مستقرًا، وما إذا أمكن لإبرة التعبئة أن تتوقف عن التصريف بشكل نظيف. ولذلك، ينبغي اعتبار مصطلح «لزج» شرط اختبارٍ بدلًا من مواصفة كاملة.
ما الذي يجعل دورة التعبئة فعّالة
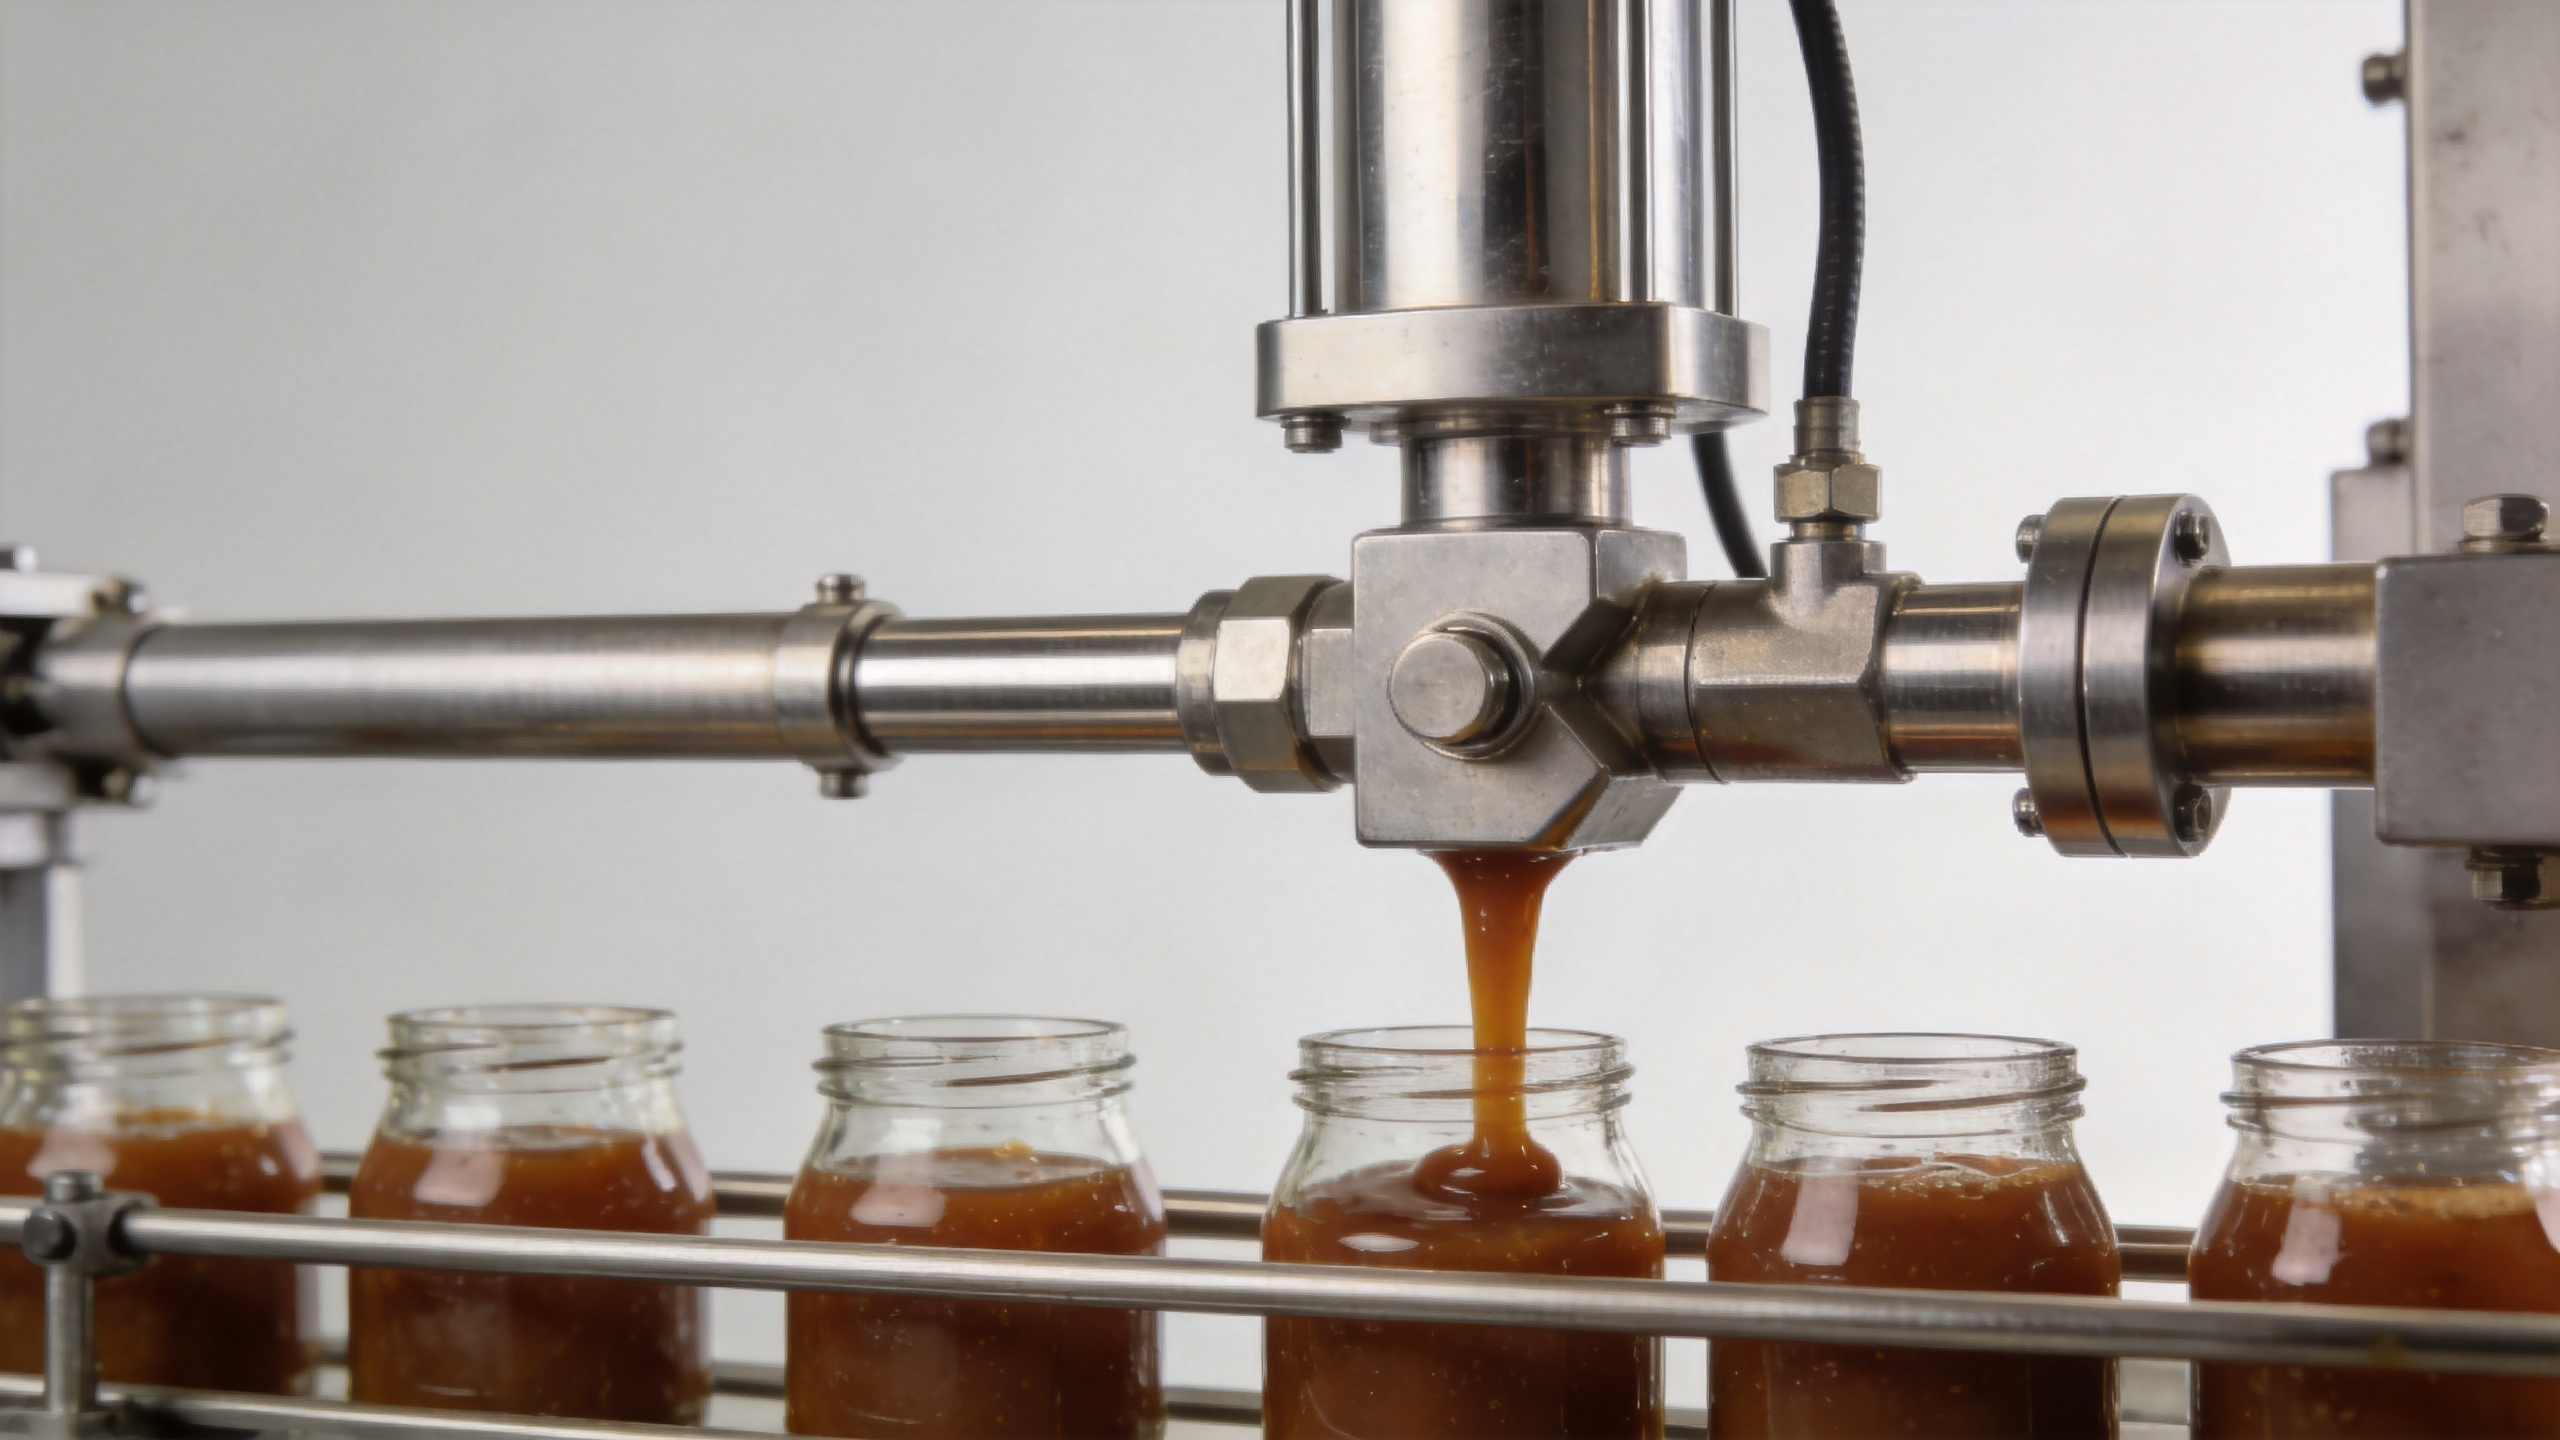
١. إمداد مستقر بالمنتج
يمكن للمكبس قياس الكمية التي تصل إلى الأسطوانة فقط. فإذا كانت خزان التغذية غير مُهوية بشكل جيد، أو كانت أنبوبة النقل صغيرة الحجم أكثر من اللازم، أو تكوَّن جسر من المادة فوق المدخل، فقد لا تتلقى حركة السحب شحنةً متسقةً باستمرار. أما بالنسبة للسوائل الكثيفة، فيجب مراجعة مسار التغذية كنظامٍ متكامل: مخرج الصندوق أو الخزان، ووسائل المساعدة في التغذية عند الحاجة، وقطر الخرطوم، وفتحة الصمام، والمسافة إلى رأس التعبئة. وغالبًا ما يكون مسار المادة القصير وغير المقيد أكثر فائدةً من زيادة سرعة الدورة.
كما أن بعض المواد تتغير سلوكياتها مع درجة الحرارة. لذا بدلًا من افتراض أن تسخين المادة سيحسِّن عملية التعبئة في جميع الظروف، يُفضَّل تشغيل عيِّنة ضمن نطاق درجات الحرارة المتوقعة أثناء الإنتاج، وتسجيل ما إذا بقي وزن أو حجم التعبئة ثابتًا أم لا.
٢. توافق هندسة الأسطوانة والصمام مع الجرعة المطلوبة
على آلة تعبئة السوائل بنظام المكبس يُحدِّد حجم الأسطوانة وطول مسافة حركة المكبس الجرعة الأساسية. وتسمح الأسطوانة ذات الحجم المناسب للجهاز بالعمل ضمن نطاق تحكمي من حركة المكبس، بدلًا من الاعتماد على إعدادات قصوى. كما يجب أن تسمح صماما الدخول والخروج بمرور المادة دون إحداث ضيقٍ يحبس المنتج أو يؤدي إلى ملء غير كامل.
بالنسبة للمنتجات التي تحتوي على جسيمات أو ألياف أو قطع فاكهة، يتطلّب مسار التدفق اهتمامًا إضافيًّا. فقد لا يكون الممر الملائم لشراب ناعم مناسبًا لمنتج يحتوي على جسيمات. والنهج الأسلم هو تحديد أكبر حجم لعناصر الإضافات، ودرجة حرارة المنتج، والملء المستهدف قبل اختيار هندسة الصمام والفوهة.
٣. سرعة الملء الخاضعة للتحكم وحركة الفوهة
الكفاءة ليست فقط عدد الحاويات لكل دقيقة. بل هي إنتاجٌ مستقرٌ بمعدل رفض مقبول. فقد يؤدي التفريغ السريع إلى انسكاب أو تكوّن رغوة أو بقاء آثار من المنتج، بينما قد يحد التفريغ البطيء من أداء الخط. والإعداد المفيد هو الذي يمنح المنتج وقتاً كافياً ليستقر مع الحفاظ في الوقت نفسه على الإيقاع المطلوب مع جهاز التغطية والناقل والمعدات اللاحقة.
سلوك الفوهة يكون الأكثر أهمية عند نهاية الحركة. وقد يُنظر في استخدام ترتيب لإغلاق التدفق أو للغوص أو لمنع التسرب عندما يتدلى المنتج أو يترك أثراً خلفياً. ويختلف الخيار الأمثل باختلاف نوع المنتج ونوع الحاوية، لذا يجب التحقق منه باستخدام عيّنات فعلية وليس الاعتماد على الوصف الموجود في الكتالوج.
الدقة تنتج عن ظروف التشغيل الكاملة.
من الجذّاب اعتبار ملء المكبس دقيقًا بطبيعته لأنه يعتمد على الحجم. وبشكل أدق، يمكن للآلية أن تُوفِّر إزاحة قابلة للتكرار عندما يكون المنتج الداخل إلى الأسطوانة والخارج من الفوهة متسقًا. ومع ذلك، قد تؤثِّر التغيُّرات في درجة حرارة المنتج أو محتواه من الهواء أو كثافته أو ضغط التغذية على النتيجة.
تجربة قبول مفيدة لـ آلة تعبئة السوائل بنظام المكبس تشمل سلسلة من عمليات الملء المقاسة عند درجة حرارة المنتج المتوقَّعة ومعدل الإنتاج المستهدف. ويشمل ذلك ظروف التشغيل الاعتيادية عند البدء، والتشغيل المستقر، وحالة التوقف ثم إعادة التشغيل. وهذا يفصل بين الإعداد الاسمي ونطاق التشغيل المؤكَّد. كما يحوِّل النقاش من رقم آلة وحيد إلى ظروف يستطيع فريق الإنتاج وفريق الجودة إعادة إنتاجها فعليًّا.
سهولة التنظيف جزءٌ من أداء المواد عاليّة اللزوجة
تُلتصق المنتجات السميكة عادةً بالصمامات والأنابيب وأسطح الأسطوانات والفوهات. وإذا كانت هذه المناطق يصعب الوصول إليها أو غسلها، فقد يؤدي ذلك إلى زيادة مدة التحويل بين الدفعات ويجعل عملية التعبئة المتسقة أكثر صعوبة في التشغيل التالي. وفي التطبيقات التي تتلامس مع الأغذية، فإن التصميم القابل للتنظيف ليس مجرد تفضيل جمالي. فالتوجيهات الأمريكية لممارسات التصنيع الجيدة (GMP) الخاصة بالأغذية تشدد على ضرورة أن تكون المعدات قابلة للتنظيف بشكل كافٍ وأن تكون الوصلات مصممة لتقليل تراكم المنتج؛ ويجب مراجعة التكوين النهائي وفقًا لمتطلبات النظافة الخاصة بالمصنع نفسه.
اطلب الاطلاع على طريقة فك أجزاء التلامس مع المنتج أو تنظيفها في مكانها، وعلى أماكن حدوث «الفراغات الميتة» المحتملة، وكيفية تصريف مسار الفوهة بعد انتهاء كل دفعة. وهنا يساعد الفصل بين سؤالين: أداء التعبئة يشكّل الأول، بينما التحقق من صحة عملية التنظيف يشكّل الثاني. ويجب معالجة كلا السؤالين قبل قبول خط الإنتاج.
المكان الذي تحتله مصنع آلات التعبئة السائلة الآلية ضمن عملية اتخاذ القرار
العمل مع مصنع آلات التعبئة السائلة الآلية يكون أكثر إنتاجية عندما يقدِّم المشتري وثيقة اختبار مُعرَّفة بوضوح، بدلًا من طلب معدل إخراج فقط. شارك اسم المنتج، ومدى اللزوجة التقريبي، ودرجة حرارة المعالجة، ومعلومات الجسيمات، ونسبة التعبئة المستهدفة، وأبعاد العبوة، ومعدل الخط المطلوب، وطريقة التنظيف. تساعد هذه التفاصيل المصنع على اقتراح تكوين مناسب وتحديد ما ينبغي اختباره.
وتُحقِّق نفس قائمة المراجعة فائدة أكبر عند مقارنة المورِّدين. فبدلًا من مقارنة السعة الإعلانية فقط، قارن ترتيب التغذية المقترح، ومدى الأسطوانات، ومسار الصمام، وطريقة الفوهة، وأنظمة التحكم، وخطوات التبديل بين المنتجات، والظروف التي ستُجرى فيها عروض الأداء. ويجب أن يحدِّد الاقتراح الموثوق حدوده بوضوح، وأن يدعو إلى التأكيد القائم على عيِّنات فعلية.
قائمة تحقُّق عملية للتحقق من الصحة
- أكد مدى لزوجة المنتج عند درجة حرارة التعبئة الفعلية، بما في ذلك التباين المتوقع بين الدفعات.
- قدِّم عيِّنات تمثيلية، خصوصًا إذا احتوى المنتج على جسيمات أو لب أو ألياف.
- تطابق حجم الأسطوانة وطول السكتة مع حجم التعبئة المستهدف بدلًا من الاختيار بناءً على نطاق أقصى عام فقط.
- مراجعة مسار التوريد للبحث عن أي تقييدات أو دخول للهواء أو نقاط تراكم للمنتج.
- اختبار اتساق عملية التعبئة عند بدء التشغيل، وأثناء الإنتاج المستمر، وبعد الانقطاع المخطط له.
- مراقبة القطرات والخيوط والتناثر والرغوة ونظافة الحاوية عند السرعة المُقررة.
- توثيق سهولة الوصول للتنظيف والمواد المتلامسة مع المنتج وإجراءات التطهير المطلوبة في المصنع.
- فحص جهاز التعبئة كجزء من الخط الكامل، بما في ذلك توقيت الناقل ووضع الزجاجات وعملية الغلق ومعالجة الوحدات اللاحقة.
الخلاصة النهائية
ا آلة تعبئة السوائل بنظام المكبس يتعامل بكفاءة مع المنتجات عالية اللزوجة من خلال قياس حجم غرفة محددة وإزاحتها إيجابيًّا عبر مسار تدفق مُصمَّم على نحو مناسب. ويكون الأداء في أقصى درجاته عندما يكون إمداد المادة مستقرًّا، وعندما تكون الأسطوانة والصمامات مناسبة للمنتج، وعندما يُغلق الفوهة بإحكام، وعندما تتم المصادقة على الخط باستخدام عيِّنات فعلية. وبعبارة أخرى، ابدأ بدراسة سلوك السائل أولًا، ثم تحقَّق من شروط التعبئة الكاملة. وهذه الطريقة توفر أساسًا أكثر موثوقية لاختيار المعدات وتحديد توقعات الإنتاج الواقعية.





 أخبار عاجلة








