 EN

ການຂາດແຄນແຮງງານເຮັດໃຫ້ໂຮງງານຜະລິດເຄື່ອງດື່ມເກີດຄວາມເຄັ່ງຕຶງເປັນພິເສດ ເນື່ອງຈາກການຜະລິດຂຶ້ນກັບການສົ່ງຕໍ່ທີ່ມີຂະໜາດນ້ອຍຫຼາຍໆ ຄັ້ງ ແລະຕ້ອງເຮັດໃນເວລາທີ່ກຳນົດ. ຂວດເปล່າຕ້ອງມາຮອດໃນທ່າທີ່ຖືກຕ້ອງ, ຜະລິດຕະພັນຕ້ອງໄດ້ຮັບການເຕີມຢ່າງຕໍ່ເນື່ອງ, ຝາປິດຕ້ອງຖືກຕິດຕັ້ງຢ່າງຖືກຕ້ອງ, ແລະການຫໍ່ຫຸ້ມສຸດທ້າຍຕ້ອງອອກຈາກແຖວໂດຍບໍ່ເຮັດໃຫ້ເກີດການຄັງ. ເສັ້ນທາງປະກັບອຟຕົມັດ ການອັດຕະໂນມັດບໍ່ໄດ້ເຮັດໃຫ້ຄວາມຕ້ອງການບຸກຄົນທີ່ມີຄວາມຊຳນິຊຳນານຫາກຍັງຄົງມີຢູ່. ມັນຊ່ວຍຫຼຸດຈຳນວນຈຸດສຳຜັດທີ່ເກີດຊ້ຳໆ ທີ່ຕ້ອງມີບຸກຄົນເຂົ້າມາເຮັດວຽກຢ່າງຕໍ່ເນື່ອງ, ເຮັດໃຫ້ທີມງານທີ່ມີຂະໜາດນ້ອຍລົງສາມາດມຸ່ງເນັ້ນໄປທີ່ການດຳເນີນການ, ການກວດສອບ ແລະ ການປັບປຸງຂະບວນການ.
ຈາກມຸມມອງຂອງວິສະວະກຳແຖວການຫໍ່ຫຸ້ມ, ຄຳຖາມທີ່ເປັນປະໂຫຍດບໍ່ແມ່ນ 'ແຖວການບ່ອດທີ່ອັດຕະໂນມັດສາມາດແທນຄົນຈຳນວນເທົ່າໃດ?' ແຕ່ເປັນ 'ວຽກງານທີ່ເກີດຊ້ຳໆໃດທີ່ແຖວການສາມາດປະຕິບັດໄດ້ຢ່າງສົມໍ່າສະເໝີ, ແລະບ່ອນໃດທີ່ຄວນໃຫ້ຜູ້ປະຕິບັດງານທີ່ມີທັກສະຍັງຄົງມີສ່ວນຮ່ວມ?' ຄວາມແຕກຕ່າງນີ້ມີຄວາມສຳຄັນເມື່ອໂຮງງານຕ້ອງການຜົນຜະລິດທີ່ເຊື່ອຖືໄດ້ ເຖິງແມ່ນຈະມີການລາອອກ, ຄວາມກົດດັນໃນການຈ້າງງານ ຫຼື ການປ່ຽນແປງຂອງຄວາມຕ້ອງການຕາມລະດູ.
ບ່ອນທີ່ຄວາມດັນຈາກແຮງງານເພີ່ມຂຶ້ນໃນແຖວການບຸກຄົນເຂົ້າຂວດເຄື່ອງດື່ມ
ການບຸກຄົນເຂົ້າຂວດດ້ວຍມືເປັນປົກກະຕິມັກອີງໃສ່ຄົນເພື່ອເຕີມຂວດ, ຕິດຕາມລະດັບການເຕີມ, ຈັດຕຳແໜ່ງຝາປິດ, ຍ້າຍຂວດລະຫວ່າງສະຖານີ, ກວດສອບປ້າຍ, ແລະ ຍົກກ່ອງຫຼືທີ່ວາງຂວດ. ແຕ່ລະວຽກອາດເບິ່ງຄືງ່າຍດາຍເມື່ອເບິ່ງແຍກຕ່າງຫາກ. ແຕ່ເມື່ອລວມກັນທັງໝົດ ມັນຈະເກີດເປັນຫຼາຍຂັ້ນຕອນທີ່ເຊື່ອມຕໍ່ກັນ ໂດຍຖ້າບໍ່ມີຜູ້ປະຕິບັດງານຄົນໜຶ່ງ ຈະເຮັດໃຫ້ສະຖານີທັງໝົດທີ່ຢູ່ຕໍ່ໄປຊ້າລົງ. ບັນຫາບໍ່ໄດ້ຢູ່ທີ່ຈຳນວນບຸກຄົນເທົ່ານັ້ນ ແຕ່ຢູ່ທີ່ຄວາມຈຳເປັນໃນການຮັກສາຄວາມສອດຄ່ອງຂອງການສົ່ງຕໍ່ທັງໝົດໃນໄລຍະການເຮັດວຽກທັງໝົດ.
ແລະ ເສັ້ນທາງປະກັບອຟຕົມັດ ເຊື່ອມຕໍ່ການຈັດການຂວດ, ການລ້າງ (ຖ້າຈຳເປັນ), ການເຕີມ, ການປິດຝາ, ການຂົນສົ່ງ, ການຕິດປ້າຍ, ແລະ ການຈັດຕັ້ງສຳເລັດທີ່ສິ້ນສຸດຂອງແຖວຜະລິດດ້ວຍການຄວບຄຸມທີ່ເປັນເອກະລາດ. ແທນທີ່ຈະມີການແບ່ງໝາຍບຸກຄົນໃຫ້ຍ້າຍຂວດຈາກເຄື່ອງໜຶ່ງໄປອີກເຄື່ອງໜຶ່ງ, ລະບົບນີ້ສາມາດຮັກສາລຳດັບການສົ່ງຕໍ່ໄດ້. ສິ່ງນີ້ເຮັດໃຫ້ຜູ້ຄຸມງານມີມຸມມອງທີ່ຊັດເຈນຂຶ້ນວ່າຈຸດທີ່ການຢຸດເກີດຂຶ້ນແມ່ນໃສ ແລະ ເງື່ອນໄຂໃດທີ່ຕ້ອງໃຫ້ຄວາມສົນໃຈ.
ແລະ ເສັ້ນທາງປັກປິດອັດຕโนມັດ ດັ່ງນັ້ນ ມັນຈຶ່ງມີປະໂຫຍດຫຼາຍທີ່ສຸດເມື່ອມັນຈັດການກັບການເຄື່ອນໄຫວຊ້ຳຄືນ ແລະ ວຽກງານການຖ່າຍໂອນທີ່ຍາກຕໍ່ການຈັດຫາບຸກຄະລາກອນຢ່າງເປັນລະບົບ. ມັນມີປະໂຫຍດ້ອຍກວ່າເມື່ອໂຄງການຫຼີກເວັ້ນເຫດຜົນທີ່ແທ້ຈິງຂອງຄວາມບໍ່ສະຖຽນຕົນ ເຊັ່ນ: ການຈັດສົ່ງຂວດທີ່ບໍ່ສອດຄ່ອງ, ຜະລິດຕະພັນທີ່ເກີດຟອມ, ລະບົບເຄື່ອນຍ້າຍທີ່ບໍ່ເຂົ້າກັນໄດ້, ຫຼື ການປ່ຽນແປງທີ່ຊ້າ.
ວິທີທີ່ແຖວການບໍ່ດີ່ອັດຕະໂນມັດປ່ຽນແປງສ່ວນປະກອບວຽກງານປະຈຳວັນ
ປະໂຫຍດດ້ານແຮງງານຫຼັກຂອງ ເສັ້ນທາງປະກັບອຟຕົມັດ ແມ່ນການຈັດສົ່ງວຽກງານໃໝ່. ຜູ້ປະຕິບັດການສາມາດໃຊ້ເວລາໆນ້ອຍລົງໃນການຖ່າຍໂອນດ້ວຍມືຢ່າງຕໍ່ເນື່ອງ ແລະ ໃຊ້ເວລາຫຼາຍຂຶ້ນໃນວຽກງານທີ່ຕ້ອງໃຊ້ການຕັດສິນໃຈ. ຂຶ້ນກັບຂະບວນການ ສິ່ງນີ້ອາດຈະປະກອບດ້ວຍການຢືນຢັນຄວາມພ້ອມຂອງວັດຖຸດິບ, ການກວດສອບຄຸນນະພາບຝາປິດ ແລະ ປ້າຍຊື່, ການຕິດຕາມປະສິດທິພາບການເຕີມ, ການປະຕິບັດວຽກງານດ້ານສຸຂາພັນ, ການຕອບສະຫນອງການເຕືອນ, ແລະ ການບັນທຶກຄວາມເປັນໄປໄດ້ທີ່ບໍ່ສອດຄ່ອງ.
ສິ່ງນີ້ບໍ່ໄດ້ໝາຍຄວາມວ່າ ເສັ້ນທາງປະກັບອຟຕົມັດ ຄວນເດີນການໂດຍບໍ່ຕ້ອງມີການຄຸມຄວບ. ການຜະລິດເຄື່ອງດື່ມຍັງຕ້ອງການບຸກຄະລາກອນທີ່ໄດ້ຮັບການຝຶກອົບຮົມເພື່ອຢືນຢັນຄຸນນະພາບຂອງຜະລິດຕະພັນ, ຂອງຫີບຫໍ່, ຝາປິດ, ແລະ ວັດຖຸຫີບຫໍ່. ບຸກຄະລາກອນຍັງຈຳເປັນຕ້ອງທົບທວນແຖວການຜະລິດຫຼັງຈາກການປັບປຸງ, ທຳຄວາມສະອາດເຂດທີ່ກ່ຽວຂ້ອງຕາມຂະບວນການຂອງໂຮງງານ, ແລະ ຕັດສິນໃຈວ່າບັນຫາທີ່ເກີດຊ້ຳຄືນນັ້ນເກີດຈາກບັນຫາດ້ານເຄື່ອງຈັກ, ວັດຖຸດິບ ຫຼື ຂະບວນການ.
ເວົ້າອີກແບບໜຶ່ງ, ອັນ ເສັ້ນທາງປັກປິດອັດຕโนມັດ ສາມາດຫຼຸດຜ່ອນການພຶ່ງພາການຈັດການດ້ວຍມືຢ່າງຕໍ່ເນື່ອງ, ໃນຂະນະທີ່ທີມງານທີ່ເຫຼືອຈະເອົາໃຈໃສ່ກັບການຄວບຄຸມ ແລະ ການຢືນຢັນທີ່ມີຄຸນຄ່າຫຼາຍຂຶ້ນ. ວິທີການນີ້ມັກຈະເປັນຈິງໃນທາງປະຕິບັດຫຼາຍກວ່າການເບິ່ງການອັດຕະໂນມັດເປັນພຽງແຕ່ການແທນທີ່ຈະຈ້າງບຸກຄະລາກອນ.
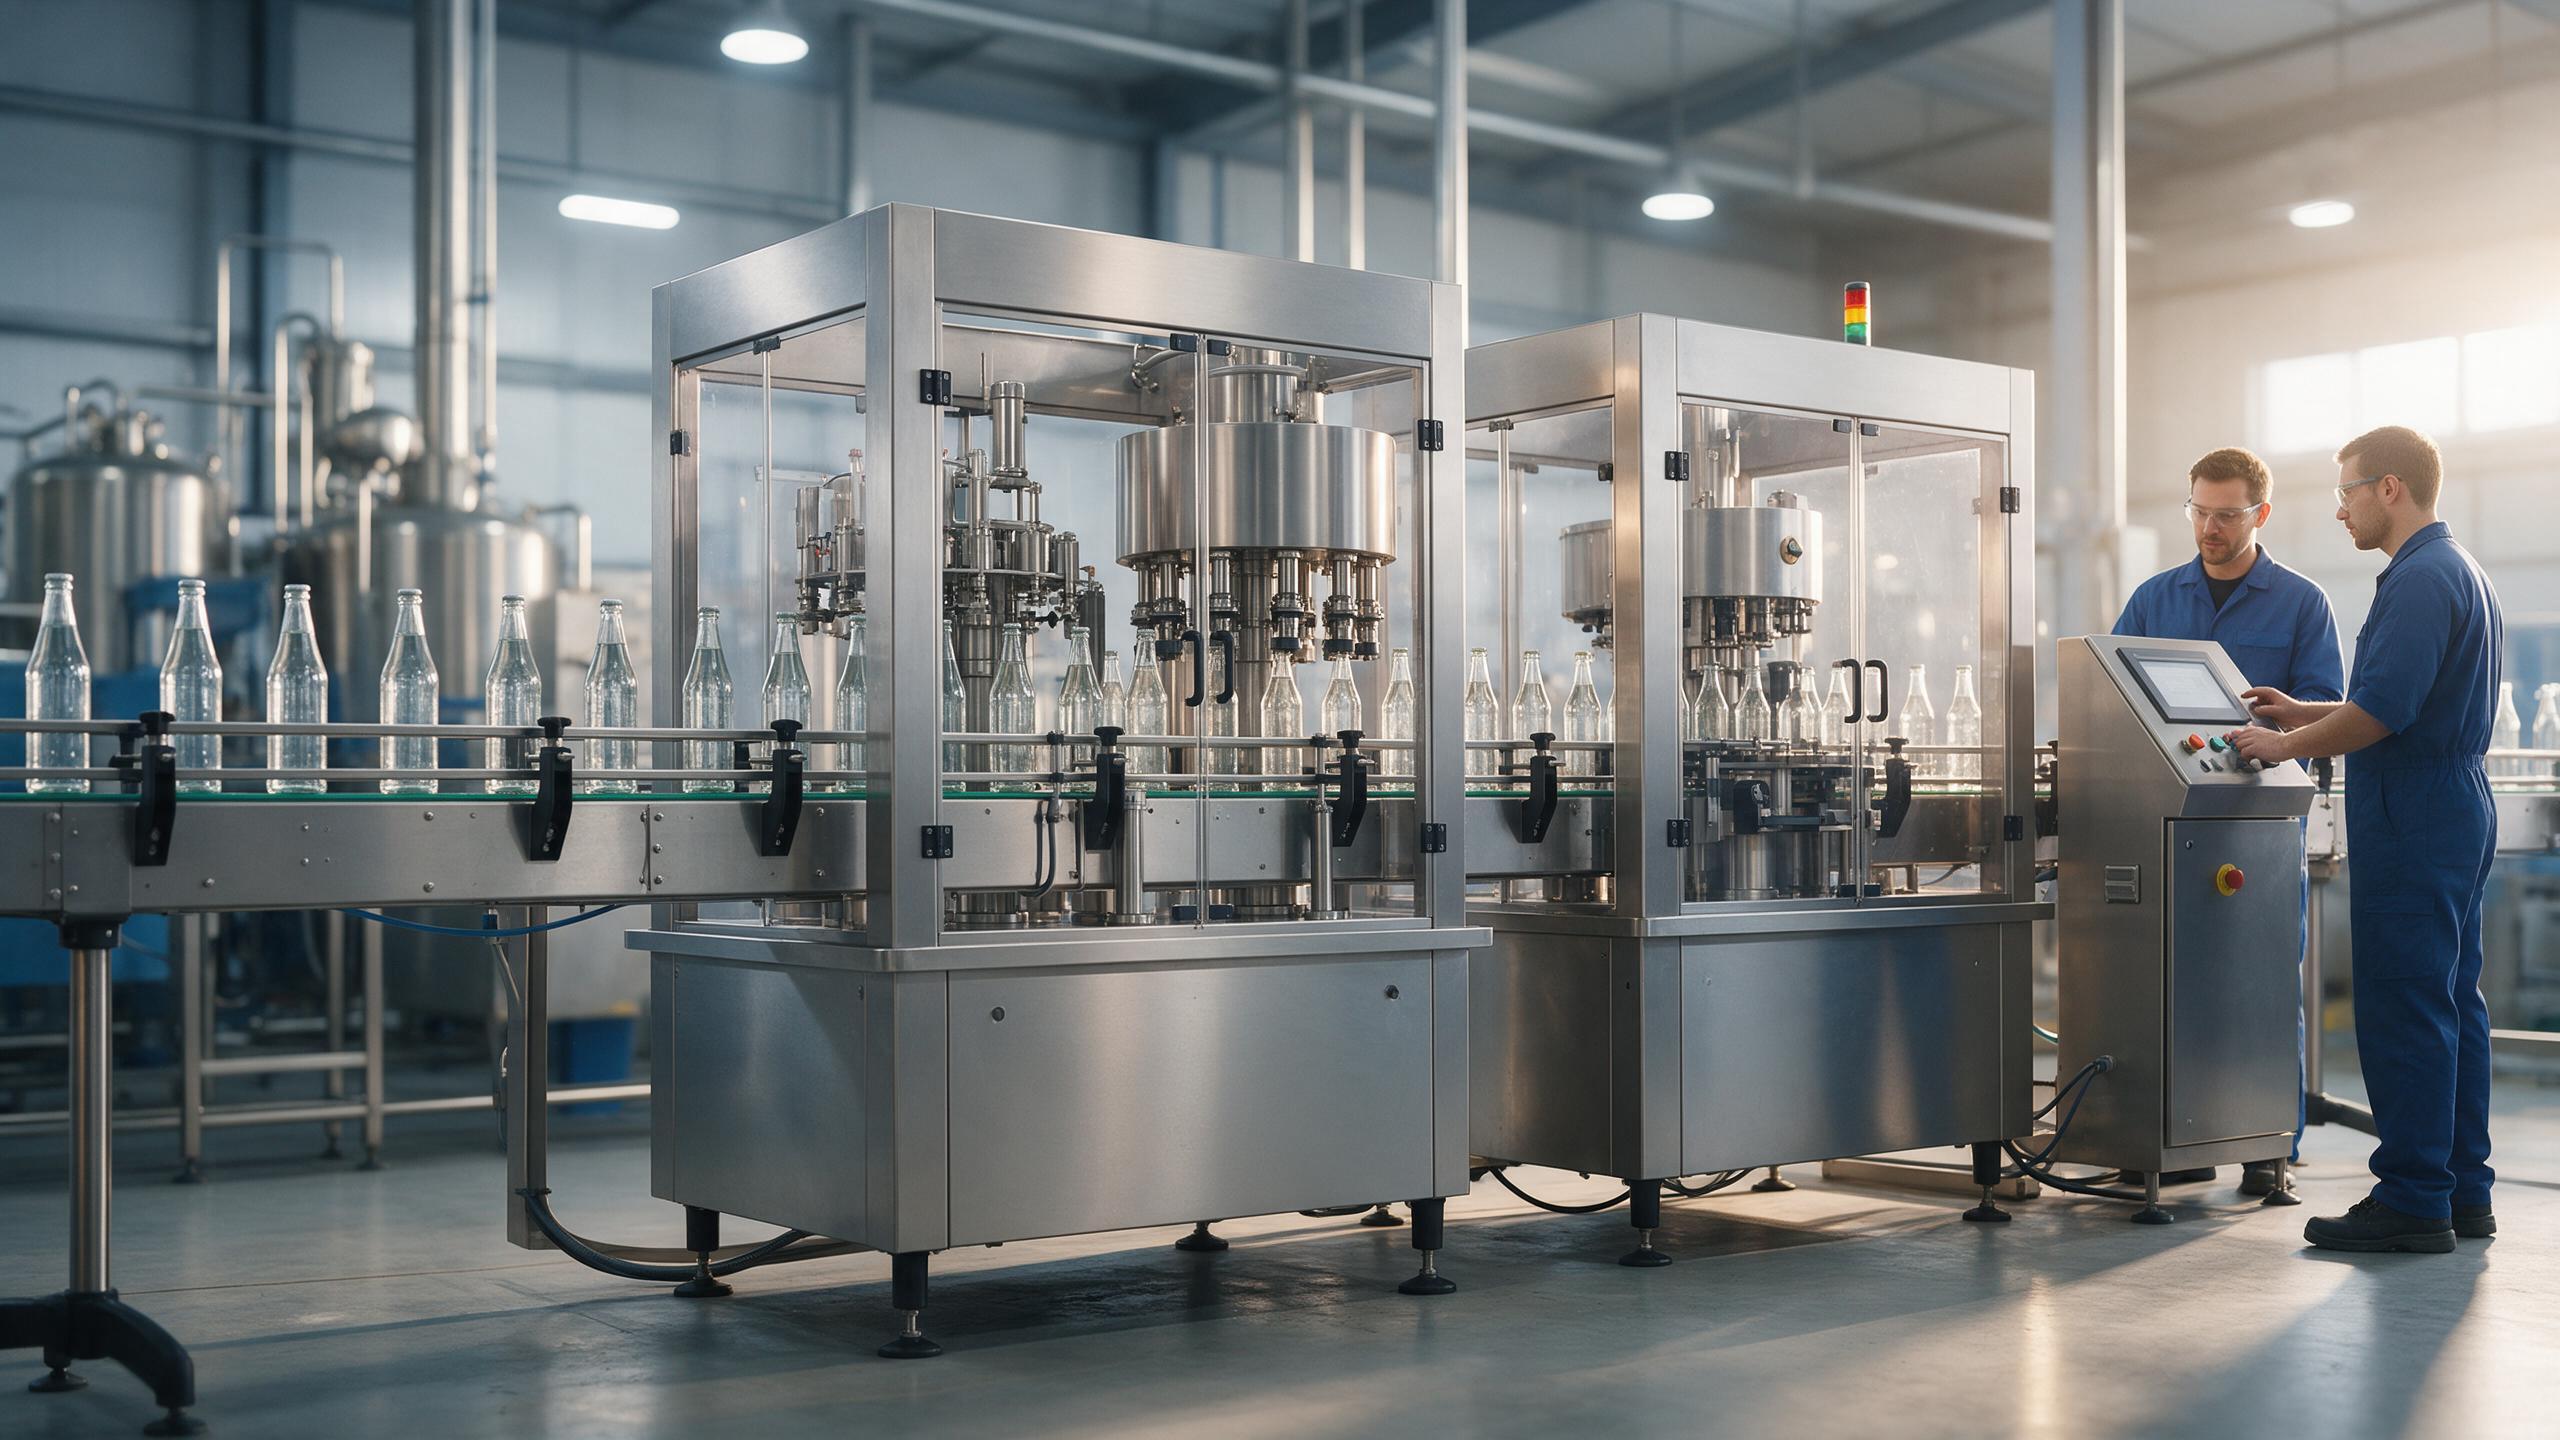
ການສົ່ງຕໍ່ທີ່ເປັນສະຖຽນຈະສຳຄັນກວ່າຄວາມໄວທີ່ກຳນົດໄວ້ໃນປ້າຍຊື່
ເມື່ອເວົ້າເຖິງ ເສັ້ນທາງປະກັບອຟຕົມັດ , ໂຮງງານຄວນເບິ່ງເກີນແຕ່ສ່ວນເຕີມເຕັມເທົ່ານັ້ນ. ແຖວຜະລິດຕະພັນເຮັດວຽກເປັນລະບົບທີ່ເຊື່ອມຕໍ່ກັນ. ການນຳເຂົ້າຂວດ, ການຈັດຫາຜະລິດຕະພັນ, ການເຕີມ, ການປິດຝາ, ການສົ່ງອອກ, ການຕິດສະຫຼາກ, ແລະ ການຫໍ່ຫຸ້ມຕ້ອງເຮັດວຽກດ້ວຍຈັງຫວะທີ່ເຂົ້າກັນໄດ້. ຖ້າສະຖານີໃດໜຶ່ງບໍ່ສາມາດຮັບຜະລິດຕະພັນ ຫຼື ຂວດໄດ້ໃນເວລາທີ່ຕ້ອງການ, ອຸປະກອນທີ່ຢູ່ເທິງສຸດອາດຈະຢຸດເຮັດວຽກ ແລະ ພະນັກງານອາດຈະຕ້ອງກັບໄປໃຊ້ວິທີການດ້ວຍມື.
ເນື່ອງຈາກເຫດນີ້, ການທົບທວນທີ່ເປັນປະໂຫຍດເລີ່ມຕົ້ນດ້ວຍສະພາບການທີ່ຢູ່ອ້ອມຮອບ ເສັ້ນທາງປະກັບອຟຕົມັດ :
- ຂວດຮູບຮ່າງໃດ, ຂະໜາດໃດ, ແລະ ຄວາມເປັນໄປໄດ້ຂອງວັດສະດຸຈະເຂົ້າສູ່ແຖວຜະລິດຕະພັນ?
- ການຈັດຫາຜະລິດຕະພັນມີຄວາມສະເໝືອນສະຖຽນຢູ່ຫຼາຍປານໃດ, ໂດຍສະເພາະສຳລັບເຄື່ອງດື່ມທີ່ມີກາຊ, ເຄື່ອງດື່ມທີ່ເກີດຟອມ, ຫຼື ເຄື່ອງດື່ມທີ່ອ່ອນໄຫວຕໍ່ອຸນຫະພູມ?
- ຝາປິດ, ສະຫຼາກ, ແລະ ຮູບແບບການຫໍ່ຫຸ້ມທີສອງໃດທີ່ອຸປະກອນຈະຕ້ອງຈັດການໄດ້?
- ຂວດຈະຖືກເກັບກັກໄວ້ຢູ່ໃສຢ່າງປອດໄພເມື່ອສະຖານີດ້ານລຸ່ມຢຸດເຮັດວຽກ?
- ທີມງານຈະຢືນຢັນຄຸນນະພາບຜະລິດຕະພັນທີ່ອອກມາແນວໃດໃນເວລາເລີ່ມຕົ້ນ, ເວລາປ່ຽນແປງ, ແລະ ເວລາເຮັດວຽກປົກກະຕິ?
ຄຳຖາມເຫຼົ່ານີ້ຊ່ວຍປ່ຽນການສົນທະນາທົ່ວໄປເລື່ອງການຂາດແຄນແຮງງານເປັນແຜນການຈັດຕັ້ງ ແລະ ການຢືນຢັນ. ເສັ້ນທາງປັກປິດອັດຕโนມັດ ອາດຫຼຸດຜ່ອນວຽກທີ່ເຮັດຊ້ຳໆ ແຕ່ຂໍ້ໄດ້ປຽບດ້ານບຸກຄະລາກອນຂອງມັນຂຶ້ນກັບສະພາບການດຳເນີນງານທີ່ຄົງທີ່.
ເປັນຫຍັງການຄວບຄຸມ ແລະ ສັນຍານເຕືອນຈຶ່ງຊ່ວຍໃຫ້ທີມງານດຳເນີນງານມີຂະໜາດເລັກລົງ
ເມື່ອແຖວຜະລິດປະກອບດ້ວຍການຮັບຮູ້ ແລະ ການຄວບຄຸມທີ່ເຮັດຮ່ວມກັນ, ພະນັກງານຈະໄດ້ຮັບສັນຍານທີ່ຊັດເຈນຂຶ້ນເມື່ອຂວດເລີ່ມເກີດການຄັງ, ຝາປິດໆ ມີຈຳນວນນ້ອຍ, ຈຸດໜຶ່ງຢຸດເຮັດວຽກ, ຫຼື ການຖ່າຍໂອນບໍ່ເປັນລຳດັບ. ອັນ ເສັ້ນທາງປະກັບອຟຕົມັດ ບໍ່ສາມາດວິເຄາະບັນຫາທຸກຢ່າງດ້ວຍຕົວເອງ, ແຕ່ຂໍ້ມູນສະຖານະການທີ່ຈັດຕັ້ງຢ່າງດີຈະຊ່ວຍຫຼຸດເວລາທີ່ຕ້ອງໃຊ້ໃນການຊອກຫາເຂດທີ່ໄດ້ຮັບຜົນກະທົບ.
ເລື່ອງນີ້ມີຄວາມສຳຄັນເປັນພິເສດໃນເວລາທີ່ມີການຂາດແຄນແຮງງານ, ເນື່ອງຈາກບຸກຄະລາກອນທີ່ມີປະສົບການມັກຈະຕ້ອງຮັບຜິດຊອບຫຼາຍດ້ານ. ແທນທີ່ຈະຢືນຢູ່ຕໍ່ໆ ກັບເຄື່ອງຈັກທຸກເຄື່ອງ, ທີມງານສາມາດຕິດຕາມເງື່ອນໄຂທີ່ສຳຄັນ, ປ່ອນແກ້ໄຂເມື່ອບັນຫາເລີ່ມເກີດຂຶ້ນ, ແລະ ຢືນຢັນວ່າແຖວຜະລິດໄດ້ກັບຄືນສູ່ສະພາບການປົກກະຕິ. ການຄວບຄຸມທີ່ເປັນປະໂຫຍດທີ່ສຸດແມ່ນການຄວບຄຸມທີ່ເຂົ້າກັບຂະບວນການຕອບສະໜອງທີ່ແທ້ຈິງຂອງໂຮງງານ, ບໍ່ແມ່ນການເພີ່ມໆ ແຕ່ໜ້າຈໍທີ່ບໍ່ມີການຕັດສິນໃຈທີ່ຕົກລົງກັນເຖິງການດຳເນີນການຕໍ່ໄປ.
ການອັດຕະໂນມັດຍັງຕ້ອງການການຝຶກອົບຮົມ ແລະ ວິນັຍທີ່ດີໃນການບໍາລຸງຮັກສາ
ແລະ ເສັ້ນທາງປະກັບອຟຕົມັດ ປ່ຽນທັກສະທີ່ໂຮງງານຕ້ອງການ. ພະນັກງານອາດຈະຕ້ອງໄດ້ຮັບການຝຶກອົບຮົມໃນການເລືອກສູດ, ການຈັດການຊິ້ນສ່ວນທີ່ປ່ຽນແປງ, ການຮູ້ຈັກບັນຫາພື້ນຖານ, ວິທີການເລີ່ມຕົ້ນຄືນຢ່າງປອດໄພ, ແລະ ການກວດສອບເປັນປະຈຳ. ການວາງແຜນການບໍາລຸງຮັກສາຍັງກາຍເປັນສິ່ງສຳຄັນ: ການສວມໃສ່ທີ່ເສື່ອມ, ການປັບຄ່າເຊັນເຊີທີ່ບໍ່ຖືກຕ້ອງ, ສ່ວນປະກອບທີ່ເປື່ອນເປື້ອນ, ຫຼື ການປ່ຽນຊິ້ນສ່ວນທີ່ໃຊ້ແລ້ວຊ້າເກີນໄປ ອາດເຮັດໃຫ້ເກີດການຢຸດເຮັດວຽກຊ້ຳໆກັນ ເຊິ່ງຈະເຮັດໃຫ້ຂໍ້ດີດ້ານແຮງງານທີ່ຄາດໄວ້ຫາຍໄປ.
ຄວາມປອດໄພຂອງເຄື່ອງຈັກຕ້ອງເປັນສ່ວນໜຶ່ງຂອງແຜນດ້ວຍ. ອຸປະກອນທີ່ເຊື່ອມຕໍ່ກັນຄວນຖືກປະເມີນຄວາມເໝາະສົມໃນດ້ານການປ້ອງກັນ, ການເຂົ້າເຖິງປຸ່ມຢຸດເຄື່ອງໃນເວລາເກີດອຸບັດຕິເຫດ, ແລະ ວິທີການດຳເນີນງານຢ່າງປອດໄພ ກ່ອນທີ່ຈະເລີ່ມການຜະລິດ. ຂໍ້ກຳນົດທົ່ວໄປດ້ານການປ້ອງກັນເຄື່ອງຈັກ, ລວມທັງ OSHA 29 CFR 1910.212 ໃນບ່ອນທີ່ໃຊ້ງານໃນສະຫະລັດ, ແສດງໃຫ້ເຫັນເຖິງເຫດຜົນທີ່ການປ້ອງກັນຕ້ອງຖືກພິຈາລະນາຮ່ວມກັບປະສິດທິພາບ. ຂໍ້ກຳນົດທ້ອງຖິ່ນ ແລະ ການປະເມີນຄວາມສ່ຽງຂອງໂຮງງານເອງ ຍັງຄົງເປັນຂໍ້ກຳນົດທີ່ມີຜົນບັງຄັບ.
ວິທີທີ່ເປັນປະຈຳເພື່ອກຳນົດຂອບເຂດຂອງແຖວການບໍ່ດີ່ອັດຕະໂນມັດ
ກ່ອນທີ່ຈະເລືອກ ເສັ້ນທາງປະກັບອຟຕົມັດ , ຈັດແຜນຂະບວນການປັດຈຸບັນຈາກເວລາທີ່ຂວດຫວ່າງມາຮອດຈົນເຖິງຂະບວນສົ່ງຕໍ່ສິນຄ້າທີ່ຫໍ່ຫຸ້ມແລ້ວ. ຈົດບັນທຶກຈຸດທີ່ພະນັກງານຕ້ອງຍົກ, ຕັ້ງຄ່າ, ກວດສອບ, ຫຼື ຮໍຖ້າສະຖານີອື່ນຢ້າງຕໍ່ເນື່ອງ. ຫຼັງຈາກນັ້ນ ກຳນົດວ່າໝາກງານໃດທີ່ຕ້ອງອັດຕະໂນມັດດ້ານຮ່າງກາຍ, ໃດທີ່ຕ້ອງປັບປຸງລະບົບການຂົນສົ່ງ ຫຼື ການເກັບກຸ່ມ, ແລະ ໃດທີ່ຍັງຕ້ອງການການຢືນຢັນຈາກມະນຸດ.
- ກຳນົດຮູບແບບຂອງເຄື່ອງດື່ມ, ຂວດ, ຝາປິດ, ປ້າຍຊື່, ແລະ ການຫໍ່ຫຸ້ມ.
- ບັນທຶກສະພາບການດຳເນີນງານທີ່ຕັ້ງໄວ້, ລວມທັງການປ່ຽນແປງທີ່ຄາດວ່າຈະເກີດຂຶ້ນ ແລະ ຄວາມຕ້ອງການໃນການລ້າງ.
- ກຳນົດຈຸດສົ່ງຕໍ່ທີ່ປັດຈຸບັນອີງໃສ່ການເຂົ້າຮ່ວມຢ່າງຕໍ່ເນື່ອງຈາກມະນຸດ.
- ຕົກລົງກ່ຽວກັບການກວດສອບຄຸນນະພາບ ແລະ ຂັ້ນຕອນການເພີ່ມເຕີມສຳລັບທີມງານດຳເນີນງານທີ່ເຫຼືອ.
- ທบทวนຂໍ້ເສີນ ເສັ້ນທາງປັກປິດອັດຕโนມັດ ໃຕ້ສະພາບການຜະລິດທີ່ເປັນຕົວແທນກ່ອນຈະຮັບຮອງສຸດທ້າຍ.
ໂຮງງານຜະລິດເຄື່ອງດື່ມທີ່ເປັນຫ່ວງກັບການຂາດແຄນແຮງງານບໍ່ໄດ້ຕ້ອງການຄຳຫຼອກລໍ້ທີ່ບໍ່ຈະເກີດຂຶ້ນຈາກການອັດຕະໂນມັດ. ມັນຕ້ອງການ ເສັ້ນທາງປະກັບອຟຕົມັດ ອອກແບບຢູ່ອ້ອມຮູບແບບຂອງຖັງ, ພຶດຕິກຳຜະລິດຕະພັນ, ລຳດັບການປ່ຽນເກີຣ໌, ຊັບພະຍາກອນການບໍາລຸງຮັກສາ ແລະ ຂະບວນການຄວາມປອດໄພ. ເມື່ອເງື່ອນໄຂເຫຼົ່ານີ້ຖືກຊີ້ແຈງແລ້ວ, ການອັດຕະໂນມັດສາມາດເຮັດໃຫ້ແຖວຜະລິດງ່າຍຂຶ້ນສຳລັບທີມງານທີ່ມີປະສິດທິພາບສູງໃນການຄວບຄຸມ ແລະ ຮັກສາຄວາມສະຖຽນ.






 ຂ່າວຮ້ອນ








