 EN

Työvoimapula rasittaa erityisesti juomatehtaita, koska tuotanto on riippuvainen monista pienistä, aikaherkistä toimituksista. Tyhjien pullojen on saavuttava oikeassa asennossa, tuotteen on päädyttävä täyttöasemalle tasaisesti, sulkimet on asetettava oikein ja valmiiden pakkausten on poistuttava linjalta ilman uudelleenasentoa. automaattinen pulloinkuljetuslinja ei poista osaavien ihmisten tarvetta. Se vähentää toistuvien kosketuspisteiden määrää, joita on jatkuvasti miehitettävä, joten pienempi tiimi voi keskittyä prosessin suorittamiseen, tarkistamiseen ja parantamiseen.
Pakkauslinjan suunnittelun näkökulmasta hyödyllinen kysymys ei ole "Kuinka monta ihmistä automatisoitu pullotuslinja voi korvata?", vaan "Mitä toistuvia tehtäviä linja voi suorittaa johdonmukaisesti, ja missä tulisi olla ammattitaitoisten käyttäjien mukana?" Tällä erottelulla on merkitystä, kun tehdas tarvitsee luotettavaa tuotantoa poissaoloista, rekrytointipaineista tai kausiluonteisista kysynnän muutoksista huolimatta.
Missä työvoiman paine kasvaa juomien pullotuslinjalla
Manuaaliset pullotustoiminnot edellyttävät usein ihmisiltä säiliöiden täyttämistä, täyttötasojen tarkkailua, korkkien asettelua, pullojen siirtämistä asemien välillä, etikettien tarkastusta ja laatikoiden tai tarjottimien kantamista. Jokainen työ voi näyttää yksinkertaiselta erikseen. Yhdessä ne luovat ketjun, jossa yksi puuttuva käyttäjä voi hidastaa kaikkia aseman alapuolisia asemia. Ongelmana ei ole pelkästään henkilöstömäärä, vaan myös tarve pitää jokainen luovutus synkronoituna koko vuoron ajan.
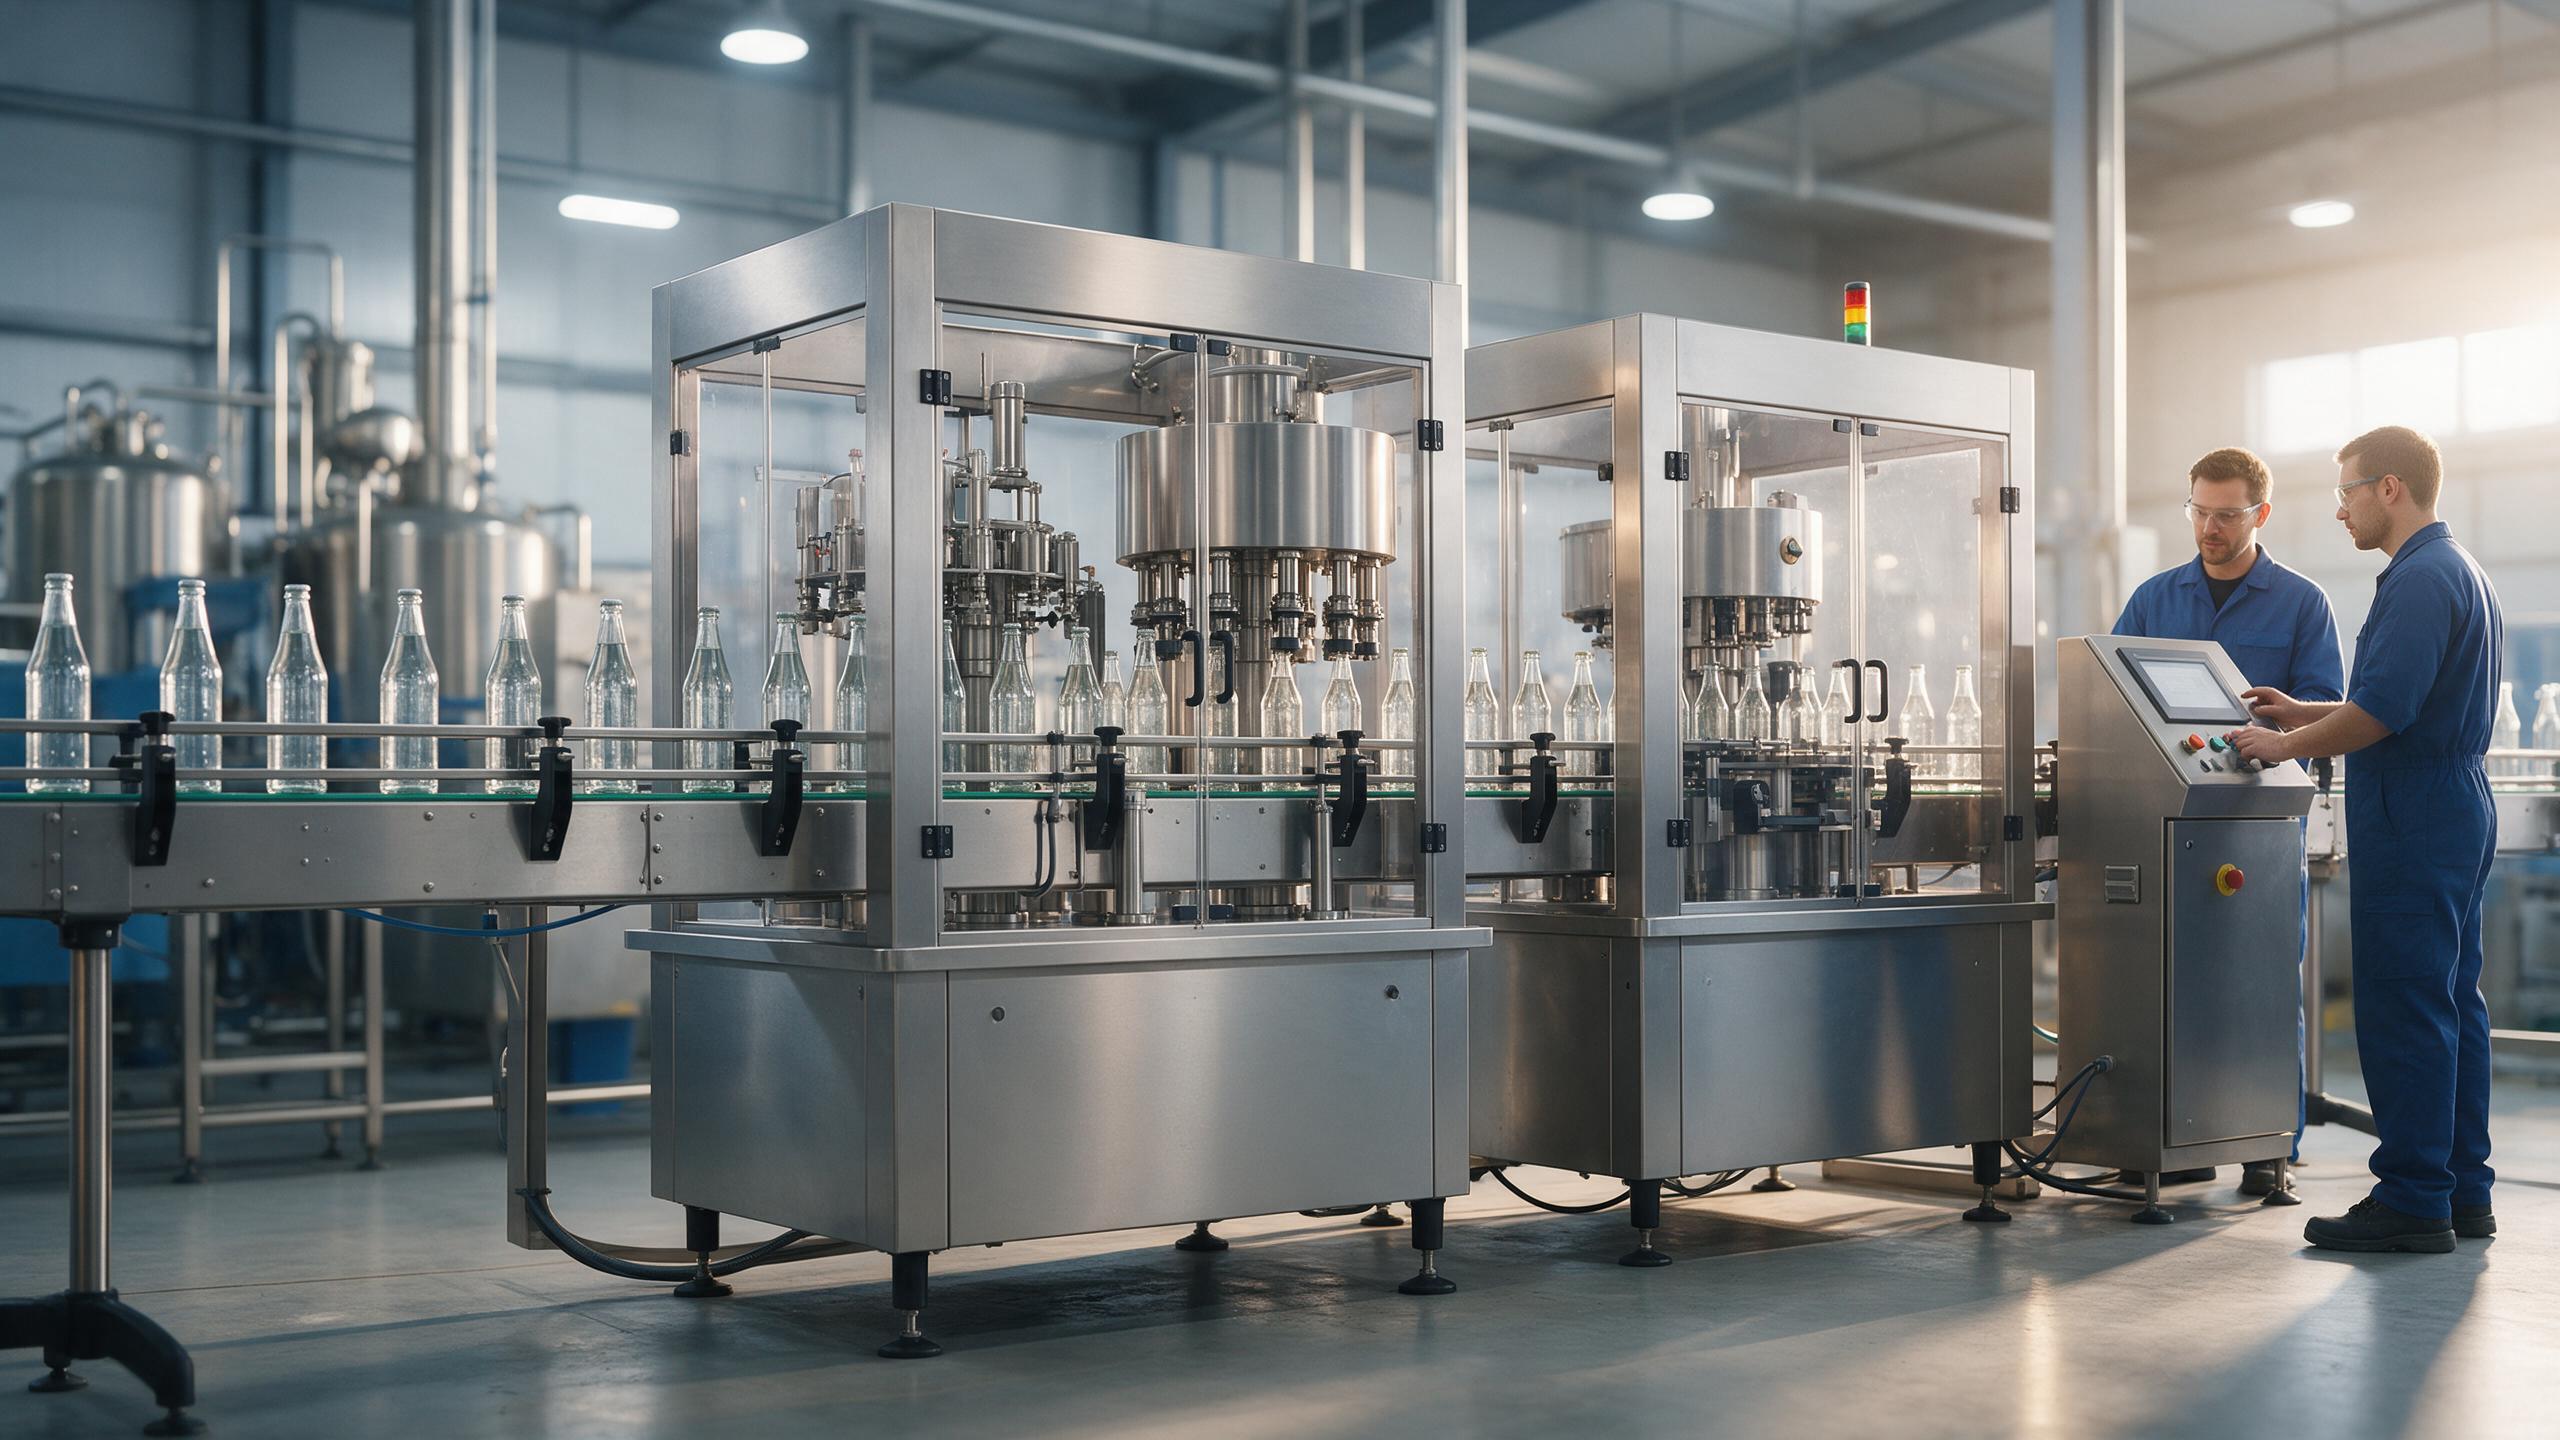
Aautomaattinen pulloinkuljetuslinja yhdistää pullojen käsittelyn, tarvittaessa huuhtelun, täytön, korkituksen, kuljetuksen, merkitsemisen ja linjan lopun valmistelun koordinoitujen ohjainten avulla. Sen sijaan, että ihmisiä määrättäisiin siirtämään pulloja koneesta toiseen, järjestelmä voi ylläpitää siirtojärjestystä. Tämä antaa esimiehille selkeämmän kuvan siitä, mistä pysähdys alkaa ja mikä ehto vaatii huomiota.
Aautomaattinen pullointirivi on siksi hyödyllisintä silloin, kun se käsittelee toistuvia liikkeitä ja siirtotöitä, joita on vaikea miehittää luotettavasti. Se on vähemmän hyödyllinen, kun projektissa jätetään huomiotta epävakauden todelliset lähteet, kuten epätasainen pullojen syöttö, vaahtoava tuote, huonosti sovitetut kuljettimet tai hitaat vaihdot.
Kuinka automatisoitu pullotuslinja muuttaa päivittäistä työmäärää
Tärkein työhyöty automaattinen pulloinkuljetuslinja on tehtävien uudelleenjärjestely. Operaattorit voivat käyttää vähemmän aikaa jatkuviin manuaalisiin siirtoihin ja enemmän aikaa työhön, joka vaatii harkintaa. Prosessista riippuen tämä voi sisältää materiaalin valmiuden varmistamisen, korkin ja etiketin laadun tarkistamisen, täyttötehon valvonnan, desinfiointitehtävien suorittamisen, hälytysten käsittelyn ja poikkeamien dokumentoinnin.
Tämä ei tarkoita, että automaattinen pulloinkuljetuslinja pitäisi toimia ilman valvontaa. Juomien tuotanto tarvitsee edelleen koulutettua henkilöstöä tuotteen, säiliön, sulkimen ja pakkausmateriaalien tarkastamiseen. Käyttäjien on myös tarkastettava linja säätöjen jälkeen, puhdistettava asiaankuuluvat alueet laitoksen menettelyjen mukaisesti ja päätettävä, viittaako toistuva vika mekaaniseen, materiaaliseen tai prosessiin liittyvään ongelmaan.
Toisin sanoen, automaattinen pullointirivi voi vähentää riippuvuutta jatkuvasta manuaalisesta käsittelystä, kun taas jäljelle jäävä tiimi ottaa hoitaakseen arvokkaampaa valvonta- ja varmennustyötä. Tämä lähestymistapa on yleensä realistisempi kuin automaation pitäminen yksinkertaisena henkilöstön korvikkeena.
Vakaa vaihto on tärkeämpää kuin nimellisnopeus
Arvioitaessa automaattinen pulloinkuljetuslinja tehtaiden tulisi katsoa täyttölinjaa pidemmälle. Linja toimii yhtenäisenä järjestelmänä. Pullojen syötön, tuotteen toimituksen, täytön, korkituksen, tyhjennyksen, etiketöinnin ja pakkaamisen on toimittava yhteensopivasti. Jos yksi asema ei pysty vastaanottamaan tuotetta tai säiliöitä vaaditulla hetkellä, ylävirran laitteet saattavat pysähtyä ja operaattorit voivat palata manuaalisiin toimiin.
Tästä syystä käytännön tarkastelu alkaa ympäristön olosuhteista automaattinen pulloinkuljetuslinja :
- Mitä pullojen muotoja, kokoja ja materiaalitoleransseja linjalle tulee?
- Kuinka vakaata tuotteen toimitus on, erityisesti hiilihapotettujen, vaahtoavien tai lämpötilaherkkien juomien osalta?
- Mitä korkki-, etiketti- ja toissijaispakkausmuotoja laitteen on käsiteltävä?
- Minne pullot voidaan kerätä turvallisesti, kun alavirran asema pysähtyy?
- Miten tiimi varmistaa tulosteen laadun käynnistyksen, vaihdon ja normaalin käytön aikana?
Nämä kysymykset auttavat muuttamaan laajan työvoimapulaa koskevan keskustelun konfigurointi- ja validointisuunnitelmaksi. automaattinen pullointirivi voi vähentää toistuvaa työtä, mutta sen henkilöstöedun edellytyksenä ovat vakaat toimintaolosuhteet.
Miksi ohjaus- ja hälytysjärjestelmät tukevat pienempää käyttötiimiä
Kun linja sisältää koordinoidun tunnistuksen ja ohjauksen, operaattorit voivat saada selkeämmän signaalin, kun pullot pysähtyvät, korkit tyhjenevät, asema pysähtyy tai siirto on väärässä järjestyksessä. automaattinen pulloinkuljetuslinja ei voi diagnosoida kaikkia ongelmia yksinään, mutta hyvin järjestetyt tilannetiedot voivat lyhentää ongelma-alueen paikantamiseen kuluvaa aikaa.
Tällä on merkitystä työvoimapulan aikana, koska kokeneet ihmiset hoitavat usein useita tehtäviä. Sen sijaan, että tiimi seisoisi jokaisen koneen ääressä, he voivat valvoa keskeisiä olosuhteita, puuttua ongelman alkulähteille ja varmistaa, että linja on palannut normaaliin toimintaan. Hyödyllisimpiä hallintakeinoja ovat ne, jotka sopivat laitoksen todelliseen reagointiprosessiin, sen sijaan, että lisättäisiin näyttöjä, joiden takana ei ole sovittuja toimia.
Automaatio vaatii myös koulutusta ja ylläpitokuria
Aautomaattinen pulloinkuljetuslinja muuttaa tehtaan tarvitsemia taitoja. Henkilöstö saattaa tarvita koulutusta reseptien valinnassa, vaihto-osien käsittelyssä, viantunnistuksessa, turvallisissa uudelleenkäynnistysmenetelmissä ja rutiinitarkastuksissa. Myös huoltosuunnittelusta tulee tärkeä: kuluneet ohjaimet, huonosti säädetyt anturit, saastuneet komponentit tai kulutusosien viivästynyt vaihto voivat aiheuttaa toistuvia seisokkeja, jotka pyyhkivät pois odotetun työvoimahyödyn.
Myös koneturvallisuuden on oltava osa suunnitelmaa. Integroitujen laitteiden suojaus, hätäpysäytyspainikkeiden saatavuus ja turvalliset käyttötavat tulee arvioida ennen tuotannon aloittamista. Yleiset konesuojausvaatimukset, mukaan lukien OSHA 29 CFR 1910.212 sovellettavissa Yhdysvalloissa, havainnollistavat, miksi suojausta on harkittava tuottavuuden rinnalla. Paikalliset säännöt ja tehtaan oma riskinarviointi ovat edelleen hallitsevia vaatimuksia.
Käytännöllinen tapa laajentaa automatisoitua pullotuslinjaa
Ennen kuin valitaan automaattinen pulloinkuljetuslinja , kartoita nykyinen prosessi tyhjien pullojen saapumisesta valmiiden pakkausten luovutukseen. Huomioi, missä ihmiset toistuvasti nostavat, asettavat, tarkastavat tai odottavat seuraavaa asemaa. Tunnista sitten, mitkä tehtävät vaativat fyysistä automatisointia, mitkä parempaa kuljetusta tai keräämistä ja mitkä vielä ihmisen tarkistusta.
- Määrittele juoma-, pullo-, suljin-, etiketti- ja pakkausmuodot.
- Kirjaa ylös tavoitekäyttöolosuhteet, mukaan lukien suunnitellut vaihdot ja puhdistustarpeet.
- Tunnista ne siirrot, jotka tällä hetkellä riippuvat jatkuvasta manuaalisesta läsnäolosta.
- Sovi laaduntarkastuksista ja eskalointivaiheista jäljellä olevalle operatiiviselle tiimille.
- Tarkista ehdotettu automaattinen pullointirivi edustavissa tuotanto-olosuhteissa ennen lopullista hyväksyntää.
Rajallisen työvoiman kanssa selviytyvä juomatehdas ei tarvitse abstraktia automaatiolupausta. Se tarvitsee automaattinen pulloinkuljetuslinja suunniteltu sen säiliöiden, tuotekäyttäytymisen, työvuorojen, kunnossapitoresurssien ja turvallisuusprosessin ympärille. Kun nämä olosuhteet on selvitetty, automaatio voi helpottaa linjan valvontaa ja vakautta Lean-tiimin kannalta.






 Uusimmat uutiset








