 EN

Nedostatek pracovní síly zvláště zatěžuje továrny na nápoje, protože výroba závisí na mnoha malých, časově citlivých předávkách. Prázdné lahve musí dorazit ve správné orientaci, produkt musí rovnoměrně dosahovat plniče, uzávěry musí být správně nasazeny a dokončené balení musí linku opustit bez vytváření zácpy. Jedna automatizovaná lahvárenská linka neodstraňuje potřebu způsobilých lidí. Sníží počet opakujících se dotyků, které je nutné neustále obsazovat, takže menší tým může soustředit pozornost na provozování, kontrolování a zlepšování procesu.
Z hlediska inženýrství balicích linek je užitečnou otázkou ne „Kolik lidí může automatizovaná linka na plnění lahví nahradit?“, ale „Které opakující se úkoly může linka vykonávat konzistentně a kde by měli zkušení operátoři zůstat zapojeni?“ Toto rozlišení má význam, pokud továrna potřebuje spolehlivý výstup navzdory nepřítomnostem, tlaku na nábor nebo změnám sezónní poptávky.
Kde se na linkě pro plnění nápojů hromadí tlak na pracovní sílu
Ruční plnění lahví často vyžaduje, aby lidé zajišťovali přívod obalů, sledovali úroveň naplnění, umísťovali uzávěry, přesouvali lahve mezi jednotlivými stanicemi, kontrolovali štítky a přenášeli krabice nebo palety. Každý z těchto úkolů může v izolaci vypadat jednoduše. Společně však tvoří řetězec, ve kterém chybějící operátor může zpomalit každou následující stanici. Problém spočívá nejen v počtu zaměstnanců, ale i v nutnosti udržet každý předávací krok synchronizovaný po celou směnu.
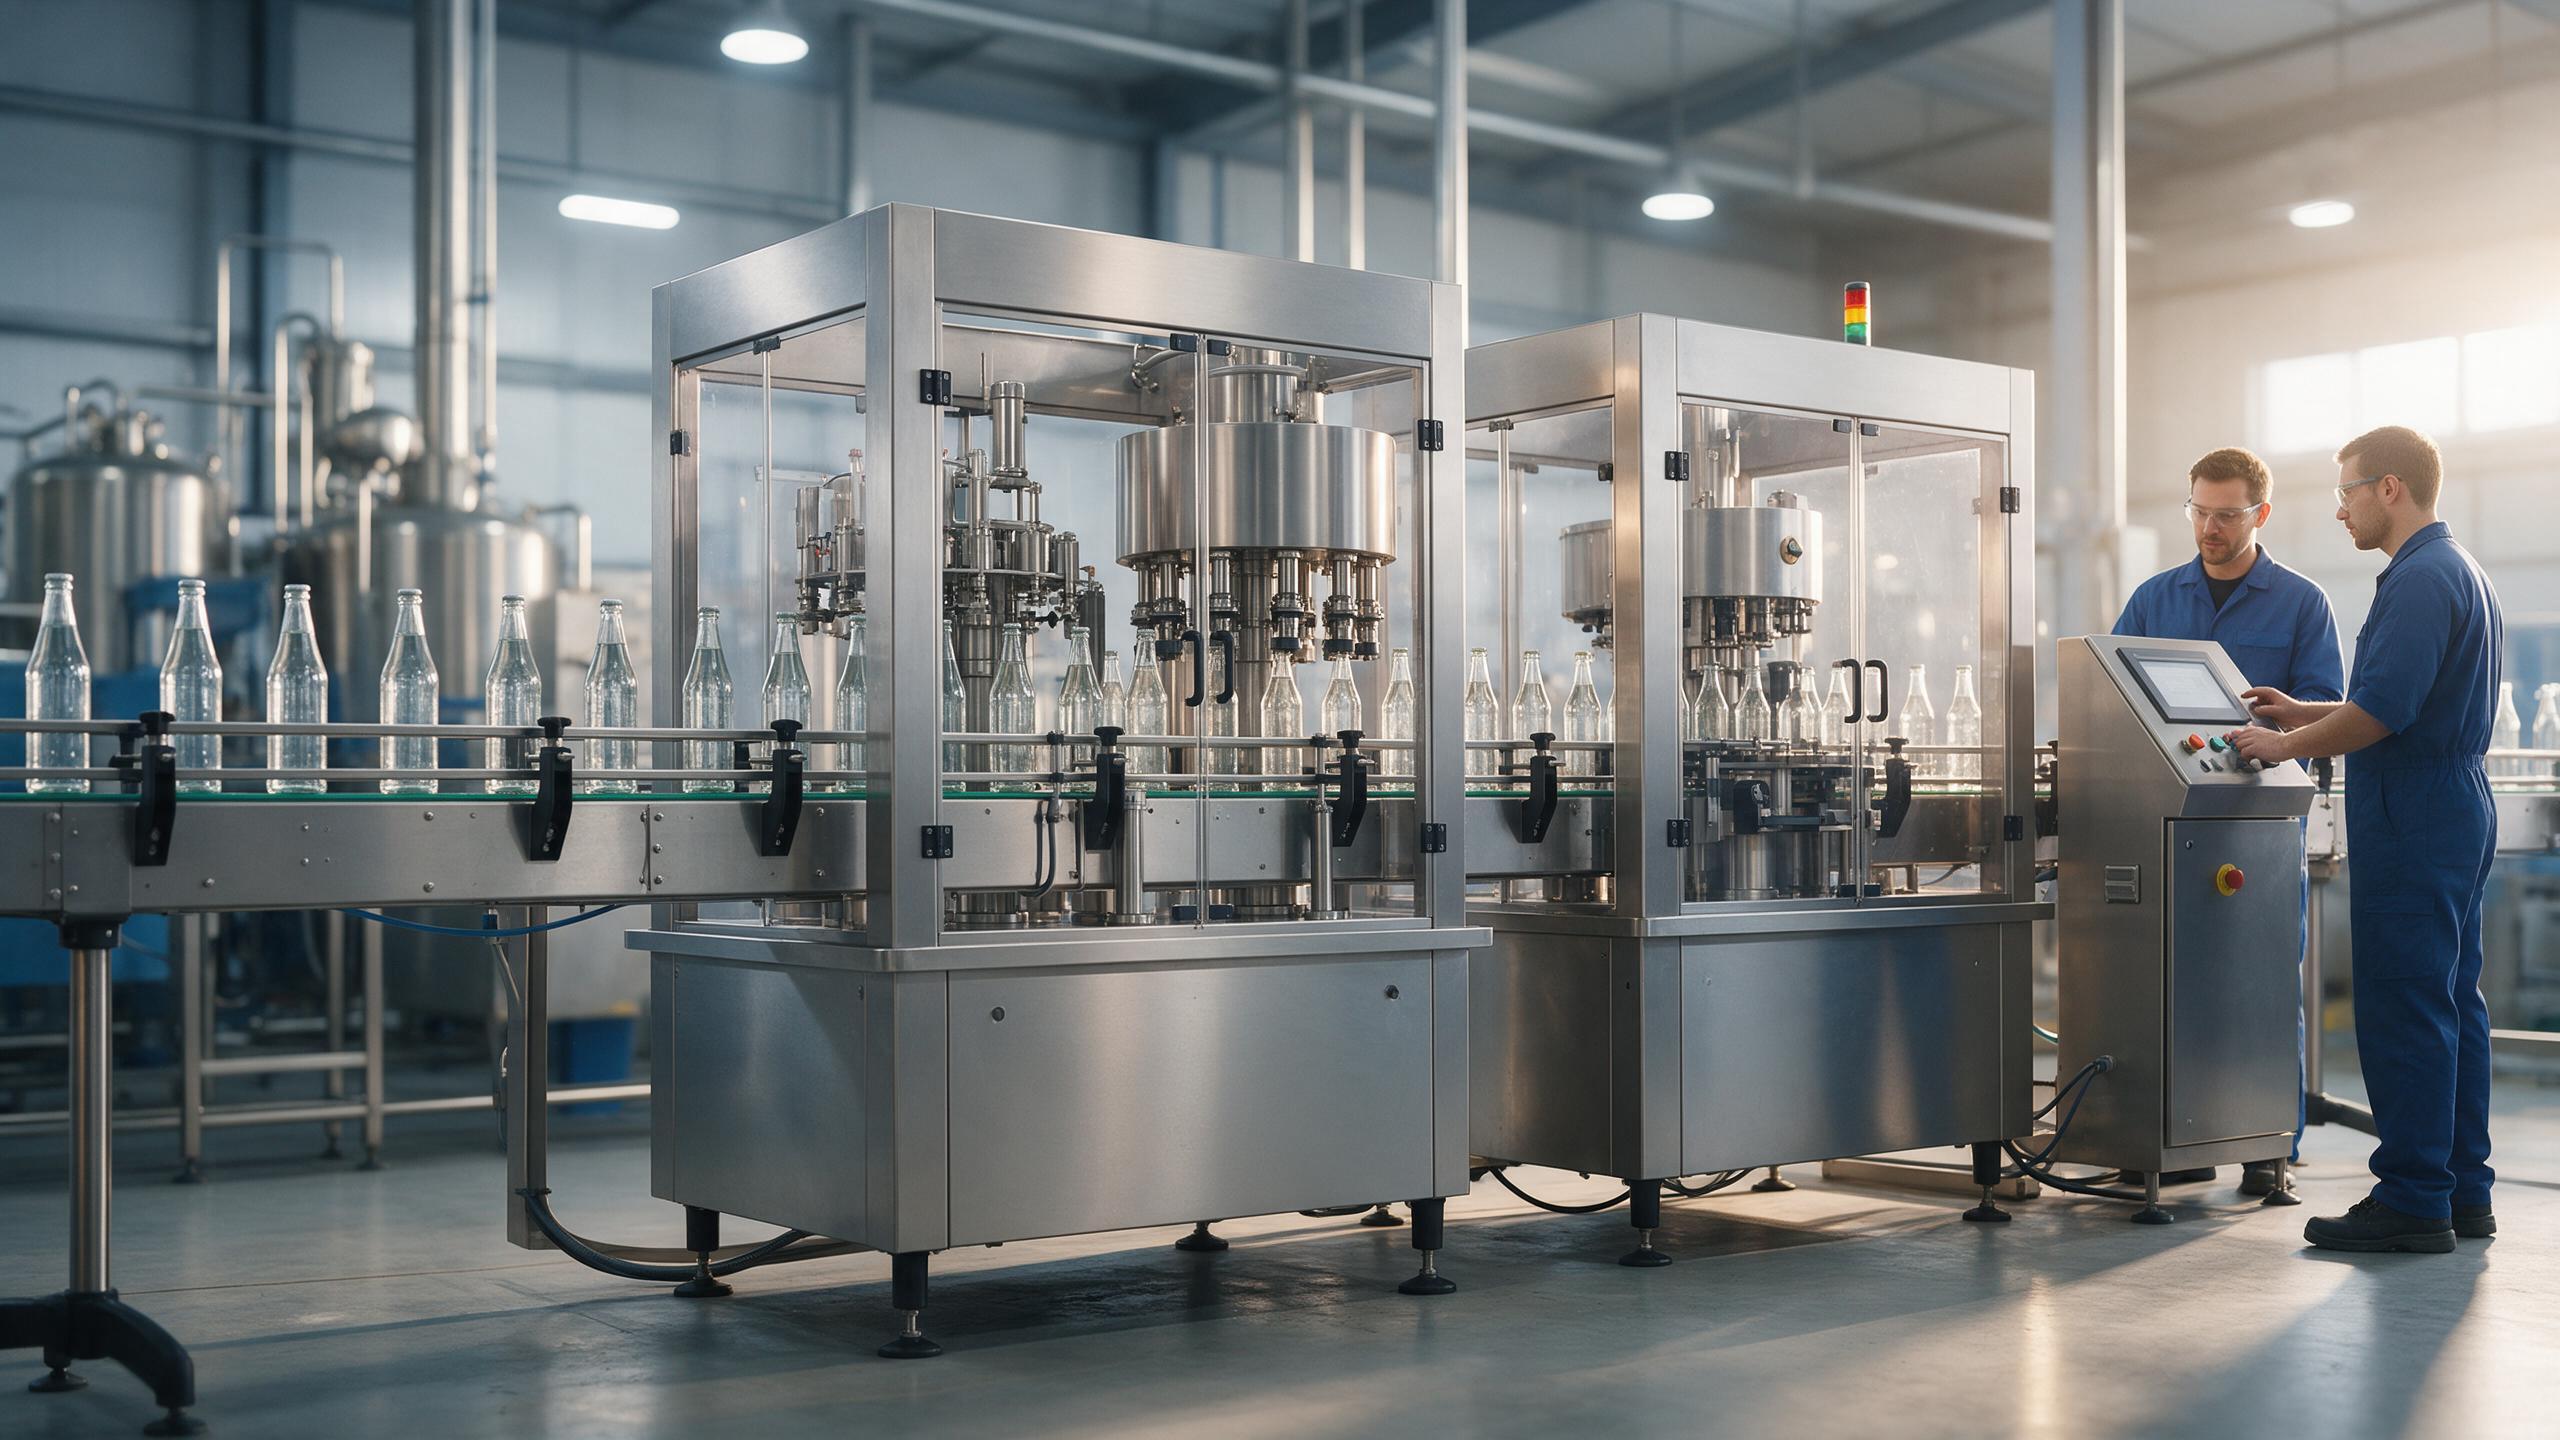
Aautomatizovaná lahvárenská linka propojuje manipulaci s lahvemi, případné oplachování, plnění, uzavírání, dopravu, lepení štítků a přípravu na konci linky prostřednictvím koordinovaného řízení. Místo toho, aby lidé přesouvali lahve z jednoho stroje na jiný, systém dokáže udržet pořadí přenosu. To poskytuje vedoucím jasnější přehled o tom, kde vznikne zastavení a který stav vyžaduje pozornost.
Aautomatická lahvářská linka je proto nejvíce užitečná, pokud řeší opakující se pohyby a přepravní práce, které je obtížné spolehlivě obsazovat personálem. Je méně užitečná, pokud projekt ignoruje skutečné zdroje nestability, například nepravidelný dodávky lahví, pěnivost produktu, špatně navržené dopravníky nebo pomalé výměny.
Jak automatická lahvovací linka mění denní směnu pracovních úkolů
Hlavní výhodou pro pracovní sílu je automatizovaná lahvárenská linka převedení úkolů. Obsluha může strávit méně času trvalými manuálními přepravami a více času úkoly vyžadujícími rozhodování. V závislosti na konkrétním procesu může jít například o potvrzení připravenosti materiálů, kontrolu kvality uzávěrů a etiket, sledování výkonu plnění, provádění úklidových úkonů, reakci na poplachy a dokumentaci odchylek.
To neznamená, že automatizovaná lahvárenská linka by měl běžet bez dozoru. Výroba nápojů stále vyžaduje kvalifikovaný personál, který ověřuje výrobek, obal, uzavírací prostředek a balicí materiály. Obsluha také musí po úpravách provést kontrolu linky, vyčistit příslušné části podle postupu zavedeného v továrně a rozhodnout, zda se opakující porucha týká mechanického, materiálového nebo procesního problému.
Jinými slovy automatická lahvářská linka může snížit závislost na trvalém ručním zásahu, zatímco zbývající tým přebírá více hodnotové úkoly řízení a ověřování. Tento přístup je obvykle realističtější než považovat automatizaci za jednoduchou náhradu pracovní síly.
Stabilní předávání je důležitější než jmenovitá rychlost
Při posuzování automatizovaná lahvárenská linka , továrny by měly přemýšlet dál než jen o samotném plnění. Linka funguje jako propojený systém. Přívod lahví, dodávka produktu, plnění, uzavírání, výdej, etiketování a balení musí pracovat v kompatibilních rytmích. Pokud jedna stanice v požadovaný okamžik nemůže přijmout produkt nebo obaly, může se zařízení v předchozí části linky zastavit a obsluha se může vrátit k ručnímu zásahu.
Z tohoto důvodu začíná praktická revize podmínkami kolem automatizovaná lahvárenská linka :
- Jaké tvary, rozměry a tolerance materiálu lahví budou do linky vstupovat?
- Jak je stabilní dodávka produktu, zejména u nápojů s obsahem oxidu uhličitého, pěnivých nebo citlivých na teplotu?
- S jakými typy víček, etiket a formátů sekundárního balení musí zařízení pracovat?
- Kde lze lahve bezpečně hromadit, pokud se stanice v následující části linky na chvíli zastaví?
- Jak bude tým ověřovat kvalitu výstupu při spuštění, přepínání a běžném provozu?
Tyto otázky pomáhají převést širokou diskuzi o nedostatku pracovní síly na konkrétní plán konfigurace a ověření. An automatická lahvářská linka může snížit opakující se práci, avšak výhoda z hlediska počtu zaměstnanců závisí na stabilních provozních podmínkách.
Proč řídicí systémy a poplachové systémy umožňují menší provozní tým
Je-li linka vybavena koordinovaným snímáním a řízením, mohou operátoři získat jasnější signál v případě zablokování lahví, nedostatku víček, zastavení stanice nebo nesprávného pořadí přenosu. automatizovaná lahvárenská linka sám o sobě nemůže diagnostikovat každý problém, avšak dobře uspořádané informace o stavu mohou zkrátit dobu potřebnou k lokalizaci postižené oblasti.
To je důležité v době nedostatku pracovní síly, protože zkušení zaměstnanci často zároveň zastávají několik různých úloh. Místo toho, aby stáli u každého stroje, může tým sledovat klíčové parametry, zasáhnout v místě vzniku problému a potvrdit, že linka se vrátila do normálního provozu. Nejužitečnější řídicí systémy jsou ty, které odpovídají skutečnému postupu reakce v továrně, nikoli ty, které přidávají další displeje bez předem domluveného postupu reakce.
Automatické systémy vyžadují také školení a pravidelnou údržbu
Aautomatizovaná lahvárenská linka mění dovednosti, které továrna potřebuje. Zaměstnanci mohou vyžadovat školení v oblasti výběru receptur, manipulace se změnou dílů, základního rozpoznávání poruch, bezpečných postupů pro opětovné spuštění a pravidelných kontrol. Důležitá se také stává plánování údržby: opotřebované vodítky, špatně nastavené senzory, kontaminované komponenty nebo nedostatečně častá výměna spotřebních dílů mohou způsobit opakující se zastávky, které eliminují očekávaný přínos pro pracovní sílu.
Bezpečnost strojů musí být také součástí plánu. Před zahájením výroby je třeba integrované zařízení posoudit z hlediska ochranných krytů, přístupu k nouzovému zastavení a bezpečných provozních postupů. Obecné požadavky na ochranu strojů, včetně předpisu OSHA 29 CFR 1910.212 v příslušných amerických prostředích, ilustrují, proč je nutné bezpečnost uvažovat vedle produktivity. Místní předpisy a vlastní hodnocení rizik továrny zůstávají rozhodujícími požadavky.
Praktický způsob, jak určit rozsah automatizované lahvovací linky
Než vyberete automatizovaná lahvárenská linka , mapujte současný proces od příjezdu prázdných lahví až po předání dokončeného balení. Poznamenejte místa, kde lidé opakovaně zvedají, umisťují, kontrolují nebo čekají na jinou stanici. Poté identifikujte úkoly, které vyžadují fyzickou automatizaci, úkoly, které vyžadují lepší dopravu nebo akumulaci, a úkoly, u nichž je stále nutná lidská verifikace.
- Definujte nápoj, láhev, uzávěr, etiketu a formát balení.
- Zaznamenejte cílové provozní podmínky, včetně plánovaných výměn a potřeb čištění.
- Identifikujte předávání, která v současnosti závisí na nepřetržité manuální účasti.
- Dohodněte se na kontrolách kvality a postupech eskalace pro zbývající provozní tým.
- Zkontrolujte navrhovaný automatická lahvářská linka za reprezentativních výrobních podmínek před konečným přijetím.
Továrna na nápoje čelící omezenému počtu pracovníků nepotřebuje abstraktní slib automatizace. Potřebuje automatizovaná lahvárenská linka navrženou kolem jejích obalů, chování produktu, směnového režimu, zdrojů pro údržbu a bezpečnostních postupů. Jakmile jsou tyto podmínky objasněny, může automatizace zpříjemnit řízení linky štíhlým týmem a zajistit její stabilitu.






 Nejnovější zprávy








