 EN

Les pénuries de main-d’œuvre pèsent particulièrement sur les usines de boissons, car la production dépend de nombreux petits transferts manuels, tous soumis à des contraintes temporelles strictes. Les bouteilles vides doivent arriver dans la bonne orientation, le produit doit atteindre le remplisseur de façon régulière, les bouchons doivent être appliqués correctement, et les colis finis doivent quitter la chaîne sans provoquer d’engorgement. Une ligne d'embouteillage automatisée n’élimine pas le besoin de personnel compétent. Elle réduit le nombre de points de contact répétitifs nécessitant une présence continue, ce qui permet à une équipe plus restreinte de se concentrer sur l’exploitation, le contrôle et l’amélioration du processus.
Du point de vue de l’ingénierie d’une ligne d’emballage, la question utile n’est pas « Combien de personnes une ligne d’embouteillage automatisée peut-elle remplacer ? », mais bien « Quelles tâches répétitives la ligne peut-elle exécuter de façon constante, et où les opérateurs qualifiés doivent-ils rester impliqués ? ». Cette distinction est cruciale lorsqu’une usine doit assurer une production fiable malgré des absences, des difficultés de recrutement ou des variations de la demande selon les saisons.
Là où la pression sur la main-d’œuvre s’intensifie sur une ligne d’embouteillage de boissons
Les opérations d’embouteillage manuelles reposent souvent sur des personnes pour alimenter les récipients, surveiller les niveaux de remplissage, positionner les bouchons, déplacer les bouteilles entre les postes, inspecter les étiquettes et transporter les cartons ou les plateaux. Chaque tâche peut sembler simple isolément ; ensemble, elles forment une chaîne dans laquelle l’absence d’un seul opérateur peut ralentir tous les postes en aval. Le problème ne réside pas uniquement dans le nombre de postes à pourvoir, mais dans la nécessité de maintenir une synchronisation parfaite de chaque relais pendant toute la durée d’un poste.
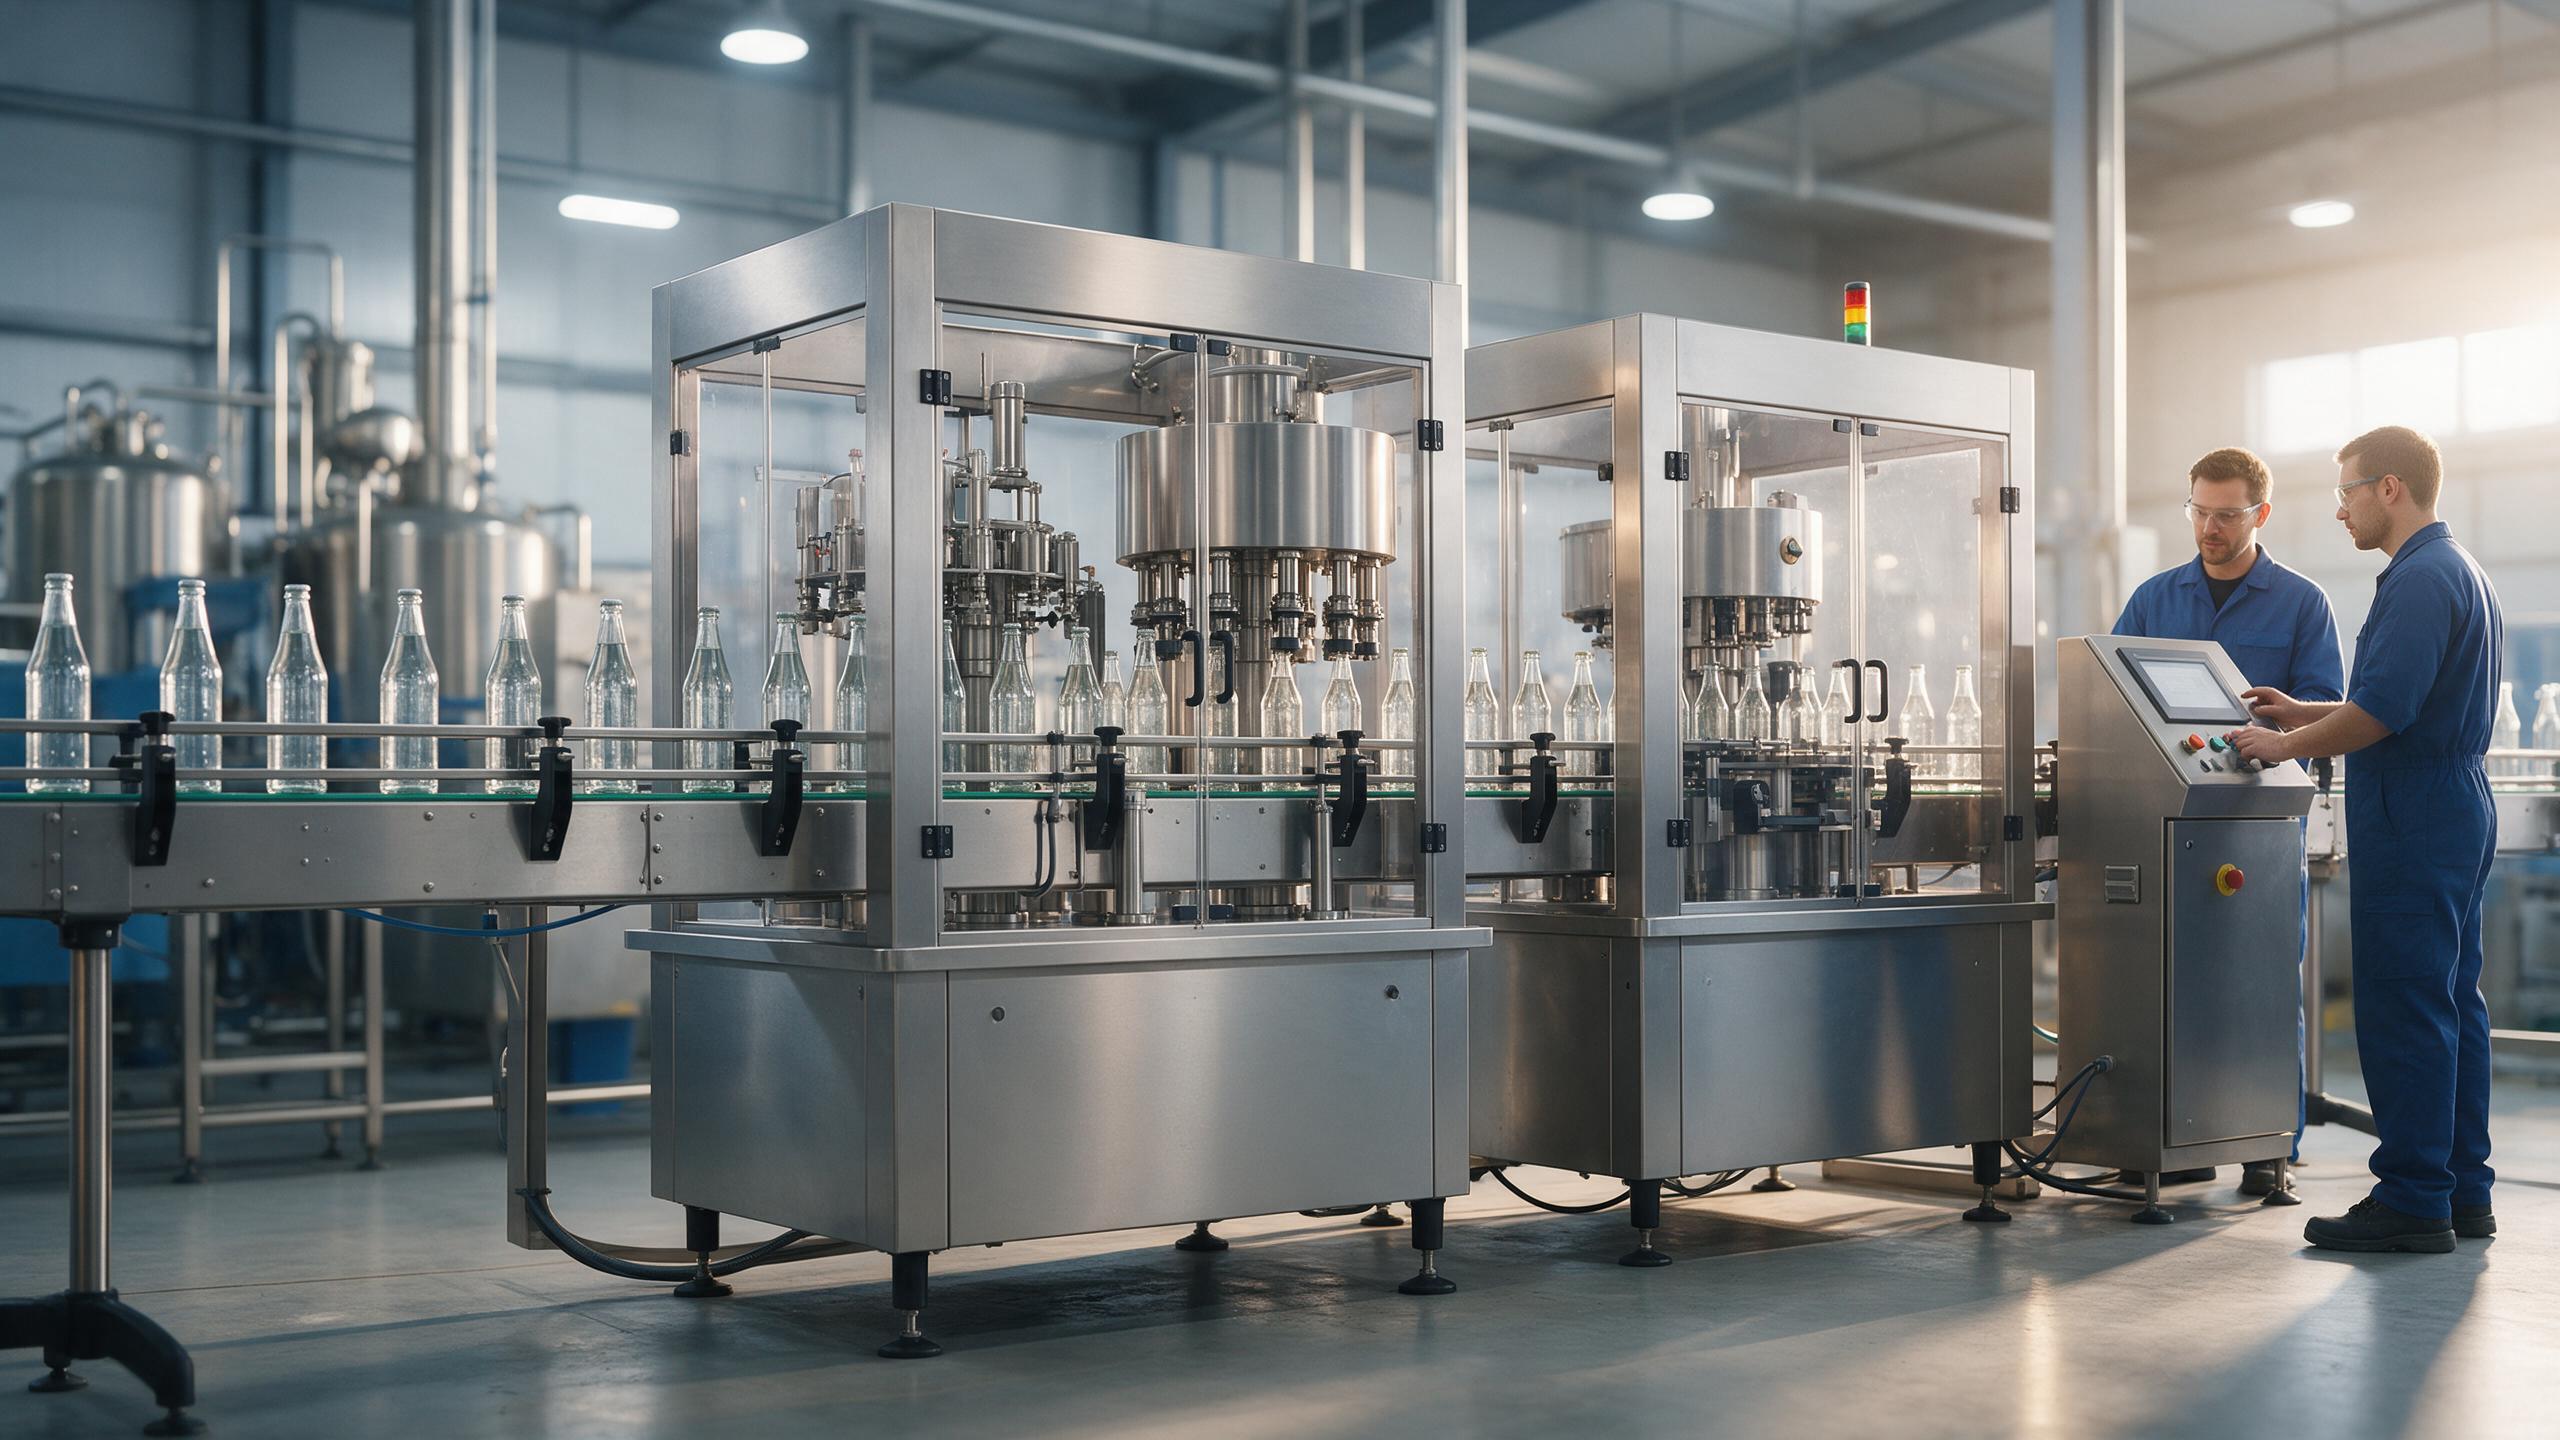
Un ligne d'embouteillage automatisée gère de façon coordonnée le transfert des bouteilles, le rinçage (le cas échéant), le remplissage, le bouchonnage, le convoyage, l’étiquetage et la préparation en fin de ligne. Plutôt que d’assigner du personnel au déplacement manuel des bouteilles d’une machine à l’autre, le système maintient automatiquement la séquence de transfert. Cela permet aux superviseurs d’identifier plus clairement l’origine d’un arrêt et la condition nécessitant une intervention.
Un ligne de conditionnement automatique s’avère donc particulièrement utile lorsqu’il traite des tâches répétitives impliquant des mouvements et des transferts difficiles à pourvoir de façon fiable. Il est moins efficace lorsqu’un projet néglige les véritables sources d’instabilité, telles qu’un approvisionnement irrégulier en bouteilles, un produit mousseux, des convoyeurs mal adaptés ou des changements de format lents.
Comment une ligne de conditionnement automatisée modifie la répartition quotidienne des tâches
Le principal avantage en matière de main-d’œuvre d’une ligne d'embouteillage automatisée est le réaffectation des tâches. Les opérateurs peuvent passer moins de temps à effectuer des transferts manuels répétitifs et davantage de temps sur des activités nécessitant un jugement. Selon le processus, cela peut inclure la confirmation de la disponibilité des matières, le contrôle de la qualité des bouchons et des étiquettes, la surveillance des performances de remplissage, l’exécution des tâches de nettoyage, la réponse aux alarmes et la documentation des écarts.
Cela ne signifie pas qu’un ligne d'embouteillage automatisée doive fonctionner sans surveillance. La production de boissons nécessite toujours du personnel qualifié pour vérifier le produit, le contenant, le système de fermeture et les matériaux d’emballage. Les opérateurs doivent également examiner la ligne après chaque réglage, nettoyer les zones concernées conformément à la procédure usine et déterminer si un défaut récurrent indique un problème mécanique, matériel ou procédural.
Autrement dit, un ligne de conditionnement automatique peut réduire la dépendance à l’égard de la manipulation manuelle constante, tandis que l’équipe restante assume des tâches de contrôle et de vérification plus valorisantes. Cette approche est généralement plus réaliste que de considérer l’automatisation comme un simple remplacement du personnel.
Des transferts stables comptent davantage qu’une vitesse nominale
Lors de l'évaluation d'un ligne d'embouteillage automatisée , les usines doivent aller au-delà du remplisseur lui-même. Une ligne fonctionne comme un système interconnecté. L’alimentation en bouteilles, l’approvisionnement en produit, le remplissage, le bouchonnage, l’évacuation, l’étiquetage et l’emballage doivent fonctionner à des rythmes compatibles. Si une station ne peut pas accepter le produit ou les récipients au moment requis, les équipements en amont peuvent s’arrêter et les opérateurs peuvent devoir intervenir manuellement.
Pour cette raison, un examen pratique commence par les conditions entourant le ligne d'embouteillage automatisée :
- Quelles formes, dimensions et tolérances de matériaux des bouteilles entreront sur la ligne ?
- Quelle est la stabilité de l’approvisionnement en produit, notamment pour les boissons gazeuses, mousseuses ou sensibles à la température ?
- Quels types de bouchons, d’étiquettes et d’emballages secondaires l’équipement doit-il gérer ?
- Où les bouteilles peuvent-elles s’accumuler en toute sécurité lorsque la station aval fait une pause ?
- Comment l’équipe confirmera-t-elle la qualité des résultats pendant la mise en service, les changements de production et le fonctionnement normal ?
Ces questions aident à transformer une discussion générale sur la pénurie de main-d’œuvre en un plan de configuration et de validation. Un ligne de conditionnement automatique peut réduire le travail répétitif, mais son avantage en matière d’effectifs dépend de conditions de fonctionnement stables.
Pourquoi les systèmes de commande et les alarmes permettent-ils de réduire l’effectif opérationnel
Lorsqu’une ligne intègre une détection et des commandes coordonnées, les opérateurs reçoivent un signal plus clair en cas d’accumulation de bouteilles, de pénurie de bouchons, d’arrêt d’un poste ou de désynchronisation d’un transfert. Un ligne d'embouteillage automatisée ne peut pas diagnostiquer tous les problèmes de lui-même, mais une information d’état bien organisée peut réduire le temps nécessaire pour localiser la zone concernée.
Cela revêt une importance particulière en période de pénurie de main-d’œuvre, car les personnes expérimentées assument souvent plusieurs responsabilités. Plutôt que de se tenir devant chaque machine, l’équipe peut surveiller les paramètres clés, intervenir dès l’apparition d’un problème et confirmer que la ligne est revenue à un fonctionnement normal. Les commandes les plus utiles sont celles qui s’intègrent au processus réel de réponse de l’usine, plutôt que d’ajouter des écrans sans action convenue associée.
L’automatisation exige également une discipline en matière de formation et de maintenance
Un ligne d'embouteillage automatisée modifie les compétences requises dans une usine. Le personnel peut avoir besoin d’une formation portant sur la sélection des recettes, la gestion des changements de pièces, la détection élémentaire des pannes, les procédures de redémarrage sécurisées et les inspections courantes. La planification de la maintenance devient également essentielle : des guides usés, des capteurs mal réglés, des composants contaminés ou le remplacement tardif de pièces consommables peuvent provoquer des arrêts répétés qui annulent le gain escompté en matière de main-d’œuvre.
La sécurité des machines doit également faire partie du plan. Les équipements intégrés doivent être évalués en ce qui concerne les dispositifs de protection, l’accès aux arrêts d’urgence et les procédures d’exploitation sécurisées avant le démarrage de la production. Les exigences générales en matière de protection des machines, notamment la réglementation OSHA 29 CFR 1910.212 dans les contextes américains applicables, illustrent pourquoi la protection doit être envisagée en parallèle avec la productivité. Les règles locales et l’évaluation des risques propre à l’usine restent les exigences déterminantes.
Une méthode pratique pour définir la portée d’une ligne automatisée de conditionnement en bouteilles
Avant de choisir un ligne d'embouteillage automatisée , cartographiez le processus actuel, depuis l’arrivée des bouteilles vides jusqu’à la remise du colis fini. Notez les points où les opérateurs soulèvent, positionnent, inspectent ou attendent fréquemment un autre poste. Identifiez ensuite les tâches nécessitant une automatisation physique, celles nécessitant un meilleur système de convoyage ou d’accumulation, et celles qui requièrent encore une vérification humaine.
- Définissez la boisson, le type de bouteille, le système de fermeture, l’étiquette et le format d’emballage.
- Enregistrez les conditions de fonctionnement cibles, y compris les changements de production prévus et les besoins de nettoyage.
- Identifier les points de transfert qui dépendent actuellement d’une surveillance manuelle continue.
- Convenir des contrôles qualité et des étapes de relance pour l’équipe opérationnelle restante.
- Examinez la proposition ligne de conditionnement automatique dans des conditions de production représentatives avant l’acceptation finale.
Usine de boissons confrontée à une pénurie de main-d’œuvre n’a pas besoin d’une promesse abstraite d’automatisation. Elle a besoin d’une ligne d'embouteillage automatisée conçue autour de ses récipients, du comportement de son produit, de son organisation par postes, de ses ressources de maintenance et de son processus de sécurité. Lorsque ces conditions sont clarifiées, l’automatisation peut rendre la ligne plus facile à superviser et à maintenir stable pour une équipe allégée.






 Actualités chaudes








