 EN

Աշխատուժի պակասը հատուկ ծանրաբեռնվածություն է ստեղծում խմիչքի գործարանների համար, քանի որ արտադրությունը կախված է բազմաթիվ փոքր, ժամանակի հետ կապված խնդիրներ ունեցող մատակարարումներից: Դատարկ շշերը պետք է հասնեն ճիշտ ուղղությամբ, արտադրանքը պետք է կայուն հասնի լցանյութին, փակիչները պետք է ճիշտ տեղադրվեն, և պատրաստի փաթեթները պետք է դուրս գան հոսքագծից՝ առանց պահեստային ժամանակահատված ստեղծելու: ավտոմատացված փոխագծման գիծ չի վերացնում կարող մասնագետների անհրաժեշտությունը։ Այն նվազեցնում է անընդհատ անձնակազմով համալրվող կրկնվող շփման կետերի քանակը, ուստի ավելի փոքր թիմը կարող է կենտրոնանալ գործընթացի իրականացման, ստուգման և բարելավման վրա։
Փաթեթավորման գծի ճարտարագիտության տեսանկյունից օգտակար հարցը «քանի՞ մարդու կարող է փոխարինել ավտոմատ շշալցման գիծը» չէ, այլ «որ կրկնվող առաջադրանքները կարող է գիծը կատարել կայուն կերպով, և որտե՞ղ պետք է ներգրավված լինեն հմուտ օպերատորները»։ Այս տարբերակումը կարևոր է, երբ գործարանը կարիք ունի հուսալի արտադրանքի՝ չնայած բացակայություններին, հավաքագրման ճնշմանը կամ սեզոնային պահանջարկի փոփոխություններին։
Որտեղ աշխատանքային ճնշումը կուտակվում է խմիչքների շշալցման գծում
Ձեռքով շշալցման գործողությունները հաճախ կախված են մարդկանցից՝ տարաները լցնելու, լցման մակարդակը հսկելու, կափարիչները տեղադրելու, շշերը կայանների միջև տեղափոխելու, պիտակները ստուգելու և ստվարաթղթե տուփերը կամ սկուտեղները տեղափոխելու համար: Յուրաքանչյուր աշխատանք առանձին-առանձին կարող է պարզ թվալ: Միասին դրանք ստեղծում են մի շղթա, որտեղ մեկ բացակայող օպերատորը կարող է դանդաղեցնել յուրաքանչյուր ներքևի կայան: Խնդիրը միայն աշխատակիցների թվաքանակը չէ, այլ ամբողջ հերթափոխի ընթացքում յուրաքանչյուր փոխանցում համաժամեցված պահելու անհրաժեշտությունը:
Ան ավտոմատացված փոխագծման գիծ համակարգված կառավարման միջոցով կապում է շշերի մշակումը, անհրաժեշտության դեպքում լվացումը, լցոնումը, կափարիչի փակումը, տեղափոխումը, պիտակավորումը և հոսքագծի վերջում պատրաստումը: Շշերը մեկ մեքենայից մյուսը տեղափոխելը մարդկանց հանձնարարելու փոխարեն, համակարգը կարող է պահպանել փոխանցման հաջորդականությունը: Սա վերահսկիչներին ավելի պարզ պատկերացում է տալիս, թե որտեղից է սկսվում կանգառը և որ պայմանին է պետք ուշադրություն դարձնել:
Ան ավտոմատիկ բուրգեցող գծի հետևաբար, առավել օգտակար է, երբ այն լուծում է կրկնվող շարժումների և տեղափոխման աշխատանքները, որոնք դժվար է հուսալիորեն կազմակերպել: Այն պակաս օգտակար է, երբ նախագիծը անտեսում է անկայունության իրական աղբյուրները, ինչպիսիք են՝ անհամապատասխան շշերի մատակարարումը, փրփրացող արտադրանքը, վատ համապատասխանեցված փոխադրիչները կամ դանդաղ փոխարկումները:
Ինչպես է ավտոմատացված շշալցման գիծը փոխում ամենօրյա աշխատանքային խառնուրդը
Աշխատանքի հիմնական օգուտը ավտոմատացված փոխագծման գիծ առաջադրանքների վերաբաշխումն է։ Օպերատորները կարող են ավելի քիչ ժամանակ ծախսել անընդհատ ձեռքով փոխանցումներ կատարելու և ավելի շատ ժամանակ՝ դատողություն պահանջող աշխատանքի վրա։ Կախված գործընթացից՝ դա կարող է ներառել նյութերի պատրաստվածության հաստատում, կափարիչի և պիտակի որակի ստուգում, լցման արդյունավետության մոնիթորինգ, սանիտարական աշխատանքների կատարում, ահազանգերին արձագանքում և շեղումների փաստաթղթավորում։
Սա չի նշանակում, որ ավտոմատացված փոխագծման գիծ պետք է աշխատի առանց վերահսկողության: Խմիչքների արտադրությանը դեռևս անհրաժեշտ է պատրաստված անձնակազմ՝ արտադրանքը, տարան, կափարիչը և փաթեթավորման նյութերը ստուգելու համար: Օպերատորները նաև պետք է վերանայեն գիծը կարգավորումներից հետո, մաքրեն համապատասխան տարածքները՝ համաձայն գործարանի ընթացակարգի, և որոշեն, թե արդյոք կրկնվող խափանումը վկայում է մեխանիկական, նյութական կամ գործընթացային խնդրի մասին:
Այլ կերպ ասած՝ մի ավտոմատիկ բուրգեցող գծի կարող է նվազեցնել կախվածությունը մշտական ձեռքով աշխատանքից, մինչդեռ մնացած թիմը ստանձնում է ավելի արժեքավոր վերահսկողության և ստուգման աշխատանք: Այդ մոտեցումը սովորաբար ավելի իրատեսական է, քան ավտոմատացումը դիտարկելը որպես պարզապես անձնակազմի փոխարինող:
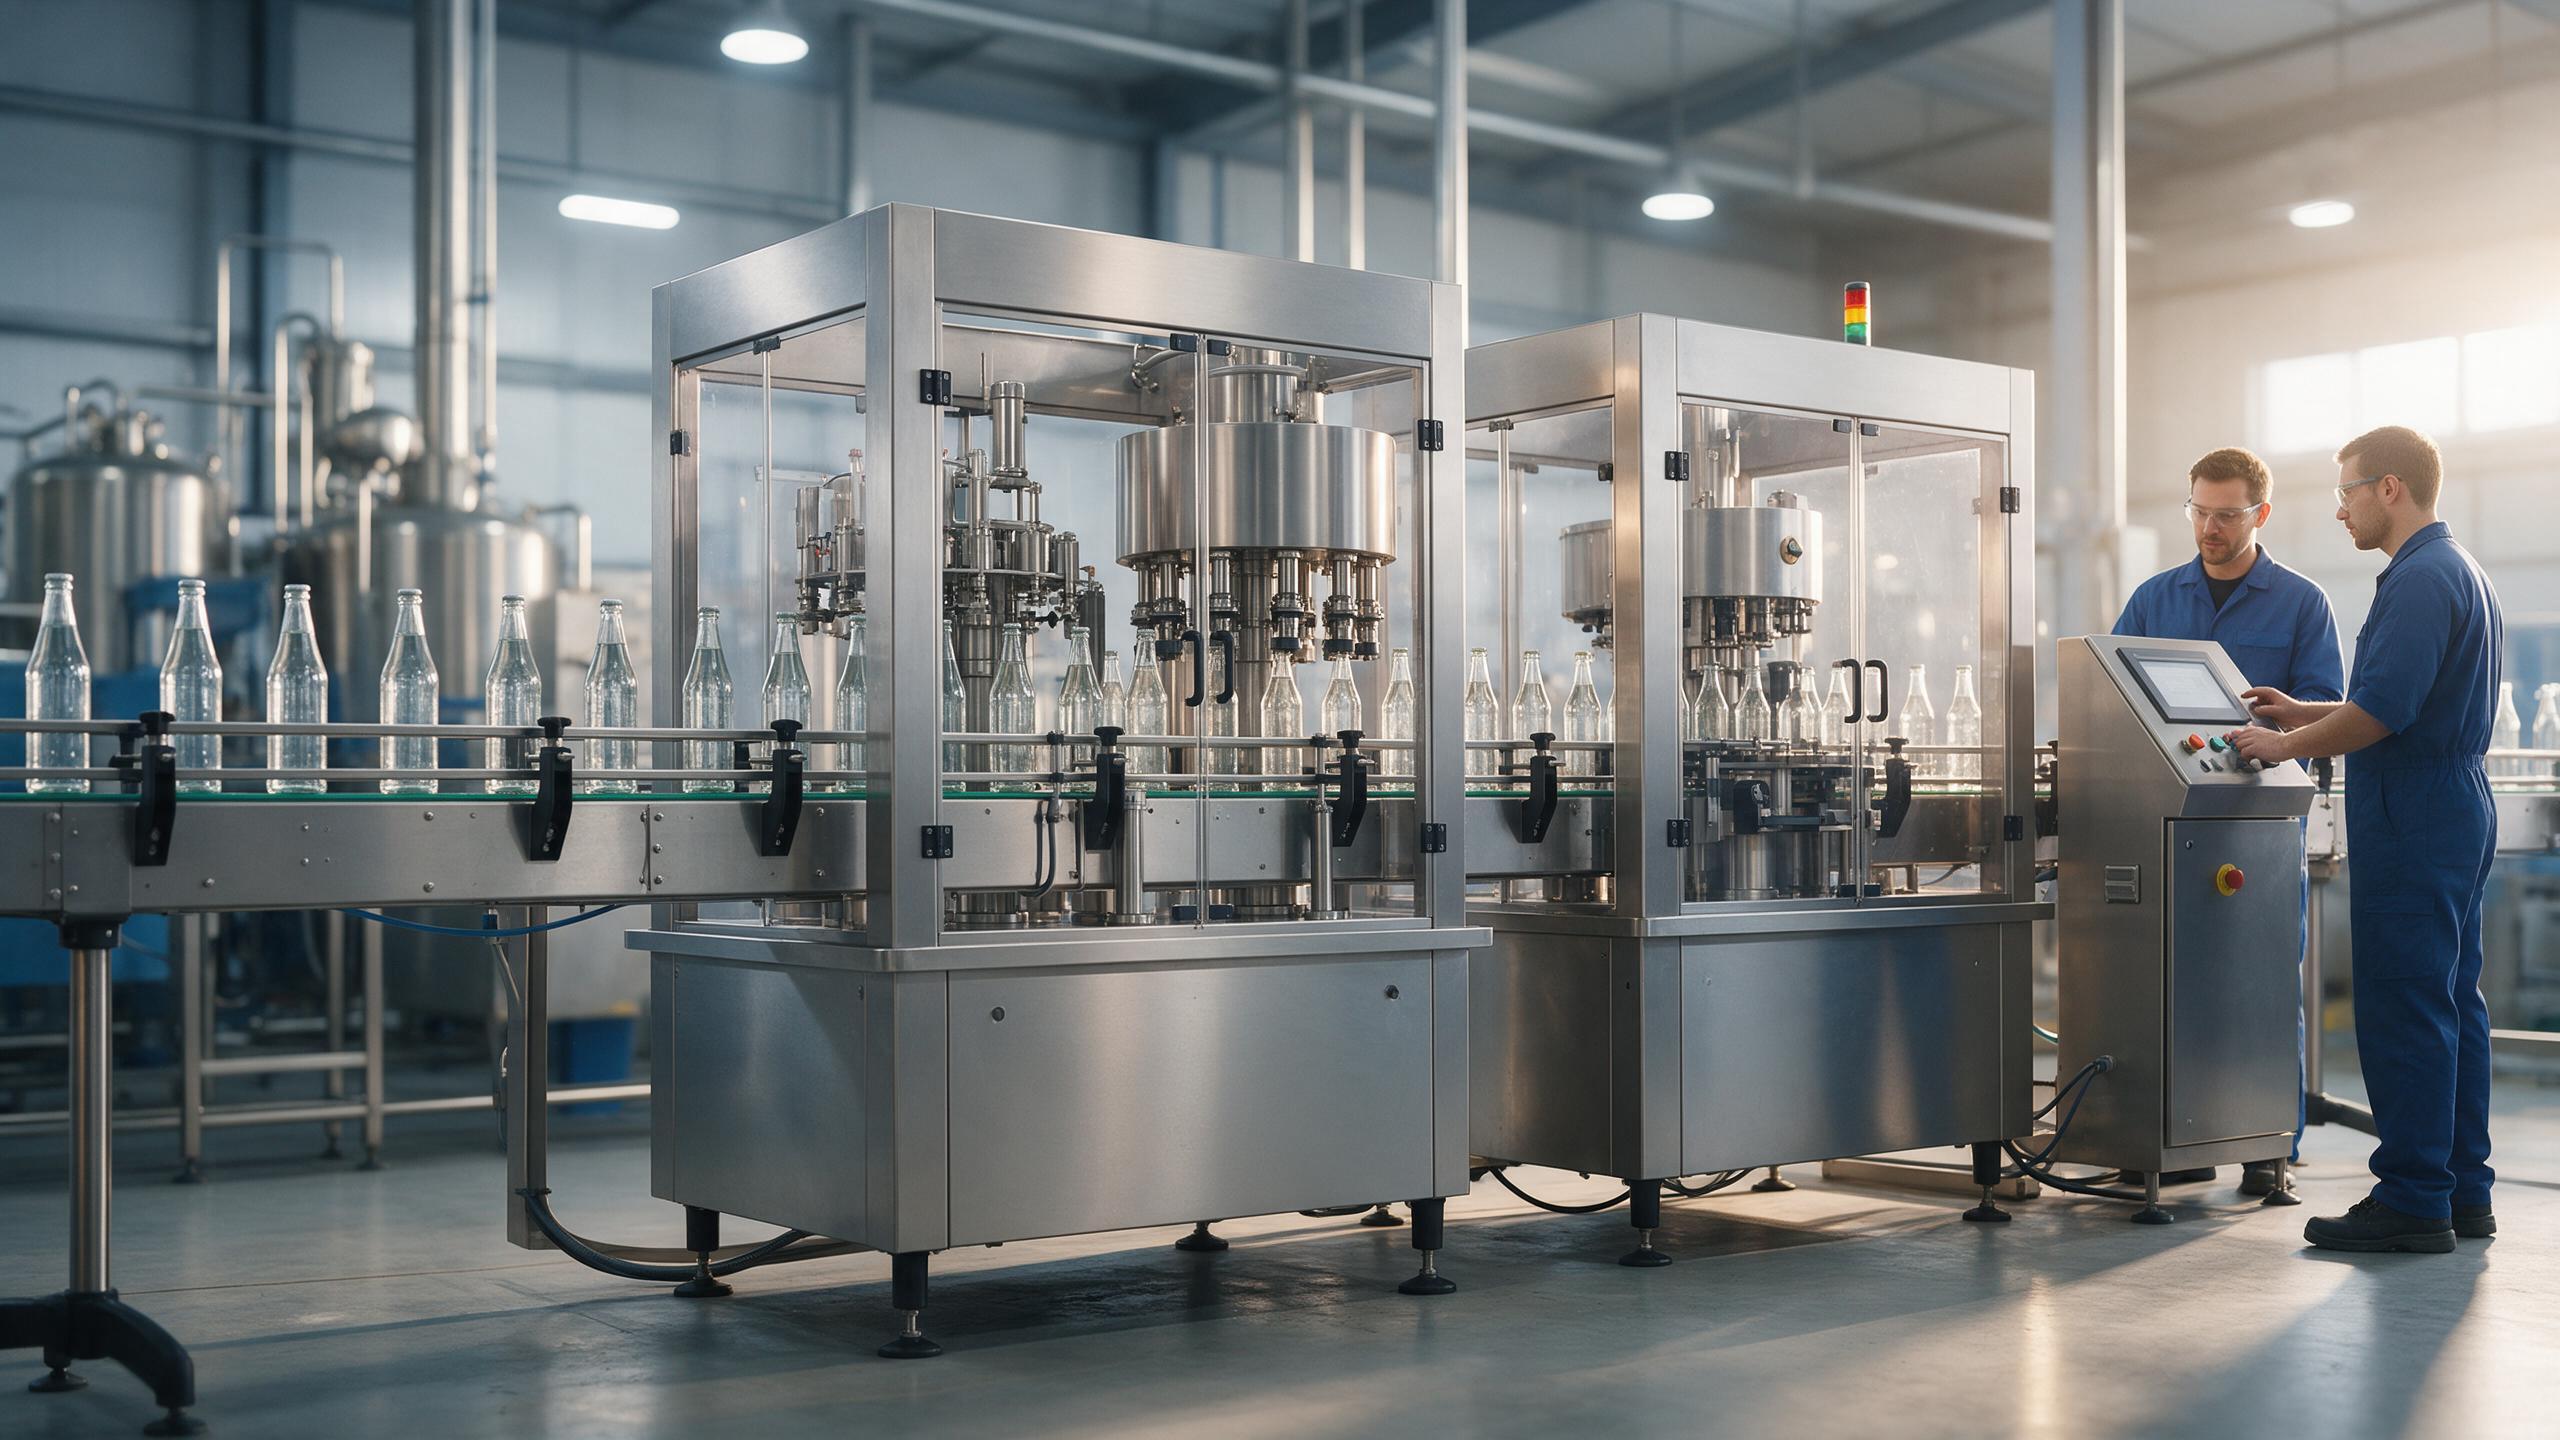
Կայուն փոխանցումները ավելի կարևոր են, քան անվանական արագությունը
Երբ գնահատում եք ավտոմատացված փոխագծման գիծ , գործարանները պետք է ուշադրություն դարձնեն լցոնման գործընթացից այն կողմ։ Գիծը գործում է որպես միացված համակարգ։ Շշերի մատակարարումը, արտադրանքի մատակարարումը, լցումը, կափարիչի տեղադրումը, արտանետումը, պիտակավորումը և փաթեթավորումը պետք է աշխատեն համատեղելի ռիթմերով։ Եթե մեկ կայան չի կարող ընդունել արտադրանք կամ տարաներ անհրաժեշտ պահին, վերևում գտնվող սարքավորումները կարող են կանգ առնել, և օպերատորները կարող են վերադառնալ ձեռքով միջամտության։
Այդ պատճառով գործնական վերանայումը սկսվում է շրջակա պայմաններից ավտոմատացված փոխագծման գիծ :
- Ի՞նչ շշերի ձևեր, չափսեր և նյութերի հանդուրժողականություններ կմտնեն գիծ:
- Որքանո՞վ է կայուն արտադրանքի մատակարարումը, հատկապես գազավորված, փրփրացող կամ ջերմաստիճանի նկատմամբ զգայուն ըմպելիքների դեպքում։
- Ի՞նչ կափարիչի, պիտակի և երկրորդային փաթեթավորման ձևաչափեր պետք է մշակի սարքավորումը։
- Որտե՞ղ կարող են շշերը անվտանգ կուտակվել, երբ ներքևի հատվածում գտնվող կայանը կանգ է առնում։
- Ինչպե՞ս է թիմը հաստատելու արդյունքի որակը մեկնարկի, փոփոխության և բնականոն աշխատանքի ընթացքում։
Այս հարցերը օգնում են աշխատուժի պակասի վերաբերյալ լայն քննարկումը վերածել կարգավորման և վավերացման պլանի։ ավտոմատիկ բուրգեցող գծի կարող է նվազեցնել կրկնվող աշխատանքը, սակայն դրա կադրային առավելությունը կախված է կայուն աշխատանքային պայմաններից։
Ինչու են կառավարման և ազդանշանային համակարգերը աջակցում ավելի փոքր օպերացիոն թիմին
Երբ գիծը ներառում է համակարգված զգայունակություն և կառավարում, օպերատորները կարող են ավելի հստակ ազդանշան ստանալ, երբ շշերը լցվում են, կափարիչները սպառվում են, կայանը կանգ է առնում կամ փոխանցումը խախտվում է հաջորդականությամբ։ ավտոմատացված փոխագծման գիծ չի կարող յուրաքանչյուր խնդիր առանձին ախտորոշել, սակայն լավ կազմակերպված վիճակի տեղեկատվությունը կարող է կրճատել տուժած տարածքը գտնելու համար անհրաժեշտ ժամանակը։
Սա կարևոր է աշխատուժի պակասի ժամանակ, քանի որ փորձառու մարդիկ հաճախ կատարում են մի քանի պարտականություններ: Յուրաքանչյուր մեքենայի մոտ կանգնելու փոխարեն, թիմը կարող է վերահսկել հիմնական պայմանները, միջամտել այնտեղ, որտեղ խնդիրը սկսվում է, և հաստատել, որ գիծը վերադարձել է բնականոն աշխատանքի: Առավել օգտակար կառավարման միջոցներն այն են, որոնք համապատասխանում են գործարանի իրական արձագանքման գործընթացին, այլ ոչ թե ավելացնում են էկրաններ՝ առանց համաձայնեցված գործողությունների:
Ավտոմատացումը նաև պահանջում է վերապատրաստում և սպասարկման կարգապահություն
Ան ավտոմատացված փոխագծման գիծ փոխում է գործարանի անհրաժեշտ հմտությունները: Աշխատակազմը կարող է վերապատրաստման կարիք ունենալ բաղադրատոմսերի ընտրության, մասերի փոխարինման, խափանումների ճանաչման, անվտանգ վերագործարկման ընթացակարգերի և պարբերական ստուգման հարցերում: Կարևոր է նաև սպասարկման պլանավորումը. մաշված ուղեցույցները, վատ կարգավորված սենսորները, աղտոտված բաղադրիչները կամ սպառվող մասերի ուշացած փոխարինումը կարող են առաջացնել կրկնվող կանգառներ, որոնք կվերացնեն աշխատանքային ակնկալվող օգուտը:
Մեքենաների անվտանգությունը նույնպես պետք է լինի պլանի մաս: Արտադրության մեկնարկից առաջ ինտեգրված սարքավորումները պետք է գնահատվեն պաշտպանության, արտակարգ իրավիճակներում կանգառի դեպքում մուտքի և անվտանգ շահագործման ընթացակարգերի առումով: Մեքենաների պաշտպանության ընդհանուր պահանջները, ներառյալ OSHA 29 CFR 1910.212-ը ԱՄՆ-ի համապատասխան պայմաններում, ցույց են տալիս, թե ինչու պետք է պաշտպանության հարցը դիտարկել արտադրողականության հետ մեկտեղ: Տեղական կանոնները և գործարանի սեփական ռիսկերի գնահատումը մնում են վերահսկող պահանջներ:
Ավտոմատացված շշալցման գծի չափման գործնական միջոց
Մինչև ընտրել ձեր ավտոմատացված փոխագծման գիծ , քարտեզագրեք ներկայիս գործընթացը՝ դատարկ շշի ժամանումից մինչև պատրաստի փաթեթի հանձնումը: Նշեք, թե որտեղ են մարդիկ բազմիցս բարձրացնում, դիրքավորում, ստուգում կամ սպասում մեկ այլ կայանի: Այնուհետև որոշեք, թե որ առաջադրանքներն են պահանջում ֆիզիկական ավտոմատացում, որոնք՝ ավելի լավ փոխադրում կամ կուտակում, և որոնք դեռ պահանջում են մարդկային ստուգում:
- Սահմանեք ըմպելիքի, շշի, փակման, պիտակի և փաթեթավորման ձևաչափերը։
- Գրանցեք նպատակային շահագործման պայմանները, ներառյալ պլանավորված փոփոխությունները և մաքրման կարիքները։
- Նույնականացրեք այն հանձնումները, որոնք ներկայումս կախված են շարունակական ձեռքով ներկայությունից։
- Համաձայնեցրեք մնացած օպերացիոն թիմի որակի ստուգումների և էսկալացիայի քայլերի վերաբերյալ։
- Վերանայեք առաջարկվողը ավտոմատիկ բուրգեցող գծի վերջնական ընդունումից առաջ ներկայացուցչական արտադրական պայմաններում։
Սահմանափակ աշխատուժով զբաղվող խմիչքի գործարանը ավտոմատացման վերացական խոստման կարիք չունի։ Այն կարիք ունի ավտոմատացված փոխագծման գիծ նախագծված է իր տարաների, արտադրանքի վարքագծի, հերթափոխի ռեժիմի, սպասարկման ռեսուրսների և անվտանգության գործընթացի շուրջ: Երբ այդ պայմանները պարզաբանվում են, ավտոմատացումը կարող է գիծը հեշտացնել Lean թիմի համար՝ վերահսկելու և կայունությունը պահպանելու համար:






 Թեժ նորություններ








