 EN

Tekniske grundlag for optimering af operatørernes rengøring
Effektivisering af daglige udvaskningsprocedurer gennem intelligent udformning af væskefyldnings- og emballagemaskiner er en afgørende faktor for maksimering af emballagens driftstid og opretholdelse af streng biologisk overholdelse. I moderne drikke-, mejeri- og væskefarmaceutiske anlæg udgør manuel maskinsterilisering én af de største kilder til arbejdskraftsomkostninger og uforudsete driftsrisici. Når et emballagesystem tvinger produktionsmedarbejdere til at bruge timer på at adskille rørledninger, skrubbe indvendige ventiltråde og tørre flade maskinbasier, falder den produktive kapacitet markant. Moderne ingeniørteams prioriterer funktioner, der forenkler operatørernes rengøringarbejde , og omdanner besværlige manuelle udvaskninger til gentagelige, standardiserede rengøringscyklusser.
Optimering effektivitet i hygiejnisk fyldemaskineudformning kræver integration af hygiejniske designprincipper, der er fastlagt af EHEDG (European Hygienic Engineering & Design Group) og FDA 21 CFR 177-standarder. Ved at eliminere indre døde ben, anvende selvafledende konstruktionsprofiler og implementere automatiserede CIP (Clean-in-Place)-recirkulationsmanifolder reduceres forbruget af kemisk vaskvand samtidig med, at væskekanaler beskyttes mod bakteriel biofilmopbygning. automatiseret CIP-væskeemballeringslinje reducerer forbruget af kemisk vaskvand, mens den samtidig beskytter væskekanaler mod bakteriel biofilmopbygning. Maskiner fremstillet af ACE-FILLING integrerer disse brugervenlige sanitære ingeniørstandarder direkte i den strukturelle ramme, hvilket giver anlægsledere mulighed for at reducere standstid ved skift mellem produkter, sikre produktsikkerhed og forbedre den samlede udstyrsydelse (OEE).
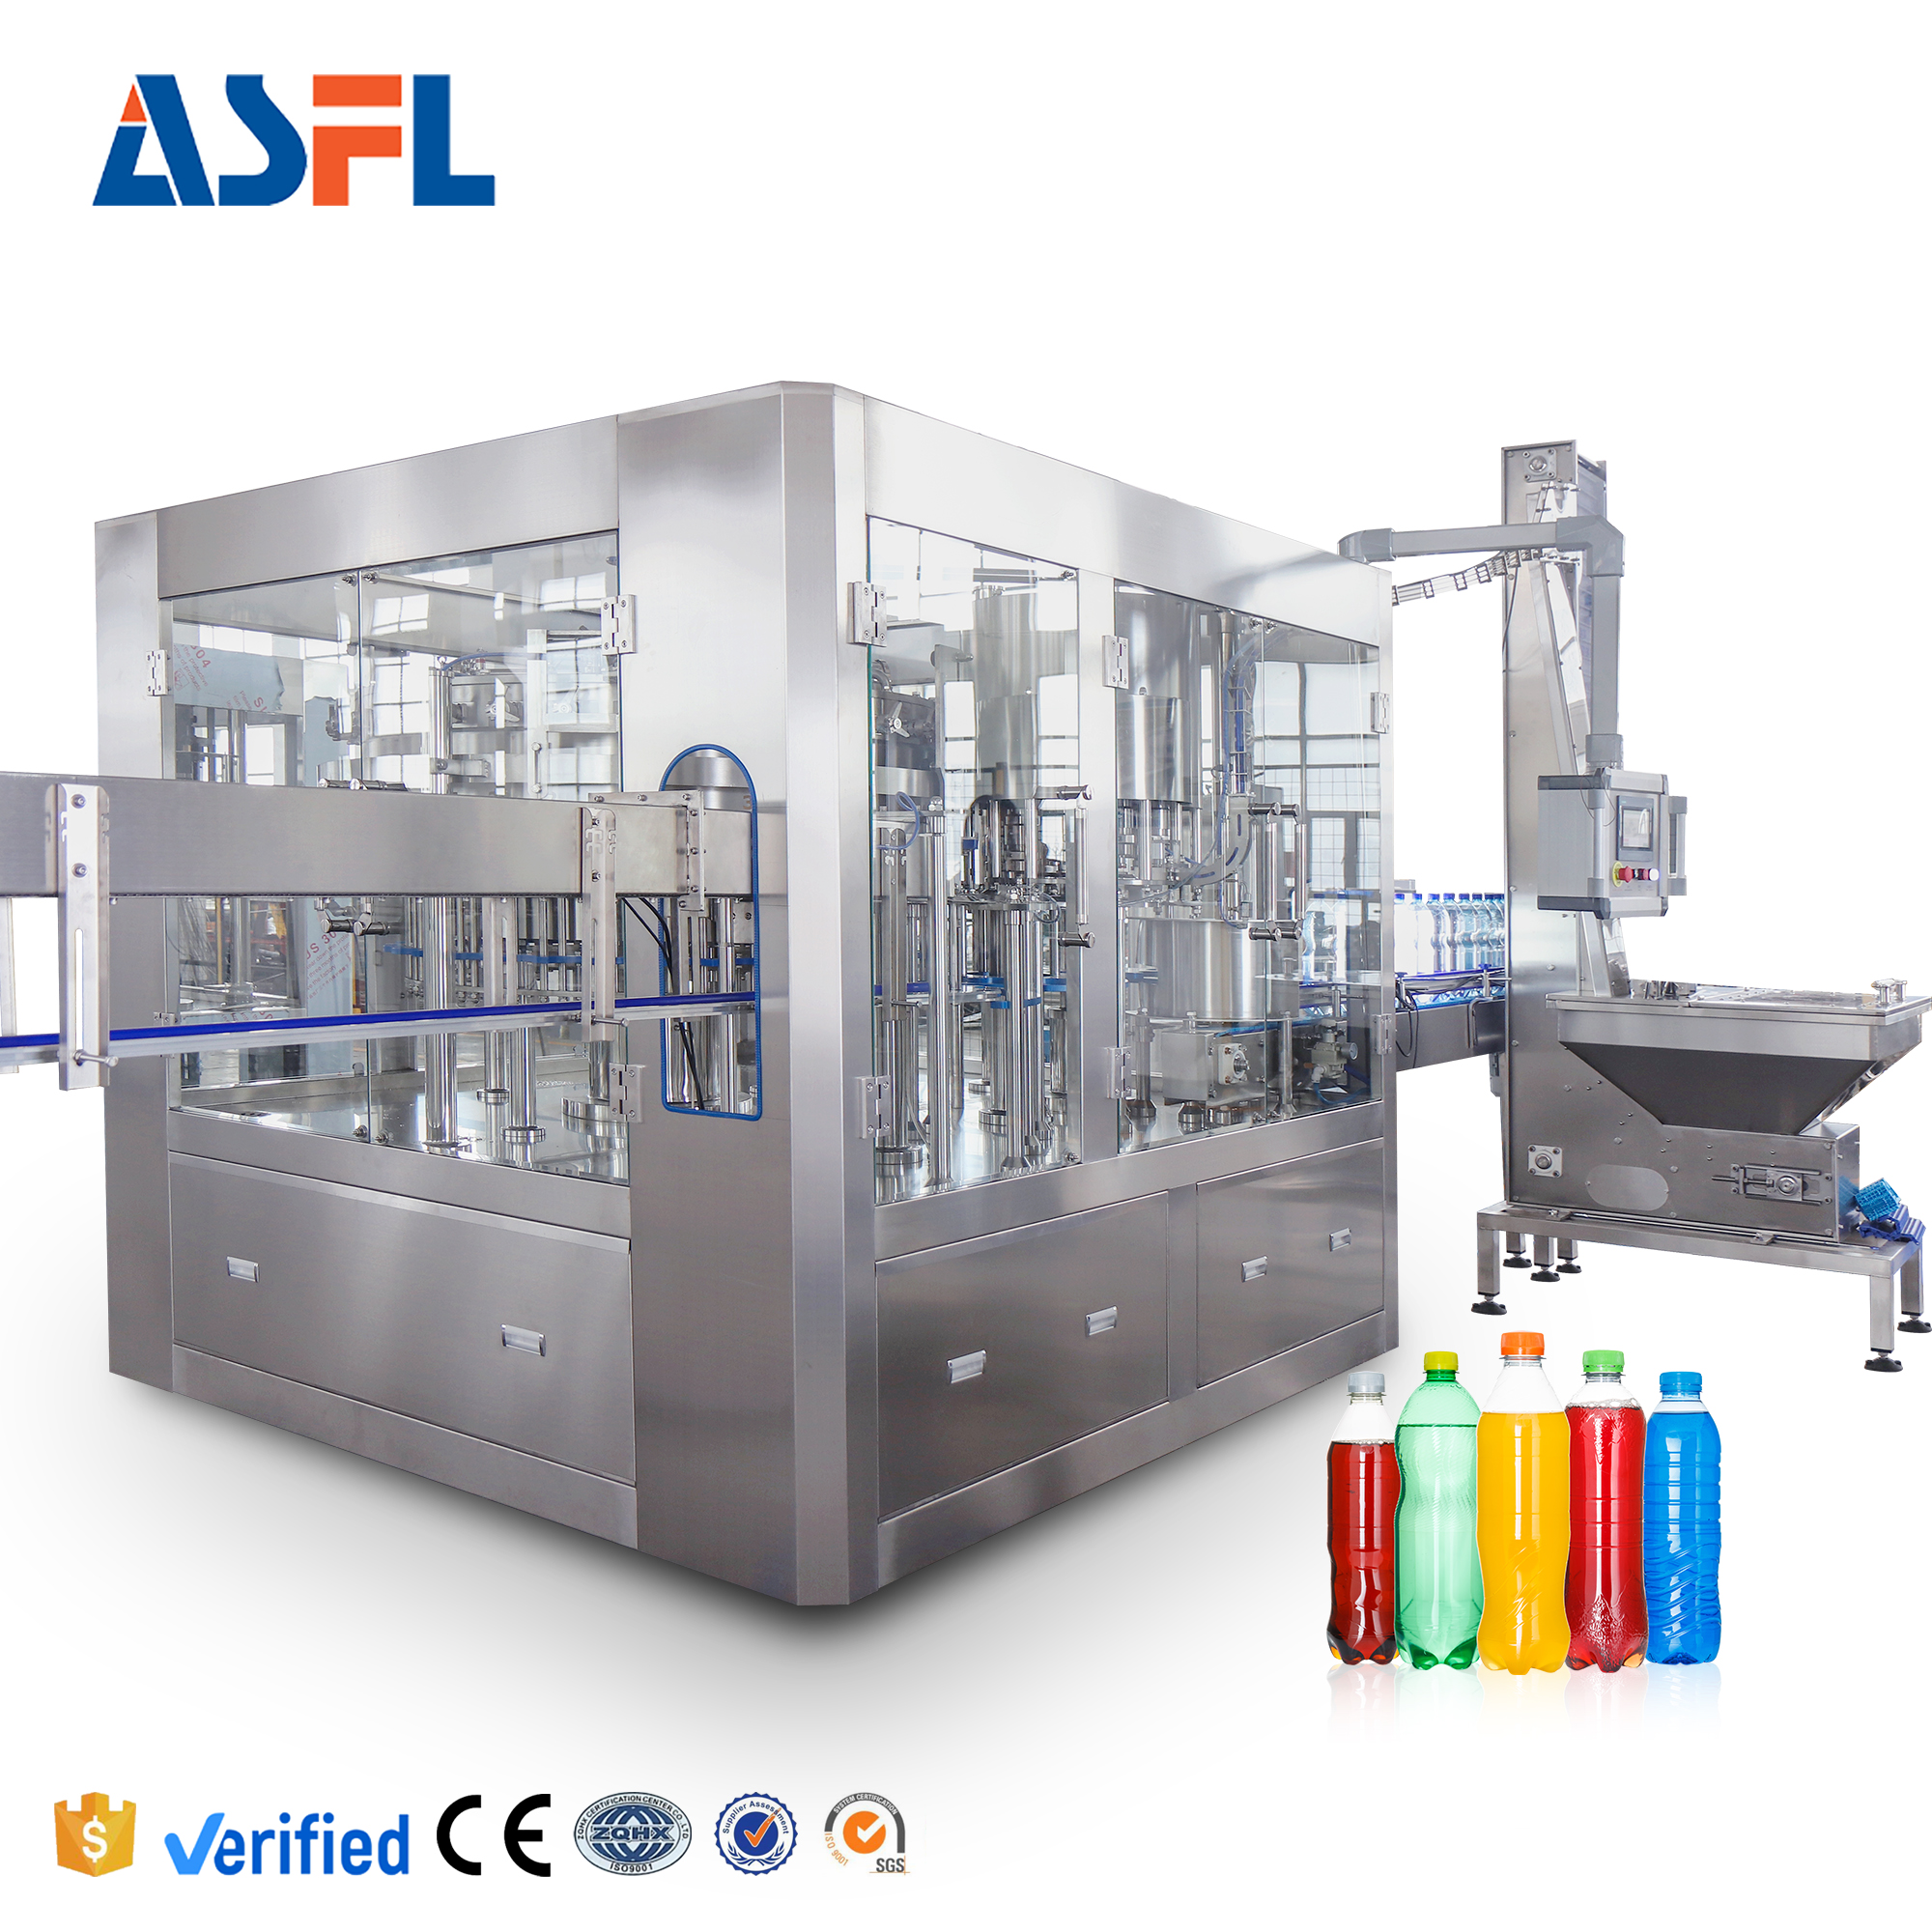
EHEDG-hygienestandarder og strukturel mekanisk ingeniørvidenskab
Vurdering af, hvordan udformning af væskefyldnings- og emballagemaskiner påvirker rengøringshastigheden og kræver undersøgelse af den fysiske overfladegeometri og komponenternes tilgængelighed. Traditionel væskeemballeringsudstyr har ofte udsatte skruegænger, flade vandrette overflader og uspændte kabinetssøm, hvor væskeaffald, gær og støv samler sig over tid.
-
Skråstillede rustfrie maskinbasier: Bundrammerne har skråstillede overflader af rustfrit stål AISI 304/316L med integrerede afløbskanaler. Vand og rengøringsløsninger drypper straks af, hvilket eliminerer stående væskepøle og understøtter bestræbelserne på forenkler operatørernes rengøringarbejde .
-
Fluidkanaler med afrundede hjørner: Indvendige produktkar og fluidrør har glatte indvendige radiusser, hvor alle indvendige hjørner har afrundede profiler. Denne geometri forhindrer produktfangst og optimerer effektivitet i hygiejnisk fyldemaskineudformning .
-
Fittings til demontering uden værktøj: Hygiejniske Tri-Clamp-forbindelser certificeret i henhold til ISO 2852 erstatter gevindforbundne rørforbindelser. Operatører kan demontere fluidfordelingsledninger uden håndværktøj, hvilket betydeligt reducerer nedbrydningstiden under dybrengøringsperioder.
-
Lufttæt kabinetbehousing: Elektriske paneler og pneumatiske magnetventiler befinder sig inden for IP67/NEMA 4X-vaskedowngodkendte omslag, hvilket giver operatører mulighed for at udføre højtryksvandsspray uden at beskadige følsomme elektroniske styresystemer inde i en automatiseret CIP-væskeemballeringslinje .
Følgende teknisk matrix illustrerer, hvordan specifikke fysiske designvalg påvirker vasketid og sanitær sikkerhed:
| Subsystemkomponent | Traditionel konstruktionsmæssig ingeniørarbejde | Operatørcentreret sanitært design | Påvirkning på effektiviteten af sanitært fyldningsmaskinedesign |
|---|---|---|---|
| Maskinrammens geometri | Flade horisontale stålplader | Skrå, selvafledende overflader i AISI 304-stål | Eliminerer stående vand til forenkler operatørernes rengøringarbejde |
| Flydlinjetilslutninger | Standard gevindede rørforbindelser | ISO 2852 fritløbende Tri-Clamp-forbindelser uden dødvinkel | Forhindre krybdannelse og fremskynde manuelle nedmonteringsprocedurer |
| Adgang til rengøring af ventil | Manuel nedmontering af ventilaksler | Automatiserede pneumatiske CIP-dummykopper | Automatiserer intern spülning inden for en automatiseret CIP-væskeemballeringslinje |
| Strukturel overfladefinish | Standard koldtrukket rustfrit stål | Poleret AISI 316L (Ra mindre end eller lig med 0,4 mikrometer) | Minimerer biofilm-adhæsion og forbedrer den samlede udformning af væskefyldnings- og emballagemaskiner |
Automatiseret CIP-integration og ergonomiske operatørarbejdsgange
At stole på manuel operatørrensning skaber betydelig variation i hygiejnekvaliteten. Menneskelige fejl ved kemisk dosering, utilstrækkelige udrinsningstider eller oversete ventilkontaktpunkter kan kompromittere en hel drikkevareparti. Moderne udformning af væskefyldnings- og emballagemaskiner overfører rensningsudførelsen fra manuelt arbejde til automatiserede PLC-recepter.
Integration af automatiserede CIP-returkopper og flertrins væskefordelere muliggør en automatiseret CIP-væskeemballeringslinje udførelse af varme kaustiske vasker, mellemrinsninger og varmt vand-saneringscyklusser ved 85 grader Celsius uden, at operatører skal afkoble produktledninger manuelt.
-
Automatiserede pneumatiske CIP-false kopper: Pneumatiske aktuatorer sænker saneringskopperne automatisk over fyldningsventilens dyser og danner en lukket væskesløjfe, der cirkulerer saneringskemikalier gennem alle dynamiske ventil-sæder.
-
HMI én-klik-rensningsrecepter: Operatører vælger forudkonfigurerede CIP-rengøringsrutiner direkte fra det centrale touchscreen-interface og styrer automatisk pumpestrømhastigheder, overvågning af kemikaliekoncentration og cykeltider.
-
Ergonomisk komponentplacering: Tunge komponenter, væskefiltre og manuelle ventilhåndtag er placeret mellem hoften og brysthøjde, hvilket reducerer fysisk belastning og hjælper med forenkler operatørernes rengøringarbejde .
-
Reduceret kemikalie- og vandforbrug: Lukkede genbrugssystemer genopretter rengøringsvand og desinficerende kemikalier, hvilket sænker driftsomkostninger og samtidig forbedrer effektivitet i hygiejnisk fyldemaskineudformning .
Reduktion af menneskelige fejl, OEE-optimering og hygiejneoverholdelse
Ved at forenkle daglige rengøringsprocedurer opnås direkte økonomiske gevinster gennem reduktion af driftsstop og beskyttelse af produktkvaliteten på fler-skift-flaskerier.
-
Minimering af driftsstop: Ved at reducere daglige desinficeringcyklusser fra 3 timer til 45 minutter frigøres mere end 2 timer aktiv produktionstid dagligt, hvilket direkte øger linjens kapacitet.
-
Forebyggelse af krydskontaminering: Standardiserede CIP-procedurer sikrer, at produktsmagsomskiftninger – såsom overgang fra kulsyreholdige softdrinks til renset mineralvand – sker uden resterende smagsoverførsel eller biologisk forurening.
-
Forlængelse af dynamisk tætnings levetid: Blidt, automatisk spülsekvenser beskytter EPDM- og PTFE-tætninger mod mekanisk skade forårsaget af aggressive manuelle rengøringsværktøjer.
-
Sikring af klarhed til regulatoriske revisioner: Automatiserede PLC-logge registrerer CIP-temperatur, -tryk og -strømningshastigheder kontinuerligt og leverer verificerbare efterlevessedler til FDA-, BRC- og ISO 22000-revisioner.
Prioritering af ergonomisk teknik inden for udformning af væskefyldnings- og emballagemaskiner sikrer, at anlægsoperatører udfører rengøringsrutiner grundigt og konsekvent og dermed beskytter kommercielle produktionsplaner.
Kvalitetsverificering og validering af rengøring før afsendelse
For at verificere, at effektivitet i hygiejnisk fyldemaskineudformning opfylder strenge driftsmæssige standarder; ACE-FILLING udsætter hver flaskefyldningsmaskine for omfattende fabriksmæssige valideringsforsøg ved rengøring før afsendelse.
-
Riboflavinspray-dækningsprøvning: Tekniske hold sprøjter indre væskekontaktflader med en fluorescerende riboflavinvæske og udfører en automatiseret CIP-cyklus for at bekræfte, at sporaflejringer fjernes fuldstændigt under ultraviolet lys.
-
Drænedygtighedsinspektion: Maskinrammer og væskekanaler gennemgår spülning med stort vandmængde for at verificere, at der ikke opstår væskeopsamling langs skrånende drænegrøfter.
-
Termisk udvidelsescyklus: Automatiserede CIP-manifolds gennemgår tests med cirkulerende varmt vand ved 85 grader Celsius for at bekræfte dynamisk tæthedsstabilitet og overholdelse af krav til termisk udvidelse.
-
Verifikation af CIP-strømningshastighed og -tryk: Elektromagnetiske strømningsmålere verificerer, at CIP-rensevæsken opretholder en minimumsstrømningshastighed på 1,5 til 2,0 meter pr. sekund gennem alle ventilmanifolds for at sikre turbulent rensningsvirkning.
Ledere af drikkevarefabrikker og projektingeniører, der ønsker at optimere fabriksdriften, kan gennemgå komplette maskinspecifikationer og tilpassede sanitære linjevalg på den officielle






 Seneste nyheder








