 EN

Technische grondslagen van optimalisatie van operatorschoonmaak
Stroomlijning van dagelijkse spoelprocedures via intelligente vloeistofvul- en verpakkingsmachinedesign is een cruciale factor voor het maximaliseren van de uptime van verpakkingsinstallaties en het handhaven van strikte biologische conformiteit. In moderne drank-, zuivel- en vloeibare farmaceutische installaties vormt handmatige machinesanitairing een van de grootste bronnen van arbeidskosten en ongepland operationeel risico. Wanneer een verpakkingsysteem vloertechnici dwingt urenlang leidingen te demonteren, interne klepdraad te schrobben en vlakke machinebases af te vegen, daalt de productiecapaciteit drastisch. Moderne engineeringteams geven prioriteit aan functies die het schoonmaakwerk van operators vereenvoudigen , waardoor vervelende handmatige spoelbeurten worden omgezet in herhaalbare, gestandaardiseerde reinigingscycli.
Optimaliseren hygiënisch vulmachineontwerp-efficiëntie vereist de integratie van hygiënische ontwerpprincipes die zijn vastgesteld door de EHEDG (European Hygienic Engineering & Design Group) en de FDA 21 CFR 177-normen. Door interne dode hoeken te elimineren, zelfledigende constructieprofielen te gebruiken en geautomatiseerde CIP (Clean-in-Place)-recirculatiemanifolds in te zetten, wordt een geautomatiseerde CIP-vloeistofverpakkingslijn minder chemisch reinigingswater verbruikt, terwijl vloeistofkanalen worden beschermd tegen bacteriële biofilmvorming. Machines van ACE-FILLING zijn volledig gebaseerd op deze gebruiksvriendelijke sanitaire technische normen, die direct in het constructiekader zijn geïntegreerd. Dit stelt productieleiders in staat om de stilstandtijd bij wisselingen te verminderen, de productveiligheid te waarborgen en de totale apparatuurdoeltreffendheid (OEE) te verbeteren.
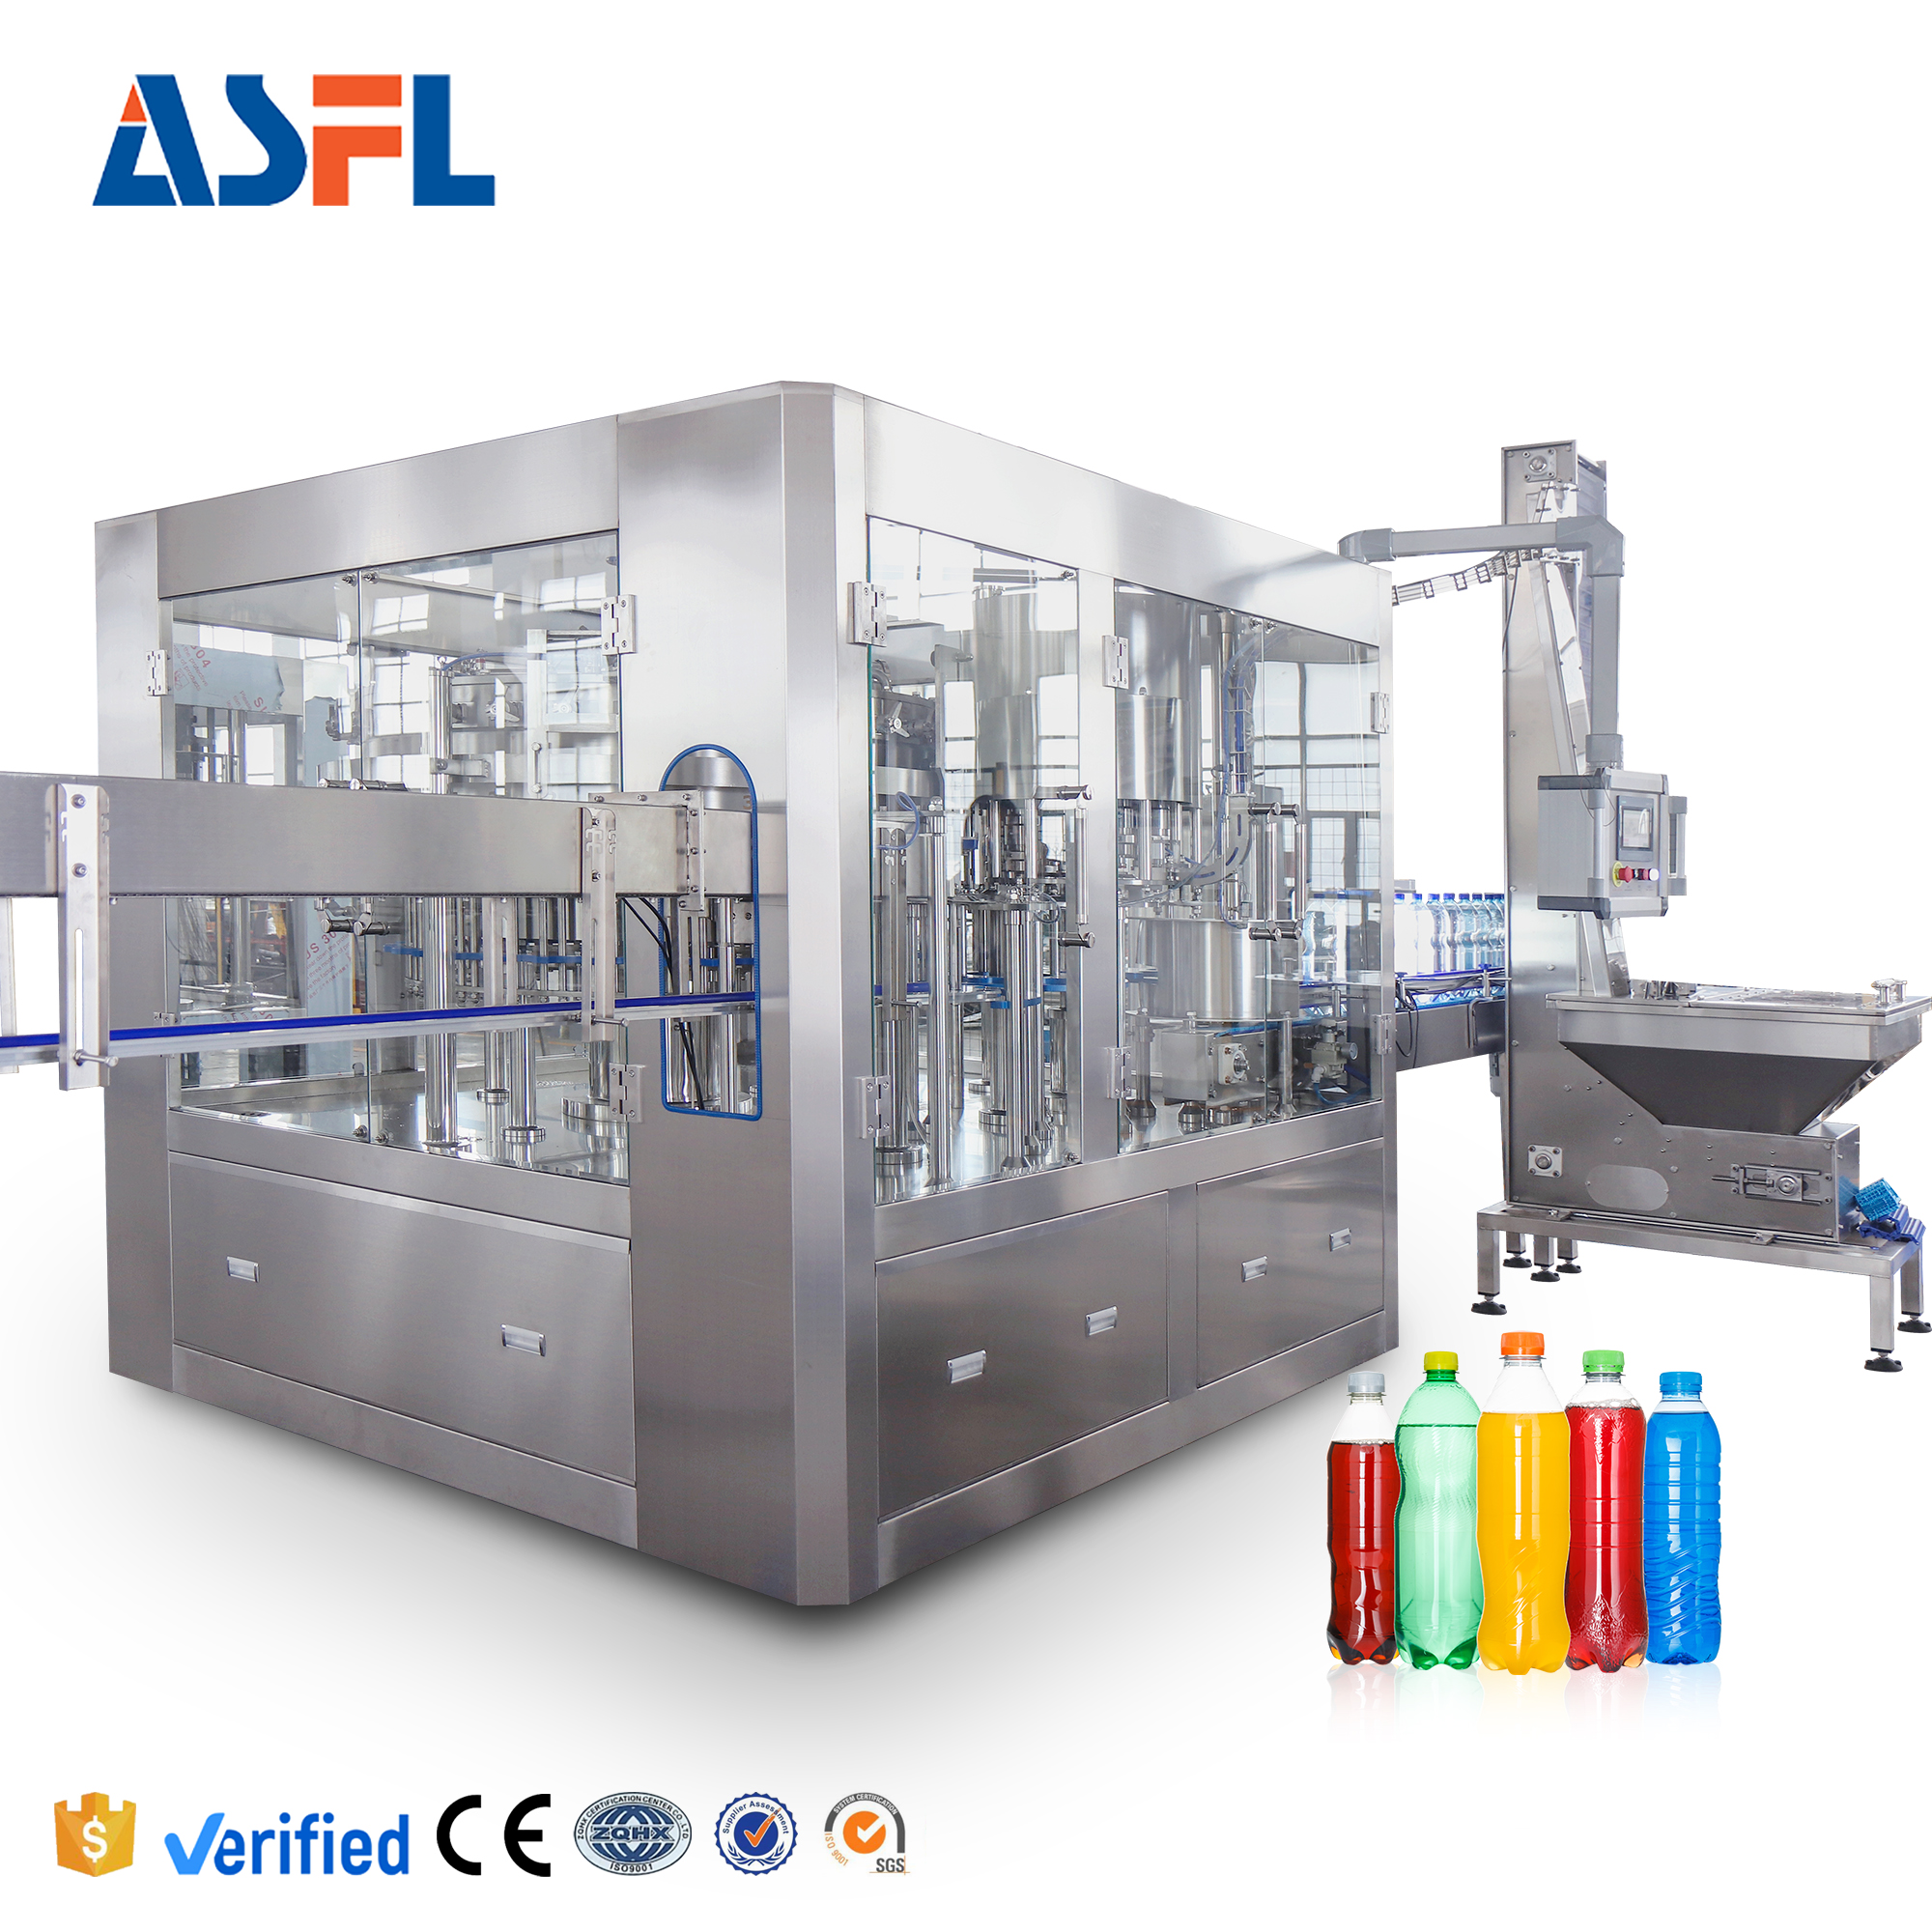
EHEDG-hygiënestandaarden en structurele mechanische techniek
Beoordelen hoe vloeistofvul- en verpakkingsmachinedesign de was-snelheid wordt beïnvloed en vereist onderzoek naar de fysieke oppervlaktegeometrie en toegankelijkheid van componenten. Traditionele vloeibare-verpakkingsapparatuur heeft vaak blootliggende boutdraad, vlakke horizontale oppervlakken en onafgedichte kastnaden waar vloeibare restanten, gist en stof zich na verloop van tijd ophopen.
-
Gehoekte roestvrijstalen machinebases: Basisframes zijn uitgerust met gehoekte oppervlakken van AISI 304/316L-roestvrijstaal en geïntegreerde afvoerkanalen. Water en reinigingsoplossingen lopen direct af, waardoor staande vloeistofpools worden voorkomen en de inspanningen worden ondersteund om het schoonmaakwerk van operators vereenvoudigen .
-
Vloeistofkanalen met afgeronde hoeken: Interne productkommen en vloeistofleidingen hebben gladde interne rondingen, waarbij alle binnenhoeken een afgerond profiel vertonen. Deze geometrie voorkomt het vastlopen van product en optimaliseert hygiënisch vulmachineontwerp-efficiëntie .
-
Demontagefittingen zonder gereedschap: Sanitaire Tri-Clamp-aansluitingen, gecertificeerd volgens ISO 2852, vervangen schroefdraadaansluitingen. Operators kunnen vloeistofverdeelleidingen demonteren zonder handmatige sleutels, wat de ontmantelingstijd tijdens grondige reinigingspauzes aanzienlijk verkort.
-
Volkomen afgesloten behuizing: Elektrische panelen en pneumatische solenoïden bevinden zich binnen IP67/NEMA 4X-washdown-gecertificeerde behuizingen, waardoor operators hoge-druk waterstraalreiniging kunnen uitvoeren zonder de gevoelige elektronische besturing in een geautomatiseerde CIP-vloeistofverpakkingslijn .
De volgende technische matrix toont hoe specifieke fysieke ontwerpkeuzes van invloed zijn op de reinigingssnelheid en de hygiënische veiligheid:
| Subsysteemcomponent | Verouderde constructietechniek | Operatorgericht hygiënisch ontwerp | Invloed op de efficiëntie van het hygiënische vulsysteem |
|---|---|---|---|
| Machineframegeometrie | Platte horizontale stalen platen | Gehoekte zelfafvoerende oppervlakken van AISI 304 | Elimineert staand spoelwater om het schoonmaakwerk van operators vereenvoudigen |
| Vloeistoflijnverbindingen | Standaard schroefdraadbuiskoppelingen | ISO 2852 Tri-Clamp-aansluitingen zonder dode hoek | Voorkomt spleetcorrosie en versnelt handmatige demontageprocedures |
| Toegang voor het reinigen van kleppen | Handmatige demontage van klepsteven | Geautomatiseerde pneumatische CIP-dummybekers | Automatiseert interne spoeling binnen een geautomatiseerde CIP-vloeistofverpakkingslijn |
| Structurele oppervlakteafwerking | Standaard koudgewalst roestvast staal | Gepolijst AISI 316L (Ra kleiner dan of gelijk aan 0,4 micrometer) | Minimaliseert biofilmhechting, wat de algehele vloeistofvul- en verpakkingsmachinedesign |
Geautomatiseerde CIP-integratie en ergonomische werkwijzen voor operators
Het vertrouwen op handmatige reiniging door operators veroorzaakt aanzienlijke variabiliteit in de hygiënekwaliteit. Menselijke fouten bij het doseren van chemicaliën, onvoldoende spoelduur of over het hoofd gezien contactpunten van kleppen kunnen een gehele drankbatch in gevaar brengen. Moderne vloeistofvul- en verpakkingsmachinedesign verplaatst de uitvoering van reiniging van handmatig werk naar geautomatiseerde PLC-recepten.
De integratie van geautomatiseerde CIP-retourbekers en meertrapsvloeistofmanifolds maakt een geautomatiseerde CIP-vloeistofverpakkingslijn uitvoering mogelijk van heet loogreinigen, tussenspoelingen en sanitisatiecycli met heet water op 85 graden Celsius, zonder dat operators handmatig productleidingen hoeven te ontkoppelen.
-
Geautomatiseerde pneumatische CIP-nepbeker: Pneumatische actuatoren laten sanitisatiebekers automatisch zakken over de mondstukken van vulkleppen, waardoor een gesloten vloeistofkring ontstaat die desinfecterende chemicaliën door alle dynamische klepzittingen heen circuleert.
-
HMI-een-knopreinigingsrecepten: Operators selecteren vooraf geconfigureerde CIP-wasprogramma's rechtstreeks via de centrale touchscreeninterface, waardoor pompdebieten, chemische concentratiemonitoring en cyclusduur automatisch worden aangestuurd.
-
Ergonomische onderdeelpositionering: Zware onderdelen, vloeistoffilters en handmatige klephendels zijn geplaatst tussen heup- en borsthoogte, wat fysieke belasting vermindert en bijdraagt aan het schoonmaakwerk van operators vereenvoudigen .
-
Verminderd chemisch- en waterverbruik: Gesloten recirculatiesystemen hergebruiken waswater en ontsmettingschemicaliën, waardoor nutsvoorzieningskosten dalen en hygiënisch vulmachineontwerp-efficiëntie .
Vermindering van menselijke fouten, optimalisatie van OEE en naleving van hygiënenormen
Het vereenvoudigen van dagelijkse schoonmaakprocedures levert directe financiële voordelen op door operationele stilstandtijd te verminderen en productkwaliteit te beschermen in flesfabrieken met meerdere ploegen.
-
Minimalisering van operationele stilstandtijd: Het terugbrengen van dagelijkse ontsmettingscycli van 3 uur naar 45 minuten levert meer dan 2 uur actieve productietijd per dag op, wat de lijncapaciteit direct verhoogt.
-
Voorkoming van kruisbesmetting: Gestandaardiseerde CIP-procedures zorgen ervoor dat productgeurwisselingen—zoals de overgang van koolzuurhoudende frisdrank naar gezuiverd mineraalwater—zonder resterende geuroverdracht of biologische besmetting plaatsvinden.
-
Verlenging van de levensduur van dynamische afdichtingen: Zachte, geautomatiseerde spoelcycli beschermen EPDM- en PTFE-afdichtingen tegen mechanische schade die wordt veroorzaakt door agressieve handmatige schrobbelgereedschappen.
-
Garanderen van gereedheid voor regelgevende audits: Geautomatiseerde PLC-logboeken registreren continu de CIP-temperatuur, -druk en -debiet, waardoor verifieerbare conformiteitsgegevens beschikbaar zijn voor FDA-, BRC- en ISO 22000-audits.
Prioriteren van ergonomische engineering binnen vloeistofvul- en verpakkingsmachinedesign zorgt ervoor dat fabrieksoperators schoonmaakroutines grondig en consistent uitvoeren, waardoor commerciële productieschema’s worden beschermd.
Kwaliteitsverificatie en validatie van reiniging vóór verzending
Om te verifiëren dat hygiënisch vulmachineontwerp-efficiëntie om aan strenge operationele normen te voldoen, onderwerpt ACE-FILLING elke flesvulmachine aan strenge fabrieksvalidatietests voor reiniging vóór verzending.
-
Riboflavine-sproeidekkingstest: Technische teams spuiten interne vloeistofcontactoppervlakken in met een fluorescerende riboflavineoplossing en voeren een geautomatiseerde CIP-cyclus uit om onder ultraviolette licht 100% verwijdering van sporenresten te bevestigen.
-
Inspectie van de afvoerprestatie: Machineframes en vloeistofkanalen worden onderworpen aan een spoeling met een grote hoeveelheid water om te verifiëren dat er geen vloeistof ophoopt in de hellende afvoergooten.
-
Thermische uitzettingscyclus: Geautomatiseerde CIP-manifolds ondergaan tests met circulerend heet water van 85 graden Celsius om de dynamische afdichtingsstabiliteit en naleving van thermische uitzettingsvereisten te bevestigen.
-
Verificatie van CIP-stroomsnelheid en -druk: Elektromagnetische debietmeters verifiëren dat de CIP-wasoplossing een minimale stroomsnelheid van 1,5 tot 2,0 meter per seconde behoudt door alle klepmanifolds om een turbulente schoonmaakwerking te garanderen.
Directeuren van drankfabrieken en projectingenieurs die de bedrijfsvoering van hun fabriek willen optimaliseren, kunnen de volledige machinespecificaties en aangepaste sanitaire lijnopties bekijken op de officiële






 Actueel nieuws








