 EN

Технічні основи оптимізації очищення операторами
Оптимізація щоденних процедур промивання за допомогою інтелектуальних машин для рідинного наповнення та упаковки є критичним чинником максимізації часу безперервної роботи упакувального обладнання та забезпечення суворої біологічної відповідності. У сучасних підприємствах з виробництва напоїв, молочних продуктів та рідинних фармацевтичних препаратів ручна санітарна обробка обладнання є одним із найбільших джерел трудових витрат і незапланованих експлуатаційних ризиків. Коли упакувальна система змушує техніків цеху годинами розбирати трубопроводи, чистити різьблені поверхні внутрішніх клапанів і протирати плоскі основи машин, продуктивна потужність різко знижується. Сучасні інженерні команди надають перевагу функціям, які спрощують роботу операторів з очищення , перетворюючи трудомісткі ручні процедури промивання на повторювані, стандартизовані цикли очищення.
Оптимізація ефективність конструкції санітарного наповнювача вимагає інтеграції принципів гігієнічного проектування, встановлених Європейською групою з гігієнічного інженерного забезпечення та проектування (EHEDG) та стандартами FDA 21 CFR 177. Шляхом усунення внутрішніх «мертвих зон», використання самозливних конструктивних профілів та застосування автоматизованих колекторів для циркуляційного очищення на місці (CIP), автоматизована лінія розливу рідини CIP зменшує споживання води під час хімічного промивання, одночасно захищаючи рідинні канали від утворення бактеріальних біоплівок. Обладнання, виготовлене компанією ACE-FILLING, безпосередньо включає ці зручні для операторів санітарно-інженерні стандарти в конструкцію рами, що дозволяє керівникам підприємств скоротити час простою під час зміни асортименту, забезпечити безпеку продукції та покращити загальну ефективність обладнання (OEE).
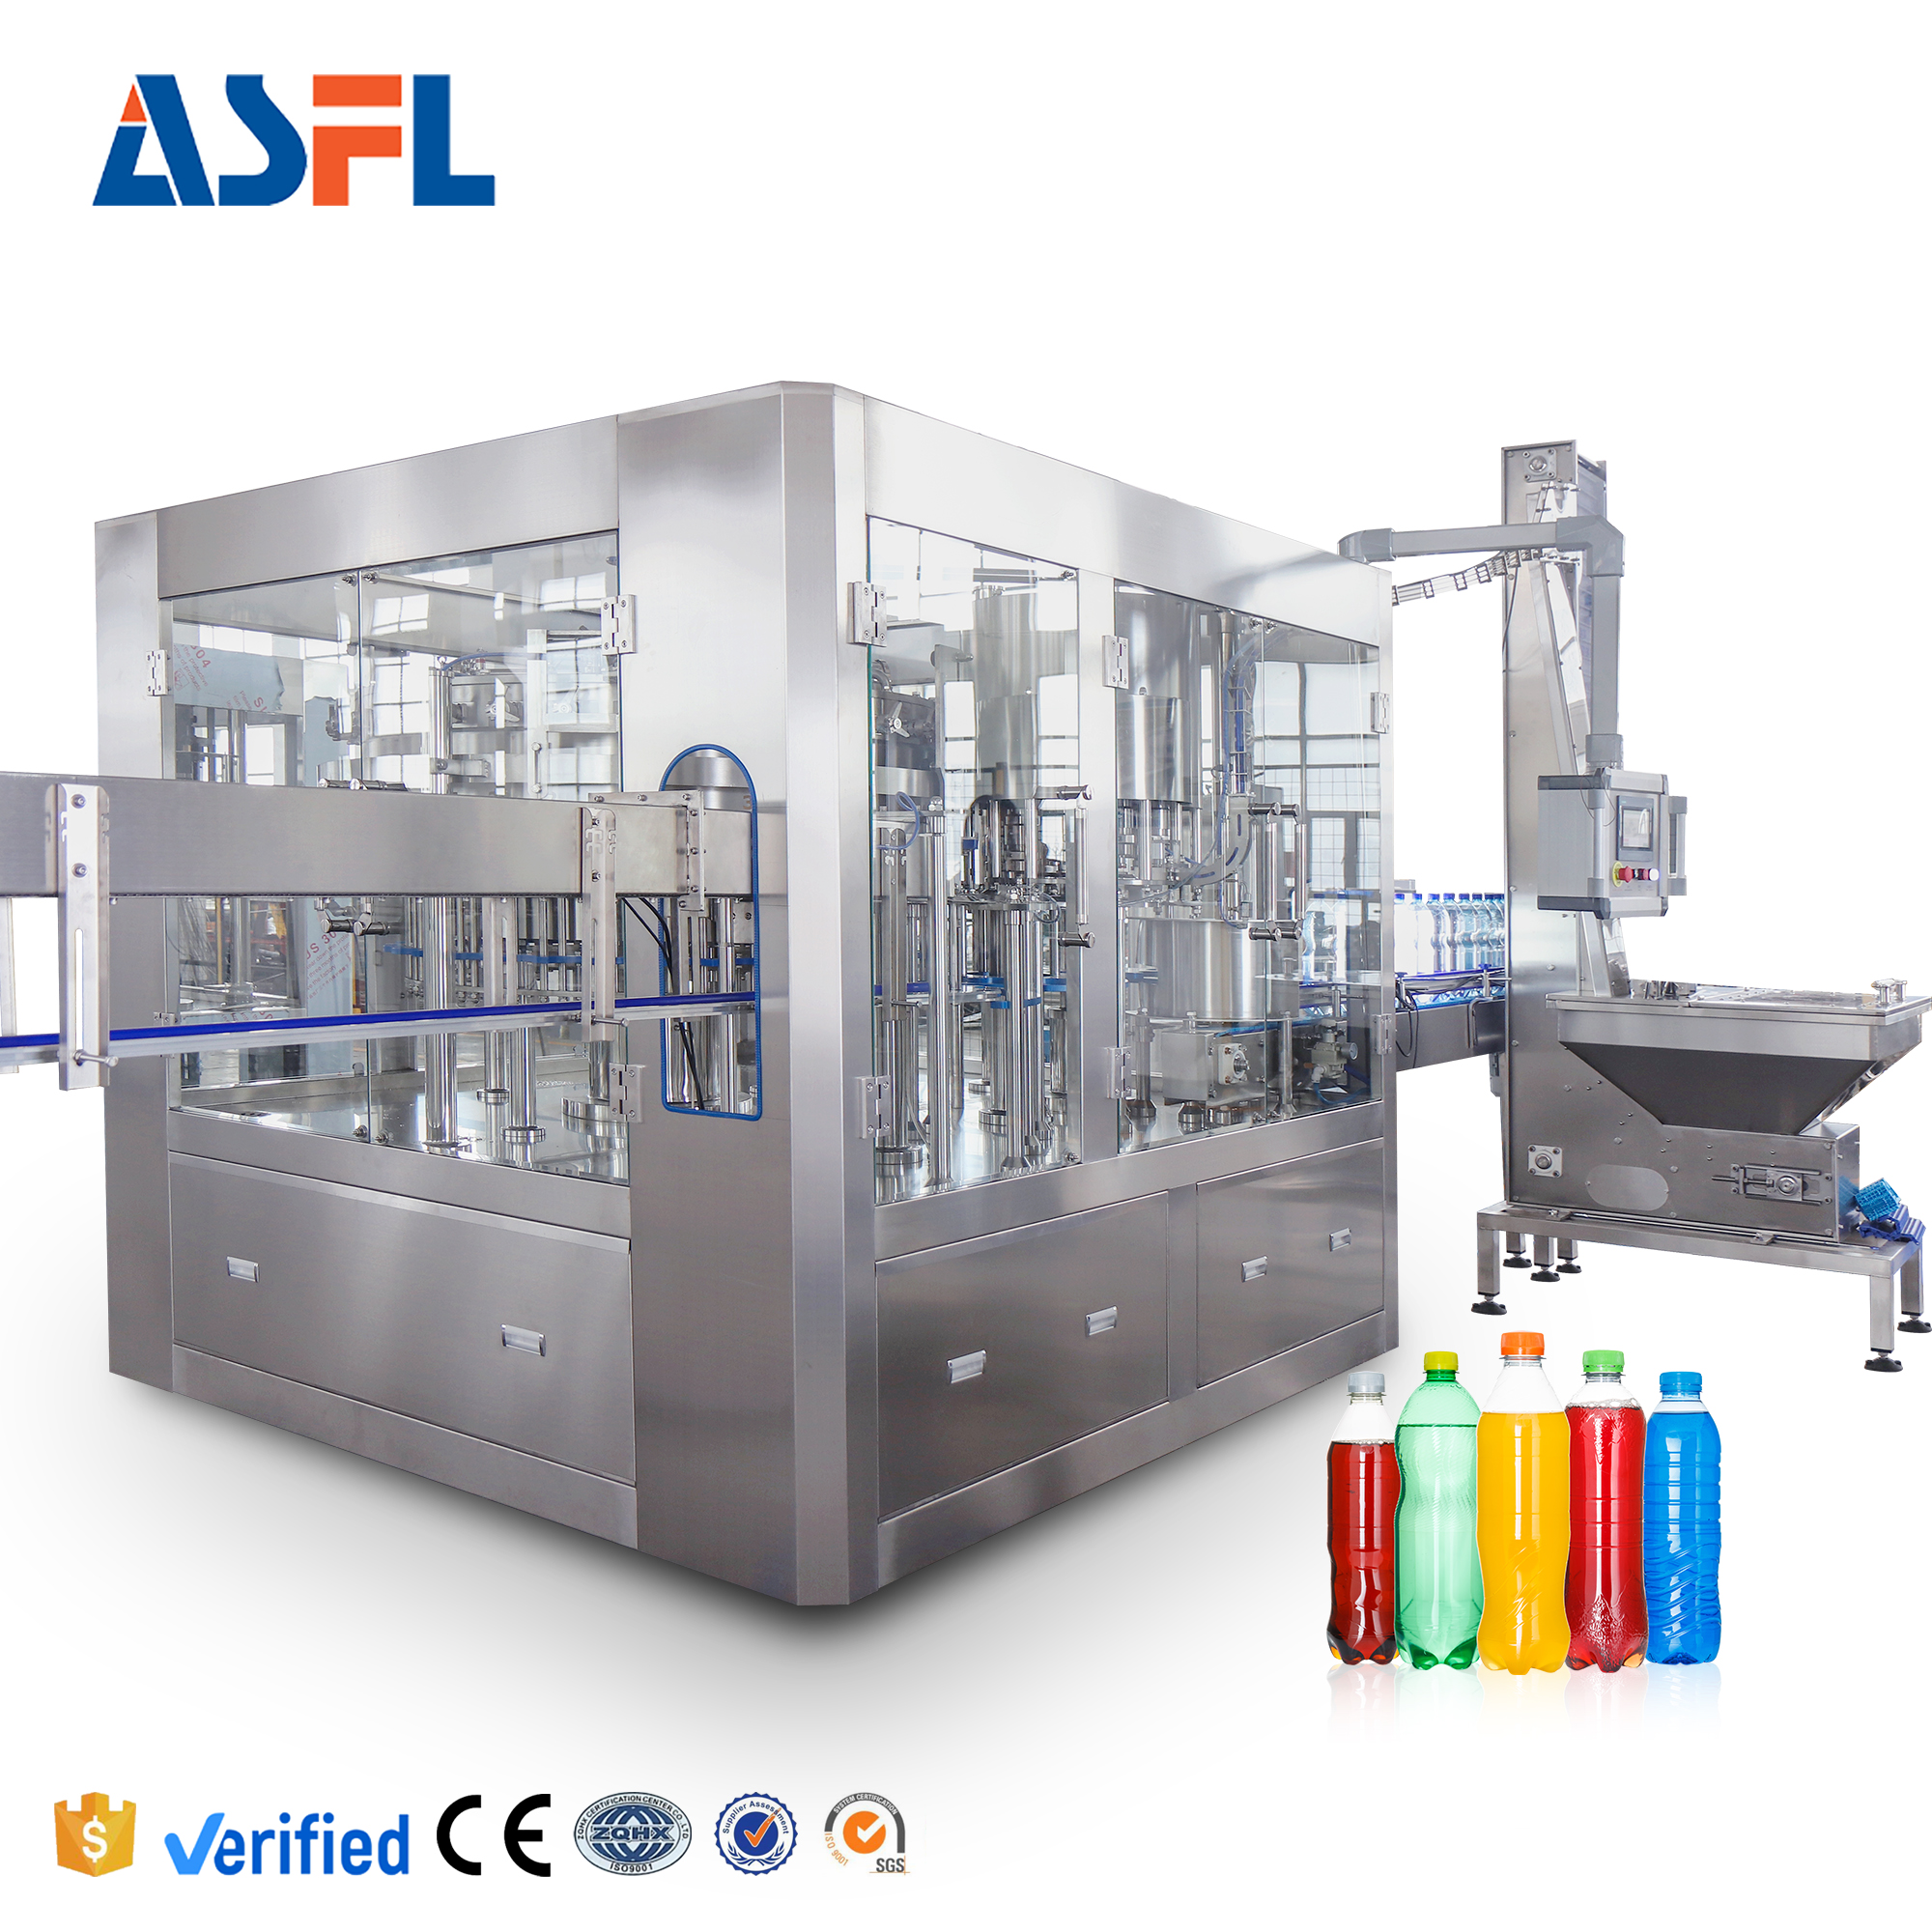
Гігієнічні стандарти EHEDG та структурна механічна інженерія
Оцінка того, як машин для рідинного наповнення та упаковки впливає на швидкість миття, що вимагає аналізу геометрії фізичної поверхні та доступності компонентів. Традиційне обладнання для рідинного пакування часто має оголені різьблені болти, плоскі горизонтальні поверхні та негерметичні шви шаф, де з часом накопичуються рідкі залишки, дріжджі та пил.
-
Нахилені основи з нержавіючої сталі: Основні рами мають нахилені поверхні з нержавіючої сталі AISI 304/316L із вбудованими каналами для стоку. Вода й засоби для очищення одразу стікають, усуваючи стоячу рідину й сприяючи зусиллям з спрощують роботу операторів з очищення .
-
Канали для рідини з закругленими кутами: Внутрішні робочі чаші та трубопроводи для рідини мають гладкі внутрішні радіуси, а всі внутрішні кути виконані з закругленими профілями. Така геометрія запобігає затримці продукту й оптимізує ефективність конструкції санітарного наповнювача .
-
З’єднання для розбирання без інструментів: Санітарні з’єднання Tri-Clamp, сертифіковані за стандартом ISO 2852, замінюють різьблені трубні муфти. Оператори можуть розбирати лінії розподілу рідини без гайкових ключів, значно скорочуючи час розбирання під час глибокого очищення.
-
Герметично закритий шафовий корпус: Електричні панелі та пневматичні соленоїди розташовані всередині корпусів зі ступенем захисту IP67/NEMA 4X, що дозволяє операторам виконувати промивання під високим тиском без пошкодження чутливих електронних керуючих пристроїв усередині автоматизована лінія розливу рідини CIP .
Наведена нижче інженерна матриця демонструє, як певні фізичні конструктивні рішення впливають на швидкість промивання та санітарну безпеку:
| Компонент підсистеми | Традиційне конструктивне інженерство | Санітарна конструкція, орієнтована на оператора | Вплив на ефективність конструкції санітарного наповнювача |
|---|---|---|---|
| Геометрія каркаса машини | Плоскі горизонтальні сталеві плити | Похилі самопромивні поверхні з нержавіючої сталі AISI 304 | Усуває застої промивальної води спрощують роботу операторів з очищення |
| З’єднання трубопроводів з рідиною | Стандартні різьбові муфти для труб | Фланцеві з’єднання Tri-Clamp за стандартом ISO 2852 без мертвих зон | Запобігає корозії в щілинах і прискорює ручне розбирання |
| Доступ до очищення клапанів | Ручне розбирання штоків клапанів | Автоматизовані пневматичні чистячі чашки CIP | Автоматизує внутрішнє промивання всередині автоматизована лінія розливу рідини CIP |
| Оздоблення конструктивної поверхні | Стандартна холоднокатана нержавіюча сталь | Полірована сталь AISI 316L (Ra не більше 0,4 мікрометра) | Мінімізує прилипання біоплівок, підвищуючи загальну машин для рідинного наповнення та упаковки |
Інтеграція автоматизованої системи CIP та ергономічні робочі процеси операторів
Орієнтація на ручне очищення операторами призводить до значних коливань у якості гігієни. Людські помилки під час дозування хімікатів, недостатньо тривалих промивок або пропущених контактних точок кранів можуть поставити під загрозу весь партію напоїв. Сучасні машин для рідинного наповнення та упаковки переносять виконання очищення з ручної праці на автоматизовані рецепти ПЛК.
Інтеграція автоматизованих зворотних чашок CIP та багатоступеневих рідинних колекторів дозволяє автоматизована лінія розливу рідини CIP виконувати гарячі лугові прання, проміжні промивки та цикли стерилізації гарячою водою при 85 °C без необхідності ручного від’єднання продуктопроводів операторами.
-
Автоматизовані пневматичні фейкові чашки CIP: Пневматичні приводи автоматично опускають стерилізаційні чашки над соплами кранів наповнення, утворюючи замкнутий рідинний контур, що циркулює стерилізуючі хімікати через усі динамічні сідла кранів.
-
Однокнопкові режими очищення на HMI: Оператори вибирають попередньо налаштовані процедури миття CIP безпосередньо з центрального сенсорного екрану, автоматично керуючи витратою рідини насосами, контролем концентрації хімічних речовин та тривалістю циклів.
-
Ергономічне розташування компонентів: Важкі компоненти, фільтри для рідини та ручні крани розташовані на висоті від талії до грудей, що зменшує фізичне навантаження й сприяє спрощують роботу операторів з очищення .
-
Знижене споживання хімічних речовин і води: Системи замкненого циркуляційного контуру відновлюють воду для миття та дезінфікуючі хімічні речовини, знижуючи витрати на комунальні послуги й покращуючи ефективність конструкції санітарного наповнювача .
Зменшення людських помилок, оптимізація OEE та дотримання гігієнічних вимог
Спрощення щоденних процедур очищення забезпечує прямий фінансовий ефект за рахунок скорочення простоїв у роботі та збереження якості продукції на багатозмінних пляшкових заводах.
-
Мінімізація простоїв у роботі: Скорочення щоденних циклів дезінфекції з 3 годин до 45 хвилин дає понад 2 години додаткового часу активного виробництва щодня, безпосередньо збільшуючи продуктивність лінії.
-
Запобігання перехресному забрудненню: Стандартизовані процедури CIP забезпечують зміну смаку продукту — наприклад, перехід від газованих безалкогольних напоїв до очищеної мінеральної води — без залишкового перенесення смаку чи біологічного забруднення.
-
Подовження терміну служби динамічних ущільнень: М’які автоматизовані промивні цикли захищають ущільнення з EPDM та PTFE від механічних пошкоджень, спричинених агресивними ручними інструментами для чищення.
-
Забезпечення готовності до регуляторних аудитів: Автоматизовані журнали PLC безперервно реєструють температуру, тиск і витрату під час CIP, забезпечуючи підтверджені записи відповідності для аудитів FDA, BRC та ISO 22000.
Зосередження на ергономічному проектуванні в межах машин для рідинного наповнення та упаковки гарантує, що оператори підприємства повністю й послідовно виконують процедури чищення, забезпечуючи дотримання графіків комерційного виробництва.
Перевірка якості та валідація чищення перед відправленням
Щоб переконатися, що ефективність конструкції санітарного наповнювача щоб відповідати суворим експлуатаційним стандартам, ACE-FILLING піддає кожну розливну машину ретельним заводським випробуванням валідації чищення перед відправленням.
-
Тестування рівномірності розпилення рибофлавіну: Технічні команди обприскують внутрішні поверхні, що контактує з рідиною, флуоресцентним розчином рибофлавіну й виконують автоматичний цикл CIP, щоб підтвердити повне (100 %) видалення слідових залишків під ультрафіолетовим світлом.
-
Перевірка ефективності відтоку: Рами машин і рідинні канали піддаються інтенсивному промиванню водою, щоб підтвердити відсутність будь-якого затримання рідини в похилих жолобах для відтоку.
-
Циклічне теплове розширення: Автоматичні колектори CIP проходять випробування циркуляцією гарячої води при температурі 85 °C, щоб підтвердити стабільність динамічних ущільнень та відповідність вимогам щодо теплового розширення.
-
Перевірка витрати та тиску CIP: Електромагнітні витратоміри підтверджують, що розчин для миття CIP забезпечує мінімальну швидкість потоку 1,5–2,0 метра на секунду через усі колектори клапанів, щоб гарантувати турбулентну очисну дію.
Керівники пивоварень і інженери-проектувальники, які прагнуть оптимізувати роботу підприємства, можуть ознайомитися з повними технічними характеристиками обладнання та індивідуальними варіантами санітарних ліній на офіційному






 Гарячі новини








