 EN

รากฐานเชิงเทคนิคของการเพิ่มประสิทธิภาพการทำความสะอาดโดยผู้ปฏิบัติงาน
การปรับปรุงขั้นตอนการล้างเครื่องประจำวันให้มีประสิทธิภาพมากขึ้นผ่านระบบอัจฉริยะ การออกแบบเครื่องบรรจุของเหลวและเครื่องบรรจุภัณฑ์ เป็นปัจจัยสำคัญในการเพิ่มเวลาที่ระบบบรรจุภัณฑ์สามารถทำงานได้อย่างต่อเนื่อง และรักษาความสอดคล้องตามมาตรฐานด้านชีวภาพอย่างเข้มงวด ในโรงงานผลิตเครื่องดื่ม ผลิตภัณฑ์นม และยาในรูปของเหลวสมัยใหม่ การทำลายเชื้อโรคบนเครื่องจักรด้วยมือถือเป็นหนึ่งในแหล่งที่ก่อให้เกิดต้นทุนแรงงานสูงสุด และความเสี่ยงในการดำเนินงานที่ไม่ได้วางแผนไว้ ทั้งนี้ เมื่อระบบบรรจุภัณฑ์บังคับให้ช่างเทคนิคภาคพื้นดินต้องใช้เวลาหลายชั่วโมงในการถอดประกอบท่อน้ำ ขัดทำความสะอาดเกลียวภายในวาล์ว และเช็ดฐานเครื่องจักรที่เรียบแบน ความสามารถในการผลิตจะลดลงอย่างมาก ทีมวิศวกรรมสมัยใหม่จึงให้ความสำคัญกับฟีเจอร์ที่ ทำให้งานการทำความสะอาดโดยผู้ปฏิบัติงานง่ายขึ้น โดยเปลี่ยนขั้นตอนการล้างด้วยมือที่น่าเบื่อหน่ายให้กลายเป็นวงจรการทำความสะอาดที่ทำซ้ำได้และเป็นไปตามมาตรฐานเดียวกัน
การปรับปรุง ประสิทธิภาพในการออกแบบเครื่องบรรจุแบบปลอดเชื้อ ต้องรวมหลักการออกแบบที่เน้นสุขอนามัยซึ่งจัดตั้งขึ้นโดย EHEDG (European Hygienic Engineering & Design Group) และมาตรฐาน FDA 21 CFR 177 เข้าด้วยกัน โดยการกำจัดส่วนที่เป็น dead legs ภายในเครื่องจักร ใช้โครงสร้างแบบ self-draining และติดตั้งระบบ manifold สำหรับการล้างแบบ CIP (Clean-in-Place) แบบอัตโนมัติ สายการบรรจุของเหลวแบบอัตโนมัติที่ใช้ระบบ CIP ช่วยลดปริมาณน้ำที่ใช้ในการล้างด้วยสารเคมี ขณะเดียวกันก็ป้องกันไม่ให้เกิดคราบชีวภาพ (biofilm) จากแบคทีเรียสะสมในช่องทางการไหลของของเหลว เครื่องจักรที่ผลิตโดย ACE-FILLING ผสานมาตรฐานวิศวกรรมด้านสุขอนามัยที่ใช้งานง่ายเหล่านี้เข้าไว้กับโครงสร้างหลักของเครื่องโดยตรง ทำให้ผู้จัดการโรงงานสามารถลดเวลาหยุดเพื่อเปลี่ยนการผลิต รับรองความปลอดภัยของผลิตภัณฑ์ และยกระดับประสิทธิภาพโดยรวมของเครื่องจักร (OEE)
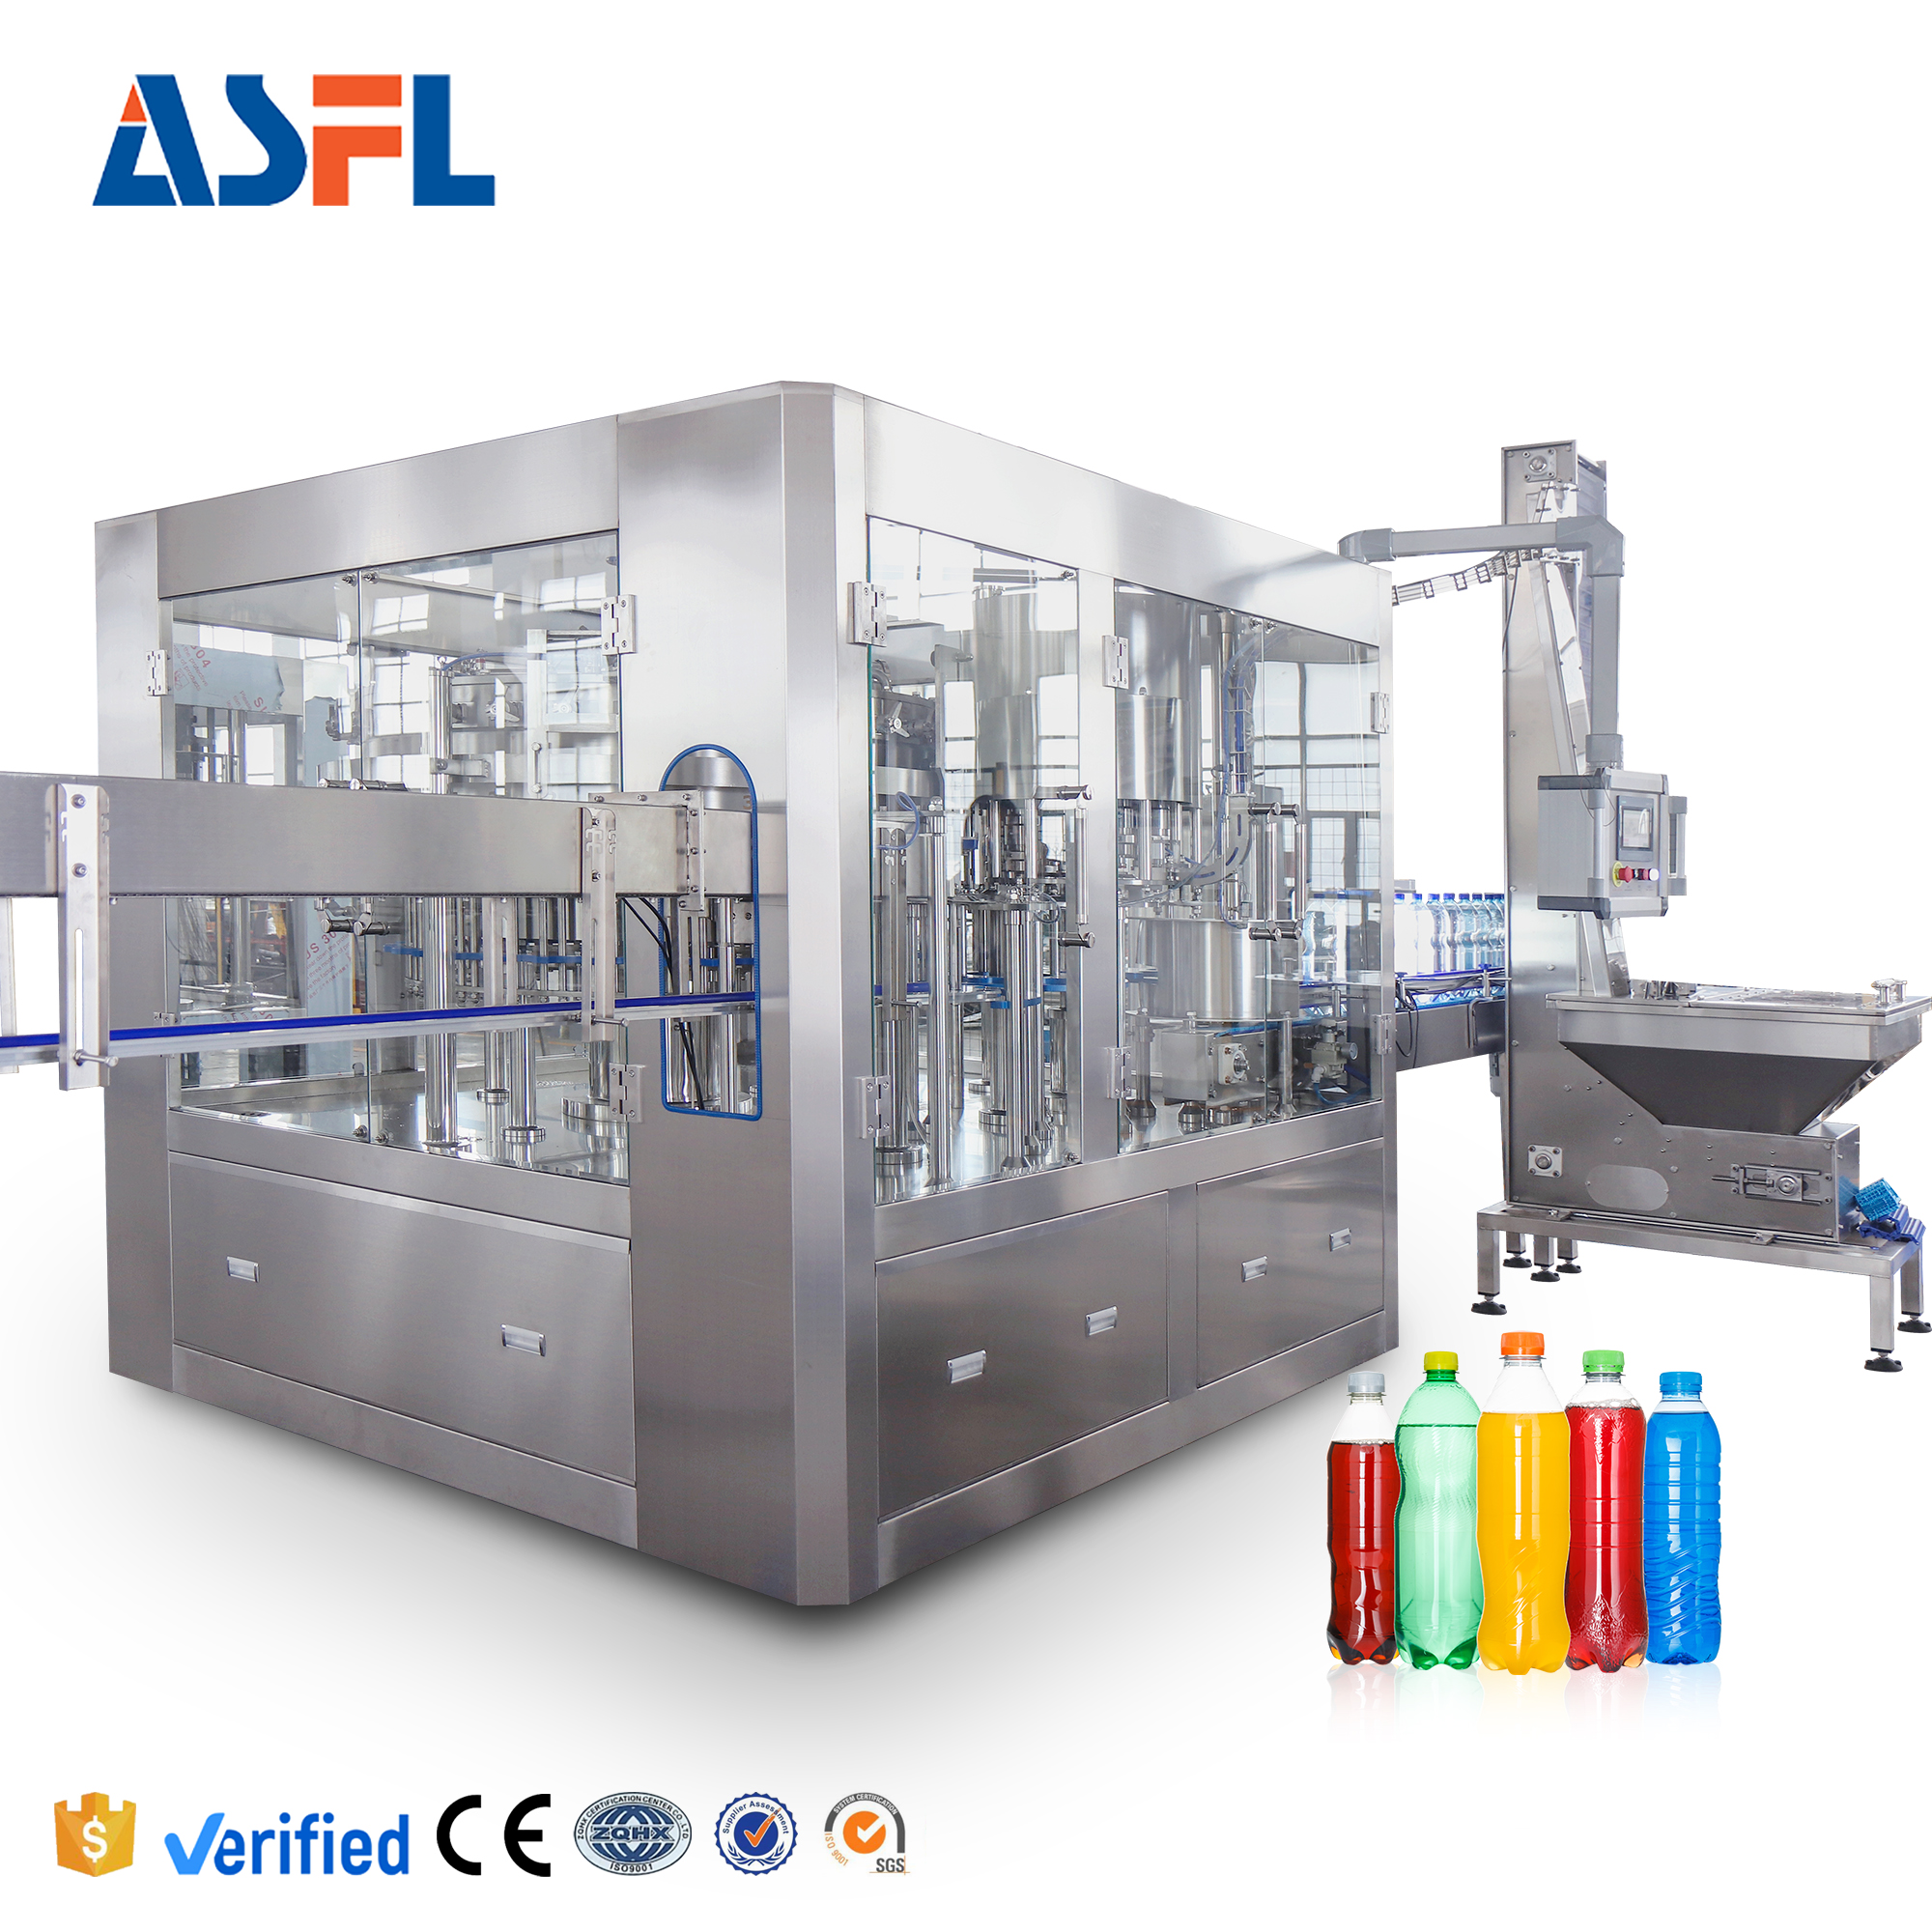
มาตรฐานสุขอนามัยของ EHEDG และวิศวกรรมกลศาสตร์เชิงโครงสร้าง
การประเมินว่า การออกแบบเครื่องบรรจุของเหลวและเครื่องบรรจุภัณฑ์ ส่งผลต่อความเร็วในการล้างทำความสะอาด ซึ่งจำเป็นต้องพิจารณาเรขาคณิตของพื้นผิวจริงและการเข้าถึงชิ้นส่วนต่าง ๆ อุปกรณ์บรรจุภัณฑ์ของเหลวแบบดั้งเดิมมักมีเกลียวสกรูที่เปิดเผย พื้นผิวแนวนอนเรียบ และรอยต่อของตู้ที่ไม่ได้ปิดผนึกอย่างแน่นหนา ทำให้ของเหลวตกค้าง ยีสต์ และฝุ่นสะสมตามกาลเวลา
-
ฐานเครื่องสแตนเลสแบบเอียง: โครงฐานมีพื้นผิวสแตนเลสเกรด AISI 304/316L ที่ออกแบบให้เอียงพร้อมร่องระบายน้ำในตัว น้ำและสารละลายทำความสะอาดไหลลงทันที ไม่เกิดการขังของเหลว และสนับสนุนกระบวนการ ทำให้งานการทำความสะอาดโดยผู้ปฏิบัติงานง่ายขึ้น .
-
ร่องนำของไหลแบบมุมโค้ง: ภาชนะบรรจุผลิตภัณฑ์ภายในและท่อนำของไหลมีรัศมีโค้งเรียบภายใน โดยมุมทั้งหมดด้านในมีลักษณะโค้งมน รูปทรงเช่นนี้ป้องกันไม่ให้ผลิตภัณฑ์ค้างอยู่ และเพิ่มประสิทธิภาพ ประสิทธิภาพในการออกแบบเครื่องบรรจุแบบปลอดเชื้อ .
-
ข้อต่อแยกชิ้นส่วนได้โดยไม่ใช้เครื่องมือ: ข้อต่อแบบ Sanitary Tri-Clamp ที่รับรองตามมาตรฐาน ISO 2852 แทนข้อต่อท่อแบบเกลียว ผู้ปฏิบัติงานสามารถถอดประกอบท่อนำของไหลได้โดยไม่ต้องใช้ประแจมือ ลดเวลาในการถอดชิ้นส่วนอย่างมากในระหว่างกะทำความสะอาดเชิงลึก
-
ตู้ปิดผนึกแบบสนิท: แผงควบคุมไฟฟ้าและโซลินอยด์ลมตั้งอยู่ภายในตู้ป้องกันที่มีมาตรฐาน IP67/NEMA 4X สำหรับการล้างด้วยแรงดันสูง ทำให้ผู้ปฏิบัติงานสามารถฉีดน้ำแรงสูงได้โดยไม่ทำให้อุปกรณ์ควบคุมอิเล็กทรอนิกส์ที่ไวต่อความเสียหายภายในตัวเครื่องเสียหาย สายการบรรจุของเหลวแบบอัตโนมัติที่ใช้ระบบ CIP .
เมทริกซ์วิศวกรรมต่อไปนี้แสดงให้เห็นถึงผลกระทบของทางเลือกการออกแบบเชิงกายภาพเฉพาะแต่ละข้อต่อความเร็วในการล้างและการรักษาความปลอดภัยด้านสุขอนามัย
| ชิ้นส่วนย่อยของระบบ | วิศวกรรมโครงสร้างแบบดั้งเดิม | การออกแบบเพื่อสุขอนามัยที่เน้นผู้ปฏิบัติงาน | ผลกระทบต่อประสิทธิภาพของการออกแบบเครื่องบรรจุที่เป็นมิตรต่อสุขอนามัย |
|---|---|---|---|
| รูปทรงโครงสร้างของเครื่อง | แผ่นเหล็กแนวนอนเรียบ | พื้นผิว AISI 304 ที่เอียงและระบายน้ำได้เอง | ขจัดน้ำที่ค้างอยู่หลังการล้าง ทำให้งานการทำความสะอาดโดยผู้ปฏิบัติงานง่ายขึ้น |
| การเชื่อมต่อท่อแบบไหลลื่น | ข้อต่อท่อแบบเกลียวมาตรฐาน | ข้อต่อแบบ Tri-Clamp ตามมาตรฐาน ISO 2852 แบบไม่มีมุมอับ | ป้องกันการกัดกร่อนแบบรอยแยกและเร่งกระบวนการถอดชิ้นส่วนด้วยมือ |
| การเข้าถึงเพื่อทำความสะอาดวาล์ว | การถอดแกนวาล์วด้วยมือ | ถ้วยจำลองแบบลมสำหรับการทำความสะอาดแบบ CIP โดยอัตโนมัติ | ทำให้การล้างภายในเป็นไปโดยอัตโนมัติภายใน สายการบรรจุของเหลวแบบอัตโนมัติที่ใช้ระบบ CIP |
| ผิวหน้าโครงสร้าง | สแตนเลสเย็นรีดแบบมาตรฐาน | สแตนเลสเกรด AISI 316L ผ่านการขัดเงา (ค่า Ra น้อยกว่าหรือเท่ากับ 0.4 ไมโครเมตร) | ลดการยึดติดของไบโอฟิล์ม ช่วยเพิ่มประสิทธิภาพโดยรวม การออกแบบเครื่องบรรจุของเหลวและเครื่องบรรจุภัณฑ์ |
การผสานระบบทำความสะอาดแบบอัตโนมัติ (CIP) และกระบวนการทำงานที่ออกแบบตามหลักสรีรศาสตร์สำหรับผู้ปฏิบัติงาน
การพึ่งพาการล้างด้วยมือของผู้ปฏิบัติงานก่อให้เกิดความแปรปรวนอย่างมากต่อคุณภาพด้านสุขอนามัย ความผิดพลาดของมนุษย์ระหว่างการจ่ายสารเคมี การล้างไม่เพียงพอ หรือการข้ามจุดสัมผัสของวาล์ว อาจทำให้ทั้งแบตช์เครื่องดื่มเสียคุณภาพได้ ระบบสมัยใหม่ การออกแบบเครื่องบรรจุของเหลวและเครื่องบรรจุภัณฑ์ ย้ายกระบวนการดำเนินการล้างจากแรงงานด้วยมือไปสู่สูตรการควบคุมอัตโนมัติด้วย PLC
การผสานถ้วยรับน้ำยาล้างแบบอัตโนมัติ (CIP return cups) และระบบแยก-รวมของไหลแบบหลายขั้นตอน (multi-stage fluid manifolds) ทำให้สามารถ สายการบรรจุของเหลวแบบอัตโนมัติที่ใช้ระบบ CIP ดำเนินการล้างด้วยสารกัดกร่อนร้อน ล้างกลาง และฆ่าเชื้อด้วยน้ำร้อนที่อุณหภูมิ 85 องศาเซลเซียส โดยไม่จำเป็นต้องให้ผู้ปฏิบัติงานถอดสายผลิตภัณฑ์ออกด้วยตนเอง
-
ถ้วยจำลอง CIP แบบใช้ลมอัตโนมัติ: ตัวขับเคลื่อนด้วยลม (pneumatic actuators) ทำหน้าที่ลดถ้วยฆ่าเชื้อลงมาครอบปลายหัวจ่ายของวาล์วโดยอัตโนมัติ เพื่อสร้างวงจรไหลของของเหลวแบบปิด ซึ่งจะหมุนเวียนสารฆ่าเชื้อผ่านบริเวณที่นั่งของวาล์วทุกจุดที่เคลื่อนไหว
-
สูตรการทำความสะอาดแบบแตะครั้งเดียวผ่าน HMI: ผู้ปฏิบัติงานเลือกโปรแกรมล้าง CIP ที่ตั้งค่าไว้ล่วงหน้าโดยตรงจากอินเทอร์เฟซหน้าจอสัมผัสกลาง โดยควบคุมอัตราการไหลของปั๊ม การตรวจสอบความเข้มข้นของสารเคมี และระยะเวลาของแต่ละรอบโดยอัตโนมัติ
-
การจัดวางชิ้นส่วนให้เหมาะกับสรีรศาสตร์: ชิ้นส่วนที่มีน้ำหนักมาก ตัวกรองของเหลว และที่จับวาล์วแบบใช้มือ ถูกติดตั้งไว้ในแนวระหว่างระดับเอวถึงระดับหน้าอก ช่วยลดภาระทางกายภาพและสนับสนุน ทำให้งานการทำความสะอาดโดยผู้ปฏิบัติงานง่ายขึ้น .
-
การลดการใช้สารเคมีและน้ำ: ระบบหมุนเวียนแบบปิด (closed-loop) นำน้ำสำหรับล้างและสารฆ่าเชื้อมาใช้ซ้ำ ทำให้ค่าใช้จ่ายด้านสาธารณูปโภคลดลง พร้อมยกระดับ ประสิทธิภาพในการออกแบบเครื่องบรรจุแบบปลอดเชื้อ .
การลดข้อผิดพลาดจากมนุษย์ การเพิ่มประสิทธิภาพ OEE และการปฏิบัติตามมาตรฐานด้านสุขอนามัย
การปรับกระบวนการทำความสะอาดประจำวันให้เรียบง่ายขึ้น ส่งผลโดยตรงต่อผลตอบแทนทางการเงิน ด้วยการลดเวลาหยุดดำเนินการและรักษาคุณภาพผลิตภัณฑ์ให้คงที่ในโรงงานบรรจุขวดที่ทำงานหลายกะ
-
การลดเวลาหยุดดำเนินการ: การลดระยะเวลาการทำลายเชื้อประจำวันจาก 3 ชั่วโมง เหลือเพียง 45 นาที ส่งผลให้ได้เวลาการผลิตจริงกลับคืนมาเกิน 2 ชั่วโมงต่อวัน ซึ่งเพิ่มอัตราการผลิตของสายการผลิตโดยตรง
-
การป้องกันการปนเปื้อนข้ามสายการผลิต: ขั้นตอนการทำความสะอาดแบบ CIP ที่ได้รับการมาตรฐานช่วยให้การเปลี่ยนรสชาติของผลิตภัณฑ์—เช่น การเปลี่ยนจากเครื่องดื่มอัดลมไปเป็นน้ำแร่บริสุทธิ์—เกิดขึ้นโดยไม่มีรสชาติตกค้างหรือการปนเปื้อนทางชีวภาพ
-
การยืดอายุการใช้งานของซีลแบบไดนามิก: ลำดับการล้างอัตโนมัติที่นุ่มนวลช่วยปกป้องซีลชนิด EPDM และ PTFE จากความเสียหายเชิงกลที่เกิดจากเครื่องมือขัดแบบแรงกระแทกสูงที่ใช้ด้วยมือ
-
การเตรียมความพร้อมสำหรับการตรวจสอบตามข้อกำหนด: บันทึกอัตโนมัติจาก PLC บันทึกอุณหภูมิ ความดัน และอัตราการไหลของการทำความสะอาดแบบ CIP อย่างต่อเนื่อง เพื่อจัดทำหลักฐานการปฏิบัติตามที่ตรวจสอบได้สำหรับการตรวจสอบโดย FDA, BRC และ ISO 22000
การให้ความสำคัญกับวิศวกรรมเพื่อความสะดวกในการใช้งานภายใน การออกแบบเครื่องบรรจุของเหลวและเครื่องบรรจุภัณฑ์ ช่วยให้ผู้ปฏิบัติงานในโรงงานสามารถดำเนินการขั้นตอนการทำความสะอาดได้อย่างครบถ้วนและสม่ำเสมอ ซึ่งส่งผลให้ตารางการผลิตเชิงพาณิชย์ดำเนินไปอย่างปลอดภัย
การยืนยันคุณภาพและการตรวจสอบความสะอาดก่อนจัดส่ง
เพื่อยืนยันว่า ประสิทธิภาพในการออกแบบเครื่องบรรจุแบบปลอดเชื้อ เนื่องจากต้องปฏิบัติตามมาตรฐานการดำเนินงานที่เข้มงวด ACE-FILLING จึงทดสอบการตรวจสอบความสะอาดในโรงงานอย่างเข้มงวดกับเครื่องบรรจุขวดทุกเครื่องก่อนจัดส่ง
-
การทดสอบการกระจายสารไรโบฟลาวิน: ทีมเทคนิคพ่นสารละลายไรโบฟลาวินเรืองแสงลงบนพื้นผิวภายในที่สัมผัสของเหลว แล้วดำเนินการล้างแบบอัตโนมัติด้วยระบบ CIP เพื่อยืนยันว่ากำจัดสารตกค้างทั้งหมดได้ร้อยเปอร์เซ็นต์ภายใต้แสงอัลตราไวโอเลต
-
การตรวจสอบประสิทธิภาพการระบายน้ำ: โครงสร้างเครื่องจักรและช่องทางการไหลของของเหลวผ่านการล้างด้วยน้ำปริมาณสูง เพื่อยืนยันว่าไม่มีน้ำขังอยู่ตามรางระบายน้ำที่ออกแบบให้มีความลาดเอียง
-
การทดสอบการเปลี่ยนแปลงความร้อนแบบวงจร: แมนิโฟลด์ระบบ CIP อัตโนมัติผ่านการทดสอบการไหลเวียนน้ำร้อนที่อุณหภูมิ 85 องศาเซลเซียส เพื่อยืนยันความมั่นคงของซีลแบบไดนามิกและการปฏิบัติตามเกณฑ์การขยายตัวจากความร้อน
-
การตรวจสอบอัตราการไหลและแรงดันของระบบ CIP: มาตรวัดการไหลแบบแม่เหล็กไฟฟ้าใช้ยืนยันว่าสารล้างระบบ CIP มีความเร็วของของไหลไม่น้อยกว่า 1.5 ถึง 2.0 เมตรต่อวินาที ผ่านแมนิโฟลด์วาล์วทั้งหมด เพื่อให้มั่นใจว่าเกิดการกัดกร่อนแบบปั่นป่วน (turbulent scouring action)
ผู้จัดการโรงงานผลิตเครื่องดื่มและวิศวกรโครงการที่ต้องการปรับปรุงประสิทธิภาพการดำเนินงานของโรงงาน สามารถตรวจสอบข้อมูลจำเพาะของเครื่องจักรทั้งหมดและตัวเลือกสายการผลิตแบบสุขาภิบาลที่ปรับแต่งเฉพาะได้ที่เว็บไซต์ทางการ






 ข่าวร้อนแรง








