 EN

Технічні основи зменшення механічних ударів та термічних напружень
Мінімізація пошкоджень тари на автоматизованій лінії розливу вимагає глибокого інженерного фокусу на зонах механічного удару, термодинаміці та синхронізації лінії. Для високошвидкісних заводів розливу важливо дізнатися, як зниження рівня биття пляшок за допомогою автоматичної машини для наповнення скляних пляшок експлуатація є життєво необхідною для збереження виходу продукції, запобігання потраплянню мікрочастинок розбитого скла в сусідні контейнери та зниження загальних витрат на технічне обслуговування обладнання. Скляна тара, хоча й забезпечує відмінні бар’єрні властивості та преміальний вигляд на полицях, має крихку фізичну структуру, яка сильно реагує на фізичне несуміщення та раптові коливання температури.
Комплексний підхід до зменшення пошкодження пляшок із скла починається з контролю механічних точок контакту під час транспортування ємностей. Коли пляшки із скла стикаються вздовж напрямних зіркоподібних коліс, мають неправильне вирівнювання опорних платформ або піддаються раптовим термічним ударам під час циклів гарячого наповнення, структурні тріщини від напруження миттєво поширюються й призводять до катастрофічних розломів. Усунення автоматичного пошкодження пляшок із скла вимагає застосування прецизійних сервопривідних передавальних механізмів, амортизуючих опорних платформ для пляшок та суворого контролю температурних градієнтів. Виробники, такі як ACE-FILLING, інтегрують ці передові механізми забезпечення структурної безпеки безпосередньо в конструкцію свого обладнання, встановлюючи надійні стандарти контролю пошкодження на лініях наповнення пляшок із скла які зберігають цілісність скляних ємностей у умовах високошвидкісного виробництва.
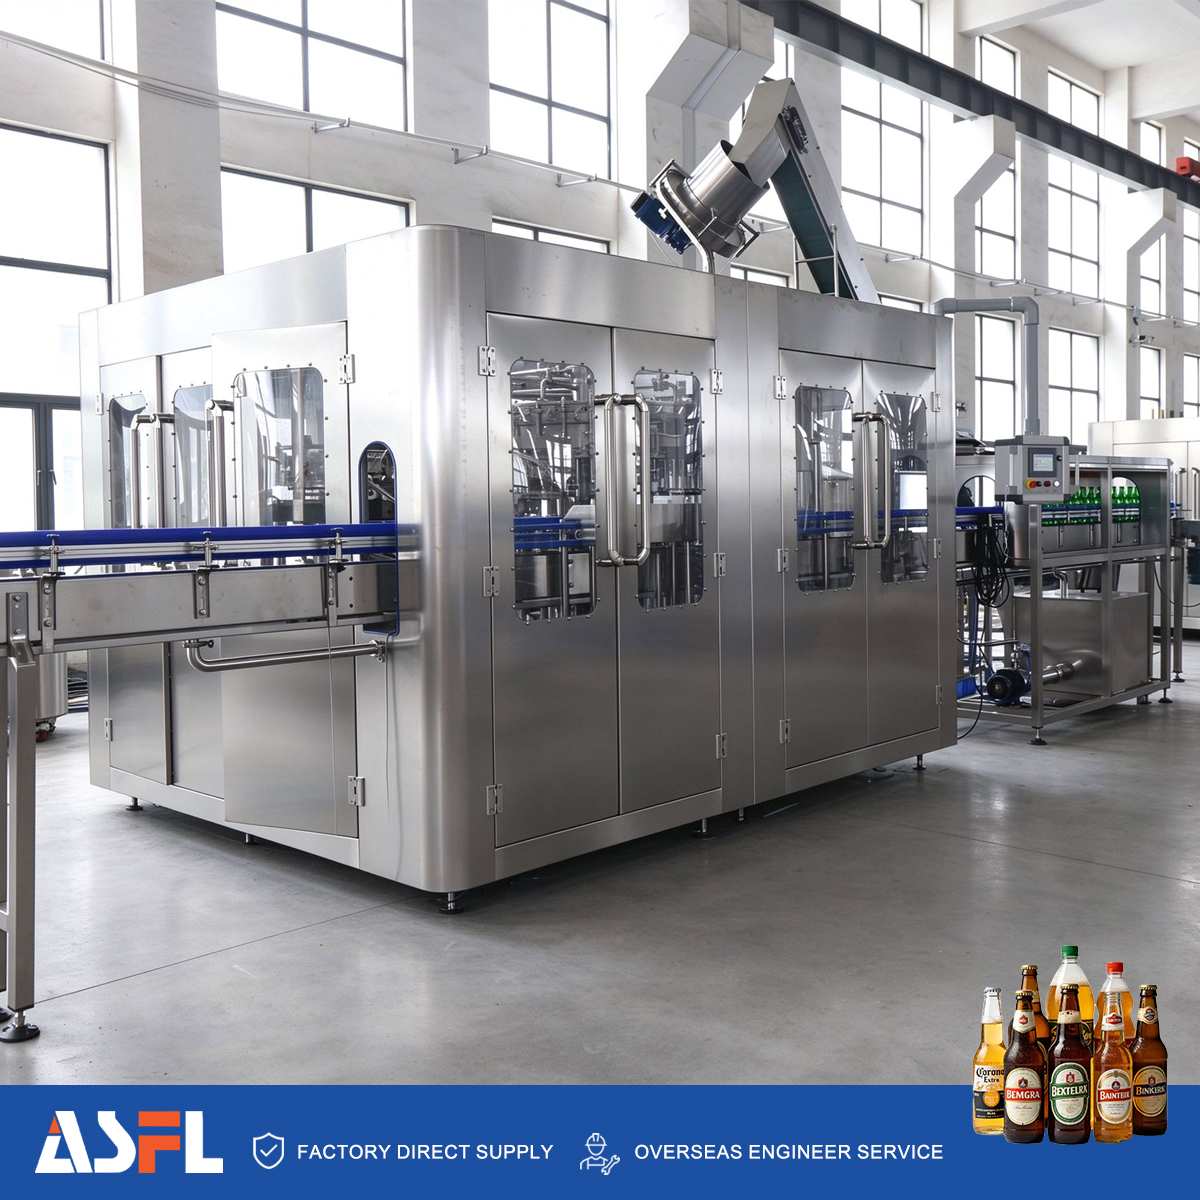
Механічне вирівнювання та архітектура баштового конвеєра з м’яким транспортуванням
Основним механічним чинником розтріскування скляних пляшок під час автоматичного наповнення є ударне навантаження, що виникає при зіткненні горловини пляшки й арматури наповнювального клапана поза віссю. Досягнення ефективного зменшення пошкодження пляшок із скла вимагає збереження абсолютно концентричного вирівнювання в кожному кармані зірчастого колеса, на кожній опорі підйомного циліндра та на кожному штокові клапана протитиску.
-
Пневматичне амортизаційне вирівнювання опор підйому: Механічні пружинні опори можуть спричиняти високий рівень механічного удару під час підйому пляшки. Заміна жорстких пружин на двосторонні пневматичні підйомні циліндри з внутрішньою повітряною амортизацією дозволяє поглинати вертикальні піки контактного навантаження, що полегшує зниження рівня биття пляшок за допомогою автоматичної машини для наповнення скляних пляшок лінії.
-
Зірчасті колеса з ультрависокомолекулярної поліетиленової смоли (UHMW-PE): Використання самозмащувальних направляючих пластин і композитних зірчастих коліс із UHMW-PE зменшує коефіцієнт поверхневого тертя під час передачі тари, запобігаючи подряпинам від удару скла об метал і знижуючи загальну автоматичного пошкодження пляшок із скла .
-
Гвинти синхронізації введення з «м’яким стартом»: Гвинти зі змінним кроком і безперервним регулюванням часу плавно прискорюють надходження пляшок із скла, розділяючи черги контейнерів на точні інтервали кроку перед входом у зіркоподібне колесо, щоб забезпечити міцність стандарти контролю пошкодження на лініях наповнення пляшок із скла .
-
Зчеплення безпеки з обмеженням крутного моменту: Інтеграція електронних датчиків перевантаження за крутним моментом у головний привід каруселі негайно вимикає обертання при виявленні заклиненої або нахиленої пляшки, запобігаючи подальшому стисненню контейнерів.
Наступне порівняння параметрів акцентує увагу на структурних модифікаціях, призначених для запобігання фізичному пошкодженню контейнерів на станціях наповнення:
| Підсистема обладнання | Звичайна жорстка конструкція | Оптимізована специфікація з підвищеною стійкістю до розбиття | Експлуатаційний вплив на зниження розбиття пляшок ізі скла на лінії наповнення |
| Механізм підйому пляшок | Опори з механічними спіральними пружинами | Пневматичні амортизуючі циліндри з пропорційним керуванням | Запобігає різким піків навантаження зверху та підтримує зусилля для зниження рівня биття пляшок за допомогою автоматичної машини для наповнення скляних пляшок налаштувань обличчя |
| Контактна поверхня зірчастого колеса | Напрямні рейки із литої нержавіючої сталі | Зносо-стійкі пластини з UHMW-PE з демпфуючими вставками | Усуває подряпини на поверхні та зменшує фізичне автоматичного пошкодження пляшок із скла ризики |
| Основна привідна передача | Традиційна зубчаста передача з механічною фрикційною муфтою | Синхронізовані багатовісні безпосередні сервоприводи | Забезпечує плавні зміни швидкості, посилюючи стандарти контролю пошкодження на лініях наповнення пляшок із скла |
| Індексація контейнерів на вхідному конвеєрі | Механічний таймінговий гвинт із фіксованим кроком | Сервопривідний таймінговий гвинт із регульованим кроком | Мінімізує сили ударного впливу між контейнерами під час високошвидкісного входу в лінію |
Контроль температурного градієнта та запобігання термічному шоку при гарячому наповненні
Пошкодження скляних контейнерів часто виникає під час наповнення теплою або гарячою рідиною через сильний термічний шок. Коли холодні скляні пляшки стикаються з гарячою рідиною, внутрішня стінка швидко розширюється внаслідок нагрівання, тоді як зовнішня стінка залишається холодною. Якщо різниця температур перевищує 40 °C, внутрішні напруження перевищують межу міцності на розтяг скла, що призводить до миттєвого руйнування від напружень.
Впровадження суворих протоколів термічного контролю є обов’язковим для зниження рівня биття пляшок за допомогою автоматичної машини для наповнення скляних пляшок операцій, з якими стикаються під час обробки гарячих напоїв. Просунуті стандарти контролю пошкодження на лініях наповнення пляшок із скла стратегії передбачають багатоступеневі тунелі попереднього нагріву пляшок до того, як рідина надходить у карусель наповнення.
-
Багатоступеневі промивальні установки попереднього нагріву: Промивання контейнерів водою з поступовим підвищенням температури — від кімнатної температури 20 градусів Цельсія до 55 градусів Цельсія — підготовлює скляні конструкції до розливу рідини при 85 градусах Цельсія, забезпечуючи ефективне... зменшення пошкодження пляшок із скла .
-
Контроль температури за допомогою пропорційних клапанів: Автоматичні датчики температури безперервно контролюють температуру рідини в резервуарах і вимикають подачу рідини через клапани, якщо температура продукту виходить за межі встановлених лімітів теплового удару.
-
Пост-заповнювальні температурні охолоджувальні профілі: Поетапні багатозонні тунелі охолодження знижують температуру пляшок крок за кроком після закриття кришками, уникнувши раптових тріщин через термічне стиснення та контролюючи... автоматичного пошкодження пляшок із скла .
Змащення конвеєрної лінії, обробка без тиску та очищення після розриву пляшок
Запобігання пошкодженню контейнерів вимагає оцінки всього розташування лінії за межами основної розливної вежі. Високий тиск на лінії уздовж конвеєрів з однорядним розміщенням змушує скляні пляшки стискатися одна до одної, утворюючи мікротріщини, які розриваються під час наповнення під протитиском.
Наявних стандарти контролю пошкодження на лініях наповнення пляшок із скла спирається на конвеєри накопичення без тиску та спеціалізовані системи зволоження для мінімізації тиску на лінії. Крім того, коли пошкоджена пляшка неочікувано розривається всередині розливного агрегату, швидкі автоматизовані процедури очищення запобігають пошкодженню ущільнень клапанів або сусідніх контейнерів осколками скла.
-
Автоматичне промивання при розриві пляшки: Сопла високотискового водяного розпилення автоматично активуються після виявлення падіння тиску в контейнері й відмивають осколки скла з підйомної платформи до початку наступного циклу наповнення, що сприяє зниження рівня биття пляшок за допомогою автоматичної машини для наповнення скляних пляшок лінії.
-
Санітарна синтетична змащувальна рідина для лінії: Застосування синтетичних мастил, що відповідають вимогам FDA, до сталевих ланцюгів на робочих поверхнях знижує коефіцієнти тертя нижче 0.1, що дозволяє пляшкам плавно ковзати без перекидання й зменшує автоматичного пошкодження пляшок із скла .
-
Столи для натискового накопичення: Багатоланцюгові конвеєрні ложа з бічним зсувом відокремлюють процес промивання на верхньому етапі від наповнення на нижньому, усуваючи нагромадження тиску між контейнерами.
Перевірка якості на заводі та протоколи випробувань лінії
Щоб переконатися, що конструктивні елементи, запобіжні від розбиття, забезпечують вимірювані зменшення пошкодження пляшок із скла , ACE-FILLING піддає всю машинерію для розливу скляних пляшок ретельним приймальним випробуванням перед відправленням.
-
Перевірка концентричності розташування: Індикатори-лінійки вимірюють вертикальну й обертальну концентричність між підйомними основами й насадками наповнювальних клапанів, забезпечуючи точність вирівнювання в межах 0.2 міліметра.
-
Динамічне випробування на стиск зверху: Підйомні основи проходять випробування з використанням тензодатчиків, щоб підтвердити, що вертикальний тиск у процесі герметизації строго відповідає безпечним конструктивним межам для конкретної товщини скляних стінок.
-
Випробування на викликання температурного градієнту: Скляні пляшки проходять імітовані цикли теплового удару до максимально допустимої різниці температур, щоб підтвердити відсутність тріщин, спричинених напруженням, у 5000 послідовних контейнерах.
-
Аудит автоматизованої системи очищення після розриву: Імітовані випробування розриву пляшок підтверджують, що автоматичні струмені промивки видаляють 100 % скляних уламків із підставок протягом 3 секунд.
Виробники напоїв, які прагнуть забезпечити цілісність тари й оптимізувати ефективність скляного пакування, можуть ознайомитися з детальними технічними характеристиками обладнання та індивідуальними варіантами оснащення на офіційному






 Гарячі новини








