 EN

Fondamenti tecnici per la mitigazione degli urti meccanici e delle sollecitazioni termiche
Minimizzare i danni ai contenitori su una linea di imbottigliamento automatizzata richiede un approfondito impegno ingegneristico nelle zone di impatto meccanico, nella dinamica termica e nella sincronizzazione della linea. Per gli impianti di imbottigliamento ad alta velocità, imparare come ridurre il tasso di rottura delle bottiglie con macchina automatica per il riempimento di bottiglie in vetro le operazioni è fondamentale per proteggere il rendimento produttivo, prevenire la contaminazione di contenitori adiacenti da microframmenti e ridurre i costi complessivi di manutenzione degli impianti. I contenitori in vetro, pur offrendo eccellenti proprietà barriera e un aspetto premium sugli scaffali, presentano strutture fisiche fragili che reagiscono in modo severo a disallineamenti fisici e brusche variazioni di temperatura.
Un approccio completo alla riduzione della rottura dei contenitori in vetro inizia con il controllo dei punti di contatto meccanico lungo tutto il percorso di trasporto dei contenitori. Quando le bottiglie in vetro entrano in collisione lungo le guide di trasferimento a stella, subiscono un allineamento improprio dei supporti di sollevamento oppure bruschi shock termici durante i cicli di riempimento a caldo, le crepe da stress strutturale si propagano istantaneamente fino a fratture catastrofiche. Affrontare la rottura nelle macchine automatiche per il riempimento di bottiglie in vetro richiede l’impiego di meccanismi di trasferimento azionati con precisione da servomotori, supporti per bottiglie ammortizzati e rigidi controlli sui gradienti termici. Produttori come ACE-FILLING integrano direttamente questi avanzati sistemi di sicurezza strutturale nei propri progetti di macchinari, stabilendo standard solidi di controllo della rottura nella linea di riempimento di bottiglie in vetro che preservano l’integrità dei contenitori in vetro anche in condizioni di produzione ad alta velocità.
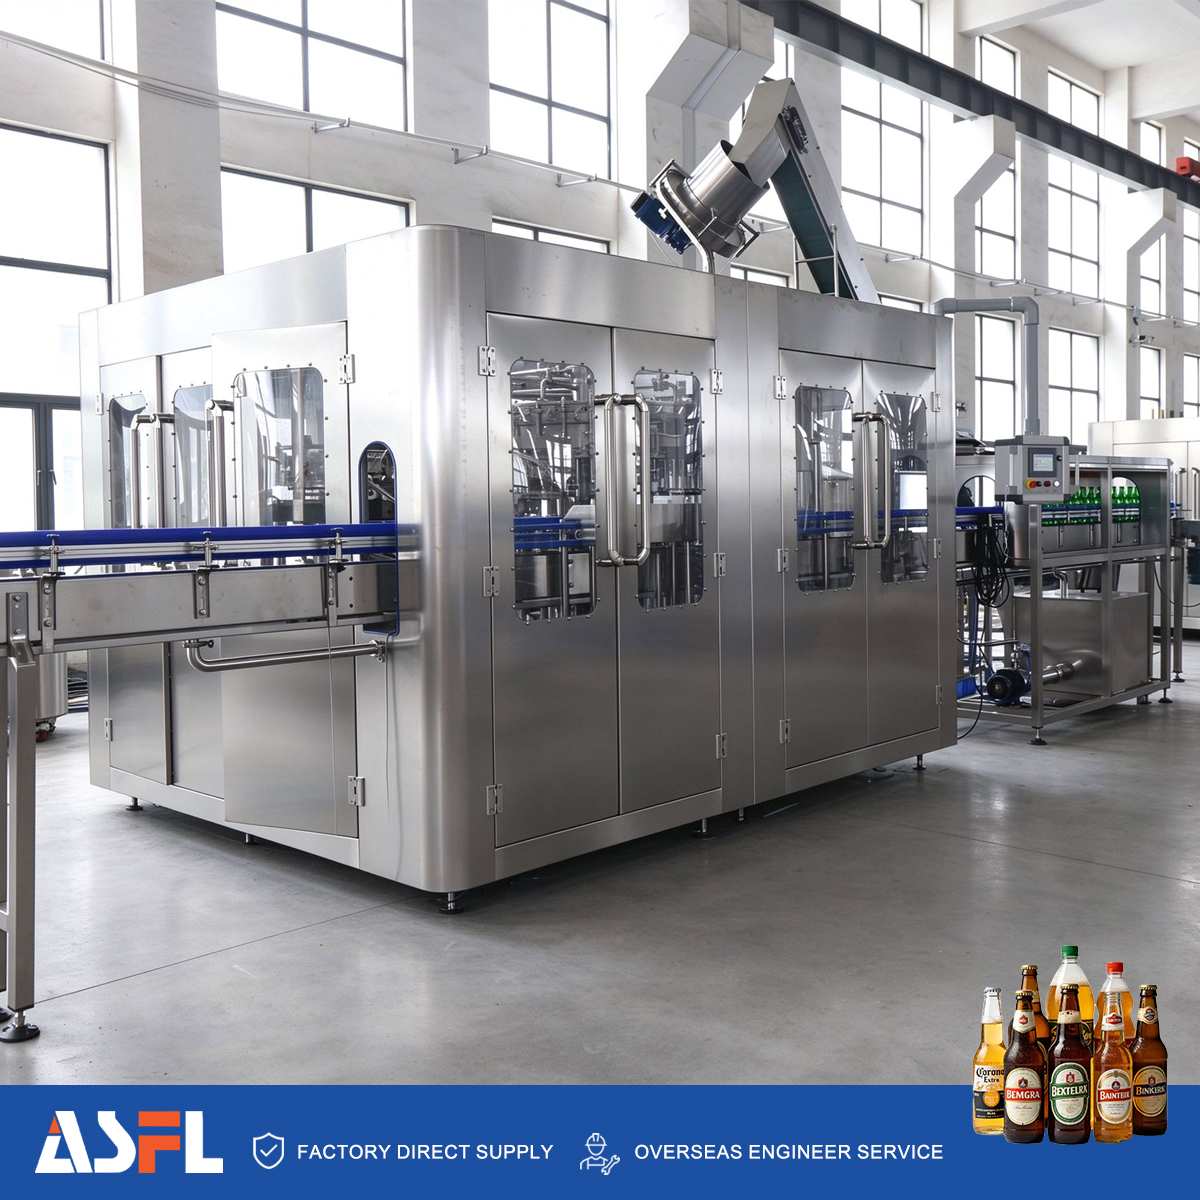
Allineamento meccanico e architettura della torretta a trasporto morbido
Il principale fattore meccanico responsabile della frattura delle bottiglie di vetro durante il riempimento automatico è l’impatto fuori asse tra il collo della bottiglia e l’insieme della valvola di riempimento. Ottenere un’efficace riduzione della rottura dei contenitori in vetro richiede il mantenimento di un allineamento concentrico assoluto in ogni tasca della stella, su ogni supporto del cilindro elevatore e sullo stelo di ogni valvola a contro-pressione.
-
Ammortizzazione pneumatica del supporto elevatore: I supporti a molla meccanica possono generare forti urti meccanici durante l’innesto ascendente della bottiglia. Sostituendo le molle rigide con cilindri elevatori pneumatici a doppia azione dotati di ammortizzazione interna ad aria si assorbono i picchi di contatto verticale, rendendo più semplice per le ridurre il tasso di rottura delle bottiglie con macchina automatica per il riempimento di bottiglie in vetro linee operare.
-
Stelle in polietilene ad altissimo peso molecolare (UHMW-PE): L’utilizzo di piastre guida e stelle composite in UHMW-PE autolubrificante riduce il coefficiente di attrito superficiale durante il trasferimento dei contenitori, prevenendo graffi da impatto vetro-metallo e riducendo complessivamente il la rottura nelle macchine automatiche per il riempimento di bottiglie in vetro .
-
Viti temporizzate di ingresso a partenza graduale: Le viti di regolazione continua del passo accelerano in modo uniforme le bottiglie di vetro in entrata, separando le code di contenitori in intervalli di passo precisi prima dell'ingresso nella stella dentata per rinforzare controllo della rottura nella linea di riempimento di bottiglie in vetro .
-
Frizioni di sicurezza a limitazione di coppia: L'integrazione di sensori elettronici di sovraccarico di coppia nel carosello di azionamento principale interrompe immediatamente la rotazione al rilevamento di una bottiglia incastrata o inclinata, impedendo la rottura dei contenitori a valle.
Il seguente confronto di parametri evidenzia le modifiche strutturali progettate per prevenire guasti fisici dei contenitori nelle stazioni di riempimento:
| Sottosistema macchina | Design rigido convenzionale | Specifiche ottimizzate anti-rottura | Impatto operativo sulla riduzione delle rotture nelle riempitrici per bottiglie di vetro |
| Meccanismo di sollevamento bottiglie | Pedestali a molla elicoidale meccanica | Cilindri di ammortizzazione pneumatica con controllo proporzionale | Previene i picchi di schiacciamento dal carico superiore e supporta gli sforzi per ridurre il tasso di rottura delle bottiglie con macchina automatica per il riempimento di bottiglie in vetro configurazioni frontali |
| Superficie di contatto della stella rotante | Guide di scorrimento in acciaio inossidabile fuso | Piastre di usura in UHMW-PE con inserti ammortizzanti | Elimina le abrasioni superficiali e riduce lo sforzo fisico la rottura nelle macchine automatiche per il riempimento di bottiglie in vetro rischi |
| Trasmissione del motore principale | Treno di ingranaggi tradizionale con frizione meccanica a attrito | Azionamenti servo diretti multiasse sincronizzati | Garantisce transizioni fluide della velocità, rafforzando controllo della rottura nella linea di riempimento di bottiglie in vetro |
| Indicizzazione del contenitore in entrata | Vite meccanica di sincronizzazione a passo fisso | Scroll di sincronizzazione a passo variabile azionato da servo | Minimizza le forze d'impatto tra contenitori durante l'ingresso in linea ad alta velocità |
Controllo del gradiente termico e prevenzione degli shock termici nel riempimento a caldo
Il guasto dei contenitori in vetro si verifica spesso durante il riempimento con liquidi caldi o tiepidi a causa di un intenso shock termico. Quando bottiglie di vetro fredde entrano in contatto con liquidi caldi, si verifica una rapida espansione termica sulla parete interna, mentre la parete esterna rimane fredda. Se la differenza di temperatura supera i 40 gradi Celsius, le forze di tensione interne superano la resistenza a trazione del vetro, causando fratture istantanee per sollecitazione.
Implementare protocolli rigorosi di controllo termico è essenziale per ridurre il tasso di rottura delle bottiglie con macchina automatica per il riempimento di bottiglie in vetro le operazioni incontrano durante la lavorazione di bevande calde. Soluzioni avanzate controllo della rottura nella linea di riempimento di bottiglie in vetro prevedono tunnel multi-stadio per il preriscaldamento delle bottiglie prima che il liquido entri nel carosello di riempimento.
-
Risciacquatori a riscaldamento multistadio: Risciacquo dei contenitori con acqua progressivamente più calda — innalzando la temperatura del contenitore da 20 gradi Celsius ambiente a 55 gradi Celsius — prepara le strutture in vetro per il riempimento con liquido a 85 gradi Celsius, favorendo un efficace riduzione della rottura dei contenitori in vetro .
-
Monitoraggio della temperatura tramite valvola proporzionale: Sensori di temperatura automatici monitorano continuamente le temperature delle vasche liquide, interrompendo l’alimentazione del liquido mediante le valvole nel caso in cui le temperature del prodotto superino i limiti calibrati di shock termico.
-
Rampate di raffreddamento post-riempimento: Tunnel di raffreddamento multizona graduale riducono la temperatura delle bottiglie passo dopo passo dopo la chiusura, evitando fratture da contrazione termica improvvisa e controllando la rottura nelle macchine automatiche per il riempimento di bottiglie in vetro .
Lubrificazione della linea di trasporto, manipolazione senza pressione e pulizia di bottiglie esplose
Prevenire i danni ai contenitori richiede la valutazione dell'intero layout della linea, oltre alla torretta di riempimento principale. Un'elevata pressione lungo i trasportatori a singola fila costringe le bottiglie di vetro a premere l'una contro l'altra, generando microfessurazioni sottilissime che scoppiano durante il riempimento a contro-pressione.
Adeguate controllo della rottura nella linea di riempimento di bottiglie in vetro si basa su trasportatori di accumulo privi di pressione e su sistemi specializzati di lubrificazione bagnata per ridurre al minimo la pressione in linea. Inoltre, qualora una bottiglia difettosa scoppi inevitabilmente all'interno del riempitore, protocolli automatizzati di pulizia rapida impediscono che i frammenti di vetro danneggino le guarnizioni delle valvole circostanti o i contenitori adiacenti.
-
Lavaggio automatico in caso di esplosione della bottiglia: Gli ugelli a spruzzo ad alta pressione si attivano automaticamente al rilevamento di un calo di pressione nel contenitore, rimuovendo i frammenti di vetro dal basamento elevabile prima del successivo ciclo di riempimento, contribuendo così a ridurre il tasso di rottura delle bottiglie con macchina automatica per il riempimento di bottiglie in vetro linee operare.
-
Lubrificazione sintetica igienica della linea: L'applicazione di lubrificanti sintetici conformi alla FDA su catene da tavolo in acciaio inossidabile riduce i coefficienti di attrito al di sotto di 0,1, consentendo alle bottiglie di scivolare senza rovesciarsi e riducendo la rottura nelle macchine automatiche per il riempimento di bottiglie in vetro .
-
Tavoli di accumulo senza pressione: I letti trasportatori a più catene con spostamento laterale separano il risciacquo a monte dal riempimento a valle, eliminando l'accumulo di pressione tra i contenitori.
Protocolli di verifica della qualità in fabbrica e di collaudo della linea
Per verificare che le caratteristiche strutturali anti-rottura forniscano benefici misurabili riduzione della rottura dei contenitori in vetro , ACE-FILLING sottopone tutte le macchine per l'imbottigliamento di vetro a rigorosi test di accettazione pre-spedizione.
-
Verifica dell'allineamento concentrico: Gli indicatori di precisione misurano la concentricità verticale e rotazionale tra i supporti di sollevamento e le ugelli delle valvole di riempimento, mantenendo le tolleranze di allineamento entro 0,2 millimetri.
-
Prova dinamica di pressione superiore: I supporti vengono sottoposti a prove con cella di carico per verificare che la pressione verticale di sigillatura rimanga rigorosamente entro i limiti strutturali sicuri per specifici spessori delle pareti in vetro.
-
Prove di sfida del gradiente termico: Le bottiglie di vetro subiscono cicli simulati di shock termico fino al massimo differenziale di temperatura specificato, per verificare l’assenza di fessurazioni da sollecitazione su 5.000 contenitori consecutivi.
-
Verifica del sistema automatizzato di pulizia dopo rottura: Le prove simulate di rottura delle bottiglie confermano che gli spruzzi di lavaggio automatici rimuovono il 100% dei detriti di vetro dai supporti entro 3 secondi.
I produttori di bevande che desiderano proteggere l’integrità dei contenitori e ottimizzare l’efficienza dell’imballaggio in vetro possono consultare le specifiche tecniche complete delle macchine e le opzioni di utensili personalizzati sul sito ufficiale






 Notizie in primo piano








