 EN

Technické základy tlumení mechanického nárazu a tepelného napětí
Minimalizace poškození obalů na automatické plnící lince vyžaduje hluboký inženýrský důraz na zóny mechanického nárazu, tepelnou dynamiku a synchronizaci linky. U vysokorychlostních plnících závodů je nezbytné naučit se, jak snížit míru poškození lahví pomocí automatického stroje pro plnění skleněných lahví provozní postupy jsou klíčové pro ochranu výtěžku produktu, zabránění vzniku mikroštřepin, které by mohly kontaminovat sousední obaly, a snížení celkových nákladů na údržbu zařízení. Skleněné obaly, i když nabízejí vynikající bariérové vlastnosti a premium vizuální atraktivitu na regálech, mají křehkou fyzickou strukturu, která extrémně reaguje na fyzickou nesouosost a náhlé teplotní výkyvy.
Komplexní přístup k snížení počtu prasklin u skleněných lahví při plnění začíná řízením mechanických kontaktů v celém procesu dopravy obalů. Když se skleněné lahve při přepravě po hvězdových převodních vodicích dotýkají, dochází k nesprávnému zarovnání zvedacích plošin nebo k náhlým tepelným šokům během horkého plnění – v důsledku toho se strukturální napěťové trhliny okamžitě šíří až do katastrofických zlomů. Řešení automatického plnění skleněných lahví s minimalizací poškození vyžaduje nasazení přesných servopoháněných převodních mechanismů, tlumených zvedacích plošin pro lahve a přísného řízení teplotních gradientů. Výrobci jako ACE-FILLING tyto pokročilé bezpečnostní konstrukční prvky integrují přímo do návrhu svých zařízení a tím stanovují spolehlivé standardy kontroly poškození u linky na plnění skleněných lahví zachovávající integritu skleněných obalů i za podmínek vysokorychlostní výroby.
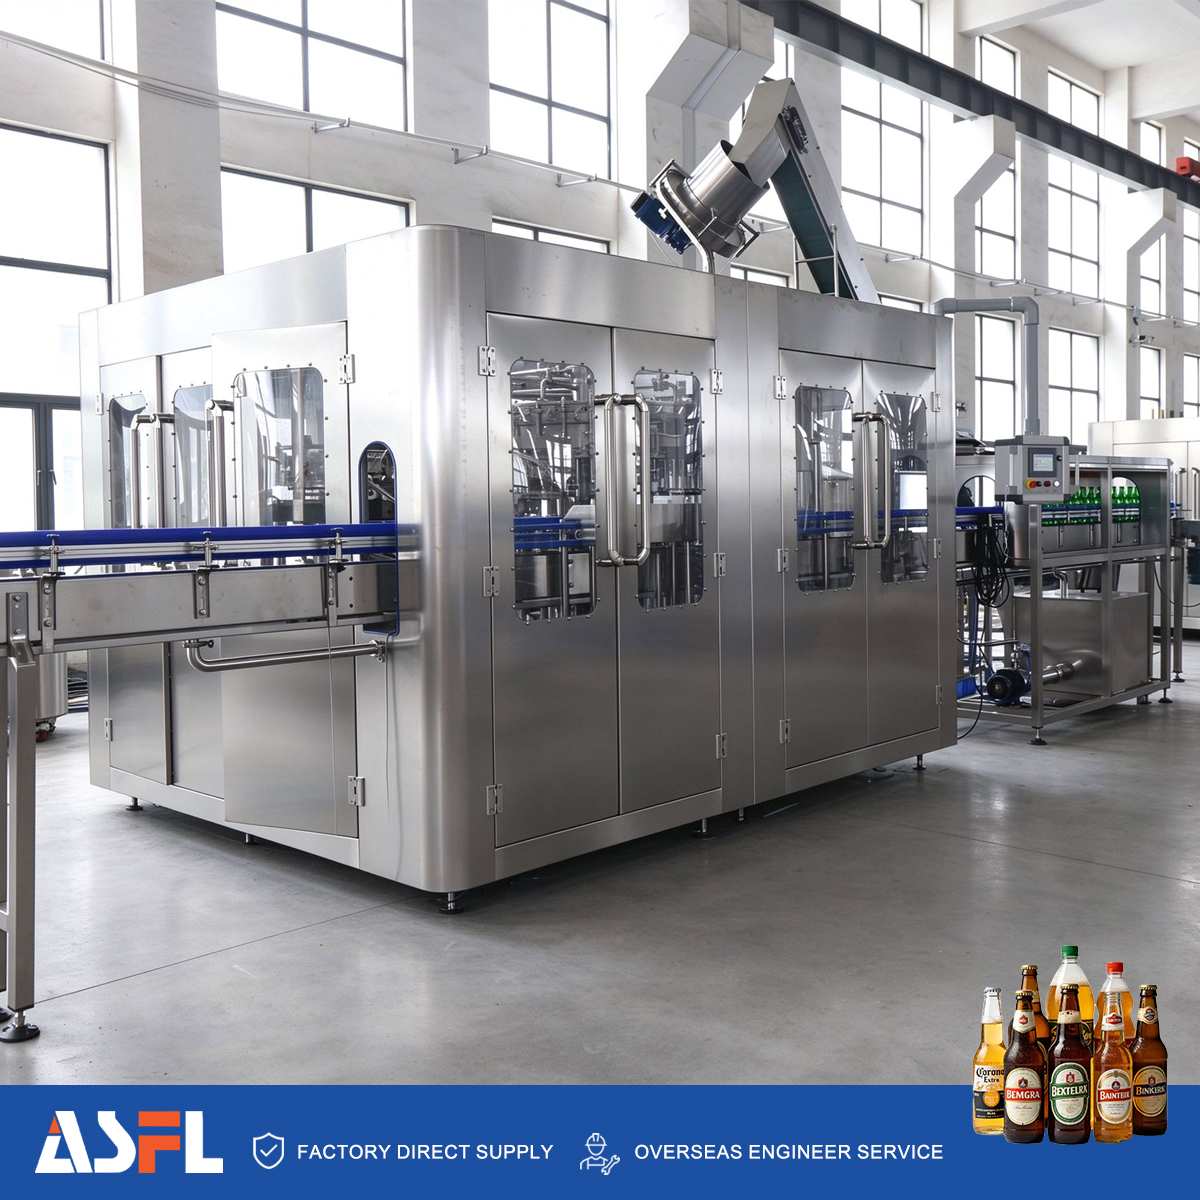
Mechanické zarovnání a architektura věže s měkkým dopravováním
Hlavním mechanickým faktorem způsobujícím praskání skleněných lahví během automatického plnění je nesouosý náraz mezi hrdlem lahve a sestavou plnicího ventilu. Dosáhnutí účinné snížení počtu prasklin u skleněných lahví při plnění vyžaduje udržení absolutní souososti ve všech kapsách hvězdičky, na všech zvedacích válcích a na všech tyčích ventilů protitlaku.
-
Pneumatické tlumení zvedacích podstavců: Mechanické pružinové podstavce mohou při zvedání lahve způsobit vysoký mechanický ráz. Nahrazení tuhých pružin dvojčinnými pneumatickými zvedacími válci s vnitřním tlumením vzduchem pohltí špičky svislého kontaktu, čímž se usnadňuje snížit míru poškození lahví pomocí automatického stroje pro plnění skleněných lahví linkám.
-
Hvězdičky z polyethylenu ultra-vysoké molekulové hmotnosti (UHMW-PE): Použití samomazných vodítek z UHMW-PE a kompozitních hvězdiček snižuje koeficient tření na povrchu během přenosu obalů, čímž brání poškrábání skla o kov a snižuje celkovou automatického plnění skleněných lahví s minimalizací poškození .
-
Šrouby pro časování vstupního dopravníku s měkkým startem: Šrouby s proměnným krokem pro spojité nastavení časování zpřímo urychlují příchozí skleněné lahve a oddělují řady nádob do přesných intervalů kroku před vstupem do hvězdového kola, čímž posilují standardy kontroly poškození u linky na plnění skleněných lahví .
-
Bezpečnostní spojky s omezením točivého momentu: Integrace elektronických senzorů přetížení pro točivý moment do hlavního poháněného karuselu okamžitě přeruší rotaci při zaznamenání zaseknuté nebo nakloněné lahve a tak zabrání rozdrcení nádob v následných stanicích.
Následující porovnání parametrů zdůrazňuje konstrukční úpravy zaměřené na prevenci fyzického poškození nádob v napouštěcích stanicích:
| Podsystém stroje | Klasický tuhý design | Optimalizovaná specifikace proti poškození | Provozní dopad na snížení poškození skleněných lahví u napouštěcího zařízení |
| Zvedací mechanismus lahví | Mechanické podstavce se spirálovou pružinou | Pneumatické tlumicí válce s proporcionálním řízením | Zabraňuje nárazům způsobeným zatížením shora a podporuje snahy o snížit míru poškození lahví pomocí automatického stroje pro plnění skleněných lahví nastavení čel |
| Kontaktní plocha hvězdového kola | Litá vodící kolejnice z nerezové oceli | Opotřebitelné desky z UHMW-PE s tlumicími vložkami | Odstraňuje poškrábání povrchu a snižuje fyzickou automatického plnění skleněných lahví s minimalizací poškození rizika |
| Hlavní převodovka pohonné jednotky | Tradiční ozubený převod s mechanickou třecí spojkou | Synchronizované víceosové přímé servopohony | Zajišťuje hladké přechody rychlosti a posiluje standardy kontroly poškození u linky na plnění skleněných lahví |
| Indexování kontejnerů na vstupu | Mechanický časovací šroub se stálým roztečem | Servoově řízený časovací šroub s proměnnou roztečí | Minimalizuje nárazy mezi kontejnery při vstupu do linky při vysoké rychlosti |
Řízení teplotního gradientu a prevence tepelného šoku při horkém plnění
Poruchy skleněných kontejnerů se často vyskytují při plnění teplou nebo horkou kapalinou kvůli závažnému tepelnému šoku. Když studené skleněné lahve přijmou horkou kapalinu, dochází k rychlému tepelnému roztažení vnitřní stěny, zatímco vnější stěna zůstává studená. Pokud překročí rozdíl teplot 40 stupňů Celsia, vnitřní tahové síly překročí mez pevnosti skla v tahu a způsobí okamžité prasknutí způsobené napětím.
Zavedení přísných protokolů tepelného řízení je nezbytné pro snížit míru poškození lahví pomocí automatického stroje pro plnění skleněných lahví provozní procesy se při zpracování horkých nápojů potýkají. Pokročilé standardy kontroly poškození u linky na plnění skleněných lahví strategie zahrnují tunely pro předehřívání lahví ve vícestupňovém režimu před tím, než kapalina vstoupí do plnícího karuselu.
-
Vícestupňové předehřívací oplachovače: Oplachování obalů postupně teplejší vodou – zvyšování teploty obalu z okolní teploty 20 stupňů Celsia na 55 stupňů Celsia – připravuje skleněné obaly na plnění kapalinou o teplotě 85 stupňů Celsia, čímž podporuje účinné snížení počtu prasklin u skleněných lahví při plnění .
-
Monitorování teploty proporcionálního ventilu: Automatické teplotní senzory neustále monitorují teplotu kapaliny v nádobách a v případě, že se teplota produktu odchýlí mimo kalibrované limity tepelného šoku, uzavřou přívodní ventily kapaliny.
-
Rampy chlazení po plnění: Postupné chladicí tunely s více zónami snižují teplotu lahví krok za krokem po uzavření víčkem, čímž se vyhne náhlým prasklinám způsobeným tepelnou kontrakcí a řídí se automatického plnění skleněných lahví s minimalizací poškození .
Mazání dopravního pásu, manipulace bez tlaku a úklid prasklých lahví
Zamezení poškození obalů vyžaduje posouzení celého uspořádání linky mimo hlavní plnící věž. Vysoký tlak na lince podél jednoradých dopravníků nutí skleněné lahve k vzájemnému tlačení, čímž vznikají jemné mikropraskliny, které prasknou při plnění protitlakem.
Přiměřené standardy kontroly poškození u linky na plnění skleněných lahví spoléhá na akumulační dopravníky bez tlaku a specializované systémy mokré mazání za účelem minimalizace tlaku na lince. Navíc, pokud nedopatřením dojde k prasknutí vadné lahve uvnitř plniče, rychlé automatické postupy čištění zabrání tomu, aby střepy poškodily těsnění ventilů nebo sousední obaly.
-
Automatické odplavování prasklých lahví: Tryskové trysky s vysokým tlakem se aktivují automaticky po zaznamenání poklesu tlaku v obalu a odplavují skleněné střepy z nosného plošiny ještě před dalším plnícím cyklem, čímž pomáhají snížit míru poškození lahví pomocí automatického stroje pro plnění skleněných lahví linkám.
-
Hygienické syntetické mazání linky: Použití syntetických maziv vyhovujících požadavkům FDA na řetězy z nerezové oceli umístěné na pracovních plochách snižuje koeficient tření pod hodnotu 0,1, čímž se lahve hladce kloužou bez převrhování a snižuje se automatického plnění skleněných lahví s minimalizací poškození .
-
Stoly pro akumulaci bez tlaku: Víceřetězcová přepravní ložiska s bočním posunem oddělují předchozí operaci oplachování od následného plnění, čímž eliminují nárůst tlaku mezi nádobami.
Postupy tovární verifikace kvality a zkoušek linky
Aby bylo ověřeno, že konstrukční prvky proti prasknutí poskytují měřitelné snížení počtu prasklin u skleněných lahví při plnění , ACE-FILLING podrobuje veškeré skleněné plnicí stroje přísným přepravním přijímacím zkouškám.
-
Verifikace souososti: Indikátory s ručičkou měří vertikální i rotační souosost mezi zdvihacími podstavci a tryskami plnicích ventilů, čímž je dodržena tolerance souososti v rámci 0,2 mm.
-
Dynamické zkoušky tlaku z vrchu: Podstavce jsou testovány pomocí snímačů síly, aby bylo ověřeno, že vertikální tlak uzavírání zůstává přísně v rámci bezpečných konstrukčních limitů pro danou tloušťku stěny skla.
-
Zkoušky výzvy teplotního gradientu: Skleněné lahve procházejí simulovanými cykly tepelného šoku až po maximální povolený rozdíl teplot, aby se ověřilo, že u 5 000 po sobě jdoucích kontejnerů nedochází k prasknutí způsobenému napětím.
-
Audit automatického systému pro čištění po prasknutí: Simulované testy prasknutí lahví potvrzují, že automatické čistící postřiky odstraní 100 % skleněných úlomků z podstavců během 3 sekund.
Výrobci nápojů, kteří usilují o ochranu integrity obalů a optimalizaci účinnosti skleněného balení, si mohou na oficiální stránce prostudovat komplexní technické specifikace strojů a možnosti přizpůsobeného nástrojového vybavení.






 Nejnovější zprávy








