 EN

Технические основы снижения механических ударных нагрузок и термических напряжений
Минимизация повреждений тары на автоматизированной линии розлива требует углублённого инженерного анализа зон механического воздействия, тепловых процессов и синхронизации линии. Для высокоскоростных заводов розлива знание того, как снизить процент брака с помощью автоматической машины для розлива в стеклянные бутылки эксплуатация оборудования имеет решающее значение для сохранения выхода продукции, предотвращения попадания микроскопических осколков в соседние ёмкости и снижения совокупных затрат на техническое обслуживание оборудования. Стеклянная тара, обладая превосходными барьерными свойствами и премиальным внешним видом на полке, имеет хрупкую физическую структуру, которая чрезвычайно чувствительна к физическим перекосам и резким температурным колебаниям.
Комплексный подход к снижение боя стеклянных бутылок при розливе начинается с контроля точек механического контакта на всём пути транспортировки тары. Когда стеклянные бутылки сталкиваются вдоль направляющих звёздчатых колёс, попадают на подъёмные платформы с неправильной геометрией или подвергаются резким термическим ударам в циклах горячего розлива, структурные напряжения мгновенно превращаются в катастрофические трещины. Устранение автоматического боя стеклянных бутылок при розливе требует применения прецизионных сервоприводных механизмов переноса, амортизирующих опорных платформ для бутылок и строгого контроля температурных градиентов. Такие производители, как ACE-FILLING, интегрируют эти передовые механизмы конструкционной безопасности непосредственно в проекты своего оборудования, устанавливая надёжные стандарты контроля боя на линиях розлива стеклянных бутылок , обеспечивающие целостность стеклянной тары в условиях высокоскоростного производства.
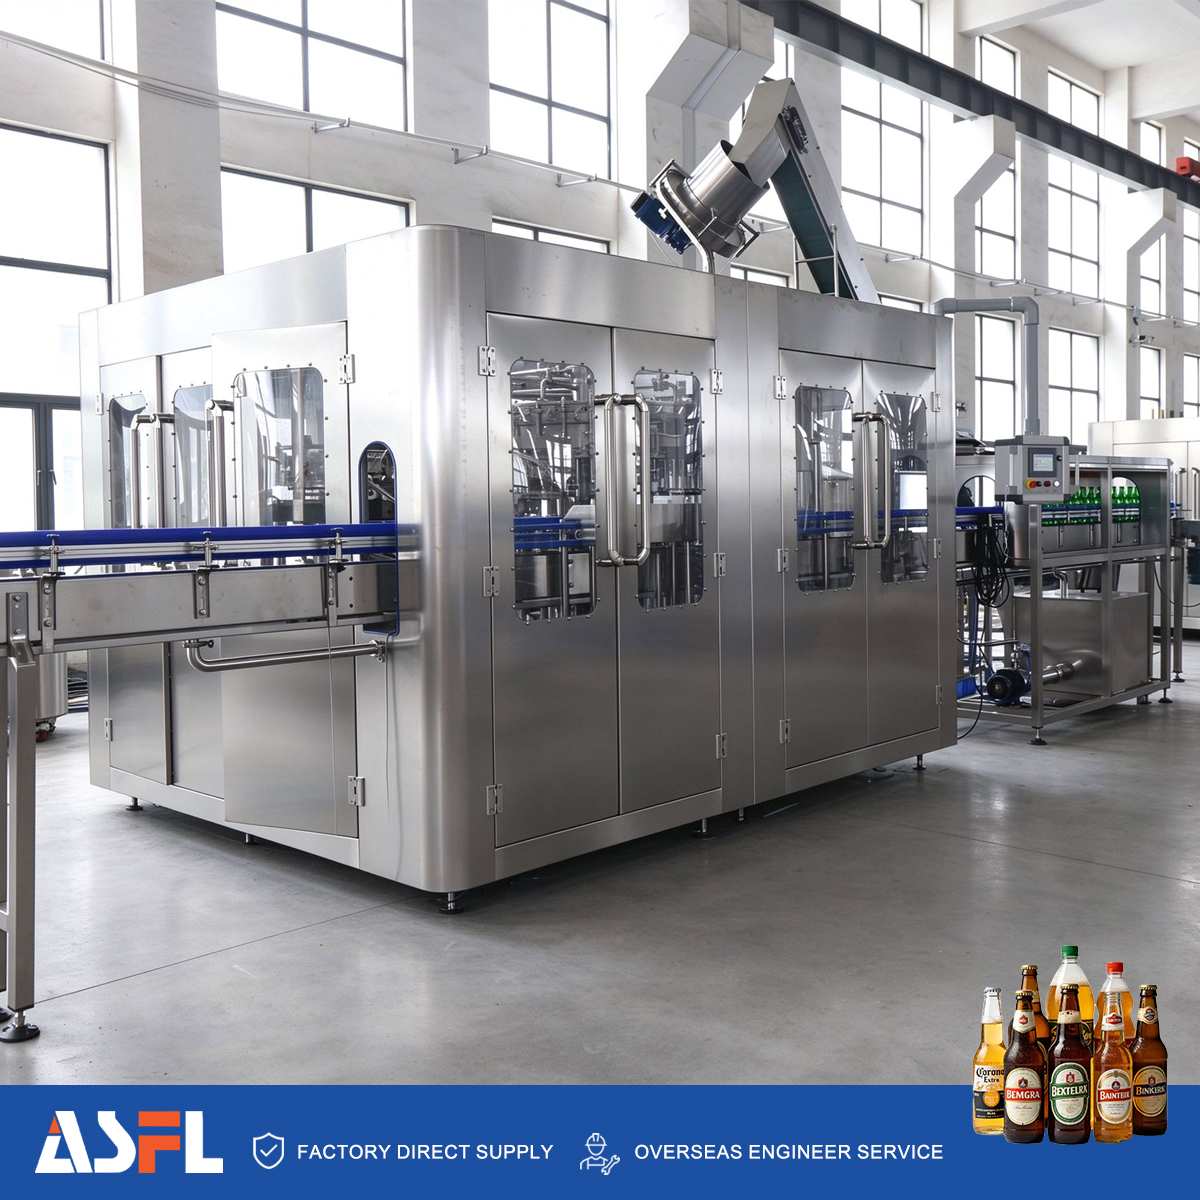
Механическая юстировка и архитектура поворотной башни с мягким транспортированием
Основным механическим фактором, вызывающим растрескивание стеклянных бутылок при автоматическом наполнении, является удар вне оси между горлышком бутылки и узлом наполнительного клапана. Достижение эффективного снижение боя стеклянных бутылок при розливе требует поддержания абсолютного концентрического выравнивания во всех карманах звёздочки, опорах подъёмных цилиндров и штоках клапанов противодавления.
-
Пневматическое амортизирование опор подъёмных цилиндров: Механические пружинные опоры могут создавать высокие механические ударные нагрузки при подъёме бутылок. Замена жёстких пружин на двойные пневматические подъёмные цилиндры с внутренней воздушной амортизацией позволяет поглощать вертикальные пики контактных нагрузок, что облегчает снизить процент брака с помощью автоматической машины для розлива в стеклянные бутылки линиям эксплуатации.
-
Звёздочки из сверхвысокомолекулярного полиэтилена (UHMW-PE): Применение самосмазывающихся направляющих пластин и композитных звёздочек из UHMW-PE снижает коэффициент поверхностного трения при перемещении тары, предотвращает царапины от удара стекла о металл и уменьшает общий автоматического боя стеклянных бутылок при розливе .
-
Винты регулировки времени подачи с плавным стартом: Винты с переменным шагом для непрерывной синхронизации плавно ускоряют поступающие стеклянные бутылки, разделяя очереди контейнеров на точные интервалы шага перед входом в звёздочку, чтобы усилить стандарты контроля боя на линиях розлива стеклянных бутылок .
-
Сцепления безопасности с ограничением крутящего момента: Интеграция электронных датчиков перегрузки по крутящему моменту в основной привод карусели немедленно прекращает вращение при обнаружении застрявшей или наклонённой бутылки, предотвращая раздавливание контейнеров ниже по линии.
Следующее сравнение параметров подчёркивает конструктивные изменения, направленные на предотвращение физического повреждения контейнеров на участках розлива:
| Подсистема оборудования | Традиционная жёсткая конструкция | Оптимизированная спецификация против разрушения | Эксплуатационное влияние на снижение разрушения стеклянных бутылок на линии розлива |
| Механизм подъёма бутылок | Опоры с механическими спиральными пружинами | Пневматические амортизационные цилиндры с пропорциональным управлением | Предотвращает резкие пики нагрузки сверху и поддерживает усилия по снизить процент брака с помощью автоматической машины для розлива в стеклянные бутылки настройке конфигураций |
| Контактная поверхность звёздообразного колеса | Направляющие рейки из литой нержавеющей стали | Износостойкие пластины из UHMW-PE с демпфирующими вставками | Устраняет царапины на поверхности и снижает физические автоматического боя стеклянных бутылок при розливе риски |
| Основная приводная трансмиссия | Устаревшая зубчатая передача с механическим фрикционным сцеплением | Синхронизированные многокоординатные прямые сервоприводы | Обеспечивает плавные переходы между скоростями, укрепляя стандарты контроля боя на линиях розлива стеклянных бутылок |
| Индексация контейнеров на входе | Механический тайминг-винт с фиксированным шагом | Сервоприводной тайминг-ролик с переменным шагом | Сводит к минимуму силы удара между контейнерами при входе в линию на высокой скорости |
Контроль температурного градиента и предотвращение термического шока при горячей заливке
Повреждение стеклянных контейнеров часто происходит при заполнении тёплыми или горячими жидкостями из-за сильного термического шока. Когда холодные стеклянные бутылки контактируют с горячими жидкостями, внутренняя стенка быстро расширяется вследствие нагрева, тогда как внешняя стенка остаётся холодной. Если разница температур превышает 40 градусов Цельсия, внутренние напряжения превышают предел прочности стекла, вызывая мгновенное разрушение от напряжения.
Внедрение строгих протоколов контроля температуры является обязательным для снизить процент брака с помощью автоматической машины для розлива в стеклянные бутылки операции сталкиваются при обработке горячих напитков. Современные стандарты контроля боя на линиях розлива стеклянных бутылок стратегии включают многоступенчатые туннели предварительного подогрева бутылок до поступления жидкости на карусельную линию розлива.
-
Многоступенчатые предварительные промыватели с подогревом: Промывка контейнеров водой постепенно возрастающей температуры — повышение температуры контейнера от окружающей 20 градусов Цельсия до 55 градусов Цельсия — готовит стеклянные конструкции к розливу жидкости при 85 градусах Цельсия, обеспечивая эффективную снижение боя стеклянных бутылок при розливе .
-
Контроль температуры с помощью пропорциональных клапанов: Автоматические датчики температуры непрерывно контролируют температуру в жидких ваннах и перекрывают подачу жидкости через клапаны при отклонении температуры продукта за пределы установленных допустимых значений термического удара.
-
Рампы охлаждения после розлива: Постепенное охлаждение в многозонных туннелях снижает температуру бутылок шаг за шагом после укупорки, предотвращая внезапные трещины из-за термической усадки и регулируя автоматического боя стеклянных бутылок при розливе .
Смазка конвейерной линии, беспрессурная обработка и очистка от взорвавшихся бутылок
Предотвращение повреждения контейнеров требует оценки всей линейной компоновки за пределами основной розливной башни. Высокое давление на линии вдоль однорядных конвейеров заставляет стеклянные бутылки соприкасаться друг с другом, вызывая микротрещины, которые лопаются при заполнении под противодавлением.
Надлежащие стандарты контроля боя на линиях розлива стеклянных бутылок основывается на конвейерах накопления без давления и специализированных системах смачивающей смазки для минимизации давления на линии. Кроме того, при неизбежном разрыве дефектной бутылки внутри розливного устройства автоматизированные протоколы быстрой очистки предотвращают попадание осколков стекла на уплотнения клапанов или соседние контейнеры.
-
Автоматическая промывка при разрыве бутылки: Сопла высоконапорного водяного распыления активируются автоматически при обнаружении падения давления в контейнере, удаляя осколки стекла с подъёмной платформы до начала следующего цикла розлива, что способствует снизить процент брака с помощью автоматической машины для розлива в стеклянные бутылки линиям эксплуатации.
-
Гигиеническая синтетическая смазка линии: Применение синтетических смазочных материалов, соответствующих требованиям FDA, к цепям из нержавеющей стали для рабочих поверхностей снижает коэффициенты трения ниже 0,1, что позволяет бутылкам плавно скользить без опрокидывания и уменьшает автоматического боя стеклянных бутылок при розливе .
-
Столы для ненапорного накопления: Многорядные конвейерные ленты с боковым смещением разделяют процессы предварительной промывки и последующего наполнения, исключая нарастание давления между контейнерами.
Процедуры заводской проверки качества и испытаний линии
Чтобы подтвердить, что конструктивные элементы, предотвращающие разрушение, обеспечивают измеримые снижение боя стеклянных бутылок при розливе , ACE-FILLING подвергает всю машину для розлива в стеклянные бутылки строгим приёмочным испытаниям перед отгрузкой.
-
Проверка концентричности: Индикаторные часовые измерители фиксируют вертикальную и вращательную концентричность между подъёмными опорами и насадками наполнительных клапанов, обеспечивая соблюдение допусков концентричности в пределах 0,2 мм.
-
Динамическое испытание на вертикальную нагрузку сверху: Опоры проходят испытания с использованием датчиков силы для подтверждения того, что вертикальное уплотнительное давление строго сохраняется в пределах безопасных конструкционных значений для конкретной толщины стеклянных стенок.
-
Испытания на термический градиент: Стеклянные бутылки подвергаются имитационным циклам теплового удара при максимальных заявленных перепадах температур для подтверждения отсутствия трещин, вызванных напряжением, у 5000 последовательных контейнеров.
-
Аудит автоматизированной системы очистки после разрыва: Имитационные испытания разрушения бутылок подтверждают, что автоматические струйные промывки удаляют 100 % стеклянных осколков с опорных поверхностей в течение 3 секунд.
Производители напитков, стремящиеся обеспечить целостность тары и оптимизировать эффективность стеклянной упаковки, могут ознакомиться с исчерпывающими техническими характеристиками оборудования и вариантами специализированной оснастки на официальном






 Горячие новости








