 EN

En ölbuteljeringslinje utför flera sammankopplade arbetsuppgifter på kort tid: flaskhantering, sköljning, fyllning, kapsling, transport och ofta inspektion eller etikettering. Ett användbart underhållsplan följer därför produktionens exponering och driftförhållanden, inte enbart kalendern. Ur ett underhållsplaneringsperspektiv är det praktiska målet att ge varje komponent i en ölbuteljeringslinje en tydlig ansvarig person, en återkommande kontrollpunkt och en eskaleringsväg innan en liten avvikelse blir en lång stopp.
Det finns inget universellt intervall som passar alla öltappningslinjer. Drifttid, flaskaformat, ölskumns beteende, rengöringskemi, vattenkvalitet, omgivande förhållanden och den ursprungliga utrustningens bruksanvisning är alla avgörande faktorer. Det nedanstående schema är en utgångsram som en bryggeri kan anpassa med hjälp av tillverkarens instruktioner, riskbedömning och validerad saneringsprocedur.
Bygg cykeln kring fyra lager
Istället for att behandla underhåll som en enda månatlig händelse bör ett underhållsplan för en öltappningslinje delas upp i skiftkontroller, veckovis vård, månatlig inspektion och villkorbaserad service. Detta separerar arbete som operatörer kan observera under normal drift från uppgifter som kräver kvalificerad underhållspersonal eller en planerad avstängning. Det gör också registreringen användbar när återkommande fel kräver undersökning.
- Varje skift eller varje produktiondag: rena, inspektera, lyssna och registrera avvikelser.
- Veckovis: kontrollera justering, smörjningspunkter, fästdon, skydd och slitage mönster.
- Månadsvis eller baserat på drifttimmar: inspektera kritiska slitagekomponenter, drivsystem, sensorer och processstabilitet.
- Villkorstyrd eller planerad avstängning: byt ut komponenter och utför mer omfattande underhåll när mätta villkor, trender eller OEM-gränser kräver det.
Här är den avgörande skillnaden: rengöringsfrekvens och mekaniskt underhållsintervall hänger samman, men är inte identiska. En öltunnlinje kan rengöras efter produktion, medan en tätning, kedja eller växellåda följer ett separat inspektions- eller serviceintervall. Att hålla dessa register åtskilda hjälper teamen att identifiera om ett problem uppstår i samband med en rengöringscykel, en förändring av flasktyp eller ackumulerad drifttid.
Skiftkontroller: skydda hygien och upptäck avvikelser tidigt
Vid början, under och vid slutet av en skift bör operatörer gå längs öltappningslinjen i processordning. Sök efter trasiga flaskor, produktrester, ovanlig vibration, luftläckage, lösa skydd och saknade fästdon samt förändringar i transportbandets flöde. Ett kort inspektionsprotokoll är mer värdefullt om det ställer frågor om observerbara förhållanden snarare än att kräva en enkel godkänd/underkänd-underskrift.
På spolmaskinen och fyllningsmaskinen ska synliga spraymönster eller spolprestanda undersökas där detta säkert går att observera; kontrollera att ventiler och fyllningshuvuden återgår konsekvent; och sök efter droppar kring tätningsytor och anslutningar. På ett mottryckssystem bör förändringar i skum, fyllnivå eller flaskantering registreras tillsammans med relevant produkt och hastighetsförhållande. Dessa observationer diagnostiserar inte alla orsaker, men de hjälper underhållspersonalen att jämföra ett skift på en öltappningslinje med nästa.
För kapslingsmaskinen: verifiera kapselmatning, flaskanäsens ledning och slutförandets utseende med hjälp av bryggeriets godkända kvalitetskontroller. För transportband: ta bort smuts, kontrollera överföringspunkter och notera skavskador eller flaskaackumulering. En operatör får inte justera skyddade eller strömförda komponenter utanför platsens rutiner; syftet är att identifiera ett tillfälle medan det fortfarande är lätt att spåra.
Veckovisa kontroller: fokusera på rörelse, justering och åtkomlig slitage
En veckovis ölbottlingslinjerutin är en rimlig plats för att inspektera objekt som förändras gradvis. Följ OEM:s smörjningsdiagram och använd endast godkända smörjmedel i den angivna mängden. Mer fett är inte automatiskt mer fördelaktigt; överskott kan samla upp smuts eller nå områden där det inte ska finnas. Registrera vilken punkt som underhölls, vilket material som användes, datumet och personen som utförde uppgiften.
- Inspektera kedjor, guider, stjärnhjul, rälsar och överföringsplattor för slitage, justering och märken från kontakt med flaskor.
- Kontrollera pneumativa förberedelseenheter, synliga slangar, kopplingar och tryckstabilitet enligt platsens säkerhetsregler.
- Inspektera tillgängliga remmar, kopplingar och skydd för spårning, spänningsindikationer, skador eller lösa monteringsdelar.
- Granska utbytbara delar för fyllnings- och kapslingsmaskiner för repor, sprickor eller en passform som inte längre stämmer överens med den aktuella flaskan.
Veckovis granskning är också en bra tidpunkt att jämföra stoppanteckningar. En öltunnlinsproduktionslinje som sakta ner vid samma överföringspunkt efter en specifik flaskanpassning kan behöva en justeringskontroll, inte bara en ny omstart. Med andra ord kan flaskhalsen för linjen ligga någon annanstans än vid fyllningsmaskinen.
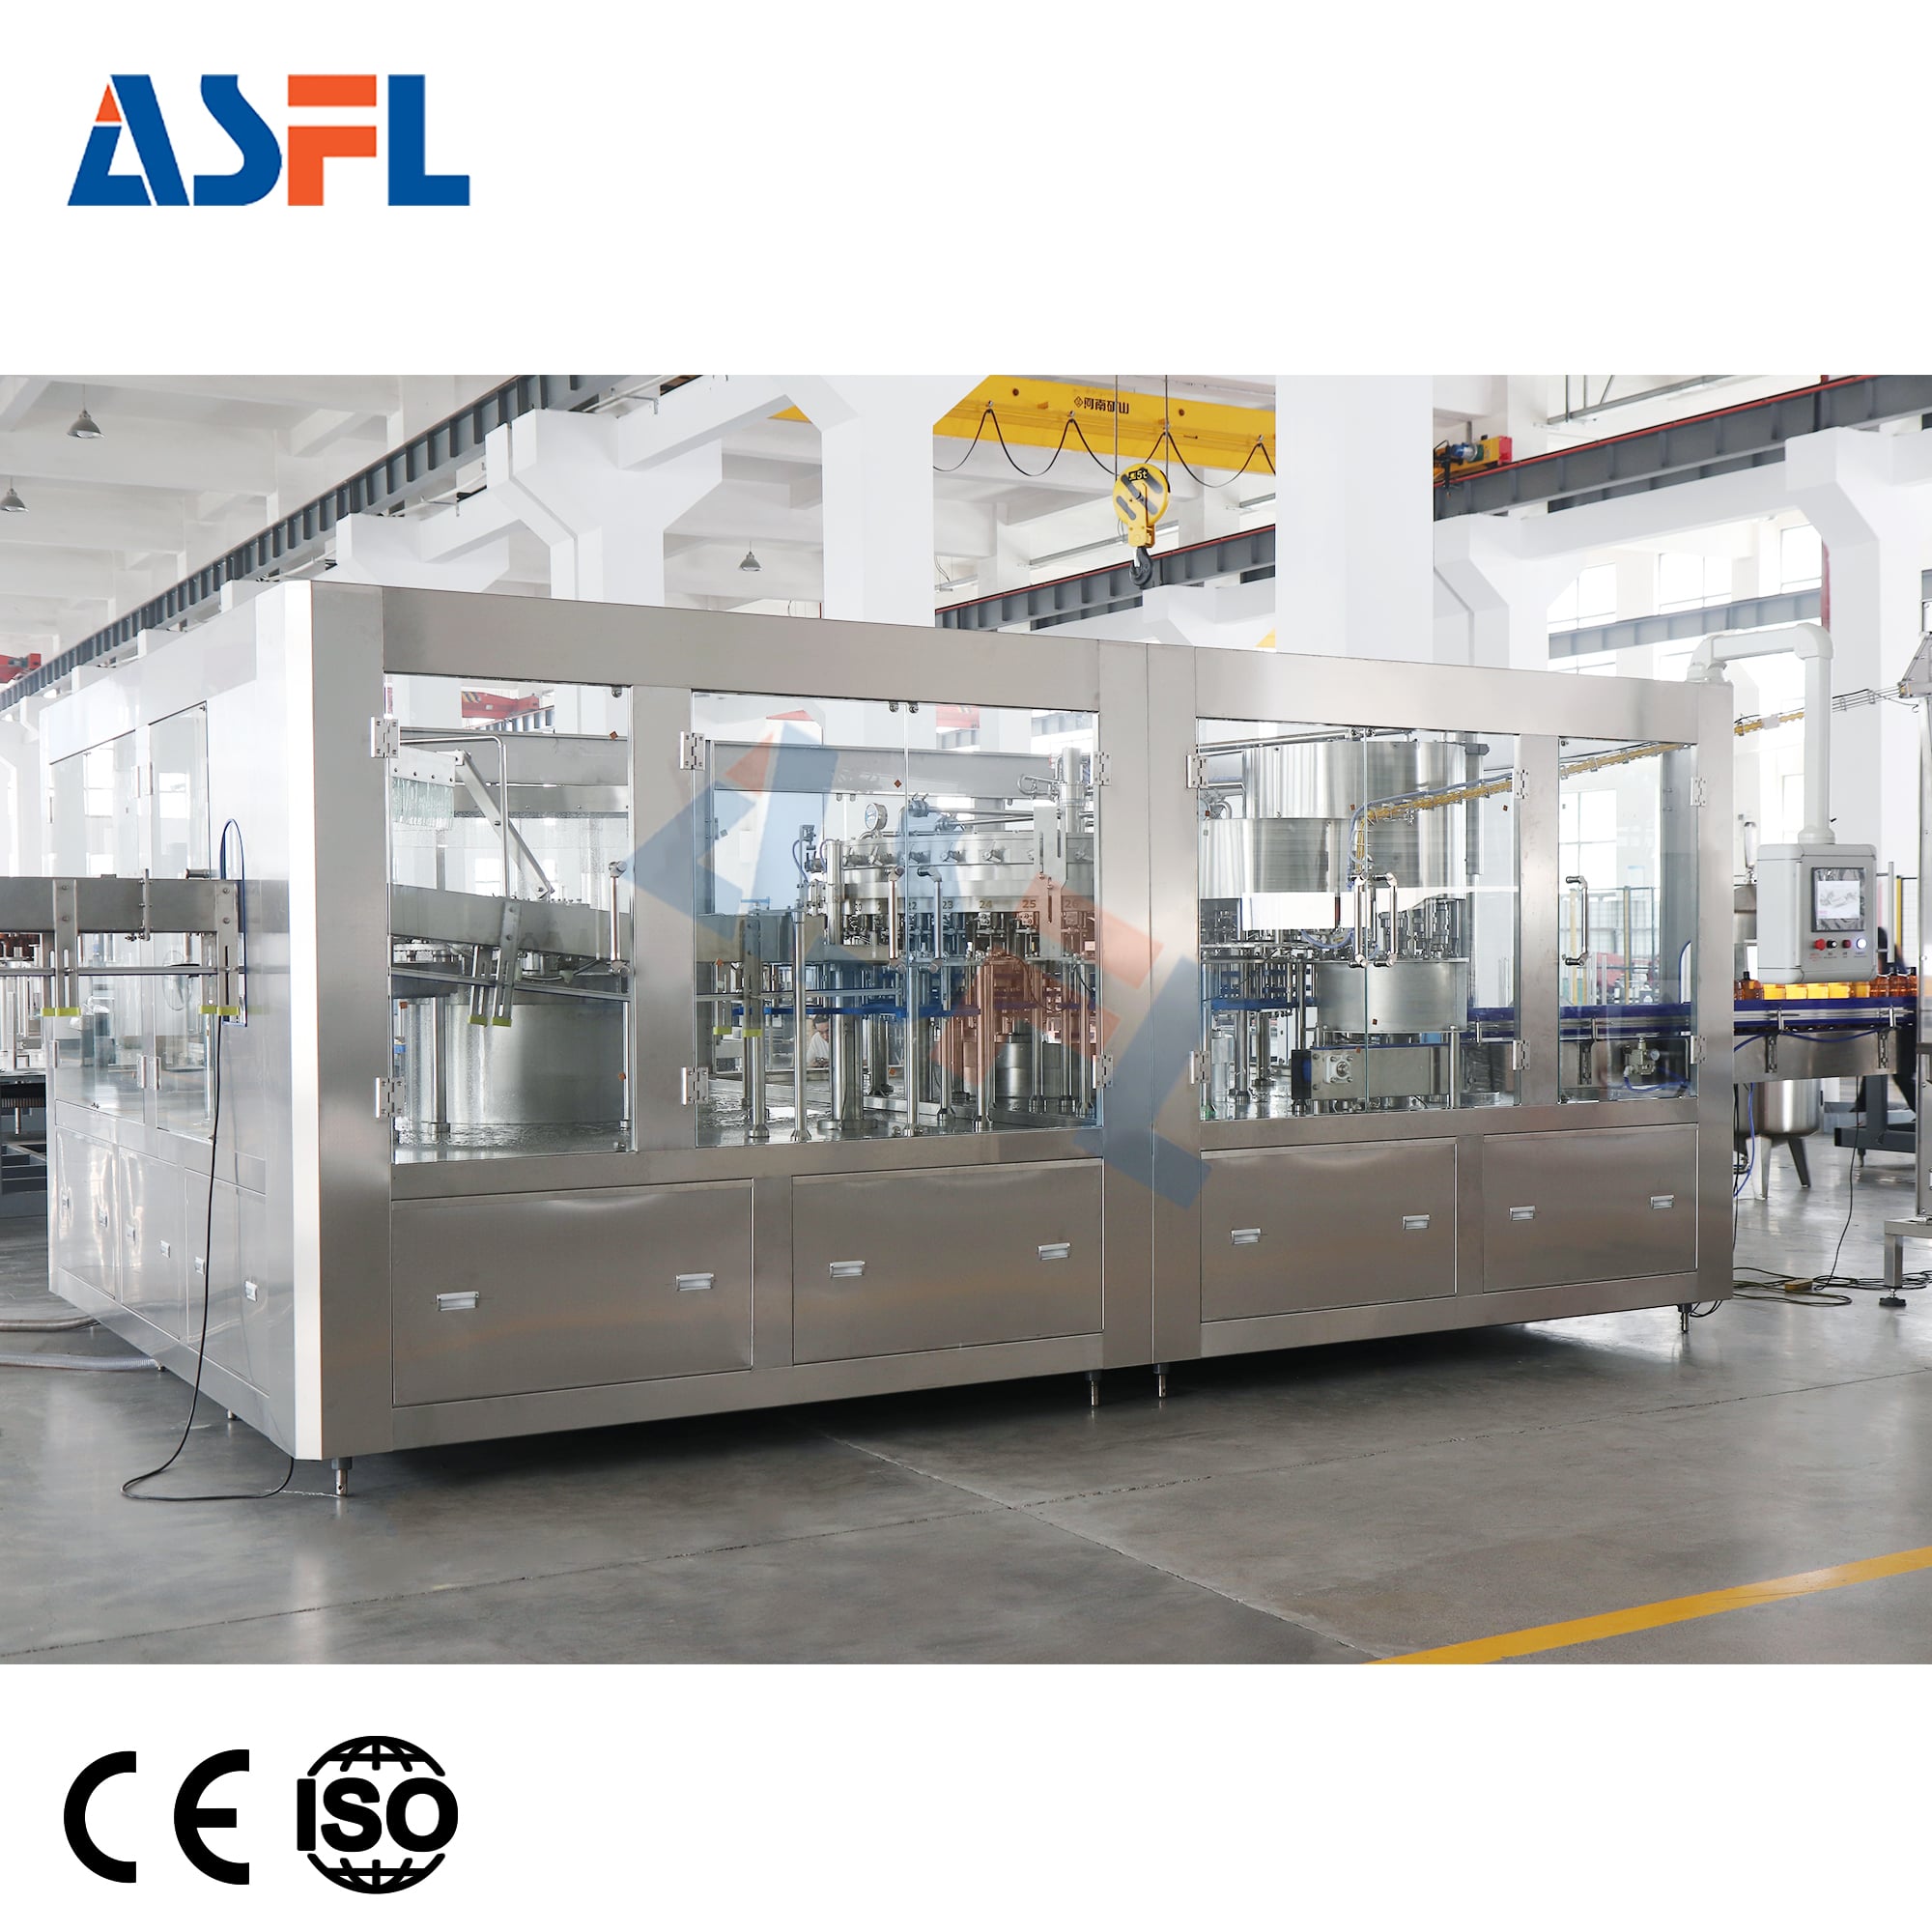
Månadsvisa eller drifttimskontroller: verifiera kärnmaskinerna
Använd antingen ett månadsdatum, en drifttimströskel eller vilken som helst av dessa som inträffar först för att planera en mer ingående inspektion av öltunnlinsproduktionslinjen. Rätt utlösande faktor bör fastställas i underhållsplanen, eftersom en högt belastad bryggeri kan nå sin drifttimströskel långt innan nästa kalendermässiga granskning.
| Area | Vad som ska verifieras | Vanlig beslutsmetod |
|---|---|---|
| Sköljmaskin och fyllningsmaskin | Ventilrörelse, tätningsfunktion, fyllningskonsekvens, tillgängliga lager och läckageindikationer | Rengör, justera eller schemalägg utbyte enligt OEM:s gränsvärde |
| Kapslingsmaskin | Huvuden, spännklor, guider, kapseltransport och trender för kapselkontroll | Inspektera slitagekomponenter och verifiera inställning med godkända prov |
| Förare | Driftförhållanden, kugghjul, skenor, slitageband, överföringstidning och flaska-stabilitet | Korrigera justering och byt ut slitna kontaktdelar under en planerad stopp |
| Energiförsörjning och styrutrustning | Luftkvalitet, elektriska skåp, sensorer, kablar och säkerhetsutrustning | Rengör, testa och eskalera fel till kvalificerad personal |
För en öltunnlinslinje bör en månatlig granskning inkludera trenddata: driftstopp per station, orsaker till avvisade flaskor, variation i fyllnivå, kapselresultat och återkommande larm. Denna data stödjer bättre ett villkorbaserat beslut än att byta ut alla delar på samma datum.
Planera underhåll relaterat till sanitet med rengörbarhet i åtanke
Områden som kommer i kontakt med öl måste rengöras och saniteras enligt validerade bryggeriprocesser, kemikalieleverantörens instruktioner och utrustningsdokumentation. European Hygienic Engineering & Design Group publicerar vägledning för bedömning av rengörbarhet i stället och för hygienisk design i fuktiga livsmedelsprocessmiljöer. För en ölbottlingslinje är detta en påminnelse om att undersöka om rengöring kan nå avsedda ytor och om tätningsmaterial, kopplingar och tillgängliga fogar förblir i gott skick.
Kopiera inte kemikalkoncentration, temperatur eller kontakttid från ett annat bryggeri eller från en hemmabryggkälla. Dessa parametrar beror på smutsbelastning, utrustningsmaterial, rengöringsprogrammet och platsens validering. Efter en rengöringscykel ska resterande produkt, läckage, skadade tätningsmaterial och eventuell ny ovanlig rörelse kontrolleras innan ölbottlingslinjen återtas för produktion.
Använd tillståndssignaler för att ändra intervallet
En kalender är endast standardinställningen. Förkorta ett intervall när öltappningslinjen visar ökande stopp, återkommande flaskskador, instabil kappsättning, ovanlig ljudnivå, ökad läckage eller svårare rengöring. Förläng ett intervall endast om dokumenterade inspektioner, drifttimmar och tillverkarens riktlinjer stödjer detta. Automatisk utrustning kräver fortfarande mänsklig observation, särskilt efter omställningar eller underhållsarbete.
Tilldela varje kärnkomponent en enkel historik: installationsdatum, drifttimmar eller cykler, inspektionsresultat, utfört arbete, använda delar och ansvarig för uppföljning. Detta hjälper en bryggeri att skilja mellan en engångshändelse och ett mönster på öltappningslinjen. Det hjälper också inköp och konstruktion att planera reservdelar baserat på faktisk förbrukning snarare än på akutbehov.
Omvandla ramverket till en fungerande rutin
Börja med en en-sidig matris för öltappningslinjen: lista upp spolmaskinen, fyllningsmaskinen, korkmaskinen, transportbanden, hjälpsystemen och styrutrustningen; lägg till uppgifter för daglig, veckovis och drifttimmar-baserad underhållsverksamhet; koppla sedan varje uppgift till rätt procedur och ansvarsroll. Granska de första veckornas registreringar tillsammans med operatörer och underhållspersonal. Om en kontroll inte ger någon användbar information, förbättra den. Om ett återkommande problem uppstår, gör inspektionspunkten mer specifik.
För köpare som jämför en öltappningsmaskin till försäljning bör underhållbarhet diskuteras lika tidigt som kapacitet och flaskaomfång. Fråga hur bytbara delar inspekteras, vilka komponenter är förbrukningsartiklar, vilken tillgänglighet som krävs för service och vilka intervall som är kopplade till drifttimmar. En underhållscykel för en öltappningslinje fungerar när den är realistisk för det tillgängliga teamet, verifierad genom registreringar och i linje med den medlevererade maskinens dokumentation.






 Senaste nytt








