 EN

يؤدي خط تعبئة البيرة عدة مهام مرتبطة ببعضها البعض في فترة زمنية قصيرة: التعامل مع الزجاجات، والشطف، والتعبئة، وإغلاق الغطاء، والنقل، وغالبًا ما يشمل الفحص أو وضع الملصقات. ولذلك، فإن خطة الصيانة المفيدة تتبع درجة التعرّض للإنتاج والظروف التشغيلية، وليس التقويم فقط. ومن منظور تخطيط الصيانة، فإن الهدف العملي هو تعيين مسؤول واضح لكل مكوّن من مكونات خط تعبئة البيرة، وتحديد نقطة فحص قابلة للتكرار، ووضع مسار تصاعدي قبل أن تتحول انحرافات طفيفة إلى توقف طويل.
لا توجد فترة زمنية عالمية تناسب كل خط تعبئة البيرة. فعدد ساعات التشغيل، وشكل الزجاجة، وسلوك رغوة البيرة، ومواد التنظيف الكيميائية، وجودة المياه، والظروف المحيطة، والدليل الأصلي للمعدات كلها عوامل مؤثرة. والجدول أدناه يُشكِّل إطار عمل ابتدائي يمكن لمصنع الجعة تكييفه وفق تعليمات الشركة المصنِّعة الأصلية (OEM)، وتقييم المخاطر، وإجراءات التعقيم المؤكدة.
ابنِ الدورة حول أربعة طبقات
بدلاً من اعتبار الصيانة حدثاً شهرياً واحداً، قسِّم خطة خط تعبئة البيرة إلى فحوصات دورية حسب الوردية، وعناية أسبوعية، وتفقُّد شهري، وصيانة قائمة على الحالة الفعلية. وهذا يفصل بين المهام التي يستطيع المشغلون ملاحظتها أثناء التشغيل العادي، وبين المهام التي تتطلب فنيي صيانة مؤهلين أو إيقافاً مخططاً للتشغيل. كما يجعل السجل مفيداً عند التحقيق في الأعطال المتكررة.
- في كل وردية أو في كل يوم إنتاج: نظِّف، وافحص، واستمع، وسجِّل أي انحرافات.
- أسبوعياً: تحقَّق من ضبط المعدات، ونقاط التزييت، والمسامير، والدراعات الواقية، وأنماط التآكل.
- شهرياً أو حسب عدد ساعات التشغيل: تفقَّد الأجزاء الحرجة المُعرَّضة للتآكل، والمحركات، وأجهزة الاستشعار، واستقرار العملية.
- إيقاف التشغيل استنادًا إلى الحالة أو وفق الجدول المُخطط: استبدِل الأجزاء وأنهِ الأعمال الأكثر تعمُّقًا عندما تقتضي ذلك حالة القياس أو بيانات الاتجاهات أو الحدود التي حددتها الشركة المصنِّعة الأصلية.
وهذا هو الفرق الجوهري: تكرار عمليات التنظيف لا يتطابق مع تكرار الصيانة الميكانيكية، وإن كانا مترابطين. فقد تُنظَّف خط تعبئة البيرة بعد انتهاء الإنتاج، بينما يخضع الختم أو السلسلة أو علبة التروس لفترة فحص أو صيانة منفصلة. ويُساعد الفصل بين هذين السجِّلين الفِرَقَ على تحديد ما إذا كانت المشكلة مرتبطة بدورة التنظيف أم بتغيير نوع العبوة أم بساعات التشغيل التراكمية.
الفحوصات الدورية خلال الورديات: حافظ على النظافة العامة واكتشِف الانحرافات مبكرًا.
يجب على العاملين أن يجروا جولة تفقدية على خط تعبئة البيرة في بداية الوردية وأثناءها ونهايتها، وبترتيب العمليات. وعليهم البحث عن الزجاجات المكسورة، وبقايا المنتج، والاهتزاز غير المعتاد، وتسرب الهواء، والدرع المفتوح، والمسامير المفقودة، والتغيرات في تدفق الناقل. وتكون قائمة التفتيش القصيرة أكثر فائدة عندما تطلب ملاحظة الظروف المرئية بدلًا من مجرد توقيع «ناجح/غير ناجح».
على جهاز الشطف ومُلء الزجاجات، تحقَّق من أنماط الرش المرئية أو كفاءة الشطف حيث يمكن ملاحظتها بأمان، وتأكد من عودة الصمامات ورؤوس الملء بشكلٍ منتظم، وابحث عن قطرات تسرب حول الأختام والوصلات. وفي نظام الضغط المعاكس، سجِّل أي تغيرات في الرغوة أو مستوى الملء أو طريقة التعامل مع الزجاجات، مع الإشارة إلى نوع المنتج وسرعة التشغيل ذات الصلة. وهذه الملاحظات لا تشخّص كل الأسباب، لكنها تساعد قسم الصيانة في مقارنة أداء وردية خط تعبئة البيرة مع الوردية التالية.
بالنسبة لجهاز التغطية، تأكَّد من تغذية الغطاء، وتوجيه عنق الزجاجة، ومظهر الغطاء باستخدام فحوصات الجودة المعتمدة من قِبل المصنع. وبالنسبة لخطوط النقل، أزل الأتربة والشوائب، وافحص نقاط الانتقال، ولاحظ أي خدوش أو تراكم للزجاجات. ولا يجوز للمُشغِّل تعديل المكونات المحمية أو المشحونة كهربائيًّا خارج إجراءات الموقع؛ والهدف هو الإبلاغ عن الحالة في وقتٍ مبكرٍ يسمح بتتبُّع السبب بسهولة.
الفحوصات الأسبوعية: ركِّز على الحركة والمحاذاة والتآكل في الأجزاء التي يمكن الوصول إليها.
يُعَدُّ إجراء الفحص الدوري الأسبوعي لخط تعبئة البيرة مكانًا منطقيًّا لتفقُّد العناصر التي تتغيَّر تدريجيًّا. اتبع جدول التشحيم المقدَّم من الشركة المصنِّعة الأصلية، واستخدم فقط مواد التشحيم المعتمدة وبالمقدار المحدَّد. فزيادة كمية الشحوم ليست دائمًا مفيدة؛ بل قد تتراكم الزوائد منها مسببةً تلوثًا أو تصل إلى أماكن لا ينبغي أن تكون فيها. وسجِّل نقطة الخدمة، والمادة المستخدمة، والتاريخ، والشخص الذي أنجز المهمة.
- افحص السلاسل، والأدلة، والعجلات النجمية، والمسارات، ولوحات الانتقال لتبيُّن التآكل والمحاذاة وعلامات التلامس مع الزجاجات.
- تفقَّد وحدات التحضير الهوائية، والأنابيب المرئية، والتجهيزات، واستقرار الضغط وفقًا لقواعد السلامة المعمول بها في الموقع.
- افحص الأحزمة والوصلات والغطاء الواقي التي يمكن الوصول إليها للتحقق من موضعها، ومؤشرات الشد، أو التلف، أو ترخّي مسامير التثبيت.
- راجع قطع الغيار الخاصة بالماكينتين المُملِّئة والمُغطِّية للبحث عن خدوش أو شقوق أو عدم تناسق في التركيب مع شكل الزجاجة النشطة حاليًّا.
ويُعد الاستعراض الأسبوعي أيضًا وقتًا مناسبًا للمقارنة بين ملاحظات التوقف. فعلى سبيل المثال، قد تحتاج خط تعبئة البيرة الذي يتباطأ عند نقطة انتقال معيَّنة بعد تغيير نوع زجاجة محدَّد إلى فحص محاذاةٍ، وليس فقط إلى إعادة تشغيلٍ أخرى. وبعبارةٍ أخرى، فقد لا تقع عقبة الخط عند ماكينة التعبئة.
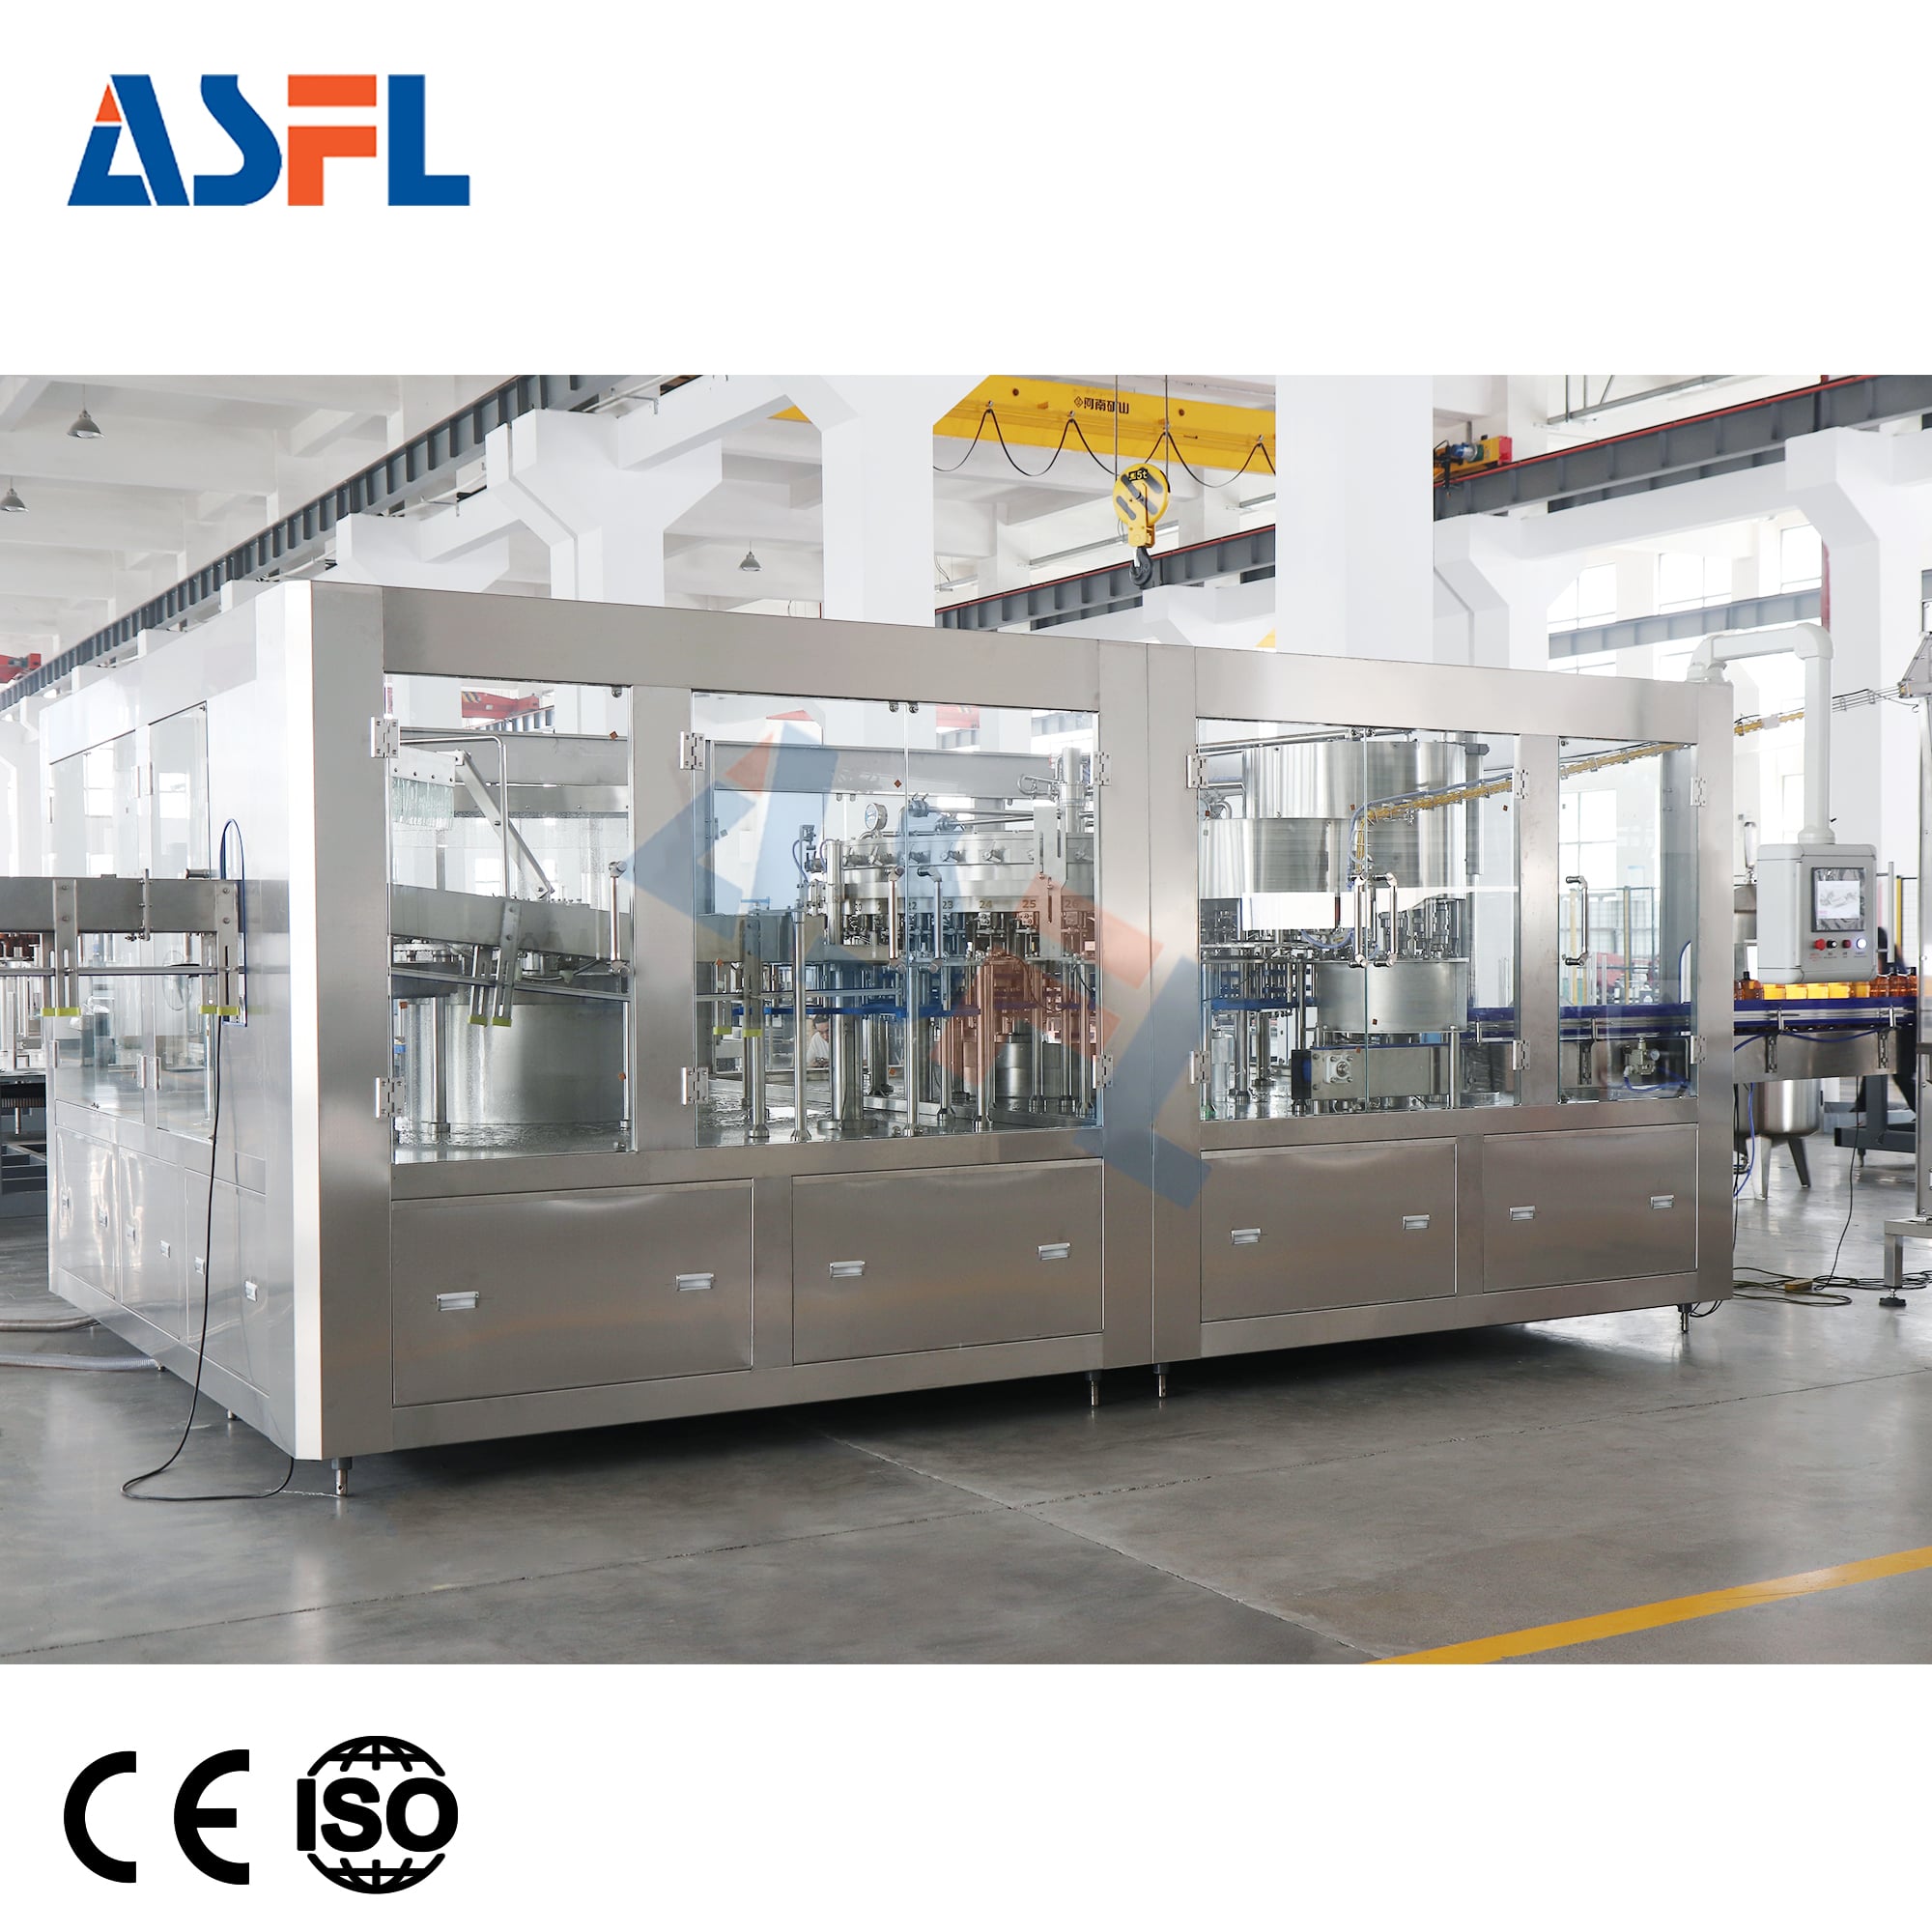
الفحوصات الشهرية أو تلك المرتبطة بعدد ساعات التشغيل: تحقَّق من الماكينات الأساسية.
استخدم تاريخًا شهريًّا أو عتبةً محدَّدة لساعات التشغيل — أيهما يأتي أولًا — لتخطيط فحص أعمق لخط تعبئة البيرة. ويجب الاتفاق على المؤشِّر الصحيح في خطة الصيانة، لأن مصنع الجعة عالي الاستخدام قد يصل إلى الحد الأقصى لساعات التشغيل قبل الموعد المقرر للمراجعة التقويمية التالية.
| المساحة | ما يجب التحقق منه | قرار نموذجي |
|---|---|---|
| ماكينة الشطف وماكينة التعبئة | حركة الصمام، والختم، واتساق التعبئة، والمحامل القابلة للوصول، وعلامات التسرب | التنظيف أو الضبط أو جدولة الاستبدال وفق الحد المحدد من قِبل الشركة المصنعة الأصلية |
| كابر | الرؤوس، والمشابك، والتوجيهات، وتوصيل الغطاء، واتجاهات فحص الإغلاق | فحص أجزاء التآكل والتحقق من ضبط الجهاز باستخدام العينات المعتمدة |
| ناقلات | حالة المحرك، والتروس المسننة، والمسارات، وأشرطة التآكل، وتوقيت النقل، واستقرار الزجاجة | تصحيح المحاذاة واستبدال أجزاء التلامس المُستهلكة أثناء توقف مخطط له |
| مرافق التشغيل وأنظمة التحكم | نوعية الهواء، ووحدات التوزيع الكهربائية، وأجهزة الاستشعار، والكابلات، وأجهزة السلامة | التنظيف، واختبار الأداء، والإبلاغ عن الأعطال إلى الموظفين المؤهلين |
في خط تعبئة البيرة، يجب أن تتضمن المراجعة الشهرية أدلة تحليلية: وقت التوقف عن العمل حسب المحطة، وأسباب رفض الزجاجات، وتغير مستوى التعبئة، ونتائج فحص الإغلاقات، والتنبيهات المتكررة. وهذه الأدلة تدعم اتخاذ قرارات قائمة على حالة المعدات بشكل أفضل من استبدال كل القطع في نفس التاريخ.
التخطيط لصيانة مرتبطة بالنظافة مع مراعاة سهولة التنظيف
تتطلب مناطق تلامس البيرة تنظيفًا وتطهيرًا وفقًا للإجراءات المُعتمدة في مصانع الجعة، وتوجيهات مورِّدي المواد الكيميائية، ووثائق المعدات. وتنشر مجموعة الهندسة والتصميم النظيف الأوروبية إرشاداتٍ لتقييم قابلية التنظيف أثناء التشغيل، وكذلك التصميم النظيف في بيئات معالجة الأغذية التي تُنظَّف بالماء. وفي خط تعبئة زجاجات البيرة، يُذكِّر هذا بضرورة فحص ما إذا كان التنظيف يصل إلى الأسطح المستهدفة، وما إذا كانت الحشوات والوصلات والمفاصل القابلة للوصول لا تزال في حالة جيدة.
لا تنسخ تركيز المواد الكيميائية أو درجة الحرارة أو زمن التلامس من مصنع جعة آخر أو من مصدر صناعة الجعة المنزلية. فهذه المعايير تعتمد على كمية الرواسب، ومواد المعدات، وبرنامج التنظيف، والتحقق الميداني في الموقع. وبعد دورة التنظيف، تحقَّق من وجود أي بقايا من المنتج، أو تسرب، أو تلف في الحشوات، أو أي حركة غير طبيعية جديدة قبل إعادة خط تعبئة زجاجات البيرة إلى الإنتاج.
استخدم إشارات الحالة لتعديل الفترات الزمنية
التقويم ليس سوى افتراضيٍّ فقط. قصِّر المدة الزمنية عندما تظهر خط تعبئة البيرة توقفات متزايدة، أو تلفًا متكررًا في الزجاجات، أو تطبيقًا غير مستقرٍّ للأغطية، أو ضجيجًا غير طبيعي، أو تسربًا متزايدًا، أو صعوبةً أكبر في التنظيف. ومدِّد المدة الزمنية فقط عندما تؤيِّدها عمليات التفتيش الموثَّقة، وتاريخ ساعات التشغيل أو عدد الدورات، والتوجيهات الصادرة عن الشركة المصنِّعة الأصلية. فالآلات الآلية لا تزال تتطلَّب مراقبة بشرية، وبخاصة بعد عمليات التغيير أو أعمال الصيانة.
خصِّص لكل مكوِّن أساسي سجلاً بسيطًا يشمل: تاريخ التركيب، وعدد الساعات أو الدورات، ونتيجة التفتيش، والعمل المنفَّذ، والقطع المستخدمة، واسم المسؤول عن المتابعة. وهذا يساعد مصنع الجعة على التمييز بين حادثة فردية وبين نمط متكرِّر في خط تعبئة البيرة. كما يساعد أقسام المشتريات والهندسة على تخطيط قطع الغيار استنادًا إلى الاستهلاك الفعلي بدلًا من الطلبات الطارئة.
حوِّل الإطار إلى روتين عملي
ابدأ بجدولٍ من صفحة واحدة لخط تعبئة البيرة: اذكر جهاز شطف الزجاجات، وجهاز التعبئة، وجهاز إغلاق الغطاء، والناقلات، والمرافق، وأنظمة التحكم؛ ثم أضف المهام اليومية والأسبوعية ومهمات التشغيل حسب الساعات؛ وبعد ذلك اربط كل مهمةٍ بالإجراء الصحيح والدور المسؤول عنها. راجع سجلات الأسابيع القليلة الأولى مع المشغلين وفريق الصيانة. وإذا لم يُنتج فحصٌ ما معلومةً مفيدةً، عدّله. وإذا ظهرت مشكلةٌ متكررةٌ، فاجعل نقطة الفحص الخاصة بها أكثر تحديدًا.
أما بالنسبة للمشترين الذين يقارنون آلة تعبئة بيرة معروضة للبيع، فيجب أن تحظى قابلية الصيانة بنفس القدر من المناقشة المبكرة مثل معدل الإنتاج ونطاق أحجام الزجاجات. اسأل عن كيفية فحص القطع القابلة للتغيير، وأي العناصر قابلة للاستهلاك، وما نوع الوصول المطلوب لتقديم الخدمة، وأي الفترات مرتبطة بعدد ساعات التشغيل. ويكون دورة صيانة خط تعبئة البيرة ناجحةً عندما تكون واقعيةً بالنسبة للفريق المتاح، ومُوثَّقةً عبر السجلات، ومتناسقةً مع الوثائق المرفقة مع الآلة.






 أخبار عاجلة








