 EN

ການທົດສອບການຮັບຮອງທີ່ໂຮງງານ (FAT) ແມ່ນຈຸດທີ່ຜູ້ຊື້ປ່ຽນເຄື່ອງຈັກເຕີມນ້ຳຂວດ 5 ກາລອນທີ່ຖືກສະເໜີໃຫ້ເປັນລະບົບປະຕິບັດທີ່ມີການສັງເກດ. ເປົ້າໝາຍບໍ່ໄດ້ເປັນພຽງການເບິ່ງຂວດເຄື່ອນທີ່ເທົ່ານັ້ນ, ແຕ່ເປັນການຢືນຢັນວ່າຮູບແບບຂວດ, ລຳດັບການຟອກ, ເງື່ອນໄຂການເຕີມ, ວິທີການປິດຝາ, ລະບົບຄວບຄຸມ, ແລະ ຟັງຊັນຄວາມປອດໄພທີ່ຕົກລົງກັນໄດ້ເຮັດວຽກຮ່ວມກັນຢ່າງຖືກຕ້ອງຕາມແຜນທົດສອບທີ່ຖືກເອກະສານ.
ສຳລັບວິສະວະກອນແຖວຜະລິດ, ຄຳຖາມທີ່ເປັນປະໂຫຍດແມ່ນ: ພຶ້ນຖານໃດທີ່ສະແດງໃຫ້ເຫັນວ່າເຄື່ອງຈັກເຕີມນ້ຳຂວດ 5 ກາລອນແມ່ນພ້ອມທີ່ຈະຈັດສົ່ງ ແລະ ນຳເຂົ້າໃຊ້ງານ? ຄຳຕອບຄວນເຊື່ອມໂຍງກັບເອກະສານການສັ່ງຊື້, ຮູບຮ່າງທີ່ໄດ້ຮັບການອະນຸມັດ, ແລະ ເງື່ອນໄຂການຮັບຮອງ. ຖ້າເງື່ອນໄຂໃດໜຶ່ງບໍ່ສາມາດທົດສອບໃນເວລາ FAT ໄດ້, ຄວນບັນທຶກມັນເປັນເລື່ອງທີ່ຍັງຄົງເປີດ ແທນທີ່ຈະສົມມຸດວ່າຈະຖືກແກ້ໄຂໃນອະນາຄົດ.
ເລີ່ມຕົ້ນດ້ວຍຂອບເຂດ FAT ແລະ ເງື່ອນໄຂການທົດສອບ
ກ່ອນຈະເປີດໄຟຟ້າໃຊ້ງານ ຕ້ອງປຽບທຽບເຄື່ອງຈັກທີ່ຢູ່ໃນໂຮງງານຜະລິດກັບການຕັ້ງຄ່າທີ່ໄດ້ຕົກລົງກັນແລ້ວ. ຢືນຢັນປະເພດຂວດ ແລະ ສ່ວນຫົວຂອງຂວດທີ່ຈະໃຊ້ ຄວາມສາມາດໃນການຜະລິດຕາມເປົ້າໝາຍ ສິ່ງອຳນວຍຄວາມສະດວກທີ່ມີຢູ່ສຳລັບການທົດສອບ ຄຸນນະພາບນ້ຳ ຫຼື ສື່ທີ່ໃຊ້ທົດສອບ ປະເພດຝາປິດ ແລະ ວິທີການກວດສອບຜົນທີ່ໄດ້ຈາກແຕ່ລະການທົດສອບ. ຄວາມໄວທີ່ກ່າວໄວ້ຈະບໍ່ມີຄວາມໝາຍຫຼາຍນັກ ຖ້າບໍ່ໄດ້ລະບຸເວລາຂອງແຕ່ລະວຟຟີ (cycle duration) ສະພາບຂອງຂວດ ການຄາດຄະເນຈຳນວນບຸກຄະລາກອນ ແລະ ຈຳນວນຂວດທີ່ຖືກປະຖິ້ມ.
ຂໍໃຫ້ຜູ້ສະໜອງລະບຸເຄື່ອງມືທຸກຊິ້ນທີ່ໃຊ້ທົດສອບຄວາມກົດດັນ ລະດັບ ຄວາມນຳໄຟຟ້າ ເວລາ ຫຼື ການທົດສອບດ້ານໄຟຟ້າ. ໃນກໍລະນີທີ່ການວັດແທກມີຜົນຕໍ່ການຮັບຮອງ ຕ້ອງບັນທຶກເລກທີ່ຂອງເຄື່ອງມື ແລະ ສະຖານະການການປັບຄ່າໃໝ່ (calibration status) ໃນບັນທຶກການທົດສອບທີ່ໂຮງງານຜະລິດ (FAT). ສິ່ງນີ້ຈະເປັນເຄື່ອງອ້າງອີງທີ່ເປັນປະຈັກສຳລັບການທົດສອບການຮັບຮອງທີ່ສະຖານທີ່ຈິງໃນເວລາຕໍ່ມາ.
ກວດສອບລະບົບການປ້ອນຂວດເຂົ້າ ແລະ ລະບົບການຈັດການຂວດ
ຂວດທີ່ໃຊ້ຄືນໄດ້ທີ່ມີຂະໜາດໃຫຍ່ອາດແຕກຕ່າງກັນໃນດ້ານຄວາມເສື່ອມສະພາບ ຮູບຮ່າງຂອງສ່ວນທ້ອງຂວດ ແລະ ສະພາບຂອງສ່ວນຄໍຂວດ. ຕິດຕາມເຂດທີ່ເຕີມຂວດ ບ່ອນທີ່ເຄື່ອງຈັກເຄື່ອນຍ້າຍຂວດ ຄູ່ມືທີ່ຊ່ວຍຈັດຕຳແໜ່ງຂວດ ລ້ອກທີ່ປັບໄດ້ ແລະ ອຸປະກອນຈັດຕຳແໜ່ງຂວດດ້ວຍຂວດເปล່າທີ່ເປັນຕົວແທນ. ຢືນຢັນວ່າຂວດເຂົ້າໄປຢູ່ໃນເຄື່ອງຈັກຢ່າງສອດຄ່ອງໂດຍບໍ່ເກີດການເອີ້ຍງ, ການຖູກຂີດຂ່ວນ, ການຂັດຂວາງທີ່ຄໍຂວດ ຫຼື ການປັບແຕ່ງດ້ວຍມືເປັນເວລາຊ້ຳໆ.
- ຢືນຢັນການປັບຄູ່ມືແລະການປ່ຽນຊິ້ນສ່ວນຕາມຂະໜາດຂວດທີ່ຕົກລົງກັນ.
- ສັງເກດການສົມທົບແລະການປ່ອຍຂວດເພື່ອໃຫ້ແນ່ໃຈວ່າຄວາມແຕກຕ່າງຈາກສ່ວນທີ່ຢູ່ເທິງຂຶ້ນໄປຈະບໍ່ເຮັດໃຫ້ການເຂົ້າຂວດສູ່ເຄື່ອງລ້າງ ຫຼື ເຄື່ອງເຕີມຂວດບໍ່ສະຖຽນ.
- ທົດສອບຄວາມຕອບສະໝອງຂອງເซັນເຊີເພື່ອການຂວດທີ່ຫາຍໄປ ລົ້ມ ຫຼື ຈັດຕຳແໜ່ງຜິດ.
- ກວດສອບເຄືອບປ້ອງກັນ ແລະ ຝາປິດທີ່ເຂົ້າເຖິງໄດ້ ແລະ ພື້ນທີ່ທີ່ເຂົ້າເຖິງໄດ້ເພື່ອການກວດເບິ່ງຈຸດທີ່ອາດເກີດການກັດຂັງ ແລະ ຄວາມສາມາດໃນການເຮັດຄວາມສະອາດ.
ເຄື່ອງເຕີມຂວດຂະໜາດ 5 ແກລົນອາດເຮັດວຽກໄດ້ຢ່າງລຽບລ້ອຍດ້ວຍຕົວຢ່າງຈຳນວນໜ້ອຍ ແຕ່ອາດປະພຶດຕົວຕ່າງໄປໃນການທົດສອບຢ່າງຕໍ່ເນື່ອງ. ຄວນໃສ່ຂວດທີ່ຕໍ່ເນື່ອງກັນໃຫ້ພໍເທົ່າທີ່ຈະເຮັດໃຫ້ເຫັນວ່າການຖ່າຍໂອນຂວດຍັງຄົງສະຖຽນຢູ່ຫຼັງຈາກເຄື່ອງຈັກເຂົ້າສູ່ຈັງຫວะການເຮັດວຽກປົກກະຕິ.
ສັງເກດການລ້າງ ລ້າງອອກ ແລະ ຟັງຊັນທີ່ກ່ຽວຂ້ອງກັບການສະອາດ
ສຳລັບການນຳໃຊ້ຂວດທີ່ສາມາດນຳກັບຄືນໄດ້ສ່ວນຫຼາຍ ສ່ວນຂອງການຟອກແລະລ້າງຄວນໄດ້ຮັບຄວາມສົນໃຈເທົ່າກັບວາວເຕີມ. ຢືນຢັນລຳດັບທີ່ກຳນົດໄວ້ສຳລັບການຟອກແລະລ້າງທັງພາຍໃນແລະພາຍນອກ ການໄຫຼອອກ ແລະການປັບຂວດໃຫ້ຫັນຫົວ (ຖ້າມີ). ການທົດສອບໃນໂຮງງານ (FAT) ຄວນສະແດງໃຫ້ເຫັນວ່າແຕ່ລະຂັ້ນຕອນທີ່ຖືກເຂົ້າໂປຼແກມໄວ້ຖືກເອີ້ນໃຊ້ຕາມລຳດັບທີ່ຖືກຕ້ອງ ແລະວ່າຫົວພົ່ນ ຕູ້ແບ່ງແຈກ ເຄື່ອງກັ້ນ ປັ້ມ ແລະທໍ່ໄຫຼອອກເຮັດວຽກຕາມທີ່ຄາດຫວັງ.
ກວດສອບຮູບແບບການພົ່ນດ້ວຍຕາເທິງເມື່ອເປັນໄປໄດ້ ແລ້ວກວດສອບຫົວພົ່ນທີ່ອຸດຕັນ ຈຸດທີ່ຮັ່ວ ນ້ຳທີ່ຄົງເຫຼືອຢູ່ ແລະບໍລິເວນທີ່ເຂົ້າໄປເຮັດຄວາມສະອາດໄດ້ຍາກ. ຢ່າຖືວ່າການໄຫຼຜ່ານຂອງນ້ຳເປັນເວລາສັ້ນໆເປັນຫຼັກຖານຂອງປະສິດທິຜົນໃນການເຮັດຄວາມສະອາດ. ວິທີການຮັບຮອງທີ່ຕົກລົງກັນອາດຈະຕ້ອງການເວລາ ອຸນຫະພູມ ຄວາມເຂັ້ມຂຸ້ນ ຄວາມນຳໄຟຟ້າ ຫຼືບັນທຶກຂະບວນການອື່ນໆ; ໃຊ້ວິທີການທີ່ລະບຸໄວ້ໃນເອກະສານຂໍ້ກຳນົດຂອງໂຄງການ.
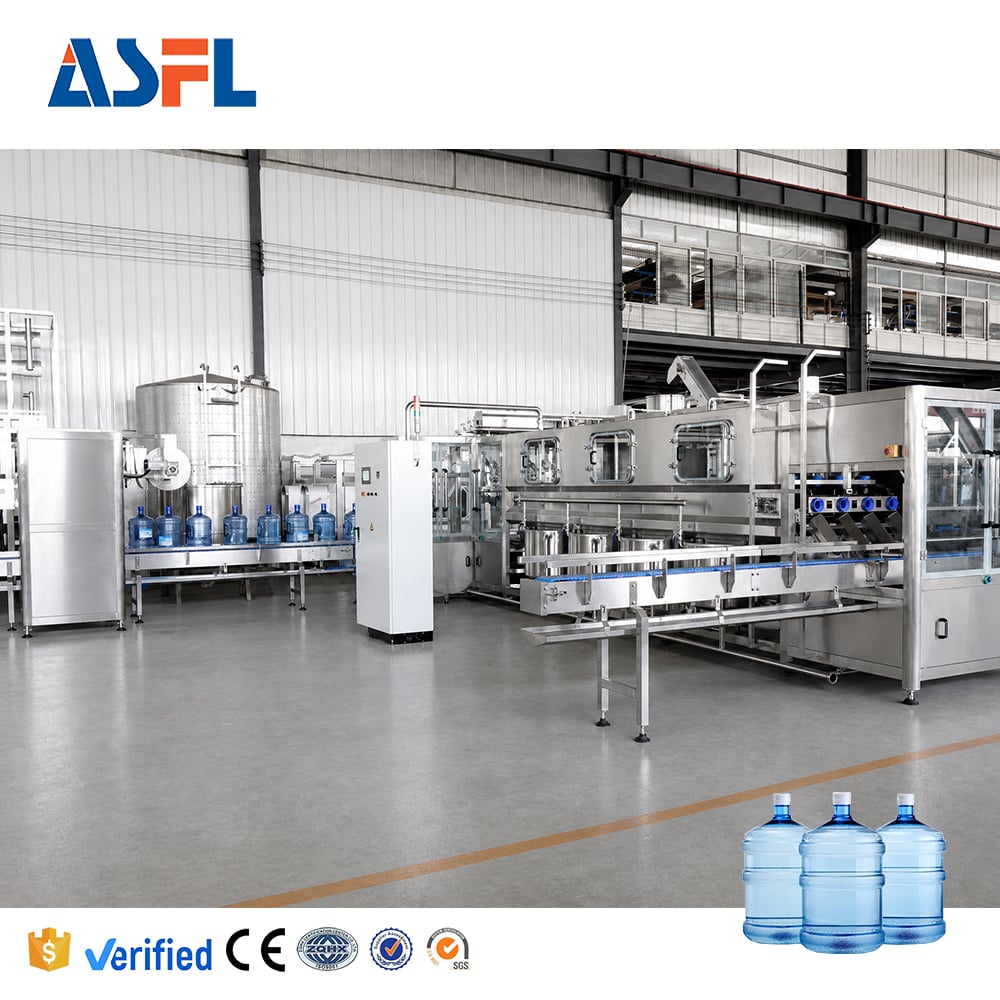
ກວດສອບສ່ວນການເຕີມເພື່ອຄວບຄຸມ ແລະຄວາມເປັນເອກະພາບ
ສະຖານີເຕີມນ້ຳມັນແມ່ນບ່ອນທີ່ເຄື່ອງເຕີມຂວດ 5 ແກລົນຕ້ອງສາມາດເຮັດວຽກຢ້າງຊ້ຳໄດ້ຢ່າງເປັນລະບົບ ບໍ່ແມ່ນພຽງແຕ່ເຕີມຂວດດຽວເທົ່ານັ້ນ. ຢືນຢັນຈຳນວນຫົວເຕີມທີ່ກຳລັງໃຊ້ງານ, ລະບົບການຮູ້ຈັກຂວດທີ່ຢູ່ໃນຕຳແໜ່ງ, ລຳດັບການເປີດ-ປິດວາວ ແລະ ວິທີການຄວບຄຸມລະດັບທີ່ລວມຢູ່ໃນການສັ່ງຊື້. ດຳເນີນການຕົວຢ່າງທີ່ເປັນຕົວແທນ ແລ້ວເປີຽບเทີຍບຜົນການເຕີມດ້ວຍວິທີການຊົ່ວງນ້ຳໜັກ ຫຼື ປະລິມານທີ່ຕົກລົງກັນ.
ບັນທຶກເງື່ອນໄຂການທົດສອບກ່ອນທີ່ຈະປະເມີນຄວາມແຕກຕ່າງ: ນ້ຳໜັກຂວດເປົ່າ, ອຸນຫະພູມຂອງຜະລິດຕະພັນ ຫຼື ນ້ຳ, ຄວາມດັນຂອງແຫຼ່ງຈ່າຍ, ເວລາທີ່ຄົງທີ່ (hold time), ແລະ ລະດັບການເຕີມເປົ້າໝາຍ ສາມາດສົ່ງຜົນຕໍ່ຜົນໄດ້ທັງໝົດ. ຍັງຄວນສັງເກດນ້ຳທີ່หยົດອອກຫຼັງຈາກວາວປິດ, ການກະໂຈກ, ການລົ້ນ, ຫຼື ການຈັດວາງຂວດທີ່ບໍ່ເປັນລະບົບ. ການສັງເກດເຫຼົ່ານີ້ຈະຊ່ວຍແຍກບັນຫາການເຕີມອອກຈາກບັນຫາການສົ່ງຂວດທີ່ບໍ່ເປັນລະບົບ ຫຼື ສະພາບການຈ່າຍທີ່ບໍ່ເສຖຽນ.
ປະເມີນການຈັດການຝາປິດ ແລະ ການຢືນຢັນການປິດຢ່າງຖືກຕ້ອງ
ການເຕີມແລະການປິດຝາປີ່ນີ້ຄວນຈະຖືກສັງເກດເປັນຂະບວນການດຽວກັນ. ຢືນຢັນການສົ່ງຝາປີ່ນ, ທິດທາງຂອງຝາປີ່ນ, ການເຂົ້າເຖິງທາງລົ້ນ, ການຮູ້ຈັກວ່າມີຝາປີ່ນຢູ່, ການຈັດວາງ, ແລະ ວິທີການປິດທີ່ໃຫ້ມາພ້ອມກັບເຄື່ອງຈັກ. ສອບສອບຕົວຢ່າງຂອງຂວດທີ່ຖືກປິດຝາປີ່ນແລ້ວເພື່ອໃຫ້ແນ່ໃຈວ່າຝາປີ່ນຖືກຕິດຕັ້ງຢູ່ໃນຕຳແໜ່ງທີ່ຖືກຕ້ອງ, ບໍ່ມີຄວາມເສຍຫາຍທີ່ເຫັນໄດ້, ບໍ່ມີການຂັດແຍ້ງຂອງເສັ້ນເກີດ (ຖ້າມີການນຳໃຊ້), ແລະ ລັກສະນະການປິດທີ່ເປັນເອກະລັກ.
ຖ້າໂຄງການກຳນົດການທົດສອບຄວາມແຮງບີບ (torque), ຄວາມແຮງດຶງ (pull), ການຮີນ (leak), ຫຼື ການຮັກສາ (retention), ຄວນຢູ່ເບິ່ງການທົດສອບເຫຼົ່ານີ້ຕາມຂະບວນການທີ່ຕົກລົງກັນໄວ້ ແລະ ບັນທຶກແຜນການເອົາຕົວຢ່າງ. ຝາປີ່ນທີ່ເບິ່ງເທົ່າໃດກໍຕາມວ່າເປັນທີ່ຍອມຮັບໄດ້ທີ່ທາງອອກຂອງເຄື່ອງຈັກ ອາດຈະຍັງຕ້ອງຜ່ານການທົດສອບເພີ່ມເຕີມທີ່ຕົກລົງກັນໄວ້ໃນຂະບວນການຕໍ່ໄປກ່ອນຈະຖືກຍອມຮັບ. ນີ້ແມ່ນເຫດຜົນທີ່ບັນຊີການທົດສອບໃນເວລາຕິດຕັ້ງ (FAT) ຄວນລະບຸທັງການກວດສອບທີ່ເຫັນໄດ້ທັນທີ ແລະ ການຢືນຢັນໃດໆທີ່ຈະຕ້ອງເກີດຂື້ນຫຼັງຈາກໄດ້ເວລາທີ່ກຳນົດໄວ້ເພື່ອໃຫ້ວັດຖຸຢູ່ນິ່ງ.
ທົດສອບການຄວບຄຸມ, ສັນຍານເຕືອນ, ແລະ ລະບົບປ້ອງກັນຄວາມປອດໄພ
ເຄື່ອງເຕີມນ້ຳມັນ 5 ແກລົນຈະງ່າຍຂຶ້ນໃນການຕິດຕັ້ງຖ້າເຫດຜົນການຄວບຄຸມໄດ້ຮັບການຢືນຢັນແລ້ວກ່ອນຈະສົ່ງອອກ. ຢືນຢັນໜ້າຈໍ HMI ຕໍ່ກັບໜ້າທີ່ທີ່ໄດ້ຮັບການອະນຸມັດ: ໂໝດການເຮັດວຽກ, ຂໍ້ຄວາມສະຖານະ, ຄ່າທີ່ຕັ້ງໄວ້, ຕົວນັບ, ສູດ (ຖ້າມີ), ສັນຍານເຕືອນ, ແລະ ການຄວບຄຸມດ້ວຍມື.
- ເປີດໃຊ້ເງື່ອນໄຂທີ່ເລືອກໄວ້ເຊັ່ນ: ຂວດ, ຝາປິດ, ລະດັບຕ່ຳ, ພາບເກີນ, ປະຕູ, ແລະ ປຸ່ມຢຸດເລີງເຄື່ອງທັນທີ ເຊິ່ງເປັນສິ່ງທີ່ປອດໄພທີ່ຈະທົດສອບ.
- ຢືນຢັນວ່າຂໍ້ຄວາມເຕືອນເຮັດໃຫ້ເຫັນເງື່ອນໄຂຢ່າງຊັດເຈນເພື່ອໃຫ້ຜູ້ປະຕິບັດງານສາມາດດຳເນີນການໄດ້.
- ກວດສອບວ່າສ່ວນປ້ອງກັນ ແລະ ປະຕູເຂົ້າເຖິງຈະຢຸດ ຫຼື ຂັດຂວາງການເຄື່ອນທີ່ຕາມທີ່ກຳນົດໄວ້.
- ຢືນຢັນປ້າຍຊື່ທາງໄຟຟ້າ, ການຈົດຈຳລະບົບອາກາດ, ການຈັດລຽງເສັ້ນໄຟ, ການລະບາຍນ້ຳ, ແລະ ຄວາມງ່າຍດາຍໃນການເຂົ້າເຖິງຈຸດບໍລິການປົກກະຕິ.
ການອັດຕະໂນມັດບໍ່ໄດ້ເຮັດໃຫ້ການກວດສອບຂອງຜູ້ປະຕິບັດງານເປັນທີ່ບໍ່ຈຳເປັນ. ການທົດສອບທີ່ເຮັດໃນໂຮງງານ (FAT) ຄວນສະແດງໃຫ້ເຫັນວ່າໃຜສາມາດຢືນຢັນເຫດຜົນຂອງຄວາມຜິດພາດ, ໜ້າທີ່ໃດທີ່ຍັງຖືກຫ້າມໃຊ້, ແລະ ເງື່ອນໄຂໃດທີ່ຕ້ອງຄືນຄືນກ່ອນຈະເລີ່ມເຄື່ອງໃໝ່.
ດຳເນີນການທົດສອບທີ່ເຊື່ອມຕໍ່ກັນຢ່າງເຕັມຮູບແບບ ແລະ ປິດເອກະສານໃຫ້ສຳເລັດ
ສິ້ນສຸດການທົດສອບທີ່ໂຮງງານ (FAT) ໂດຍການດຳເນີນການທັງໝົດຢ່າງເຊື່ອມຕໍ່ກັນ ລວມທັງການຈັດການຂວດ, ການຟອກ, ການລ້າງ, ການເຕີມ, ການປິດຝາ, ການຖ່າຍອອກ, ແລະ ການປະຕິເສດ ທີ່ເໝາະສົມກັບເຄື່ອງຈັກ. ບັນທຶກເວລາເລີ່ມຕົ້ນ, ເວລາສິ້ນສຸດ, ຈຳນວນຂວດທັງໝົດ, ຈຳນວນຂວດທີ່ຮັບເຂົ້າ, ຈຳນວນຂວດທີ່ປະຕິເສດ, ຈຳນວນຄັ້ງທີ່ເຄື່ອງຈັກຢຸດເຮັດວຽກ, ແລະ ເຫດຜົນຂອງແຕ່ລະຄັ້ງທີ່ຢຸດເຮັດວຽກ. ຜົນໄດ້ຮັບຄວນເປີຽບเทີຍບົນພື້ນຖານຂອງການປະຕິບັດທີ່ໄດ້ຕົກລົງກັນໄວ້ ແທນທີ່ຈະເປັນຄວາມຄາດຫວັງທີ່ບໍ່ເປັນທາງການ.
ກ່ອນຈະອະນຸຍາດໃຫ້ສົ່ງອອກ, ຕ້ອງລວບລວມເອກະສານ FAT ທີ່ໄດ້ລົງນາມແລ້ວ, ບັນທຶກການທົດສອບ, ຮູບແຕ້ມດ້ານໄຟຟ້າ ແລະ ອາກາດ, ເອກະສານການດຳເນີນງານ ແລະ ການບໍາຮຸງຮັກສາ, ບັນຊີອຸປະກອນສຳຮອງ, ແລະ ບັນຊີຂໍ້ທີ່ຍັງຄ້າງຄາ. ຖ່າຍຮູບ ຫຼື ບັນທຶກລາຍລະອຽດການຈັດຕັ້ງທີ່ຈະຊ່ວຍທີມງານທີ່ເວັບໄຊທ໌ໃນການຢືນຢັນວ່າເຄື່ອງຈັກເຕີມຂວດ 5 ແກະລອນທີ່ສົ່ງມານັ້ນຖືກຕ້ອງ. ການກຳນົດເຈົ້າຂອງທີ່ຊັດເຈນ ແລະ ວັນທີ່ຕັ້ງເປົ້າໝາຍສຳລັບຂໍ້ທີ່ຍັງຄ້າງຄາ ຈະເຮັດໃຫ້ການທົດສອບທີ່ໂຮງງານ (FAT) ມີປະໂຫຍດຢ່າງຕໍ່เนື່ອງຫຼັງຈາກການຢ້ຽມຢາມ.
ກົດເກນການμຕັດສິນໃຈ FAT ທີ່ເປັນປະຈັກ
ຍອມຮັບເຄື່ອງຈັກເມື່ອຫຼັກຖານທີ່ໄດ້ສັງເກດເຫັນສອດຄ່ອງກັບເງື່ອນໄຂທີ່ຕົກລົງກັນ, ຟັງຊັນດ້ານຄວາມປອດໄພເຮັດວຽກຕາມທີ່ກຳນົດ, ແລະ ສິ່ງທີ່ເຫຼືອທັງໝົດຖືກຈັດປະເພດຢ່າງຊັດເຈນ. ຖ້າຜົນໄດ້ຮັບໜຶ່ງໆ ຂຶ້ນກັບສິ່ງອຳນວຍຄວາມສະດວກທີ່ເວັບໄຊທ໌, ນ້ຳໃຊ້ໃນການຜະລິດ, ຫຼື ເຄື່ອງຈັກຂັ້ນຕໍ່ໄປທີ່ບໍ່ມີໃນໂຮງງານ, ຈຶ່ງຕ້ອງບັນທຶກຂໍ້ຈຳກັດດັ່ງກ່າວ ແລະ ນຳເອົາການທົດສອບທີ່ແນ່ນອນນີ້ໄປປະຕິບັດໃນຂະບວນການຮັບຮອງທີ່ເວັບໄຊທ໌. ວິທີການທີ່ວັດແທກໄດ້ນີ້ຈະໃຫ້ພື້ນຖານທີ່ເຊື່ອຖືໄດ້ຫຼາຍຂຶ້ນແກ່ຜູ້ຊື້ໃນການຮັບຮອງເຄື່ອງຈັກເຕີມນ້ຳ 5 ແກລົນ ແລະ ການກຽມພ້ອມສຳລັບການເລີ່ມໃຊ້ງານ.






 ຂ່າວຮ້ອນ








